Segmenterade spån
Avbrutna skäreggar delar breda metallspån i små spån.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
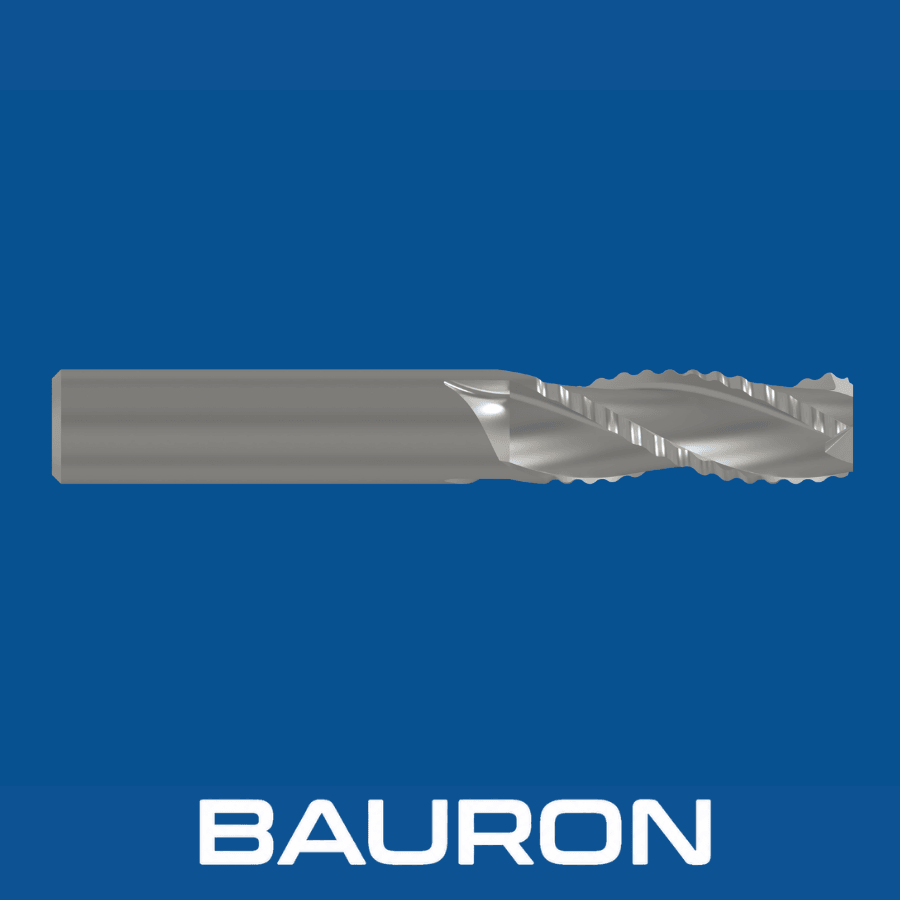
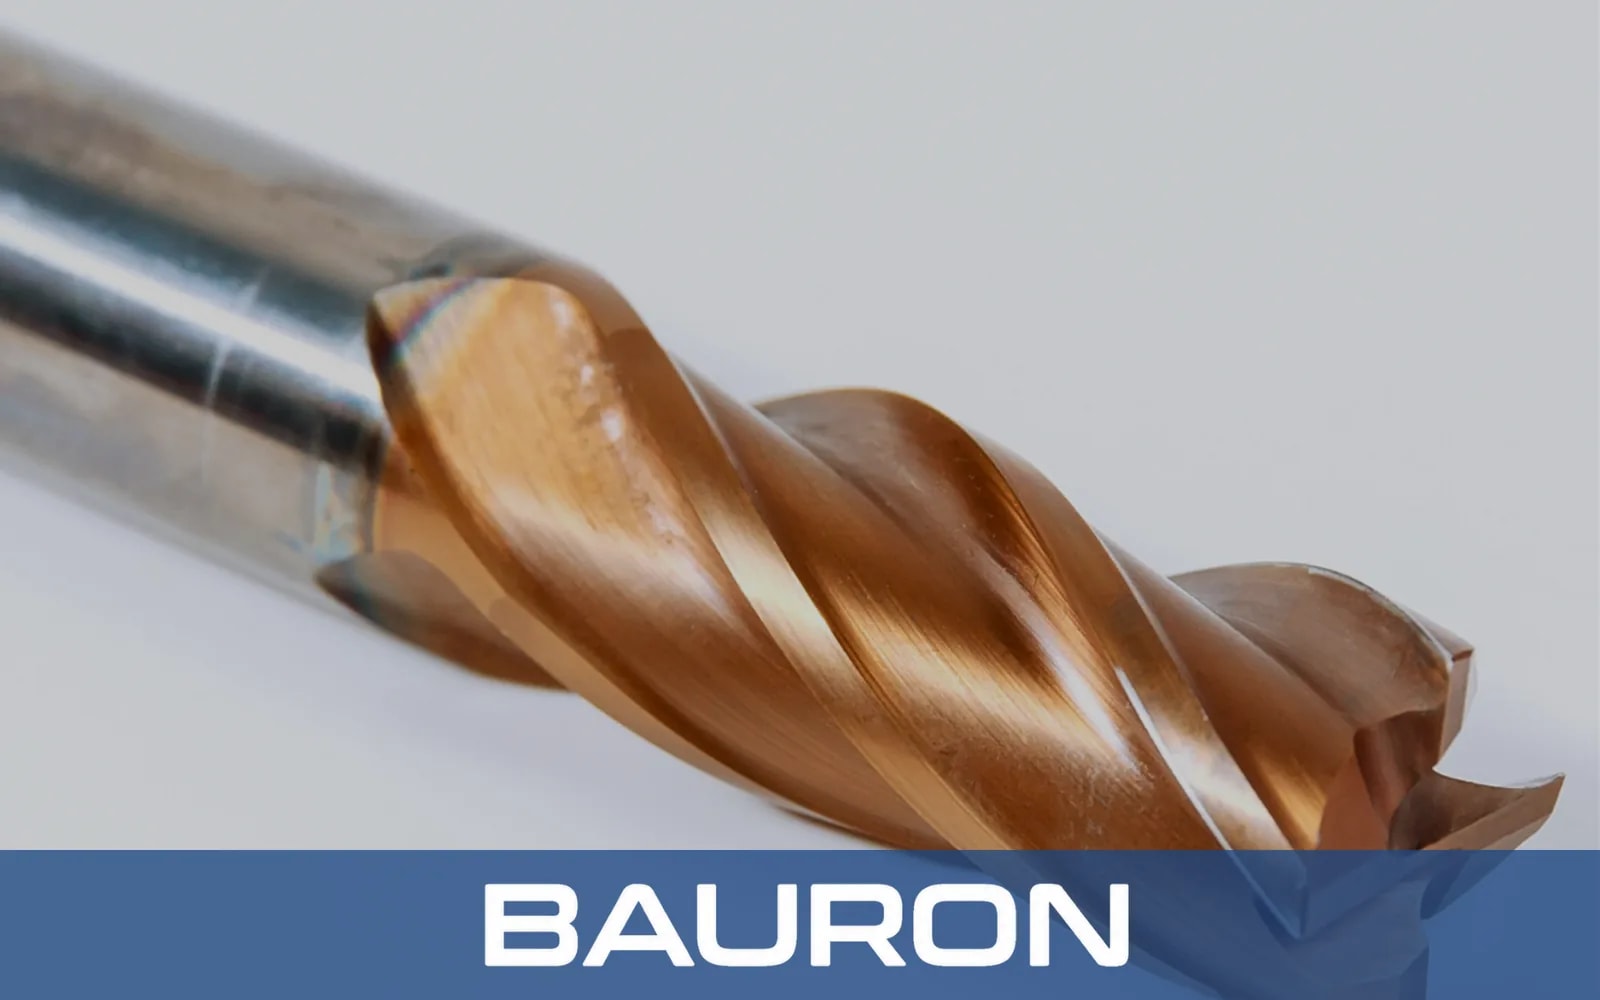
En spånbrytarpinnfräs löser problemet med att föra bort stora spånmängder i sega, dragtåliga material. Slipade spånbrytarskåror eller förskjutna tandningar längs eggarna runt periferin delar upp sammanhängande metallband i hanterbara spån innan de lindar sig runt verktyget eller packas i djupa fickor.
Avbrutna skäreggar delar breda metallspån i små spån.
En mindre kontaktyta mellan spån och verktyg minskar skärmotståndet och värmeutvecklingen.
Små spån förs ut ur djupa spånkanaler och smala spår med kylvätska eller tryckluft.
Spånkontrollen möjliggör större axiella skärdjup och snabbare bordsmatning samtidigt som risken för spånstopp minskar.
Klarar kraftig matning och stora axiella skärdjup, vilket förkortar cykeltiden vid grovbearbetning.
Uppdelade spån lämnar spånkanalerna lättare och minskar risken för verktygsbrott i djupa fickor.
Konstruktionen med avbrutna tänder minskar skärkrafterna på spindeln.
Förskjutna tandningar bryter skärfrekvenserna och minskar vibrationerna vid djupa skär.
Lägre friktion och mindre värmeuppbyggnad hjälper till att skydda spånkanalerna mot termiskt slitage. För extra hörnskydd vid tung grovbearbetning minskar ett hörnradieverktyg risken för eggurflisning.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | 1/4" till 1-1/2"+; metriskt 6 mm till 32 mm+ finns |
| Profiltyp | Fin delning för sega legeringar och stål; grov delning för aluminium och mjuka metaller |
| Antal skär | 3, 4, 5 eller 6 skär |
| Ändprofiler | Plan ände, fasad eller hörnradie (torusform) |
| Skafttyp | Rakt cylindriskt skaft eller Weldon-skaft med plan spännyta |
| Operationstyp | Högeffektiv grovbearbetning, djup spårfräsning och trokoidfräsning |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Solid hårdmetall | Rostfritt stål, titan, härdade verktygsstål och gjutjärn. | Den strukturella styvheten motverkar böjning vid tunga grovbearbetningspass. |
| AlTiN-/TiAlN-beläggning | Sega legerade stål, rostfritt stål och torrfräsning med hög värmeutveckling. | Varmhårdheten skyddar de tandade eggarna mot värmerelaterad nedbrytning. |
| nACo-/DLC-beläggning | Aluminiumlegeringar, mässing och mjuka icke-järnmetaller. | Hjälper till att förhindra att mjukt material kallsvetsas eller svetsas fast i spånbrytarskårorna. |
Solid hårdmetall ger styvhet vid grovbearbetning, AlTiN eller TiAlN skyddar eggarna vid bearbetning av järnbaserade material med hög värmeutveckling, och nACo eller DLC hjälper till att motverka kallsvetsning i icke-järnmaterial.
Kör dynamisk grovbearbetning och djup spårfräsning.
Kör tunga axiella skär i stora smiden av konstruktionsstål för anläggningsmaskinindustrin.
Använder revolvrar med drivna verktyg för tvärfräsning och grovbearbetning av djupa kilspår.
Avverkar stora materialvolymer ur djupa invändiga kaviteter och kanaler. Väggar som är djupare än spånkanalslängden kan finbearbetas med pinnfräsar med reducerad hals.
Kör dynamiska fräsbanor med fullt axiellt ingrepp i sega legeringar.
Motverkar spånnystan vid grovbearbetning av segt rostfritt stål, aluminium och lågkolhaltigt stål.
Avverkar material från smidda flygplansdetaljer i titan och aluminium.
Traditionella grovfräsar har grova, vågformade tänder som lämnar en vågig vägg. En spånbrytarfräs har förskjutna skåror i i övrigt släta spånkanaler, vilket bryter spånen och samtidigt ger en jämnare yta som kanske bara behöver ett lätt finbearbetningspass.
Sega material bildar sammanhängande spånband som kan linda sig runt spindeln eller sätta igen spånkanalerna. Spånbrytargeometrin delar upp banden i mindre spån. Spånkontroll är ett av de viktigaste urvalskriterierna för CNC-fräsverktyg i dessa material.
De ger en jämnare yta än traditionella grovfräsar, men mikroskårorna kan lämna linjemärken. Använd särskilda pinnfräsar i hårdmetall för finbearbetning när kraven gäller hög precision eller polerade ytor.
Verktyg med grov delning har större skåror för mjuka material som aluminium. Verktyg med fin delning har mindre, tätt placerade skåror för rostfritt stål, titan och härdade legerade stål.
Bauron Precision Tools kan konstruera skårgeometrier, variabla spiralvinklar, hörnradier och TiAlN- eller nACo-beläggningar för specifika tillverkningskrav.
Bauron erbjuder design- och ingenjörsstöd för verktygskrav. Ingenjörsteamet arbetar tillsammans med kunderna med kundanpassade geometrier, specialbeläggningar och komplexa bearbetningsutmaningar.
Kontakta ingenjör