Radiell inmatning
Skärhuvudet matas radiellt in i en axel eller ett invändigt hål för att nå kilspårets djup.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
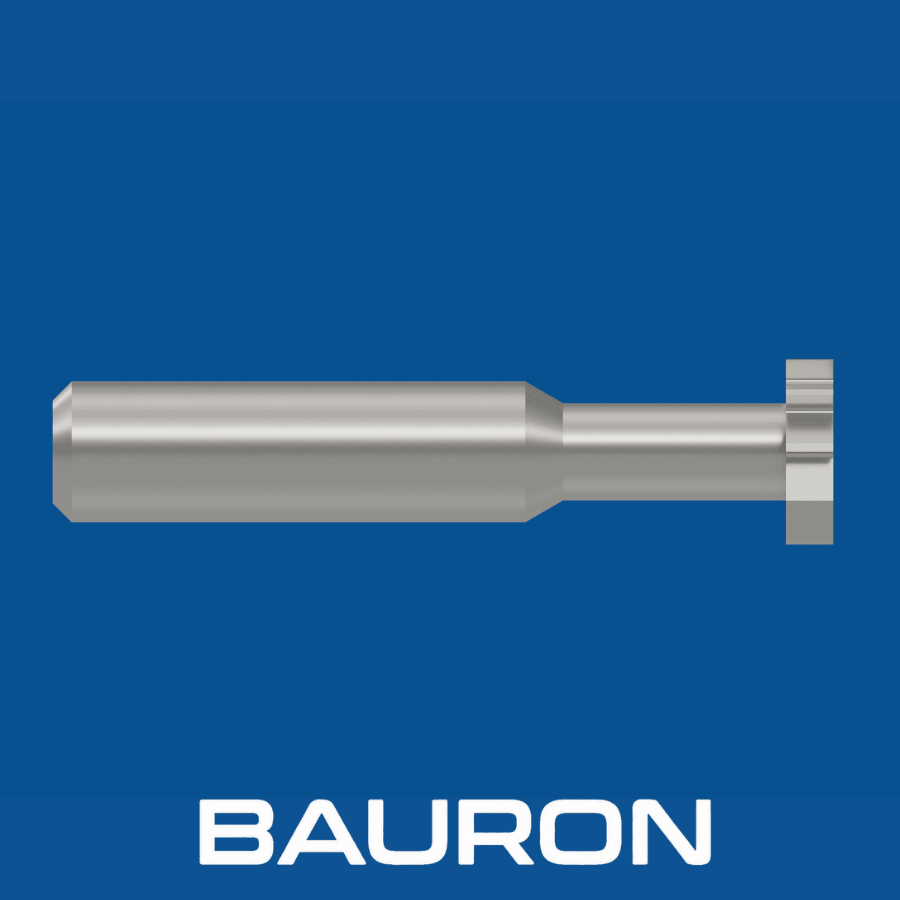
En kilspårsfräs, ofta kallad Woodruff-kilspårsfräs eller kilspårspinnfräs, fräser smala spår, kilsäten och låsringsspår i axlar och hålrum i hus. Det runda skärhuvudet och skaftet med reducerad diameter ger radiell åtkomst för skärningen och frigång för halsen.
Skärhuvudet matas radiellt in i en axel eller ett invändigt hål för att nå kilspårets djup.
Slipade tänder runt periferin skär parallella spårväggar för en kontrollerad passning av medbringarkilen.
Den reducerade halsen ger frigång mellan fräsen och intilliggande axelansatser.
På en kilspårsfräs med förskjutna tänder kan omväxlande höger- och vänsterskärande tandgeometri förbättra skärverkan och spånavgången.
Finns i standardiserade ANSI Woodruff-mått som matchar angivna kilstorlekar.
Den solida konstruktionen begränsar verktygsutböjningen vid radiell inmatning.
Förskjutna spånkanaler kan bryta spånen, dämpa vibrationer och förbättra ytfinishen.
Precisionsslipade tandfasar ger rena kilspårskanter och exakt kilpassning.
Tillgängliga verktygsmaterial och beläggningar klarar legerat stål, rostfritt stål, gjutjärn, mässing och aluminium.
| Specifikation | Intervall / Detaljer |
|---|---|
| Fräsdiameter | 1/4" till 1-1/2"+; standardiserade ANSI Woodruff-storlekar 202 till 1212 |
| Fräsbredd | 1/16" till 3/8"+; metriskt 1,5 mm till 10 mm+ finns |
| Tandutföranden | Raka tänder eller förskjutna tänder med växlande spiral |
| Antal skär | 6 till 16+ tänder runt periferin, beroende på huvuddiametern |
| Skafttyp | Rakt cylindriskt skaft eller Weldon-skaft med plan spännyta |
| Operationstyp | Kilspårsfräsning, Woodruff-spårfräsning och låsringsspår |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Solid hårdmetall | Härdade stål, rostfritt stål och produktion i stora volymer. | Hög styvhet begränsar verktygets böjning och bidrar till kontrollerad kilspårsbredd. |
| HSS / HSS-Co | Avbrutna snitt, manuella maskiner och reparationer i små volymer. | Slagsegheten hjälper till att motverka tandurflisning vid manuell spårfräsning i axlar. |
| TiAlN-/AlTiN-beläggning | Sega legerade stål, gjutjärn och torrfräsning. | Varmhårdheten hjälper till att skydda tänderna runt periferin mot friktionsrelaterat slitage. |
Solid hårdmetall ger styvhet för produktionsarbete, HSS eller HSS-Co ger slagseghet vid manuella och avbrutna snitt, och TiAlN eller AlTiN klarar bearbetning av järnbaserade material med hög värmeutveckling.
Använder automatiserade radiella fräspass för att skära kilspår i svarvade eller frästa axlar.
Fräser axiella kilspår direkt på svarvade axlar i en och samma uppspänning.
Används som kilspårsmaskin vid underhåll och reparationer för manuell fräsning av Woodruff-kilspår.
Skär halvmåneformade kilspår i drivaxlar för standardiserade Woodruff-kilar med en Woodruff-kilspårsfräs som är dimensionerad efter kilen.
Bearbetar invändiga och utvändiga låsringsspår i axlar och hål. Spår med rund botten för O-ringar kräver en kilspårsfräs med full radie.
Fräser smala, parallella kilspår i transmissionsaxlar och kugghjulsnav, bland annat drivlinedetaljer för anläggningsmaskinindustrin.
Skär smala sidokanaler och frigångsurtag i maskinkomponenter.
Raka tänder ligger parallellt med fräsens axel och passar för lättare kilspår och icke-järnmaterial. Förskjutna tänder har omväxlande axiella spånvinklar som skär metallen successivt, bryter spånen, minskar vibrationerna och förbättrar ytfinishen i segare legeringar.
ANSI-numren för Woodruff-fräsar anger nominell bredd och diameter. En fräs nr 404 är till exempel 4/32" (1/8") bred och har en diameter på 4/8" (1/2"). Kontrollera vilken fräs som krävs mot kilen och ritningen.
Nej. Standardkilspårsfräsar är inte centrumskärande och är avsedda för radiell inmatning och sidofräsning. Placera verktyget vid en öppen kant, eller förbearbeta ett frigångsområde med pinnfräsverktyg, innan ni matar in radiellt.
Använd en styv fräs och uppspänning, håll verktygets utstick kort, överväg geometri med förskjutna tänder och se till att kylvätska eller skärolja effektivt för bort spånen. Samma rutiner för vibrationskontroll gäller för CNC-fräsverktyg i allmänhet.
Bauron kan granska huvuddiametrar utanför standard, kundanpassade skärbredder, halslängder för frigång och applikationsspecifika beläggningar utifrån detaljritningar.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade geometrier, specialbeläggningar och applikationsspecifika krav på kilspårsfräsning.
Kontakta ingenjör