Aluminium och icke-järnlegeringar
Spegelpolerade spånkanaler, positiva spånvinklar och DLC- eller ZrN-beläggningar underlättar spånavgången ur djupa fickor.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
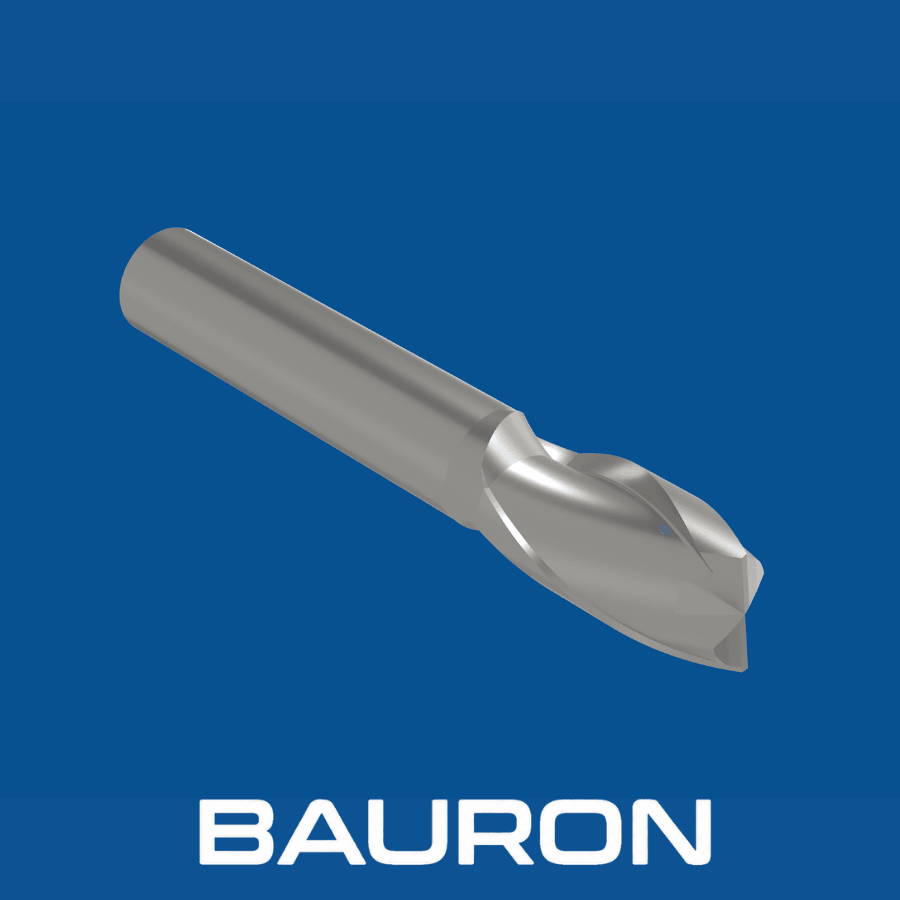
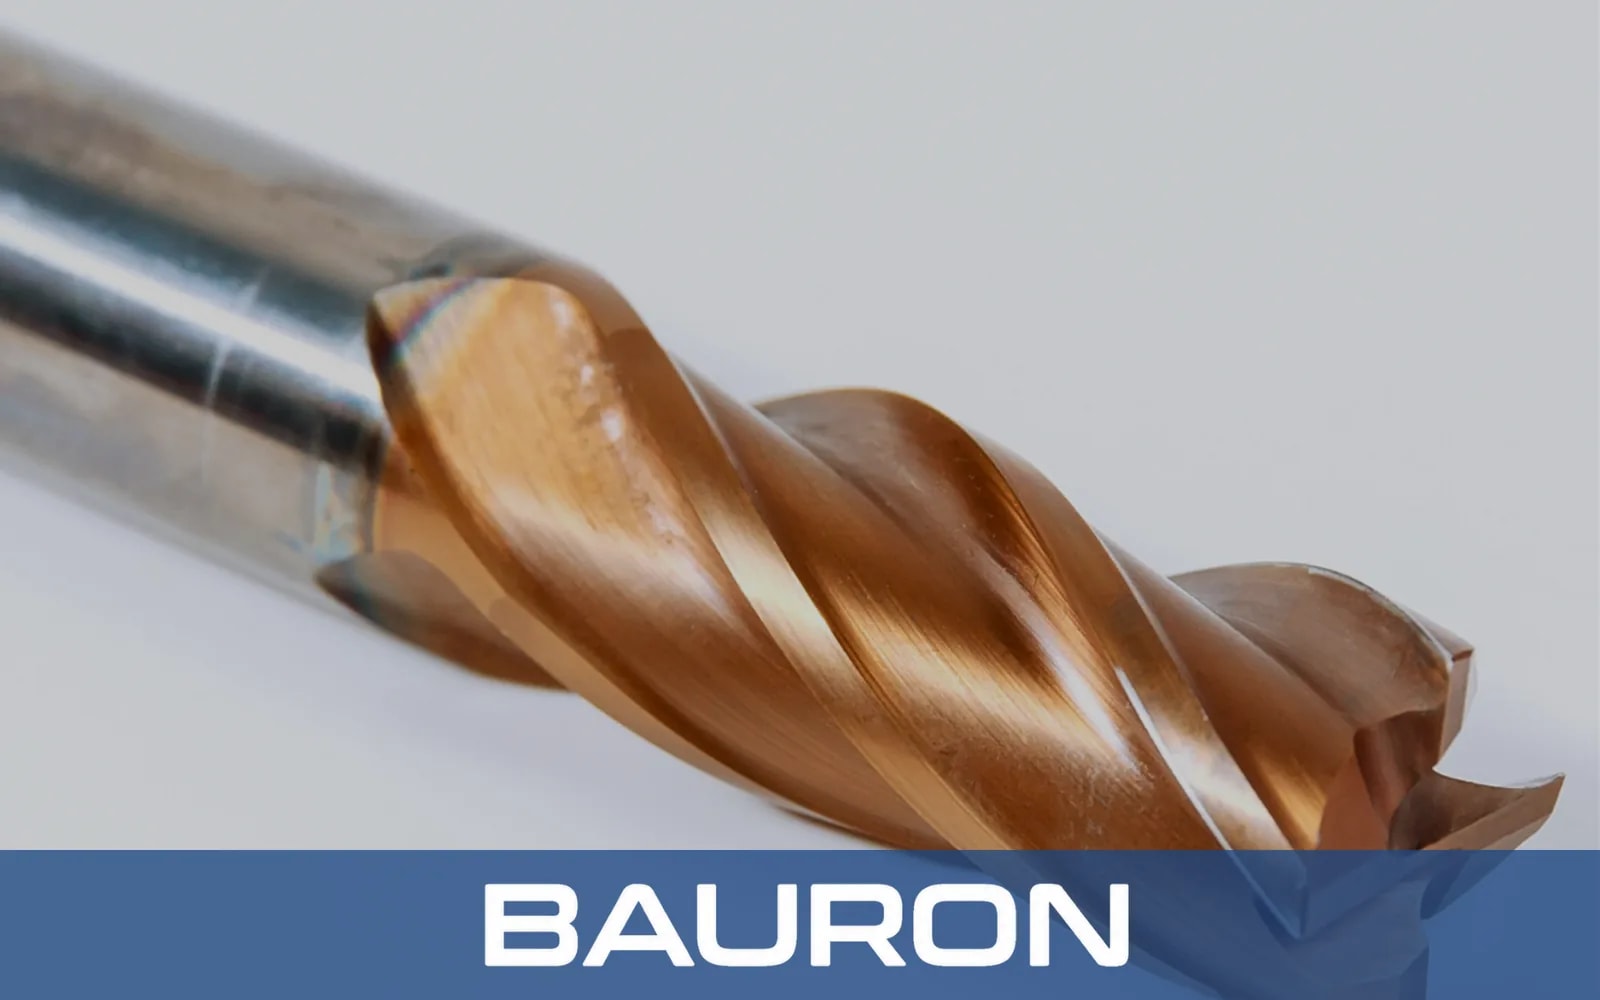
Djupa kaviteter och höga vertikala väggar kan orsaka friktion, vibrationer och förtida brott med vanliga pinnfräsverktyg med rakt skaft. En halslättad pinnfräs, även kallad pinnfräs med reducerad hals, har en halsdiameter som är slipad något mindre än skäreggens diameter, vilket gör att skärhuvudet kan profilera djupa kaviteter med mindre kontakt mot sidoväggarna.
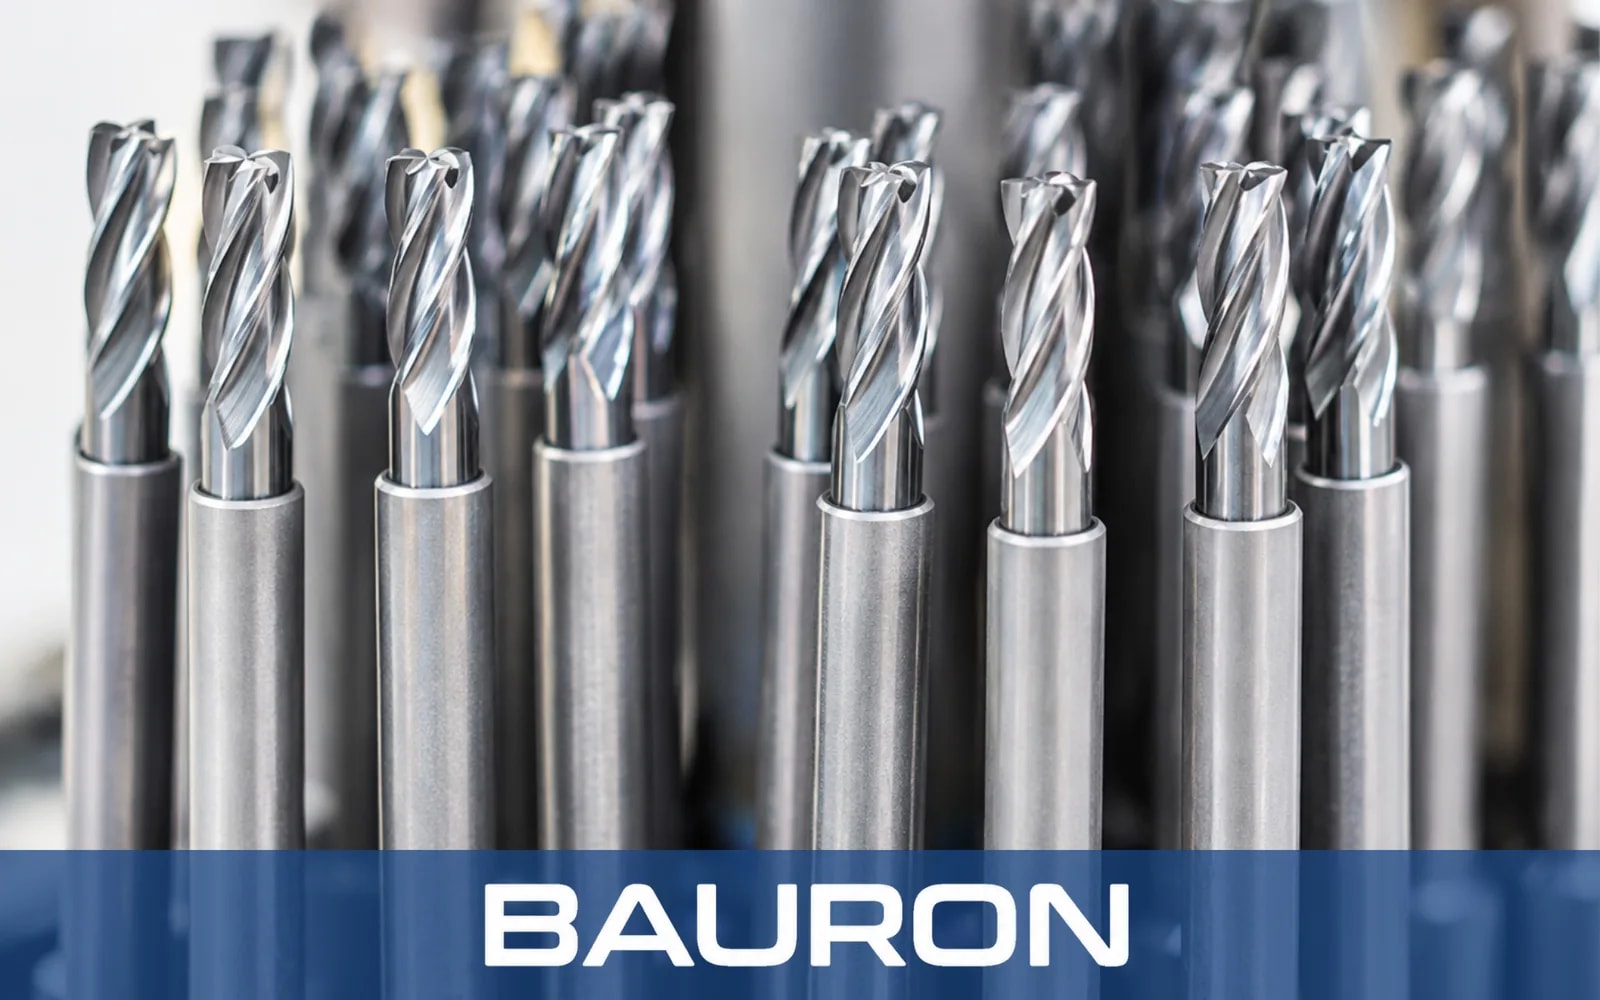
Spegelpolerade spånkanaler, positiva spånvinklar och DLC- eller ZrN-beläggningar underlättar spånavgången ur djupa fickor.
Spånkanaler med variabel spiralvinkel och AlTiN- eller nACo-PVD-beläggningar är anpassade för 316L, Inconel och titan, legeringar som används i stor utsträckning inom energibranschen.
Styva hårdmetallkärnor och mikroslipade skäreggar är konstruerade för finbearbetning av djupa formkaviteter i material upp till 65+ HRC.
Vassa skäreggar skär av fibrer och begränsar samtidigt löseggsbildning och termisk deformation.
| Specifikation | Intervall / Detaljer |
|---|---|
| Halslättning och räckvidd | Kundanpassade halsdiametrar, räckviddslängder och förhållanden mellan längd och diameter |
| Skärprofiler | Kundanpassade hörnradier, kulprofiler och kombinationer av stegdiametrar |
| Ytbeläggningar | PVD-beläggningar av AlTiN, DLC, ZrN och nACo för det aktuella materialet |
| Tillverkningsunderlag | Tekniska CAD-filer, ritningar eller fysiska provverktyg |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| DLC / ZrN | Aluminium och icke-järnlegeringar. | Polerade spånkanaler med stor positiv spånvinkel underlättar spånavgången ur djupa fickor. |
| AlTiN / nACo PVD | Rostfritt stål 316L, Inconel, titan och andra superlegeringar. | Värmebeständiga beläggningar kombineras med spånkanaler med variabel spiralvinkel för att motverka deformationshärdning och vibrationer. |
| Mikroslipad hårdmetall | Härdade stål och formlegeringar upp till 65+ HRC. | Styva kärnor möjliggör finbearbetning i höga hastigheter i djupa formkaviteter. |
| Vass obelagd geometri | Konstruktionsplaster och kompositer. | Vassa eggar skär av fibrer och begränsar samtidigt löseggsbildning och termisk deformation. |
Bauron kombinerar polerad, friktionssnål geometri med icke-järnlegeringar, värmebeständiga PVD-beläggningar med rostfria stål och superlegeringar, styv hårdmetall med härdade stål och vassa eggar med plaster och kompositer.
Når djupa fickor och kaviteter där den lättade halsen går fri från sidoväggarna och förhindrar att skaftet skaver.
Utför fräsning med djup räckvidd och excentrisk fräsning på svarvade detaljer utan att halsen kommer i kontakt med arbetsstycket.
Finbearbetar djupa kärnor och kaviteter där förlängd räckvidd och frigång för halsen skyddar väggytan.
Bearbetar invändiga 90-gradersansatser och djupa spårbottnar utan att komma i kontakt med väggarna. För grunda detaljer är vanliga plana pinnfräsar ett kortare och styvare alternativ.
Finbearbetar 3D-formkaviteter, komplexa radier och organiska ytor i djupa fickor.
Kombinerar de rundade hörnen hos en hörnradiepinnfräs med en reducerad hals för att fördela krafterna vid grovbearbetning av djupa kaviteter.
Förhållanden mellan räckvidd och diameter som 3xD, 5xD, 8xD och 10xD passar olika fickdjup.
Jämfört med vanliga CNC-pinnfräsar minskar en lättad hals bakom spånkanalerna skaftets kontakt med sidoväggarna vid fräsning av djupa kaviteter, vilket sänker friktion, värme och vibrationer.
När skaftet inte längre har kontakt koncentreras skärningen till eggen, spånen får utrymme, risken för fastkörning minskar och ytfinishen i djupa fickor kan förbättras.
Tre eller fyra skär är vanligt för stål och legeringar, eftersom det balanserar kärnstyrka och spånutrymme. Två eller tre skär ger större spånrum för aluminium och andra icke-järnmaterial.
Bauron Tools kan slipa angivna halsdiametrar, räckviddslängder och spånkanalsgeometrier utifrån ritningskrav.
Minimera utböjningen genom att välja den kortaste halsräckvidd som fickdjupet kräver, använda dynamiska eller trokoidala verktygsbanor för att hålla det radiella ingreppet lågt och välja en fräs med tjockare kärndiameter eller förstärkt hörnradie som fördelar skärkrafterna jämnt.
Bauron erbjuder design- och ingenjörsstöd för verktygskrav. Ingenjörsteamet arbetar tillsammans med kunderna med kundanpassade geometrier, specialbeläggningar och komplexa bearbetningsutmaningar.
Kontakta ingenjör