Axiella drivna verktygshållare
Raka drivna hållare i linje, parallella med svarvens huvudspindelaxel, idealiska för planfräsning, borrning i änden, brotschning och axiell gängning.
Bauron tillverkar drivna verktygslösningar med hög precision för CNC-svarvar, konstruerade för höghastighetsfräsning, tvärborrning, excentrisk gängning och kilspårsfräsning i en och samma svarvuppspänning.
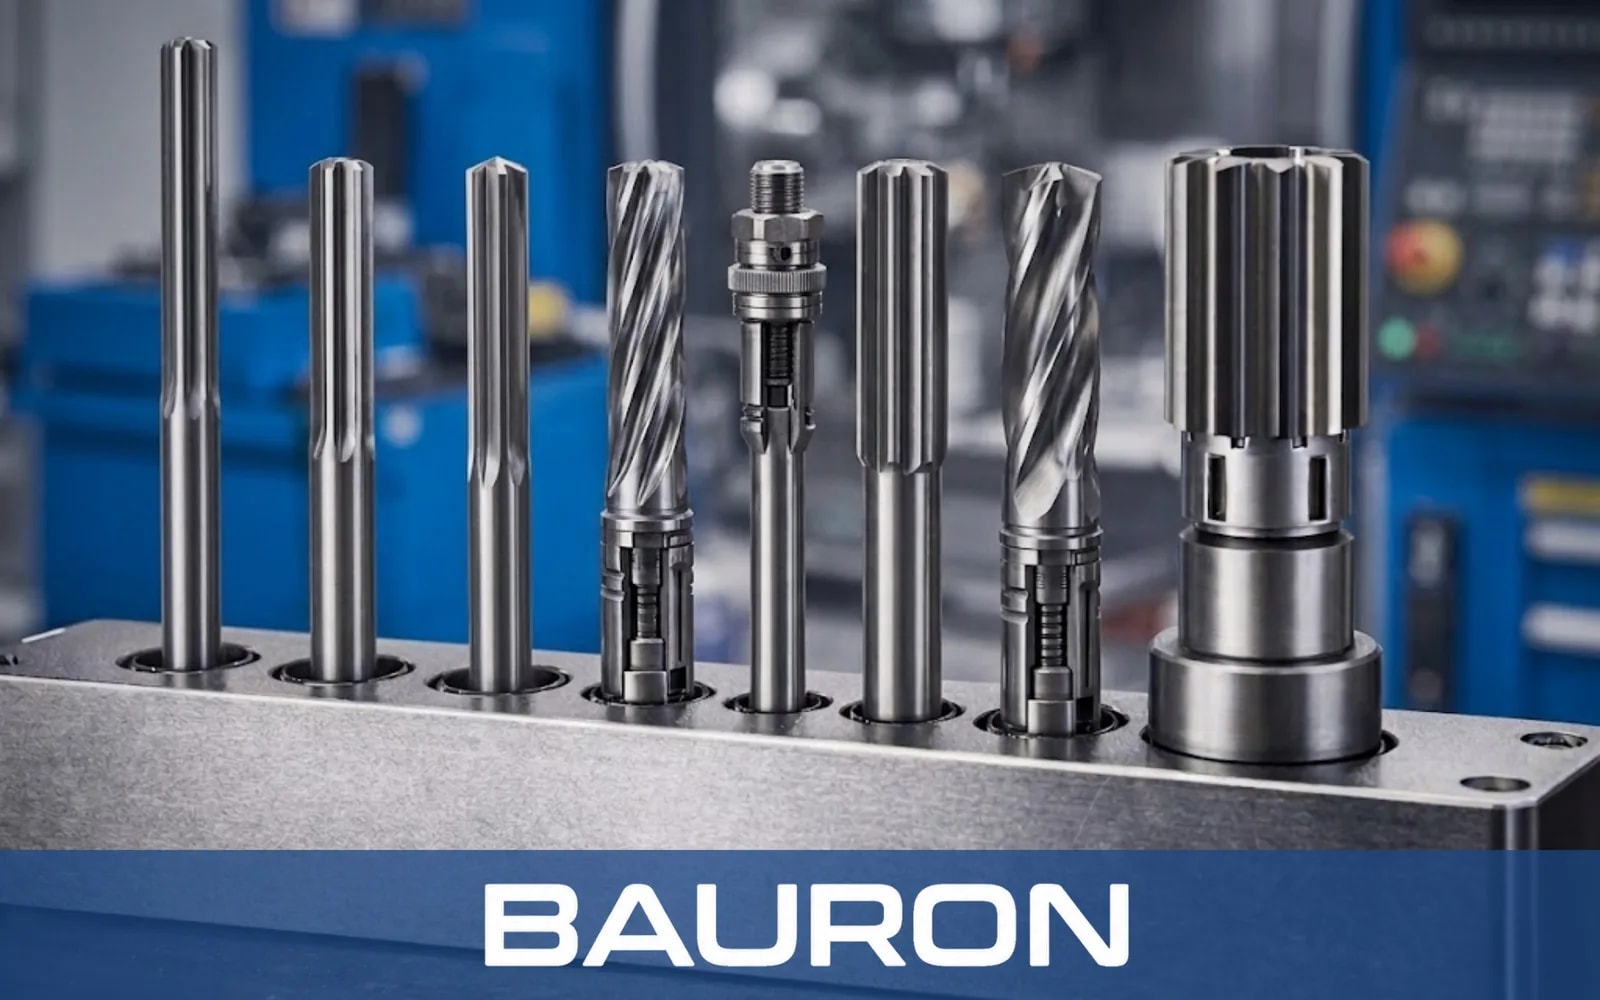
Genom att integrera drivna verktyg i en CNC-svarv eller ett svarvcenter elimineras separata fräsuppspänningar, detaljernas totala cykeltider kortas drastiskt och kastfel vid omspänning förhindras. Baurons drivna verktygshållare är byggda med dynamisk balanseringsklass G2,5 (upp till 12 000 varv/min), förspända lagerpaket för tung drift och vinkel- eller planetväxlar. Oavsett om det gäller planfräsning, djup axiell hålborrning eller sidospårning i stångmaterial av sega legeringar ger våra drivna enheter maximal momentöverföring, låga spindelvibrationer och hög positioneringsnoggrannhet. Denna komplettbearbetning i en uppspänning passar svarvade axlar, nav och hus för automationsindustrin.
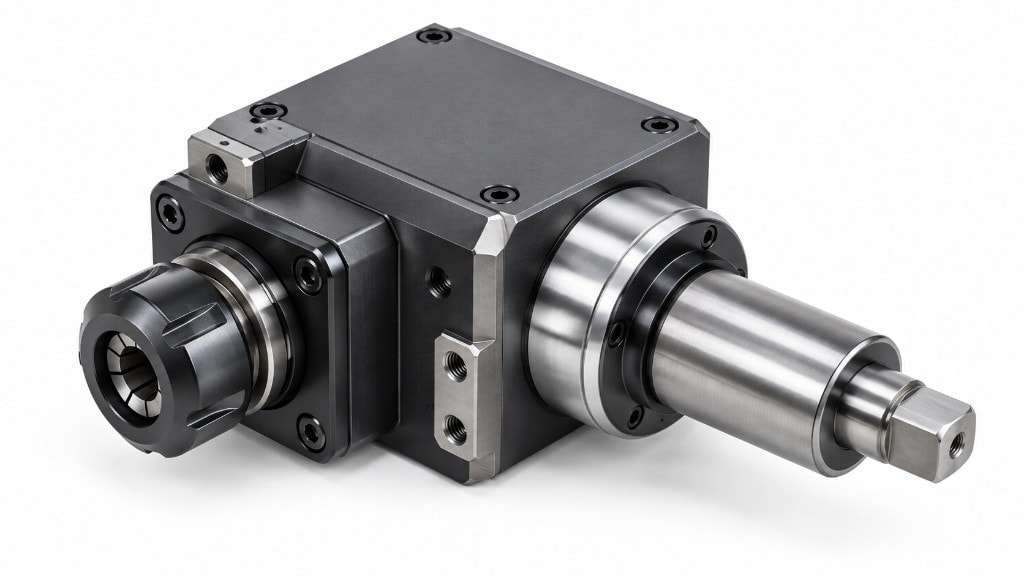
Vinkelhållare för sidospårning, tvärborrning och profilering av ytterdiametern i CNC-svarvar; ER-spännhylsan kan också hålla en specialborr för tvärhål med icke-standardiserade diametrar.
Raka drivna hållare i linje, parallella med svarvens huvudspindelaxel, idealiska för planfräsning, borrning i änden, brotschning och axiell gängning.
Vinkelhållare placerade vinkelrätt mot huvudspindelns axel, optimerade för sidospårning, tvärborrning, kilspårsfräsning och profilering av ytterdiametern.
Justerbar momentkoppling och axiell kompensationsmekanism som hjälper till att förhindra gängtappsbrott vid gängning av sackhål.
Styva 90° dornhållare konstruerade för tung planfräsning, fasning och bred spårfräsning med vändskärsfräsar.
Axiella hållare med uppväxling som ger upp till 12 000 varv/min för mikrofräsning och fin hårdmetallborrning i medicintekniska komponenter och formkomponenter.
Kraftiga monteringsbaser med kilspår som ger hög strukturell styvhet och exceptionell momentöverföring under tunga skärbelastningar.
Precisa monteringssystem med kuggat skaft som möjliggör snabba verktygsbyten och flexibel vinkelinriktning.
ER-spännhylschuckar (ER25, ER32) för CNC-verktyg med cylindriskt skaft, planfräsdorn och modulära snabbväxlingsadaptrar.
Invändiga kylkanaler tätade för att klara 20 till 30 bar kontinuerligt tryck, med högtrycksalternativ förberedda för drift upp till 70 bar.
När drivna standardenheter från lager inte får plats inom snäva maskinkåpor eller inte uppfyller särskilda krav på spindelförskjutning erbjuder Bauron specialkonstruktion med stöd av sin kapacitet för tillverkning av specialverktyg. Vårt tekniska team konstruerar drivna specialverktygshållare anpassade efter er specifika maskinmodell:
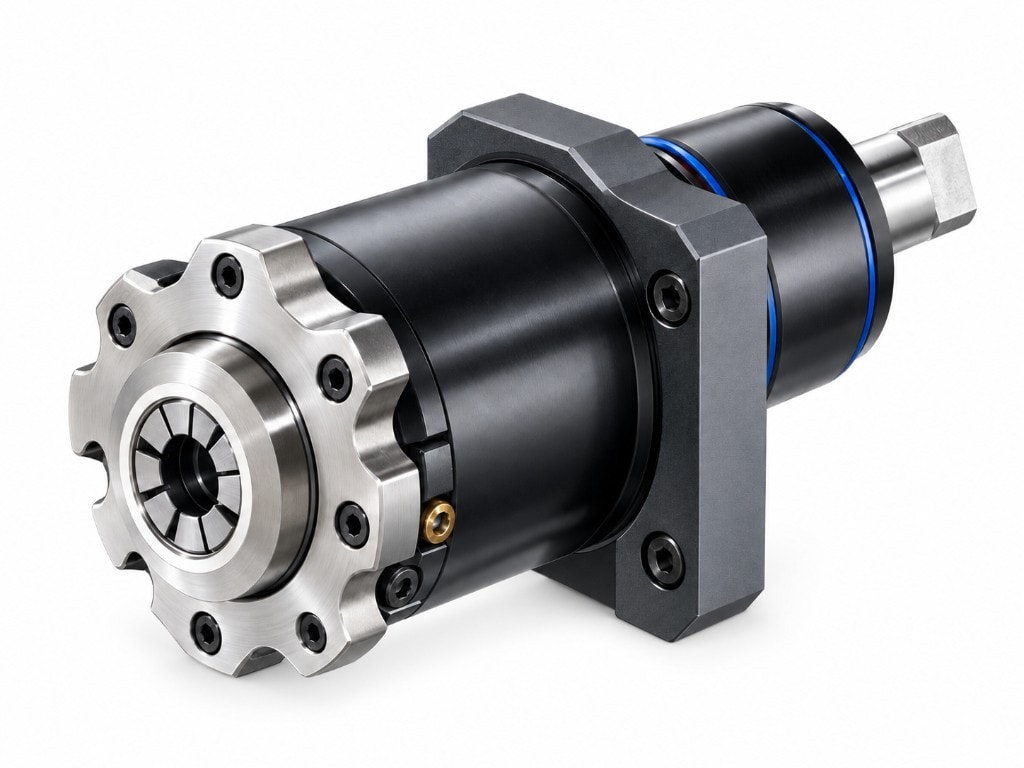
Axiell hållare med uppväxling som ger höga varvtal för mikrofräsning och fin hårdmetallborrning – en bra match för specialverktyg i hårdmetall med liten diameter.
1:1 direktdrift, 1:2 varvtalshöjare eller 2:1 nedväxlingar för högt vridmoment, anpassade efter er operation.
Noshus med förlängd räckvidd och slanka kroppsprofiler för trånga svarvar med flera revolvrar.
Capto, HSK och kundanpassade dorndiametrar som matchar ert befintliga verktygssystem.
Byggs direkt utifrån CAD-modeller av er maskin eller ritningar av revolvern.
En axiell driven verktygshållare riktar skärverktyget parallellt med svarvspindelns centrumlinje för borrning i planytan, gängning och pinnfräsning. En radiell driven verktygshållare placerar verktyget i 90 graders vinkel mot spindelns centrumlinje för sidofräsning, tvärborrning och kilspårsfräsning på ytterdiametern.
Baurons drivna standardverktygshållare är dynamiskt balanserade till G2,5 vid 6 000 varv/min, medan axiella modeller för höga varvtal är balanserade till G2,5 vid 10 000 till 12 000 varv/min för att minimera spindelvibrationerna och förlänga lagrens livslängd.
Ja. Våra drivna hållare har invändiga kylkanaler med labyrinttätningar av Viton och NBR, konstruerade för standardkylmedelstryck på 20 till 30 bar och kapabla att hantera högtrycksuppställningar upp till 70 bar.
Kompatibiliteten beror på maskinens revolvertyp (BMT eller VDI), basstorlek (t.ex. BMT55 eller VDI40), typ av drivtapp och bulthålsmönster. Ni kan skicka er maskinmodell och revolverspecifikationer till Bauron för en kostnadsfri kompatibilitetsgranskning.
De standarder och referensdokument som informationen på den här sidan bygger på. Länkarna öppnar utgivarens webbplats i en ny flik.
Anger utbytbarhetsmått för det cylindriska skaftet och revolverns fästhål på verktygshållare av VDI-typ, främst för svarvar.
Anger mått, material och beteckning för 8°-spännhylsor, muttrar och hållaranslutningar, det system som allmänt kallas ER-spännhylsor.
Definierar tillåten restobalans och de balanseringskvaliteter, t.ex. G2,5, som används för att specificera roterande verktygshållare.
Anger måtten för HSK-skaft med hålkona, det verktygsgränssnitt som används i fräs-, borr-, svarv- och slipmaskiner.
Anger skaft med polygonkona för manuellt och automatiskt verktygsbyte i svarvar, fräsmaskiner och kombinerade svarv-fräsmaskiner.
Öka svarvens produktion med precisionskonstruerade drivna verktyg för CNC-svarvar. Kontakta Bauron i dag för att rådgöra med en applikationsingenjör, kontrollera revolverkompatibiliteten eller begära en offert på specialverktyg.
Bauron arbetar med tillverkare för att granska verktygsgeometri, substrat, beläggning, räckvidd, maskinförhållanden och produktionskrav för standard- och kundanpassade CNC-verktyg.
Skicka in era krav