Två användbara ändar
När den ena skaränden blivit slö kan verktyget vändas i hållaren så att den andra profilen används.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
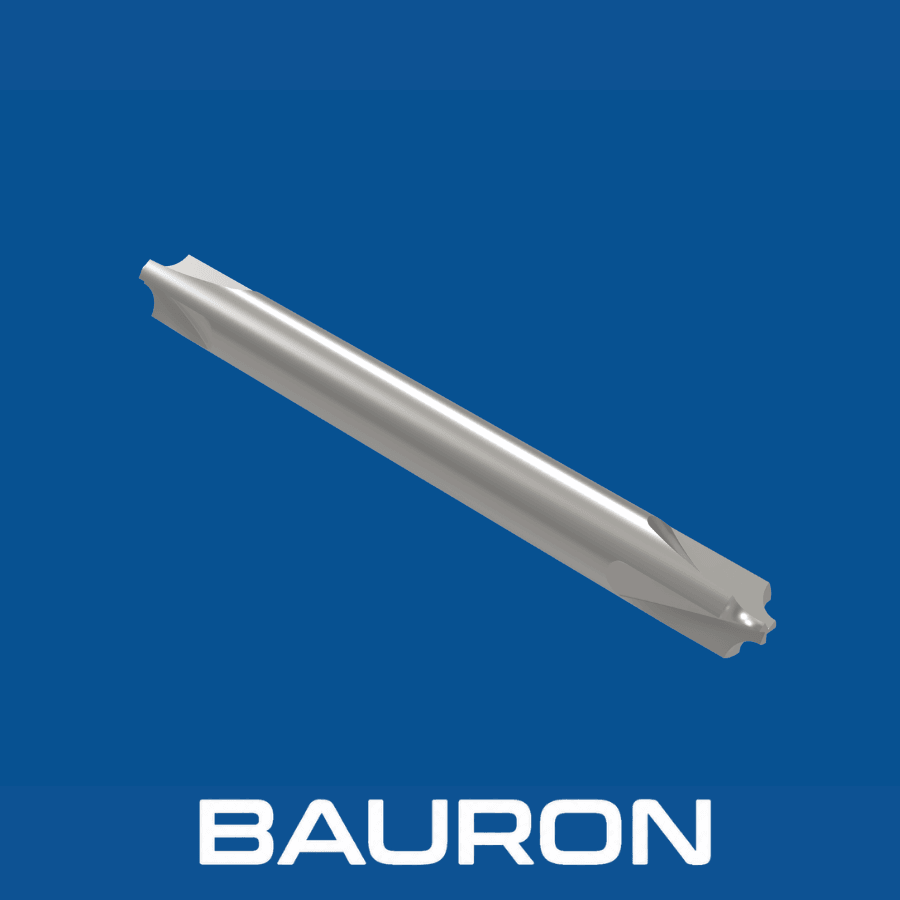
Dubbeländade hörnradiepinnfräsar är formverktyg som ger skarpa kanter på arbetsstycket jämna yttre radier. Konkava profiler är slipade i båda ändarna av en kropp i solid hårdmetall eller HSS, så att den andra änden kan användas när den första är sliten.
När den ena skaränden blivit slö kan verktyget vändas i hållaren så att den andra profilen används.
Den konkava bågen skär vertikala och horisontella kanter till en jämn konvex hörnradie på 90°. För halvrunda vulster på 180° används en konkav radiefräs med halvrund form.
Verktyget formar en kantradie i ett enda 2D-konturpass i stället för upprepade sidosteg med en kulformad pinnfräs i 3D.
Precisionsslipade spånkanaler låter radien övergå mjukt i intilliggande plana ytor och minskar behovet av manuell gradning.
Ger två användbara skärprofiler på samma skaft, vilket förbättrar verktygsekonomin.
Skär den specificerade radien i ett enda konturpass och kan minska cykeltiden jämfört med 3D-ytbearbetning.
Precisionsslipning av profilen bidrar till jämna kantradier på alla produktionsdetaljer.
Två skärändar kan minska antalet kantrundningsverktyg som behöver hållas i reserv för finbearbetning.
Den solida kärngeometrin hjälper till att dämpa vibrationer och ger jämna kantytor.
| Specifikation | Intervall / Detaljer |
|---|---|
| Radiestorlekar | 1/64 in till 1/4 in+; finns även metriskt, 0,5 mm till 6 mm+ |
| Verktygsformat | Dubbeländat, med skärprofiler i båda ändarna |
| Antal skär | 2 eller 4 skär |
| Profilgeometri | Konkav formradie på 90° |
| Skafttyp | Rakt cylindriskt |
| Tolerans | Slipad formradienoggrannhet på submikronnivå |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Solid hårdmetall | Rostfritt stål, titan, härdade stål och gjutjärn. | Hög styvhet hjälper till att begränsa verktygsutböjningen och bibehålla formradiens noggrannhet. |
| TiAlN-/AlTiN-beläggning | Sega legerade stål, värmebeständiga metaller och torrfräsning. | Termisk stabilitet hjälper till att skydda skäreggarna mot friktion och termiskt slitage. |
| DLC-/ZrN-beläggning | Aluminium, koppar, mässing och plaster. | Låg friktion hjälper till att minska materialsvetsning och löseggsbildning i spånkanalerna. |
Solid hårdmetall ger styv formskärning, TiAlN eller AlTiN passar termiskt krävande legeringar, och DLC eller ZrN hjälper till att motverka vidhäftning i icke-järnmaterial.
3-, 4- och 5-axliga bearbetningscenter använder dessa verktyg för automatiserad radiering av ytterkonturer och kantgradning, ofta som ett av de sista CNC-fräsverktygen i detaljprogrammet.
Spindlar för drivna verktyg använder dem för att radiera yttre ansatser på små svarvade komponenter.
De utför kantrundning på detaljer i aluminiumplåt och teknisk plast.
Skapar funktionella hörnradier på yttre överansatser och detaljers ytterkonturer.
Tar bort skarpa kantgrader med programmerade CNC-pass i stället för manuell gradning vid bänken.
Rundar exponerade kanter på hus för medicinteknik, hemelektronik och inredningsdetaljer inom fordonsindustrin.
Ersätter skarpa ytterhörn med radier för att minska spänningskoncentrationer i strukturdetaljer. Inne i fickor skapas motsvarande invändiga hålkäl med ett hörnradieverktyg.
En radie är slipad i båda ändarna, så verktyget kan vändas när den första änden är sliten i stället för att verktygsämnet byts ut.
Verktygsbanorna programmeras normalt från den största diametern eller radiens teoretiska centrum. När verktyget har vänts mäts utstickslängden med en verktygsinställare och Z-höjdskompenseringen uppdateras.
De är främst avsedda för yttre överkanter, ansatser och ytterkonturer. Bakre hörnradieverktyg passar bättre för utgångar på invändiga hål och kanter på baksidan.
Två skär ger större spånfickor för aluminium och plast. Fyra skär ger fler tänder och högre styvhet för stål, rostfritt stål och titan.
Bauron Tools kan granska radier utanför standard, förlängda skaft, koniska halsfrigångar och krav på applikationsspecifika beläggningar utifrån tillverkningsritningar.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade geometrier och val av beläggning. Dela arbetsstyckets material, radie, räckvidd, toleranser och bearbetningsförhållanden för teknisk granskning.
Kontakta ingenjör