Ingång genom spåret
Verktyget förs in i en förfräst fyrkantig kanal eller ett frigångsspår utan att komma i kontakt med sidoväggarna. För djupa kanaler ger en laxstjärtfräs med lång räckvidd extra halsfrigång.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
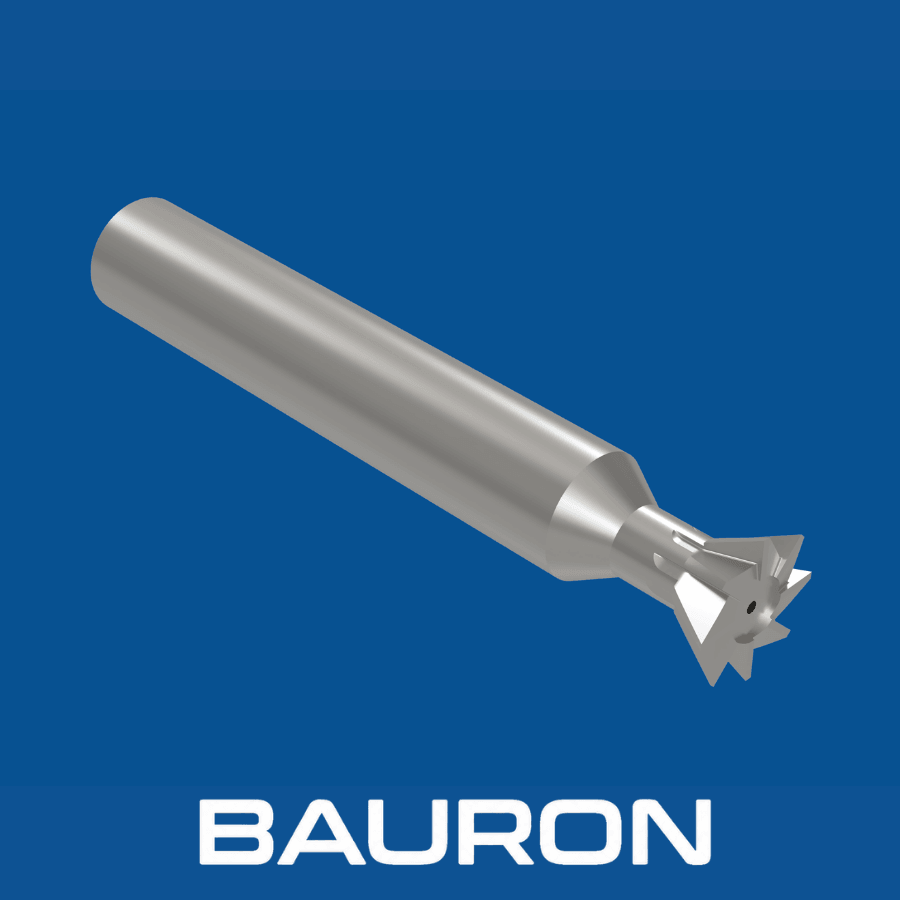
En laxstjärtfräs är ett formfräsverktyg för underskärningar och trapetsformade glidspår. Den största skärdiametern sitter vid den utåtvidgade spetsen bakom en smalare hals, vilket gör att verktyget kan forma laxstjärtsfogar efter att ha förts in i ett förbearbetat frigångsspår.
Verktyget förs in i en förfräst fyrkantig kanal eller ett frigångsspår utan att komma i kontakt med sidoväggarna. För djupa kanaler ger en laxstjärtfräs med lång räckvidd extra halsfrigång.
De utåtvidgade tänderna skär i sidled in i kanalväggarna och formar laxstjärtsvinklar på 45° eller 60°.
Profilen skapar matchande han- och honkanaler för maskinbanor, verktygshållare och slider.
Hörnradier eller fasar på tandspetsarna som tillval hjälper till att minska urflisning och spänningskoncentrationer i arbetsstycket vid spårets botten. Där halsen själv är högt belastad fördelar en laxstjärtfräs med mjukt övergående halsradie spänningarna jämnare.
Skär matchande trapetsformade glidvinklar i ett enda fräspass i sidled efter att spåret förberetts.
Den solida kärnan i varje laxstjärtfräs för metall hjälper till att begränsa utböjning och vibrationer vid underskärning med sidobelastning.
Slipade vinkeltänder ger släta väggar för kontrollerad glidkontakt.
Utöver standardvinklarna 45° och 60° finns kundanpassade koner. V-spår och motstående fasar kräver en dubbelvinkelfräs.
De tillgängliga skärkonfigurationerna balanserar tanddensitet och spånutrymme i trånga kanaler.
| Specifikation | Intervall / Detaljer |
|---|---|
| Fräsdiameter | 3/8 in till 2 in+; finns även metriskt, 10 mm till 50 mm+ |
| Spetsvinklar | 45° och 60° som standard; 30° och kundanpassade vinklar finns |
| Antal skär | 4, 6 eller 8 skär |
| Skafttyp | Rakt cylindriskt skaft eller Weldon-skaft med plan spännyta |
| Hörnprofil | Skarpt hörn eller precisionsslipad hörnradie |
| Operationstyp | Invändig underskärning och fräsning av trapetsformade glidspår |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Solid hårdmetall | Rostfritt stål, titan, härdade verktygsstål och gjutjärn. | Styvheten hjälper till att minska verktygslutning och vibrationer i smala underskurna kanaler. |
| HSS / HSS-Co | Avbrutna snitt, mjuka stål och manuella maskinuppställningar. | Slagsegheten hjälper till att motstå urflisning av tänderna vid avbrutna eller manuella fräspass. |
| TiAlN-/AlTiN-beläggning | Sega legerade stål, värmebeständiga metaller och torrfräsning. | Motståndet mot termisk oxidation hjälper till att skydda de yttre utåtvidgade tänderna. |
Solid hårdmetall ger styv skärning i hårda material, HSS eller HSS-Co ger seghet för avbrutna snitt och manuellt arbete, och TiAlN eller AlTiN hjälper till att motverka termiskt slitage.
3-, 4- och 5-axliga bearbetningscenter utför automatiserad laxstjärtfräsning och förberedelse av fixturer.
Konsolfräsmaskiner använder laxstjärtfräsar för tillverkning och omslipning av glidbanor.
Bearbetar glidbanor på stora maskinbaser för industriell utrustning.
Bearbetar laxstjärtsstyrningar för svarvbäddar, fräsbord och linjärenheter inom automationsindustrin.
Skär trapetsformade spännspår för CNC-verktygsblock och fixturplattor.
Förbereder laxstjärtsbaser på ämnen för 5-axliga skruvstycksbackar och bearbetningsfixturer.
Bearbetar trapetsformade låsspår i strukturkomponenter.
Den smala halsen och det utåtvidgade huvudet gör att verktyget inte kan matas ned direkt i solid metall. Ett rektangulärt frigångsspår tar bort materialet i mitten så att fräsen kan föras in och bearbeta de vinklade väggarna.
Använd en styv fräs, minimera överhänget, minska det radiella skärdjupet, ställ in en lämplig spånbelastning och avlägsna instängda spån med skärvätska eller luft.
Vinkeln avgör den trapetsformade väggens form. 60° är det vanliga valet för allmänna maskinbanor och fixturer, medan 45° används för lägre uppspänningsbaser och kompakta slider.
Ja, men slipning av periferitänderna ändrar den största diametern. CAM-kompenseringen måste uppdateras efter omslipning för att spårets mått ska bibehållas.
Ja. Bauron Precision Tools kan granska arbetsstyckesritningar för ett kundanpassat laxstjärtverktyg med vinklar utanför standard, halslängder, hörnradier och applikationsspecifika beläggningar.
Bauron erbjuder design- och ingenjörsstöd för laxstjärtformer och andra kundanpassade fräsar, inklusive val av beläggning. Dela spårprofil, material, toleranser, maskin och produktionskrav för teknisk granskning.
Kontakta ingenjör