Skärning med spets utan radie
Den vassa spetsen tränger in i arbetsstyckets yta och ger mycket smala linjebredder och tät text.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
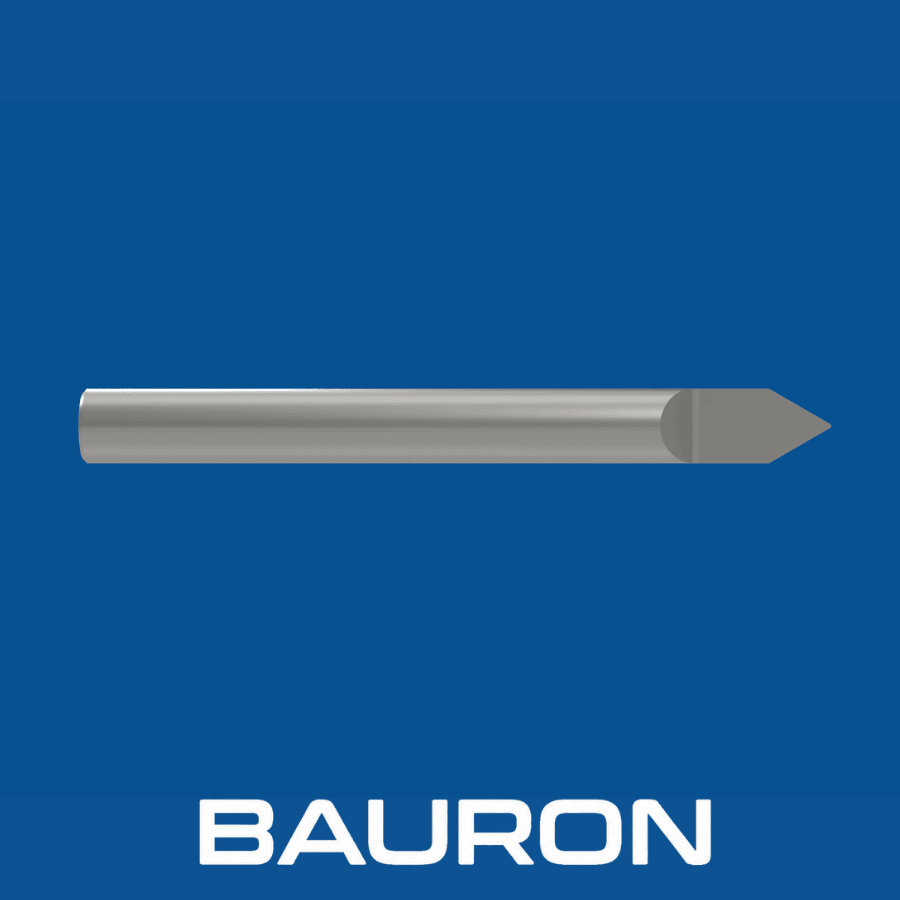
Spetsiga graveringsfräsar är koniska verktyg med ett eller flera skär för fin ytmärkning och mikrofräsning. Varje vasst, spetsigt skärverktyg har en V-formad bottengeometri som löper samman i en spets utan radie eller med en mikroplan topp och skär smala linjer med hög kontrast.
Den vassa spetsen tränger in i arbetsstyckets yta och ger mycket smala linjebredder och tät text.
Linjebredden ökar ju djupare fräsen går längs sin slipade V-vinkel, vilket gör att linjetjockleken kan styras via CAM.
Enskärs- och halvrunda geometrier är balanserade för drift vid höga spindelvarvtal.
Vassa skäreggar skalar av fina spån och bidrar till skarpa, läsbara kanter i både mjuka och hårda material.
Den spetsiga geometrin möjliggör detaljerad mikrotext och vektorgrafik med hög täthet.
Balanserade profiler hjälper till att begränsa vibrationer vid spindelvarvtal på 20 000 varv/min och högre.
Mikroslipade skäreggar ger skarpa, läsbara linjeväggar med mindre efterföljande gradning. För spår med rundad botten och 3D-bokstäver används i stället ett graveringsverktyg i hårdmetall med radiespets.
Standardutförandena omfattar graveringsfräsar på 30, 45, 60 och 90 grader, och fler vinklar anges i specifikationsintervallet.
Mikrokornig hårdmetall, samma substratklass som används för pinnfräsar i hårdmetall, ger styvhet och hjälper till att bevara spetsgeometrin i produktion.
| Specifikation | Intervall / Detaljer |
|---|---|
| Skaftdiametrar | 1/8", 3/16", 1/4" och 6 mm |
| Spetsvinklar | V-profiler på 10°, 15°, 20°, 30°, 45°, 60° och 90° |
| Spetsprofil | Helt vass spets (utan radie) eller mikroplan topp från 0.002" till 0.030" |
| Spånkanalsgeometri | Halvrund med ett skär, D-bit eller V-botten med 2 skär |
| Skafttyp | Rakt cylindriskt |
| Operationstyp | Ytmärkning, 2D/3D-V-gravering och mikrofräsning |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Mikrokornig hårdmetall | Rostfritt stål, mässing, aluminium, titan och plast. | Bibehåller spetsens skärpa och ger styvhet vid fina skärpass. |
| TiAlN-/AlTiN-beläggning | Härdade verktygsstål, rostfritt stål och högtemperaturlegeringar. | Hjälper till att skydda spetsen mot värmerelaterat slitage vid torrgravering. |
| DLC-/ZrN-beläggning | Aluminium, koppar, akryl och mässing. | Låg friktion bidrar till att minska smältning och påsvetsning av mjuka material vid mikrospetsen. |
Mikrokornig hårdmetall ger en styv spets, TiAlN eller AlTiN hjälper till att hantera värmen i järnbaserade legeringar, och DLC eller ZrN minskar friktionen i icke-järnmaterial och akryl.
Integreras i bearbetningscykler tillsammans med andra CNC-fräsverktyg för direktmärkning och serienumrering av detaljer.
Används vid cirka 20 000 till 60 000 varv/min för V-gravering och skylttillverkning.
Monteras i spindlar för drivna verktyg för radiella och axiella ID-koder på svarvade detaljer.
Graverar serienummer, QR-koder, logotyper och partinummer på färdiga detaljer.
Skär fina mätlinjer och gradindelningar på manöverpaneler.
Ritsar ledningsbanor och isoleringskanaler på mönsterkort.
Bearbetar filigran, kundanpassad text och dekorativa texturer i stansverktyg och ädelmetaller för smyckes- och modebranschen.
En spetsig fräs slutar i en spets utan radie för mycket smala linjer och fin vektortext. Graveringsfräsar med mikroplan topp har en liten plan yta i spetsen, vilket ger en starkare egg för bredare bokstäver, fickfräsning av bakgrunder och längre verktygslivslängd i hårda metaller.
Smala vinklar från 10° till 30° passar för djup, smal gravering, mikrotext och isoleringsbanor på mönsterkort. Bredare vinklar på 60° till 90° ger en starkare spets för grund ytmärkning, bredare bokstäver och fasning av små hål.
Bauron rekommenderar höga spindelvarvtal, ofta 15 000 till 40 000+ varv/min, med små axiella skärdjup på cirka 0.002" till 0.010" och matningshastigheter anpassade till applikationen för att minska risken för spetsbrott.
Ja. Enskärsfräsar i hårdmetall har ett spånutrymme som underlättar skärningen i plast, akryl och trä samtidigt som värmeuppbyggnad och utsmetning av materialet begränsas.
Bauron kan granska kundanpassade V-vinklar, mått på mikroplana toppar, förlängd skaftlängd och applikationsspecifika beläggningar för märknings- och produktionskrav.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade geometrier, specialbeläggningar och applikationsspecifika graveringskrav.
Kontakta ingenjör