Formskärning av radier
Den invändiga kurvan omsluter arbetsstyckets hörn och skär det till en konvex båge.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
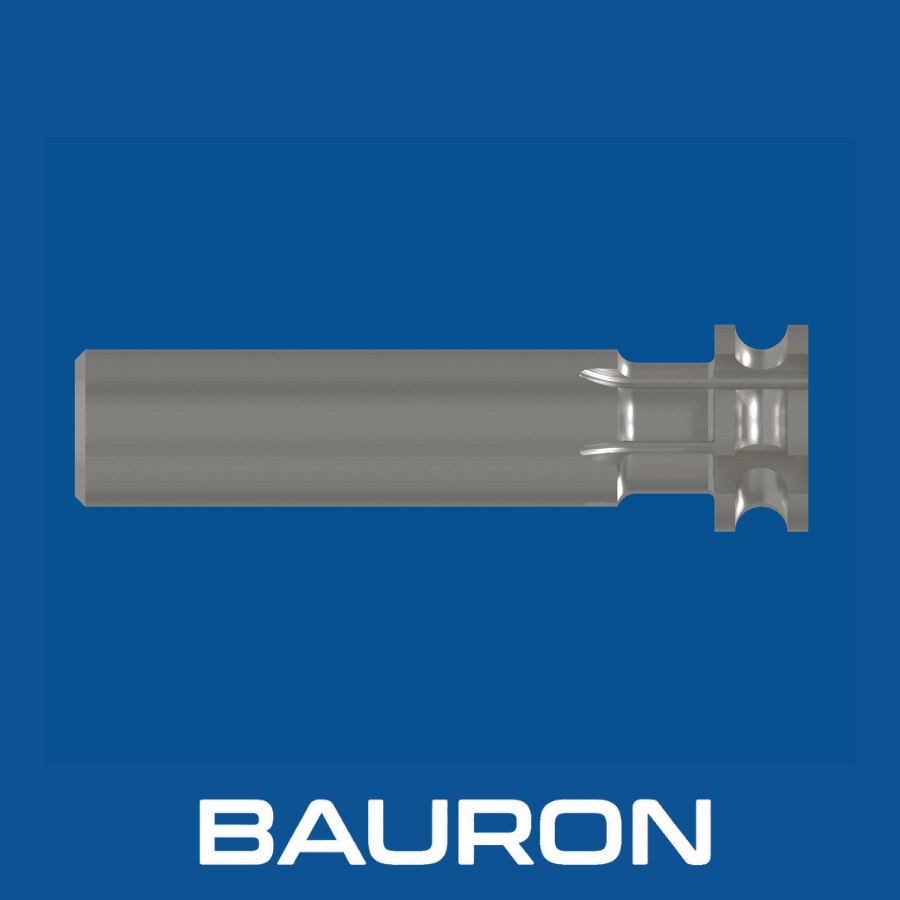
En konkav radiefräs är ett formfräsverktyg med en inåtböjd, hålkälsformad profil längs spånkanalerna. Till skillnad från en konvex fräs, som bearbetar ett konkavt spår, formar detta verktyg en ytterkant eller ett hörn till en konvex radie.
Den invändiga kurvan omsluter arbetsstyckets hörn och skär det till en konvex båge.
Formen kan skapa en hörnradie på 90° eller en konvex vulst på 180° i en enda fräsrörelse.
En precisionsslipad profil upprepar den specificerade radien från detalj till detalj.
Skärformen låter det rundade hörnet övergå mjukt i intilliggande plana väggar.
Formar en hel radie i ett enda konturpass i stället för många små sidosteg med en kulformad pinnfräs i 3D.
Ger jämna konvexa radier utan manuell efterbearbetning vid bänken.
Den solida konstruktionen begränsar vibrationer och verktygsutböjning vid radiefräsning.
Finns med kvartsrund konkav form på 90° och halvrund på 180°. För kvartsrunda kanter med två skärändar är ett dubbeländat hörnrundningsverktyg ett alternativ.
Finns med 2, 3 eller 4 skär för att balansera spånutrymmet i mjuka och hårda metaller.
| Specifikation | Intervall / Detaljer |
|---|---|
| Radiestorlekar | 1/32" till 1/2"+; finns även metriskt, 0,5 mm till 12 mm+ |
| Profilgeometri | Kvartsrund konkav båge på 90° eller halvrund på 180° |
| Antal skär | 2, 3 eller 4 skär |
| Skafttyp | Rakt cylindriskt skaft eller Weldon-skaft |
| Centrumskärande | Ej centrumskärande; formverktyg med sidoingrepp |
| Tolerans | Slipad till formradietoleranser på submikronnivå |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Solid hårdmetall | Rostfritt stål, titan, härdade stål och gjutjärn. | Styvheten begränsar verktygsutböjningen och bidrar till en exakt konvex profil. |
| TiAlN-/AlTiN-beläggning | Sega legeringar, värmebeständiga material och torrbearbetning. | Varmhårdheten skyddar de invändiga radieeggarna mot förtida slitage. |
| DLC-/ZrN-beläggning | Aluminium, koppar, mässing och plaster. | Låg friktion hjälper till att förhindra löseggsbildning i de konkava spånkanalerna. |
Solid hårdmetall ger formstyvhet, TiAlN eller AlTiN klarar sega legeringar och torrbearbetning, och DLC eller ZrN hjälper till att motverka löseggsbildning i icke-järnmaterial.
Kör verktygsbanor för 2D-ytterkonturer och kantrundning när profilen har frästs med vanliga pinnfräsar.
Följer komplexa 3D-konturer för att skapa konvexa radier längs vinklade ytor.
Använder drivna verktyg för att runda ytterkanter på små svarvade komponenter.
Bearbetar funktionella konvexa radier på ytterhörn av ramar och hus inom allmän tillverkning.
Formar konvexa halvrunda vulster och dekorativa ribbor längs strukturprofiler.
Formar rundade fram- och bakkanter på aerodynamiska skovlar och ledskenor.
Rundar ytterkanter på handhållna kirurgiska instrument och hus till medicinsk utrustning.
En konkav fräs har en invändigt böjd spånkanal som skapar en konvex ytterkant eller vulst. En konvex fräs har en utåtböjd profil som bearbetar en invändig konkav radie eller ett spår.
En kulformad pinnfräs formar en radie med många små sidosteg. En konkav formfräs skär hela radien i ett enda 2D-konturpass.
Programmera från fräsens största diameter eller centrumpunkt i förhållande till radiebågen, och använd tillverkarens ritning för att fastställa måttavståndet från skaftet till radiens centrum.
De är främst avsedda för ytterkanter, steg och yttre konturer. För ingångskanter på invändiga hål används hörnrundningsfräsar. För utgångskanter når en bakre hörnradiepinnfräs genom hålet.
Bauron kan konstruera en kundanpassad radiefräs med radiemått utanför standard, längder för halsfrigång, geometrier med flera radier och applikationsspecifika beläggningar utifrån detaljritningar.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade skärverktyg med speciella radiemått, halsfrigångar, geometrier med flera radier och applikationsspecifika beläggningar. Dela detaljritningar och bearbetningskrav för teknisk granskning.
Kontakta ingenjör