Skärning av väggar med släppningsvinkel
Den koniska kroppens vinkel bearbetar detaljens släppningsväggar direkt och minskar antalet stegvisa fräspass.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
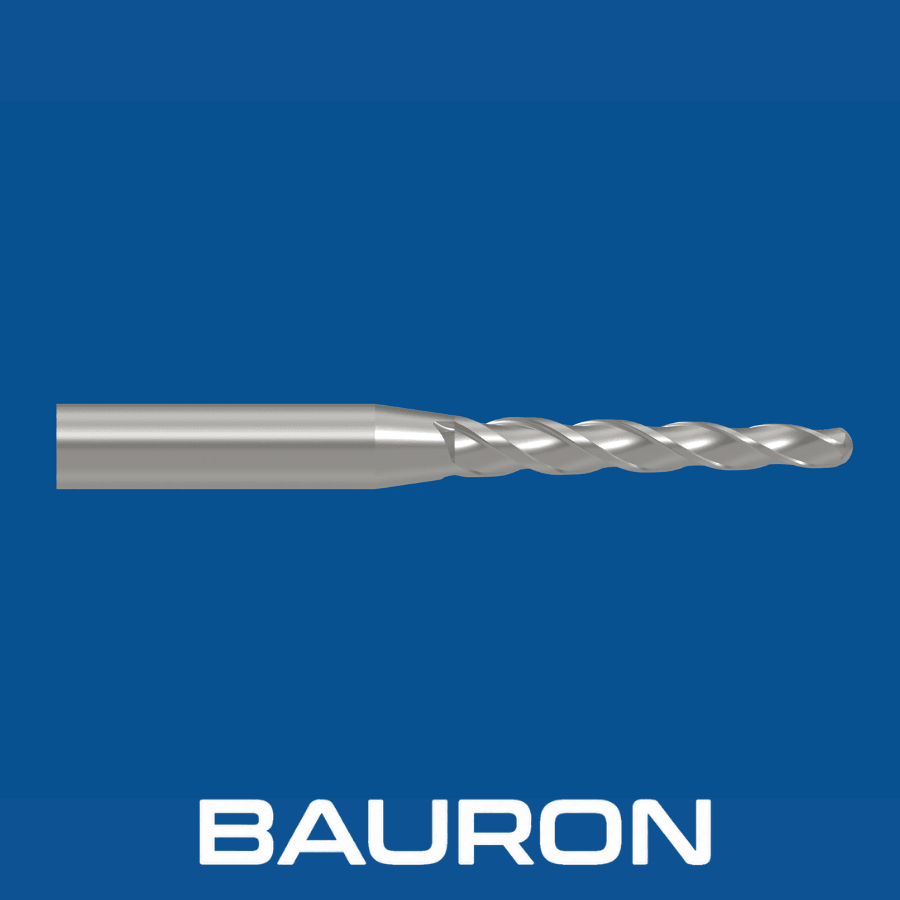
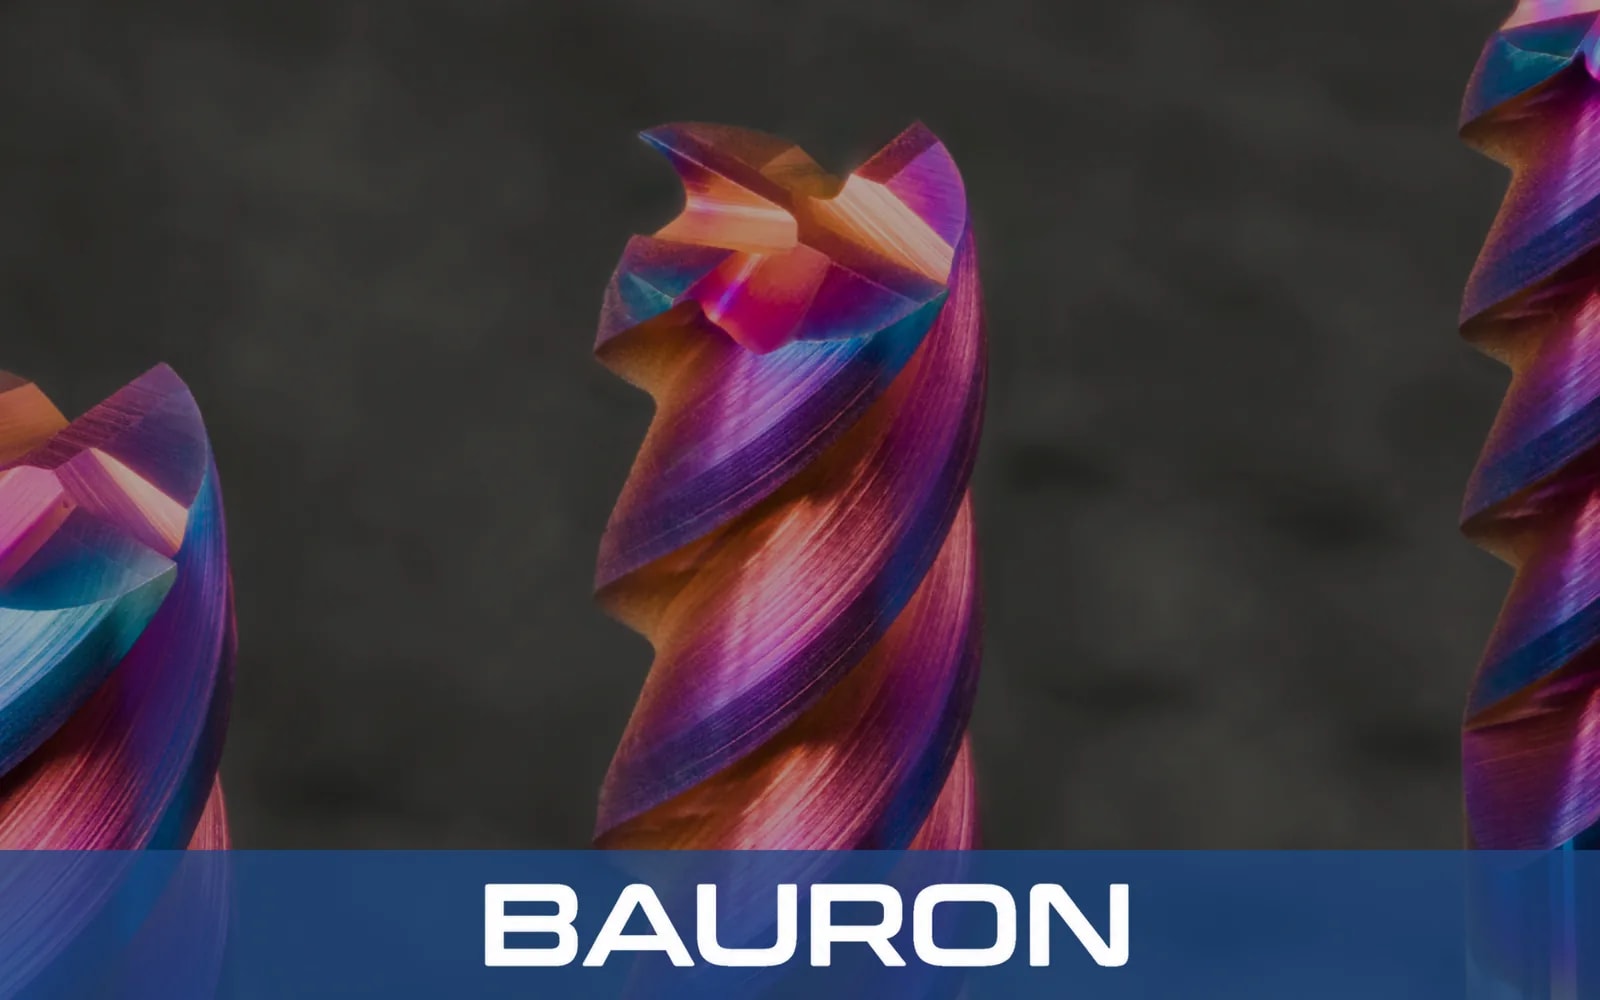
En konisk kulformad pinnfräs, även kallad konisk kulfräs, kombinerar kulfräsens flexibilitet vid ytformning med en konisk kärnas styvhet. Spånkanalerna vidgas från en liten sfärisk spets mot skaftet, vilket gör det möjligt att bearbeta branta väggar och djupa formfickor med mindre utböjning.
Den koniska kroppens vinkel bearbetar detaljens släppningsväggar direkt och minskar antalet stegvisa fräspass.
Den sfäriska spetsen behåller tangentiell kontakt med aerodynamiska ytor och ytor i formverktygskaviteter.
Den tilltagande kärntjockleken motverkar vibrationer och utböjning vid djupa axiella nedmatningar.
Spiralformade spånkanaler för ut metallspånen ur djupa, trånga formkaviteter.
Skär släppningsvinklar direkt i kavitetsväggarna, vilket minskar antalet CAM-steg och cykeltiden.
Den koniska geometrin ger högre styvhet än verktyg med rak hals och hjälper till att dämpa vibrationer vid djupa pass.
Ger jämna 3D-övergångar i kaviteter, vilket kan minska den manuella poleringen efter bearbetningen.
Fördelar skärkrafterna längs den koniska profilen, vilket hjälper eggarna att hålla skärpan i sega legeringar.
Precisionsslipade sfäriska spetsradier ger repeterbara profiler från detalj till detalj.
| Specifikation | Intervall / Detaljer |
|---|---|
| Spetsradier | 1/64" till 1/2"+; metriskt 0,5 mm till 12 mm+ finns |
| Konvinklar per sida | Standardkoner på 0,5°, 1°, 1,5°, 2°, 3°, 5°, 7° och 10° |
| Antal skär | 2 skär för icke-järnmaterial och aluminium; 3 eller 4 skär för stål och titan |
| Skafttyper | Rakt cylindriskt eller förstärkt koniskt skaft |
| Centrumskärande | Äkta centrumskärande kulgeometri |
| Operationstyp | Djup 3D-profilering av kaviteter, fräsning av släppningsvinklar och formsänkning |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Mikrokornig hårdmetall | Härdade verktygsstål, rostfritt stål och titan. | Kärnans styvhet hjälper till att förhindra vibrationer och verktygsböjning vid djupa 3D-pass. |
| nACo-/AlTiN-beläggning | Härdade formstål upp till 65 HRC och torrfräsning. | Varmhårdheten skyddar kulspetsen mot värme. |
| DLC-/ZrN-beläggning | Aluminiumlegeringar, koppar och polymerer. | Låg friktion hjälper till att förhindra påsvetsning av material i djupa fickor. |
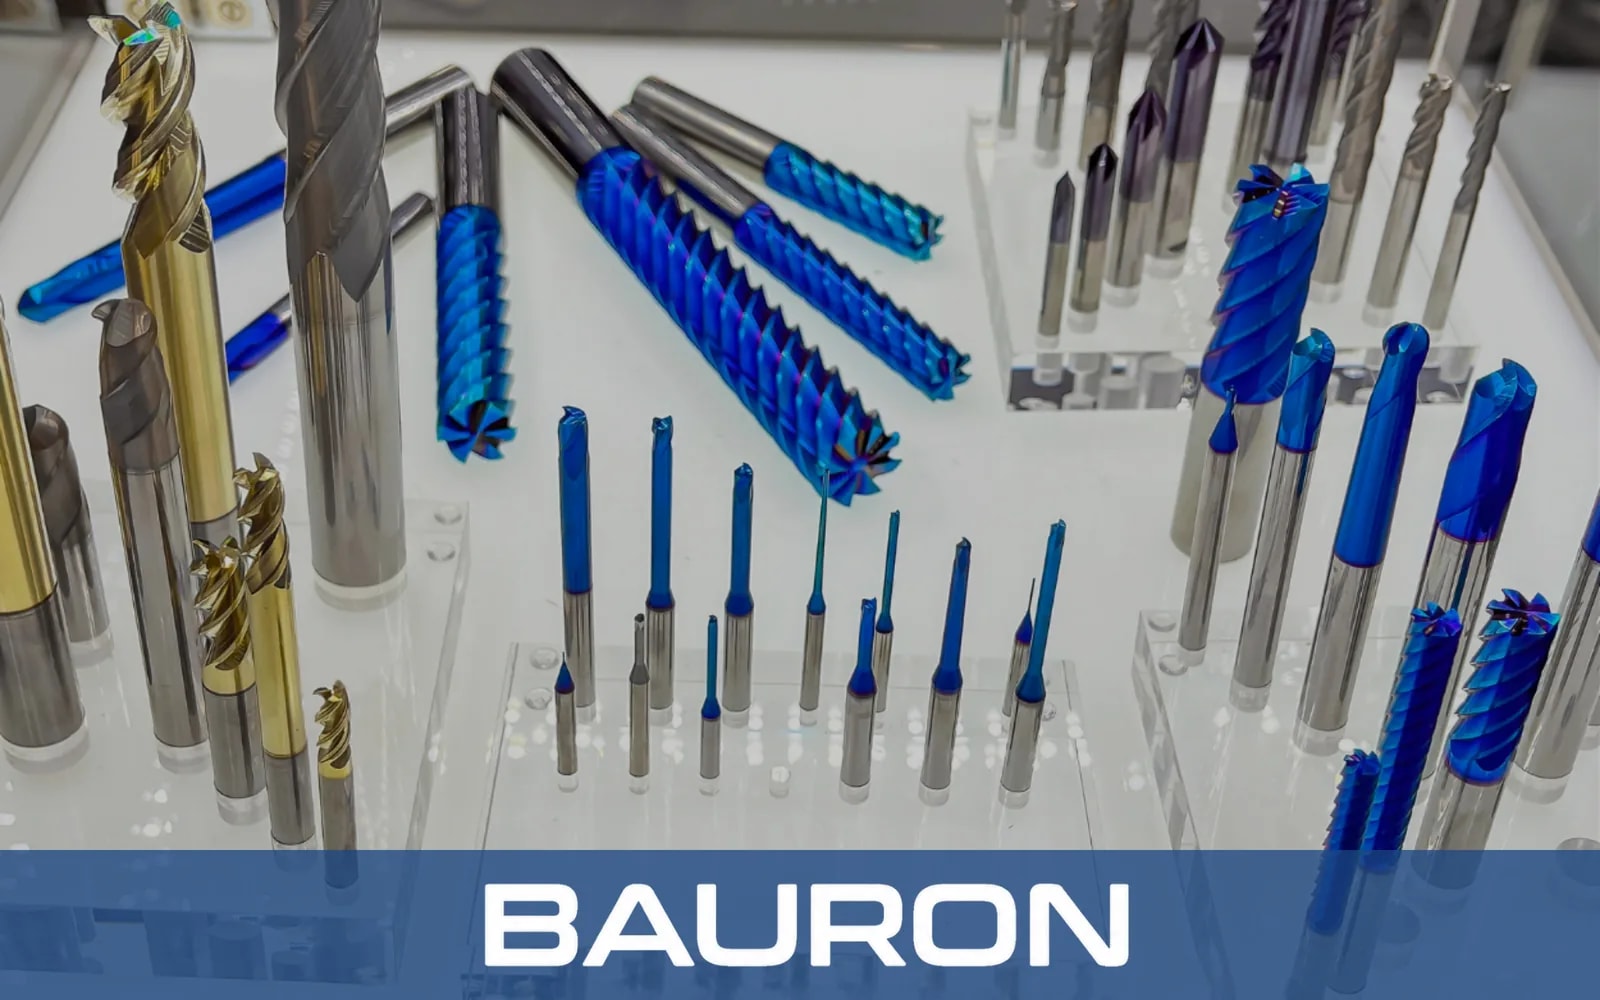
Mikrokornig hårdmetall ger en styv kärna, nACo eller AlTiN klarar härdade stål och torrfräsning, och DLC eller ZrN minskar påsvetsningen av material vid bearbetning av icke-järnmaterial.
Behåller rätt verktygsvektor i ingreppet inuti komplexa 3D-formkaviteter.
Kör grovbearbetning av kaviteter i Z-nivåer och 3D-finbearbetning av ytor i formblock.
Använder spindlar för drivna verktyg för djup radiell konturfräsning på små svarvade komponenter.
Bearbetar djupa kaviteter, kärnstift, delningslinjer och fickväggar med släppningsvinkel. Inom verktygstillverkning anges dessa verktyg ofta som CNC-formsänkningsfräsar.
Arbetar i vinklade passager mellan skovlarna för att finbearbeta fotradier.
Profilerar böjda insugs- och avgasportar i motorers topplock. Dedikerade portningsverktyg för topplock i aluminium har dessutom en spånkanalsgeometri som inte kletar igen i mjuka legeringar.
Formar implantatgeometrier med fria former och dentala kåpor med släppningsvinkel för tillverkning av medicintekniska produkter.
Den koniska kärnan blir tjockare mot skaftet, vilket ökar styvheten i djupa fickor och samtidigt gör det möjligt att skära fickväggar med släppningsvinkel i ett enda pass. Där vertikala väggar inte lämnar plats för en kon ger en kulformad pinnfräs i hårdmetall med reducerad hals räckvidden i stället.
Välj en vinkel som motsvarar eller är något mindre än detaljens eller formens erforderliga släppningsvinkel, vanligen 1° till 5° för formsprutningsverktyg. Vinklar utanför standard kan tillverkas som kundanpassade fräsar.
Rotationsradien i exakt centrum är noll, så skärhastigheten blir också noll där. I 5-axliga maskiner flyttas kontakten mot den snabbare yttre radien om verktyget lutas 15° till 30°.
Verktyg i mikrokornig hårdmetall med nACo- eller AlTiN-beläggning är konstruerade för härdade stål som H13, D2 och S7 upp till 65 HRC.
Bauron Precision Tools kan konstruera konvinklar och spetsradier utanför standard, frigångshalsar med förlängd räckvidd och slitskyddsbeläggningar utifrån 3D-modeller i CAD/CAM.
Bauron erbjuder design- och ingenjörsstöd för krav på kundanpassade hårdmetallverktyg. Ingenjörsteamet arbetar tillsammans med kunderna med kundanpassade geometrier, specialbeläggningar och komplexa bearbetningsutmaningar.
Kontakta ingenjör