Stark avstympad spets
När den spetsiga toppen tas bort förstärks skaränden, vilket tillåter högre axiell spånbelastning och matning än en jämförbar vass spets.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
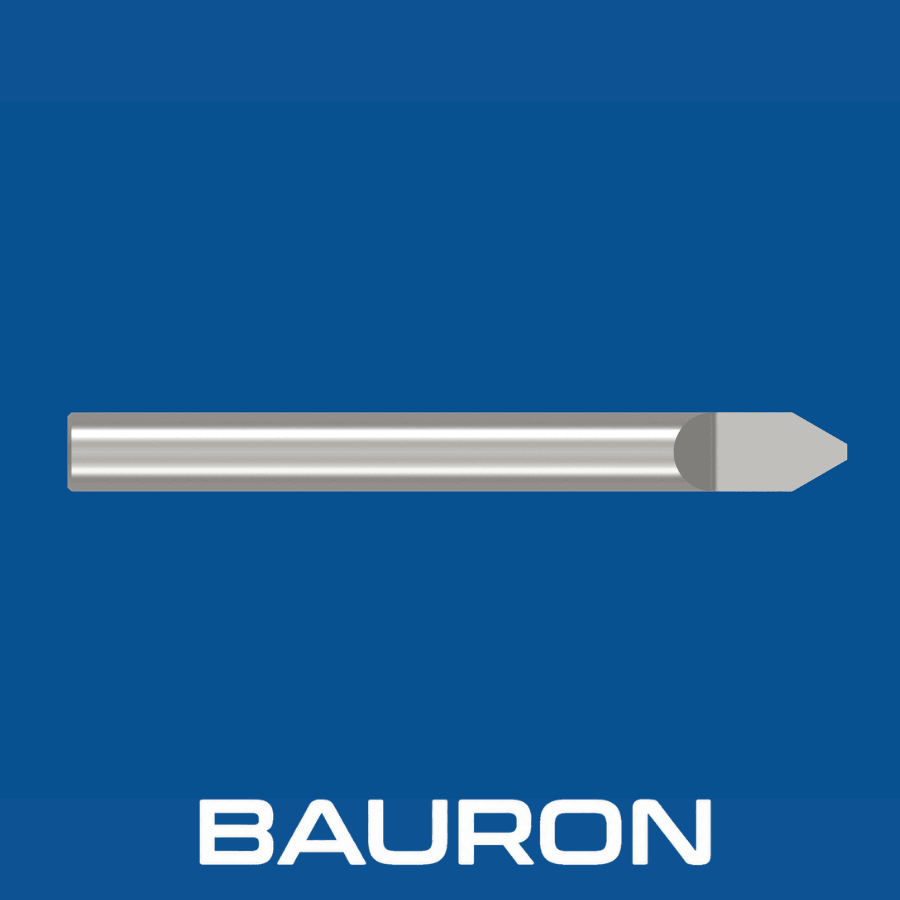
Avfasade graveringsfräsar är CNC-graveringsfräsar som kombinerar en V-spårprofil med en skärgeometri med plan botten. En slipad mikroplan topp ersätter den ömtåliga spetsen utan radie och ger en starkare spets för upprepade märkningscykler.
När den spetsiga toppen tas bort förstärks skaränden, vilket tillåter högre axiell spånbelastning och matning än en jämförbar vass spets.
Den mikroplana toppen ger en jämn spårbredd med plan botten när skärdjupet styrs. Spår som i stället behöver en rundad botten skärs med ett graveringsverktyg i hårdmetall med sfärisk spets.
Precisionsslipade skäreggar skär materialet och ger skarpa övergångar mot väggarna och rena linjekanter.
Balanserade enskärs- och 2-skärsprofiler hjälper till att begränsa kast vid höga spindelvarvtal.
Den avstympade, plana geometrin minskar risken för spetsurflisning som är förknippad med vassa, spetsiga fräsar.
Den definierade plana toppen hjälper till att hålla spårbredden när arbetsstyckets Z-höjd styrs.
Mikroslipade spånkanaler hjälper dessa graveringsfräsar att skära rent i sega metaller och kan minska den manuella gradningen.
Finns med V-profiler på 30°, 45°, 60° och 90° för olika märkningskrav, och andra vinklar kan granskas som kundanpassade fräsar.
Den förstärkta spetskärnan gör att dessa CNC-graveringsverktyg klarar högre matning och djupare pass än en jämförbar vass spetsgeometri.
| Specifikation | Intervall / Detaljer |
|---|---|
| Skaftdiametrar | 1/8", 3/16", 1/4" och 6 mm |
| Spetsvinklar | V-profiler på 30°, 45°, 60° och 90° |
| Storlekar på plan topp | 0.005", 0.010", 0.015", 0.020" och 0.030"+ |
| Spånkanalsgeometri | Halvrund med ett skär, D-bit eller plan V-geometri med 2 skär |
| Skafttyp | Rakt cylindriskt |
| Operationstyp | Textgravering med plan botten, serienumrering och grund fickfräsning |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Mikrokornig hårdmetall | Rostfritt stål, mässing, aluminium, titan och plast. | Kärnans hårdhet hjälper till att motverka eggavrundning och bevara den mikroplana geometrin. |
| TiAlN-/AlTiN-beläggning | Härdade verktygsstål, rostfritt stål och högtemperaturlegeringar. | Termisk stabilitet hjälper till att skydda den mikroplana toppen mot friktionsvärme. |
| DLC-/ZrN-beläggning | Aluminium, koppar, akryl och icke-järnlegeringar. | Låg friktion bidrar till att minska kallsvetsning och påsvetsning av material vid skäreggen. |
Mikrokornig hårdmetall ger en styv spets, TiAlN eller AlTiN hjälper till att hantera värmen i järnbaserade legeringar, och DLC eller ZrN minskar friktionen i icke-järnmaterial och akryl.
Integreras i cykler för detaljmärkning, serienumrering och bokstäver med plan botten.
Används vid höga spindelvarvtal för V-gravering och gravering av skyltar.
Monteras i spindlar för drivna verktyg för radiell och axiell ID-text på svarvade detaljer.
Skär läsbar text med plan botten, serienummer och logotyper i metallbrickor och maskinskyltar.
Märker produktionsdetaljer med 2D-matriskoder, inriktningsskalor och artikelnummer.
Ritsar breda isoleringskanaler på mönsterkort inom elektroniktillverkning.
Fräser ur smala, grunda bakgrundsfickor i prägelstämplar och frontplattor av metall. Större bakgrundsytor fräses snabbare med små pinnfräsar i hårdmetall.
Ett vasst, spetsigt skärverktyg slutar i en spets utan radie för mycket smala linjer. En avfasad fräs har en slipad plan topp som förstärker spetsen, klarar högre matning och ger tecken med plan botten.
Välj en mindre plan topp på 0.005" till 0.010" för liten text, fina linjer och kompakta serienummer. Välj en större plan topp på 0.020" till 0.030"+ för kraftiga bokstäver, bredare isoleringskanaler på mönsterkort eller grunda bakgrundsfickor.
När den ömtåliga spetsen tas bort kan verktyget behålla en definierad spetsgeometri under hela produktionen. En stabil spetsgeometri ger jämna linjebredder och djupprofiler på tecknen när processen styrs korrekt.
Typiska spindelvarvtal ligger mellan 15 000 och 35 000 varv/min, och den förstärkta plana toppen klarar högre matning och djupare skär än en vass spets. De slutliga parametrarna beror på den plana toppens storlek, material, uppspänning och maskin.
Bauron Precision Tools kan granska kundanpassade spetsvinklar, bredder på mikroplana toppar, förlängd skaftlängd och applikationsspecifika TiAlN- eller DLC-beläggningar.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade geometrier, specialbeläggningar och applikationsspecifika krav på avfasad gravering.
Kontakta ingenjör