Ingång genom hålet
Den reducerade halsen passerar genom ett förbearbetat hål eller spår utan att komma i kontakt med ingångsväggen.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
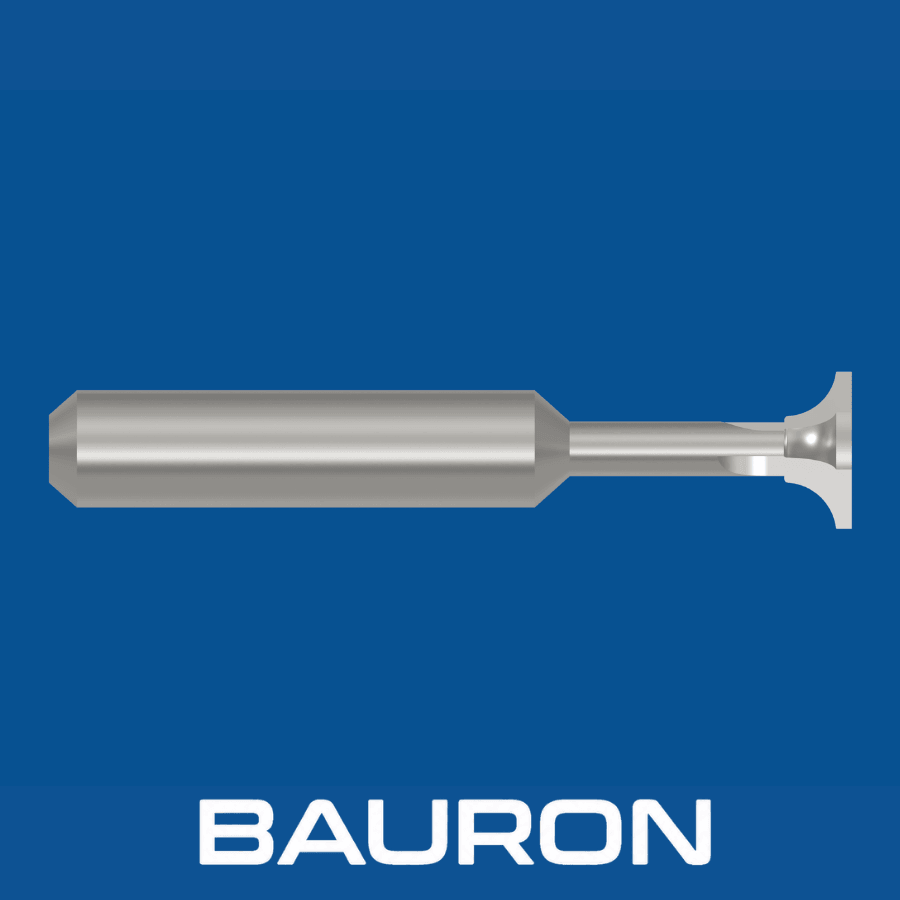
Bakre hörnradiepinnfräsar skapar radier på bakre kanter som inte går att nå från verktygets huvudsakliga angreppsriktning. Till skillnad från vanliga framåtskärande hörnrundningsfräsar når de genom ett hål eller förbi en ansats för att bearbeta en dold kant på baksidan.
Den reducerade halsen passerar genom ett förbearbetat hål eller spår utan att komma i kontakt med ingångsväggen.
Axiell eller radiell matning för den bakåtvända konkava radien i kontakt med den skarpa bakre kanten.
Verktyget följer kantgeometrin och fräser jämna, enhetliga radier på invändiga detaljer.
Gradning och kantrundning på baksidan kan utföras utan att arbetsstycket vänds och spänns upp i en andra fixtur.
Radierar detaljer på fram- och baksidan i samma uppspänning, vilket minskar cykeltid och arbetsinsats.
Ger jämnare hörnradier än manuella gradningsmetoder.
Geometrin mellan skaft och hals ger räckvidd in i smala hål och begränsar samtidigt risken för kollision.
Spånkanalsdelningen är utformad för att minska vibrationer vid avbrutna snitt på konturer på baksidan.
När skarpa invändiga hörn ersätts med jämna radier minskar spänningskoncentrationerna i tryckkritiska detaljer.
| Specifikation | Intervall / Detaljer |
|---|---|
| Radiestorlekar | 0.010" till 0.500"+; finns även metriskt, 0,25 mm till 12 mm+ |
| Antal skär | 2, 3 eller 4 skär med materialanpassad geometri |
| Profilform | Omvänd konkav hörnradieprofil |
| Skafttyp | Rakt cylindriskt med hals för förlängd räckvidd |
| Skärriktning | Högerskärande med bakåtvända skäreggar |
| Tolerans | Precisionsslipad till formnoggrannhet på submikronnivå |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Solid hårdmetall | Rostfritt stål, titan och hårda legeringar. | Ger styvhet som begränsar verktygsutböjningen vid fräsning på baksidan med lång räckvidd. |
| TiAlN-/AlTiN-beläggning | Sega stål, nickellegeringar och torrbearbetning. | Termisk stabilitet och hårdhet skyddar formradiens eggar mot förtida slitage. |
| nACo-/DLC-beläggning | Aluminium, koppar och icke-järnmetaller. | Låg friktion hjälper till att förhindra löseggsbildning vid små invändiga radier. |
Solid hårdmetall ger styvhet för arbete med lång räckvidd, TiAlN eller AlTiN klarar sega legeringar och torrbearbetning, och nACo eller DLC hjälper till att motverka löseggsbildning i icke-järnmaterial.
Kör komplexa 3D-verktygsbanor för kaviteter på baksidan och vinklade korsande hål.
Använder helix- eller cirkulärinterpolation för att grada utgången på genomgående hål.
Använder drivna verktyg för att radiera bakre invändiga kanter på små svarvade komponenter.
Radierar utgångskanten på korsande hål, hydraulportar och fördelningskanaler inom allmän tillverkning samt hydraulik och pneumatik.
Når in under stegade ansatser för att fasa eller runda dolda bottenhörn.
Når invändiga kamrar i hydraulblock för att avlägsna skarpa kanter och minska spänningskoncentrationer.
Bearbetar radier på baksidan i invändiga oljekanaler och växellådshus.
Ett standardverktyg har en framåtvänd konkav profil för yttre överkanter. En bakre hörnradiepinnfräs har en bakåtvänd profil ovanför en reducerad hals, så att den kan föras genom ett hål och radiera en kant på undersidan. När bara yttre överkanter ska radieras har dubbeländade kantrundningsverktyg en framåtvänd konkav profil i vardera änden av skaftet.
Det förborrade hålet måste vara större än halsdiametern men mindre än den största skärdiametern. Det ger frigång vid ingången och samtidigt tillräckligt radiellt överhäng för att de bakåtvända tänderna ska kunna gå i ingrepp.
För cirkulära hål används ofta cirkulärinterpolation med G02 eller G03 på det Z-djup där radieprofilen ligger i linje med kanten. Komplexa, icke-plana kanter bearbetas med 3D-konturfräsning eller 5-axliga ytbanor.
Ja. Mindre radier, till exempel 0.010" till 0.030", används för automatiserad gradning, och större radier från 0.125" och uppåt för funktionella spänningsreducerande radier. Hålkälar mellan botten och vägg i fickor görs i stället med ett hörnradieverktyg.
Bauron kan konstruera kundanpassade radiestorlekar, halslängder för förlängd räckvidd, pilotdiametrar och applikationsspecifika beläggningar utifrån detaljritningar.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade hårdmetallverktyg, inklusive specialgeometrier, halsar för förlängd räckvidd, pilotdiametrar och applikationsspecifika beläggningar. Dela detaljritningar och bearbetningskrav för teknisk granskning.
Kontakta ingenjör