Bygg och tunga maskiner

CNC-verktyg för tunga maskiner: robust prestanda för stora komponenter

Skärverktyg med hög styvhet för CNC-bearbetade detaljer till anläggningsmaskiner, bland annat sega stålgjutgods, strukturella smiden, svetskonstruktioner och hydraulkomponenter.

Diskutera er applikation Utforska rekommenderade verktyg
Applikationsöversikt

Så används CNC-verktyg vid tillverkning av byggutrustning och tunga maskiner

Inom industrin för anläggningsmaskiner kräver bearbetningen av tunga maskiner hög avverkningskapacitet, djup utborrning och styv spårfräsning i stora svetskonstruktioner, gjutgods och sega konstruktionsstål. Byggsektorn hör tillsammans med energi samt olja och gas till de tunga industrisektorerna i våra branschlösningar.

5
Bearbetningsoperationer som täcks
4
Rekommenderade verktygsfamiljer
4
Materialgrupper för arbetsstycken
  • Fräsning av ramar till grävmaskiner och lastare
  • Brotschning av hydraulcylinderlopp
  • Kilspårsfräsning av transmissions- och drivaxlar
  • Utborrning av stiftlägen och gångjärnslinjer
Bearbetningsoperationer

Bygg och tunga maskiner: så stöder CNC-verktyg produktionen

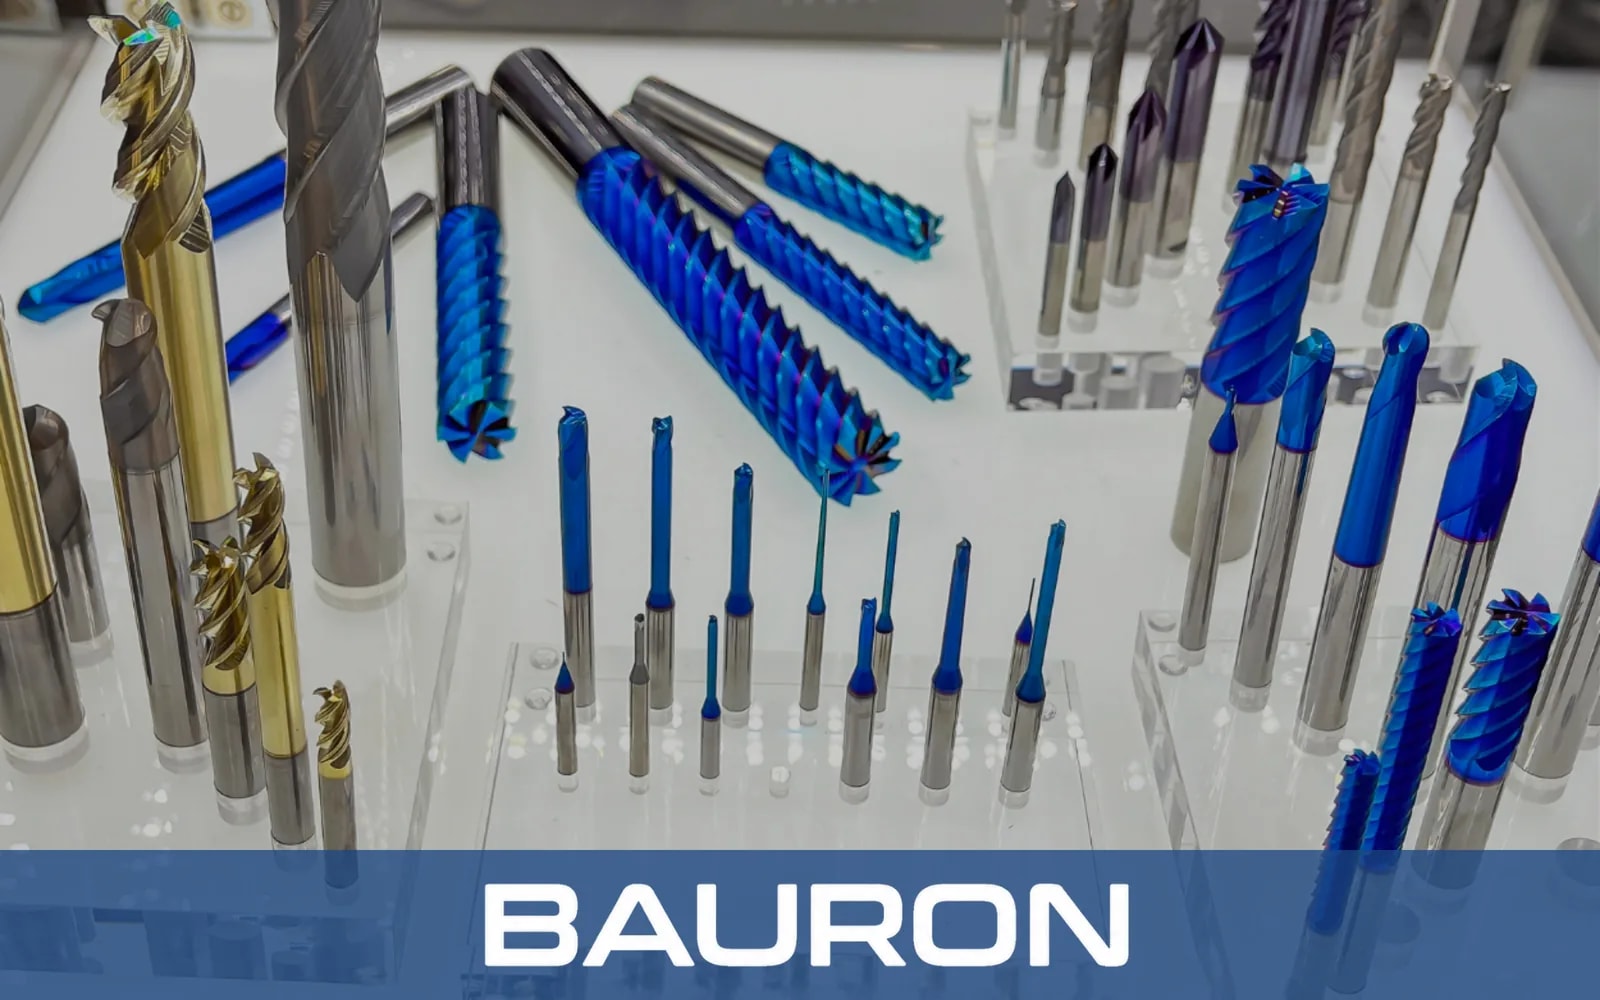
Sortiment av belagda pinnfräsar, kulformade pinnfräsar och mikrofräsar på visningsställ

Fräsning av ramar till grävmaskiner och lastare

Spånbrytarpinnfräsar för hög matning avverkar material från svetskonstruktioner i tjock stålplåt och hus för bomleder. Vid ramens montering riktar och förstorar bryggbrotschar förskjutna bulthål i överlappande plåtar.

Brotschning av hydraulcylinderlopp

Spiralspånkanalbrotschar finbearbetar stora hydraulcylinderlopp för god dimensionskontroll och lämpliga tätningsytor.

Kilspårsfräsning av transmissions- och drivaxlar

Kilspårsfräsar med förskjutna tänder bearbetar drivkilspår på axlar med högt vridmoment för markarbetsmaskiner och hjälper samtidigt till att kontrollera vibrationer.

Utborrning av stiftlägen och gångjärnslinjer
Styva flerskäriga verktyg bearbetar hål för skopleder och midjeleder i komponenter av härdat stål.

Fräsning av underreden och drivhjul

Sega hårdmetallpinnfräsar profilerar drivhjul för band och rullfästen som är avsedda för tuffa driftförhållanden.

Arbetsstyckskrav

Material och krav vid CNC-bearbetning för bygg och tunga maskiner

Bearbetning inom byggindustrin kombinerar ofta stora dimensioner, avbrutna snitt, svetsfogar och höghållfasta legeringar, vilket kräver slagtåliga substrat och stabila geometrier för spånkontroll.

Rader av guld- och bronsbelagda gängtappar med spiralspånkanal

Höghållfasta konstruktionsstål

Slitplåt av Hardox, Weldox och AR400 gynnas av slagtåliga hårdmetallsubstrat som minskar risken för eggurflisning.

Segjärn och stålgjutgods

Verktyg med slitstark beläggning hjälper till att stå emot gjuthud och abrasiva inneslutningar i stora gjutgods.

Smidda legerade stål (4140 och 4340)

Geometrier med spånbrytare och förskjutna tänder hjälper till att dela upp och evakuera grova spån vid djup spårfräsning.

Svetskonstruktioner i tjock stålplåt

Vibrationsdämpande geometrier förbättrar verktygets stabilitet över avbrutna svetsfogar och varierande ytor. För bult- och stifthål genom tjock plåt väljer ni en borr för stora hål som är byggd för konstruktionsstål.

Verktygsval

Bygg och tunga maskiner: vanligt använda CNC-verktyg

Processresultat

Fördelar med applikationsmatchade CNC-verktyg

Brotschar i hårdmetall liggande på en teknisk ritning

Hög avverkningskapacitet

Spånkanalutföranden för hög matning kan förkorta cykeltiderna på stora svetskonstruktioner i stål när maskinens effekt, styvhet och uppspänning tillåter det.

Slagtålighet

Förstärkta hårdmetallkärnor kan bättre tåla avbrutna snitt och grov gjuthud och samtidigt minska risken för tandurflisning.

Längre verktygslivslängd

Värme- och slitagebeständiga PVD-beläggningar kan sänka verktygskostnaden per detalj vid kontinuerlig stålfräsning.

Vibrationsdämpning

Geometrier med varierande spiralvinkel och förskjutna spånkanaler kan minska harmoniska vibrationer i strukturella uppspänningar med långt utstick.

Tekniska frågor

Bygg och tunga maskiner: vanliga frågor om CNC-verktyg

SDS-murverksborrar med hårdmetallspets i flera diametrar

Vilka toleranser kan CNC-verktyg uppnå på komponenter för tunga maskiner?

Toleransförmågan beror på maskinens storlek och skick, uppspänning, komponentens stabilitet, material, verktygsslitage och kontroll. Styva verktyg ger god kontroll över hydraulhål, axelkilspår och positioner för ledstift när den totala processen är stabil.

Vilka material är vanliga vid bearbetning för anläggningsmaskiner?

Vanliga material är konstruktionsstål A36, slitplåt av Hardox och AR400, smidda legerade stål 4140 och 4340, gjutgods av segjärn och svetskonstruktioner i tjock stålplåt. På byggarbetsplatsen borras betong, tegel och sten med murverksborrar i stället för med metallskärande verktyg.

Hur kan verktyg tåla avbrutna snitt i svetsade ramar?

Stöttålig finkornig hårdmetall, förstärkta skäreggar och geometrier med förskjutna spånkanaler hjälper till att ta upp upprepade ingångsstötar och minska urflisning.

Kan specialverktyg tas fram för applikationer inom tunga maskiner?

Brotschar med stor diameter, spårfräsverktyg med förlängd räckvidd och kraftiga spånbrytarpinnfräsar kan tas fram utifrån komponentens storlek, åtkomlighet, maskinkapacitet och material. Där hålen ligger djupt inne i ett gjutgods eller en ram ger borrar med extra längd den extra räckvidd som behövs.

Applikationsgranskning

Begär en offert på CNC-verktyg för tunga maskiner

Diskutera spånbrytarpinnfräsar, brotschar för hydraulhål eller specialverktyg för stålfräsning för komponenter till tunga maskiner. För överdimensionerade diametrar eller extra räckvidd kan ni begära en offert på specialverktyg baserat på detaljens mått.

Begär en offert
Design- och ingenjörsstöd

Verktygsstöd för er tillverkningsprocess

Design- och ingenjörsteamet på Bauron kan granska stora diametrar, förlängd räckvidd, spånkontrollgeometri och beläggningsalternativ för krävande bearbetning av tunga maskiner.

Kontakta ingenjör
Begär offertDesigna verktyg