Märkning med rundad spårbotten
Radiespetsen ger en rundad spårbotten som minskar den spänningskoncentration som en vass V-botten medför.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
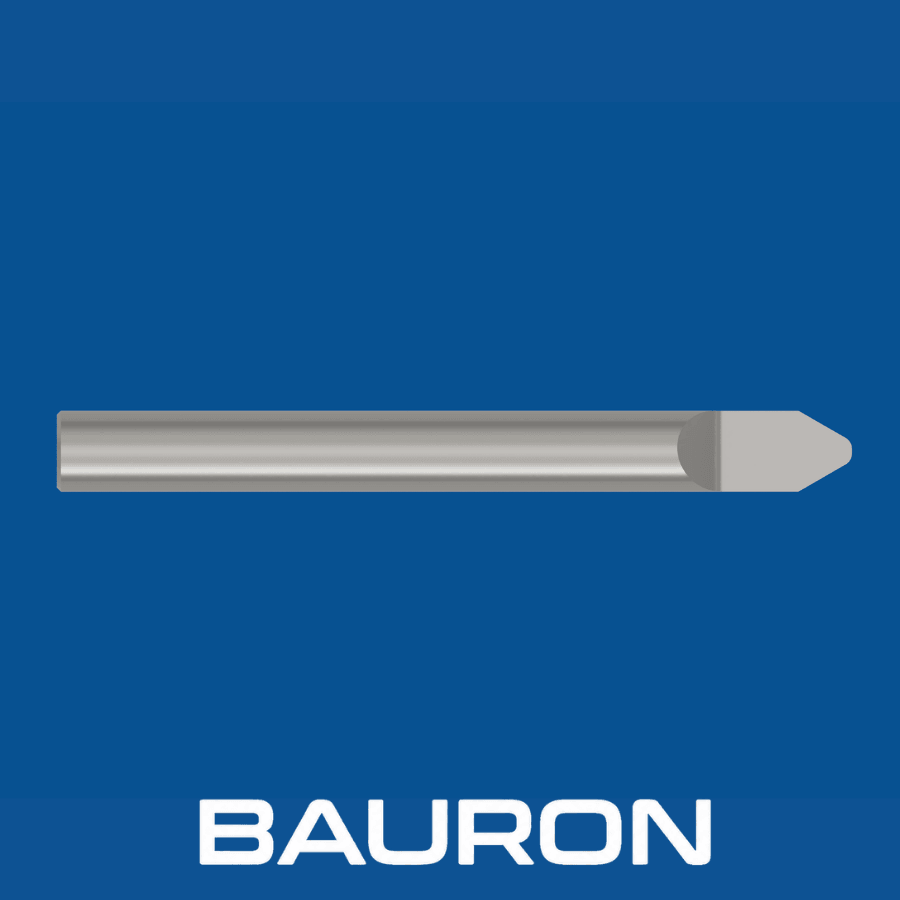
En radiegraveringsfräs kombinerar en konisk V-profil med en slipad sfärisk spets. Som rundat graveringsverktyg i hårdmetall ger den spår med jämn botten utan den ömtåliga spetsen utan radie som ett vasst V-verktyg har.
Radiespetsen ger en rundad spårbotten som minskar den spänningskoncentration som en vass V-botten medför.
Precisionsslipade radieeggar skär materialet och formar jämna linjebottnar och rena spårväggar.
Balanserade enskärs- och 2-skärsprofiler hjälper till att begränsa kast och vibrationer vid höga spindelvarvtal.
Den sfäriska spetsen fördelar skärtrycket över en större yta än en vass spets, vilket gör spetsen mer hållbar i hårda metaller.
Radieprofilen tar bort det skarpa invändiga hörnet i spetsiga V-spår och minskar den lokala spänningskoncentrationen.
En sfärisk spets står bättre emot urflisning och brott än en jämförbar vass spetsgeometri. CNC-graveringsfräsar med plan spets är ett annat alternativ med stark spets för bokstäver med plan botten.
Slipade skäreggar ger läsbara linjeprofiler med mindre efterföljande gradning.
Finns som graveringsfräs på 30, 45, 60 eller 90 grader för olika märkningsgeometrier.
Mikrokornig hårdmetall ger jämna linjebottnar och tydliga övergångar mot väggarna.
| Specifikation | Intervall / Detaljer |
|---|---|
| Skaftdiametrar | 1/8", 3/16", 1/4" och 6 mm |
| Spetsvinklar | V-profiler på 30°, 45°, 60° och 90° |
| Spetsradier | 0.005", 0.010", 0.015", 0.020" och 0.030"+; metriska radier från 0,1 mm till 0,8 mm+ |
| Spånkanalsgeometri | Halvrund med ett skär eller kul-V-geometri med 2 skär |
| Skafttyp | Rakt cylindriskt |
| Operationstyp | 2D/3D-V-gravering, serienumrering med rundad spårbotten och fräsning av mikrokanaler |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Mikrokornig hårdmetall | Rostfritt stål, titan, mässing, aluminium och täta polymerer. | Ger en styv kärna och behåller eggskärpan vid höghastighetsmärkning. |
| TiAlN-/AlTiN-beläggning | Härdade verktygsstål, rostfritt stål och högtemperaturlegeringar. | Beständigheten mot termisk oxidation hjälper till att skydda den rundade spetsen mot friktionsrelaterat slitage. |
| DLC-/ZrN-beläggning | Aluminium, koppar, akryl och icke-järnlegeringar. | Låg friktion bidrar till att minska kallsvetsning och påsvetsning av material på radiespetsen. |
Mikrokornig hårdmetall ger styvhet, TiAlN eller AlTiN lämpar sig för gravering i högtemperaturlegeringar, och DLC eller ZrN minskar friktionen i icke-järnmaterial och akryl.
Integreras i samma bearbetningscykel som de CNC-pinnfräsar som bearbetar detaljen, för serienumrering och logotypmärkning.
Körs vid höga spindelvarvtal för jämn 3D-textgravering och panelgravering, inklusive dekorativt arbete för smyckes- och modebranschen.
Monteras i spindlar för drivna verktyg för radiella och axiella ID-koder på svarvade detaljer.
Graverar serienummer och QR-koder med rundad spårbotten på strukturdetaljer.
Skär läsbara djuplinjer och inriktningsskalor på instrumentpaneler.
Bearbetar texturerade mönster, logotyper och rundade bokstäver i formrum av stål för formsprutning, efter att huvudformen har frästs med större pinnfräsverktyg.
Framställer rundade mikrofluidikkanaler för diagnostikutrustning och värmeväxlare.
Spetsiga graveringsfräsar slutar i en spets utan radie och ger en skarp V-botten. En radiegraveringsfräs har en sfärisk spets som ger ett spår med jämn botten och fördelar de mekaniska spänningarna över en rundad spårbotten.
Välj en mindre radie, till exempel 0.005" eller 0.010", för mikrotext, små logotyper och täta linjer. Välj en större radie, till exempel 0.020" eller 0.030", för större bokstäver, djupare vätskekanaler eller en starkare spets i slitande material.
Skarpa invändiga V-skåror kan fungera som spänningskoncentratorer. Radiegraveringsfräsar ger en rundad spårbotten som minskar spänningskoncentrationen, med förbehåll för komponentritningen och de tekniska kraven.
Typiska spindelvarvtal ligger mellan 12 000 och 30 000+ varv/min, eftersom den effektiva skärhastigheten nära den lilla spetsradien är låg. Slutligt varvtal, matning och skärdjup ska anpassas till verktyg, material, uppspänning och maskin.
Bauron Tools kan granska kundanpassade spetsvinklar, spetsradier utanför standard, förlängd skaftfrigång och applikationsspecifika TiAlN- eller DLC-beläggningar.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade skärverktyg, specialbeläggningar och applikationsspecifika krav på radiegravering.
Kontakta ingenjör