Aluminium och icke-järnlegeringar
Stora positiva spånvinklar, spegelpolerade spånrum och DLC- eller ZrN-beläggningar förhindrar spånpackning och påsvetsning av material.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
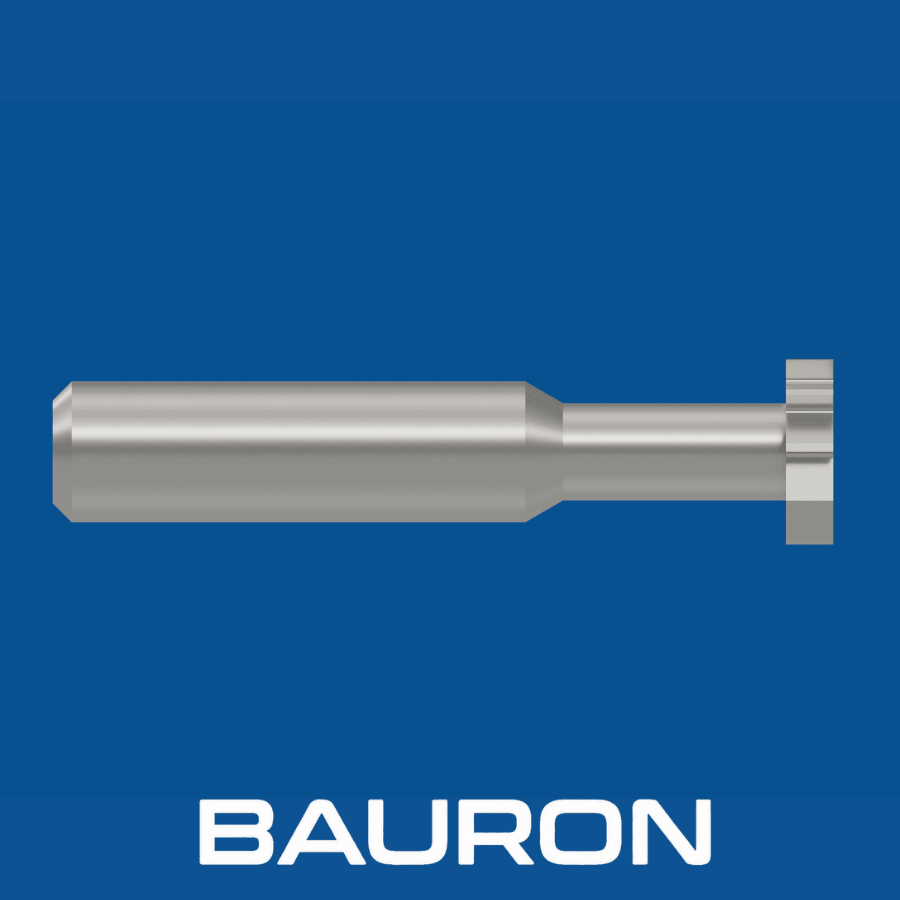
Fräsning av exakta kilspårssäten kräver strikt tandkoncentricitet, noggrant kontrollerad spårbredd och minimal verktygsutböjning för att axel och nav ska linjera perfekt. Baurons Woodruff-kilspårsfräsar kombinerar substrat av mikrokornig hårdmetall med specialiserade släppningsvinklar på sidorna. Oavsett om det gäller standardiserade Woodruff-kilspår i axlar av legerat stål, låsringsspår i aluminiumhus eller svåråtkomliga invändiga kilspår ger fräsarna vibrationsfri prestanda och lång egglivslängd.
Stora positiva spånvinklar, spegelpolerade spånrum och DLC- eller ZrN-beläggningar förhindrar spånpackning och påsvetsning av material.
Geometrier med förskjutna tänder i kombination med värmebeständiga AlTiN- eller nACo-PVD-beläggningar eliminerar egensvängningar och deformationshärdning i 316L, Inconel och titan.
Kraftiga centrala kärnor med mikroslipade tandeggar skär härdade kilspårsprofiler upp till 60+ HRC utan tandurflisning.
Slitstarka hårdmetallsubstrat med optimerade släppningsfasar tål kontinuerlig slitande friktion.
| Specifikation | Intervall / Detaljer |
|---|---|
| Fräsmått | Kundanpassade diametrar på skärhuvudet, specialbredder och kundanpassad halsräckvidd för frigång. |
| Skaftalternativ | Skaftdiametrar utanför standard – raka skaft, Weldon-skaft eller reducerade skaft. |
| Ytbeläggningar | Applikationsanpassade PVD-beläggningar: AlTiN, DLC, ZrN och nACo. |
| Tillverkningsunderlag | Direkt tillverkning utifrån tekniska CAD-filer, ritningar eller fysiska provverktyg. |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| DLC / ZrN | Aluminium och icke-järnlegeringar. | Stora positiva spånvinklar och spegelpolerade spånrum förhindrar spånpackning och påsvetsning av material. |
| AlTiN / nACo PVD | Rostfritt stål 316L, Inconel och titan. | Geometrier med förskjutna tänder och värmebeständiga beläggningar eliminerar egensvängningar och deformationshärdning. |
| Hårdmetall med kraftig kärna | Härdade axlar och verktygsstål upp till 60+ HRC. | Mikroslipade tandeggar skär härdade kilspårsprofiler utan tandurflisning. |
| Slitstark hårdmetall | Gjutjärn och slitande material. | Optimerade släppningsfasar tål kontinuerlig slitande friktion. |
Bauron kombinerar polerad, friktionssnål geometri och DLC-/ZrN-beläggningar med icke-järnlegeringar, förskjutna tänder och AlTiN-/nACo-beläggningar med rostfria stål och superlegeringar, mikroslipad hårdmetall med kraftig kärna med härdade stål och slitstarka substrat med slitande gjutjärn.
Skär exakta halvmåneformade Woodruff-kilspår i axlar med kontrollerade radiella inmatningspass. Böjda underskärningar eller 3D-underskärningar utöver ett plant spår hanteras med sfäriska underskärningsfräsar.
Fräser Woodruff-kilspår direkt på svarvade axlar i en och samma uppspänning och håller spårbredd och djup.
Används för underhåll, reparation och kilspårsfräsning i små volymer på enskilda axlar, bland annat dornar och spindelaxlar i maskiner för trä- och möbelindustrin.
Byggda för jämn finbearbetning av sidorna och allmän kilspårsfräsning i olegerade stål, gjutjärn och icke-järnlegeringar. Parallella kilspår och låsringsspår utanför Woodruff-standarden kan skäras med en vanlig kilspårsfräs.
Omväxlande vänster- och högerskärande spånkanaler bryter spånen effektivt, sänker skärmotståndet och förhindrar vibrationer i djupa kilspår.
Styva fräsar med hög hårdhet, konstruerade för CNC-profilering i höga hastigheter i förhärdade stål och värmebehandlade axlar.
Slipade radier på tandhörnen minskar spänningskoncentrationen i kilspårets bottenhörn och förlänger komponentens utmattningslivslängd.
Specialiserade spårgeometrier slipade till exakta axiella bredder för fräsning av invändiga O-ringsspår, låsringsspår och T-spår. Större T-spår i maskinbord och fixturplattor skärs med en dedikerad T-spårsfräs för stål.
En Woodruff-kilspårsfräs med raka tänder har skärtänder parallellt med skaftets axel, vilket gör den idealisk för vanliga grunda kilspår. En fräs med förskjutna tänder har omväxlande vänster- och högerriktade axiella spiralvinklar, vilket minskar skärkrafterna, förbättrar spånavgången och eliminerar vibrationer i djupare spår.
Fräsar i solid hårdmetall har betydligt högre styvhet och värmebeständighet, vilket möjliggör högre skärhastigheter, snävare toleranser på spårbredden och längre verktygslivslängd vid bearbetning av hårda eller slitande material. HSS-fräsar har högre böjseghet och passar därför för mindre styva maskinuppställningar.
Variationer i kilspårsbredden orsakas oftast av kast i verktyget, spindelvibrationer eller utböjning av fräsen. Dessa faktorer påverkar spårnoggrannheten för alla CNC-fräsverktyg, inte bara kilspårsfräsar. En styv Woodruff-fräs i solid hårdmetall med kort halsräckvidd och korrekt radiell släppning minimerar utböjningen och håller exakta spårmått.
Ja. Bauron är specialiserat på tillverkning av kundanpassade CNC-verktyg och slipar kundanpassade fräsdiametrar, spårbredder utanför standard, specialhörnradier och kundanpassade halsräckvidder direkt utifrån era tekniska ritningar.
Förhindra vibrationer genom att använda en fräsgeometri med förskjutna tänder, välja en värmebeständig PVD-beläggning (till exempel AlTiN eller nACo), minska det radiella skärdjupet med bibehållen jämn matning per tand och hålla verktygets utstick så kort som möjligt.
Bauron erbjuder direkt design- och ingenjörsstöd så att ni får exakt de verktygslösningar ni behöver. Från kundanpassade geometrier till specialbeläggningar arbetar ingenjörsteamet tillsammans med er för att lösa komplexa bearbetningsutmaningar. Alla Bauron-verktyg tillverkas enligt kvalitetskontrollstandarder certifierade enligt ISO 9001:2015, vilket ger jämn prestanda i varje produktionsserie.
Kontakta ingenjör