Bearbetning av släppningsvinklar
Koniska spånkanaler bearbetar vinklade fickväggar direkt och minskar antalet stegfräsningsoperationer.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
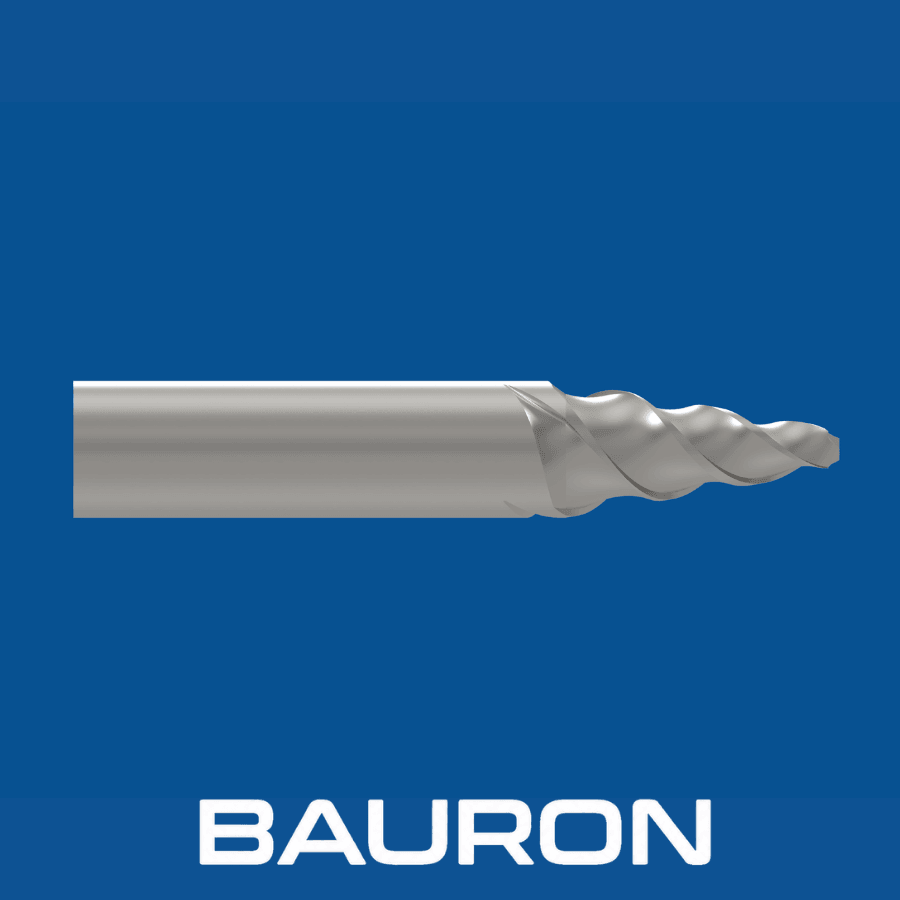
Formsänkningsfräsar, även kallade koniska kulformade pinnfräsar eller formsänkningspinnfräsar, är formfräsar för 3D-profilering av kaviteter. Den koniska kärnan blir bredare från spetsen mot skaftet, så att de koniska spånkanalerna kan bearbeta väggar med släppningsvinkel medan spetsen profilerar kavitetens botten.
Koniska spånkanaler bearbetar vinklade fickväggar direkt och minskar antalet stegfräsningsoperationer.
En sfärisk spets eller hörnradiespets profilerar 3D-övergångar i botten och kavitetsradier.
Den koniska kärnan blir tjockare mot skaftet och motstår vridbelastning vid djupa axiella skär.
Spiralformade spånkanaler för spånorna uppåt och ut ur trånga formkaviteter.
Skär kavitetsväggar med släppningsvinkel direkt och kan eliminera en separat konfräsningsoperation.
Den koniska kroppen hjälper till att motstå utböjning vid bearbetning av djupa kaviteter jämfört med raka CNC-fräsverktyg med samma spetsstorlek.
Rundade spetsprofiler ger mjuka 3D-övergångar och kan minska den manuella poleringen.
Mikrokornig hårdmetall och lämpliga beläggningar gör att formsänkningsfräsar för CNC kan skära i förhärdade verktygsstål.
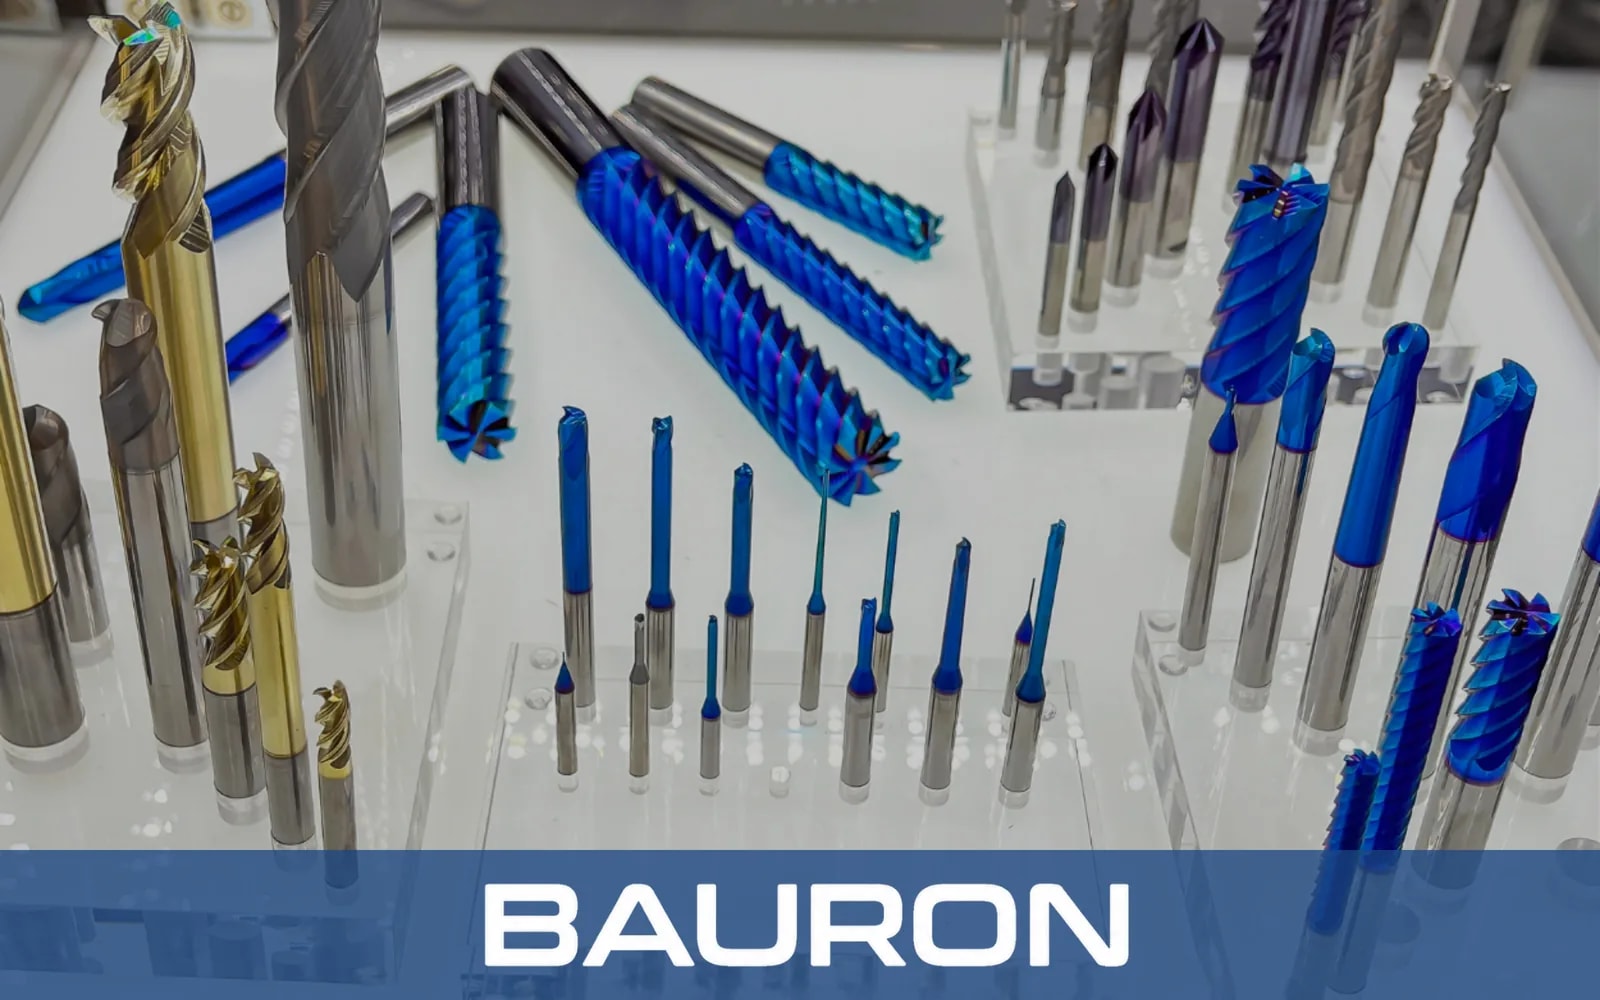
Tillgängliga spetsutföranden är hel kulnos, sfärisk radie och plan botten med hörnradie.
| Specifikation | Intervall / Detaljer |
|---|---|
| Spetsdiametrar | 1/16 in till 3/4 in+; finns även metriskt, 1,5 mm till 20 mm+ |
| Konvinklar per sida | Standardsläppningsvinklar 1°, 1,5°, 2°, 3°, 5°, 7°, 10° och 15° |
| Spetsprofiler | Hel kulnos, sfärisk radie eller plan botten med hörnradie |
| Antal skär | 2 skär för grovbearbetning eller icke-järnmaterial; 3 eller 4 skär för finbearbetning av härdade stål |
| Skafttyp | Rakt cylindriskt eller förstärkt koniskt skaft |
| Operationstyp | Grovbearbetning av djupa kaviteter, 3D-profilering och formsänkning |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Mikrokornig solid hårdmetall | Härdade verktygsstål som H13, D2 och P20 samt titan. | Kärnans hårdhet och styvhet hjälper till att minska vibrationer i djupa kaviteter. |
| nACo-/AlTiN-beläggning | Förhärdade verktygsstål upp till 65 HRC och torrfräsning. | Oxidationsbeständighet och varmhårdhet hjälper till att skydda skäreggarna vid förhöjda temperaturer. |
| TiSiN-/CrN-beläggning | Abrasiva formmaterial och icke-järnlegeringar. | En hård yta med låg friktion hjälper till att begränsa eggslitaget i dåligt ventilerade fickor. |
Mikrokornig hårdmetall ger styvhet för kavitetsbearbetning, nACo eller AlTiN klarar härdade stål och torrfräsning, och TiSiN eller CrN möter behoven vid abrasiva material eller när lägre friktion krävs.
Kör komplexa 3D-verktygsbanor inuti invecklade verktygskaviteter. För insugs- och avgaskanaler snarare än öppna kaviteter passar portningsverktyg för topplock i aluminium bättre.
Utför grovbearbetning av kaviteter i Z-nivåer och 3D-finbearbetning av ytor i formblock.
Utför grovbearbetning av stora block för smidesverktyg.
Formar kaviteter med släppningsvinkel i smidesblock av härdat stål.
Finbearbetar djupa kärn- och kavitetsdetaljer, delningslinjer och ribbor.
Bearbetar verktyg i verktygsstål för pressning av karosspaneler inom fordonsindustrin och för extrudering av metall.
Profilerar kanaler med släppningsvinkel mellan komplexa skovlar i turbomaskiner.
En vanlig kulformad CNC-fräs har en rak cylindrisk kropp. Formsänkningsfräsar har koniska spånkanaler som skapar en släppningsvinkel på kavitetsväggen medan den rundade spetsen profilerar botten.
Anpassa fräsens konvinkel till den släppningsvinkel som anges på form- eller verktygsritningen. Formsprutningsverktyg för plast och smidesverktyg kräver ofta vinklar inom det angivna intervallet 1° till 7°.
Fräsar i mikrokornig hårdmetall med nACo- eller AlTiN-beläggning erbjuds för härdade verktygsstål som H13, D2 och S7, för applikationer upp till 65 HRC.
En hel kulnos ger kontinuerlig 3D-konturfräsning av botten. En spets med hörnradie har ett plant centrum och rundade ytterhörn för fickor med plan botten och radierade övergångar.
Bauron kan granska en kundanpassad formsänkningspinnfräs med konvinklar utanför standard, spetsradier, frigångshalsar för förlängd räckvidd och applikationsspecifika beläggningar utifrån formens CAD-data.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade fräsar, från konisk geometri till val av beläggning. Dela kavitet, material, hårdhet, toleranser, maskin och produktionskrav för teknisk granskning.
Kontakta ingenjör