Skärning med hög hastighet
Vinklade spånkanaler skär materialet längs den aktiva fasbredden med en skärhastighet som aldrig är noll.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
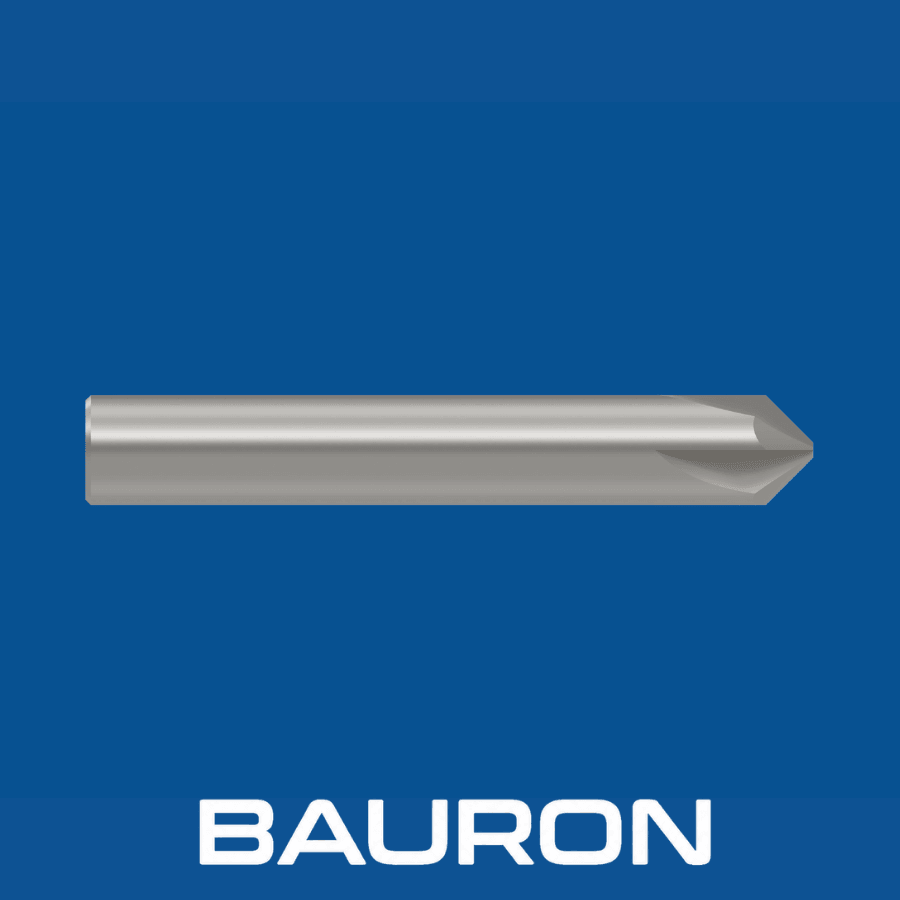
En avfasad fasfräs är en fasfräs med en plan, avtrubbad spets i stället för en vass spets. När punkten där skärhastigheten är noll tas bort blir kärnan tjockare, så att verktyget klarar högre matningshastigheter och större axiellt ingrepp än en spetsig utformning.
Vinklade spånkanaler skär materialet längs den aktiva fasbredden med en skärhastighet som aldrig är noll.
Den plana spetsen ger en tjock kärna som motstår urflisning, brott och vibrationer under sidobelastning.
Fräsen följer raka eller konturerade kanter och skapar fasar på 30°, 45° eller 60°.
Fler skär möjliggör högre bordsmatning i stabila CNC-fräsuppställningar.
Den avtrubbade, plana spetsen tar bort den ömtåliga udden och ger bättre motstånd mot urflisning av spetsen.
Den styvare kärnan klarar i lämpliga applikationer högre matningshastigheter än spetsiga fasverktyg, till exempel vid högvolymtillverkning inom fordonsindustrin.
Skärningen sker på avstånd från centrumpunkten där skärhastigheten är noll, vilket ger renare skärning.
Finns med 4, 6 eller 8 skär för stabil bearbetning med hög matning.
Lättskärande geometri kan minska spindelmomentet vid tunga kantfasningspass.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | 1/4" till 1"+; finns även metriskt, 6 mm till 25 mm+ |
| Ändutförande | Avtrubbad eller plan avfasad profil |
| Fasvinklar | 30°, 45° och 60°; motsvarande standardspetsvinklar 60°, 90° och 120° |
| Antal skär | 3, 4, 6 eller 8 skär |
| Skafttyp | Rakt cylindriskt skaft eller Weldon-skaft |
| Operationstyp | Kantgradning med hög matning, konstruktionsfasning och försänkning |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Solid hårdmetall | Härdade stål, rostfritt stål och gjutjärn. | Kärnans styvhet begränsar verktygsutböjningen vid tung fasning. |
| TiAlN-/AlTiN-beläggning | Sega legerade stål, titan och torrfräsning. | Termisk stabilitet skyddar skäreggarna under kontinuerliga pass. |
| nACo-/DLC-beläggning | Aluminium, mässing och icke-järnmetaller. | Låg friktion hjälper till att förhindra materialsvetsning och löseggsbildning. |
Solid hårdmetall ger en styv kärna, TiAlN eller AlTiN klarar sega legeringar och torrbearbetning, och nACo eller DLC hjälper till att motverka löseggsbildning i icke-järnmetaller. Valet av beläggning följer samma logik utifrån arbetsstyckets material som för andra CNC-fräsverktyg.
Kör automatiserade gradnings- och fasningscykler från samma verktygsmagasin som de CNC-pinnfräsar som används för profilering.
Utför konstruktionsfasning på stora maskinramar.
Använder revolvrar med drivna verktyg för att fasa svarvade ansatser och stora ytterdiametrar.
Skapar konstruktionsfasar och svetsfogsvinklar längs plåtkanter.
Rensar skarpa ansatser, kilspår och öppningar på stora hål efter pinnfräsar i CNC-produktion.
Förbereder bulthål och plana försänkningar med den styva geometrin med plan spets. För mindre bulthål kan ett borr- och fasverktyg borra och fasa i en och samma operation.
Utnyttjar frigången hos den plana spetsen nära fickbottnar vid fasning av vertikala sidoväggar.
En spetsig fräs kan gå in i små hål och smala V-bottnar. En avfasad fräs saknar den ömtåliga spetsen och blir därför ett starkare verktyg för högre matningshastigheter och tyngre skär på öppna kanter.
Ta hänsyn till den plana spetsens diameter och förskjut verktygsbanan nedåt så att arbetsstyckets kant möter mitten av den vinklade spånkanalen medan den plana spetsen och skaftet går fria.
Ett spetsigt verktyg har skärhastigheten noll i spetsen. När spetsen trubbas av hamnar den aktiva skärzonen på en radie större än noll, där den högre skärhastigheten ger renare skärning.
Bara när det förborrade hålet är större än fräsens plana spetsdiameter. En spetsig fasfräs behövs när hålet är mindre än den plana spetsen.
Bauron kan konstruera specifika diametrar på den plana spetsen, fasvinklar, förlängda halslängder, antal skär och applikationsspecifika beläggningar utifrån produktionsritningar.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade diametrar på den plana spetsen, fasvinklar, halslängder, antal skär och applikationsspecifika beläggningar. Dela produktionsritningar för teknisk granskning.
Kontakta ingenjör