Profilering med förlängd räckvidd
Skaft med reducerad hals når in i böjda insugskanaler och begränsar samtidigt skaftfriktion och kollision med hållaren. Samma princip med reducerad hals används på kulformade pinnfräsar för djupa formfickor.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
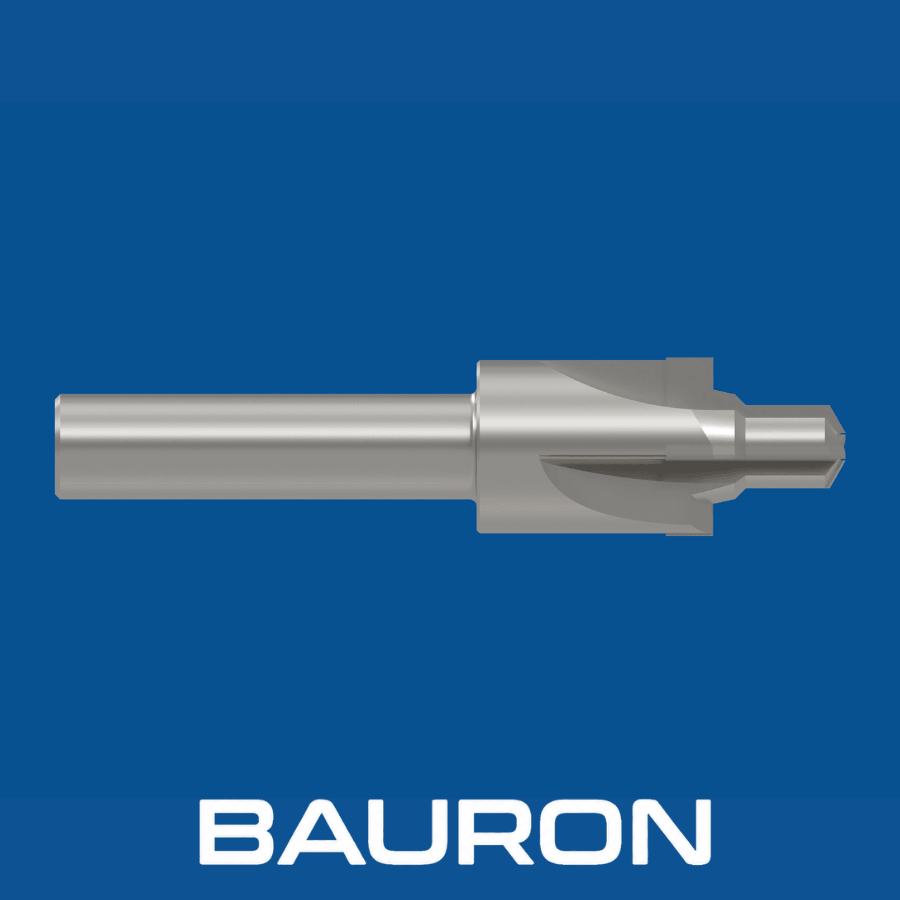
Portningsverktyg omfattar klubbfräsar, frässtift i hårdmetall och koniska kulformade pinnfräsar som är byggda för att forma böjda invändiga kanaler som standardverktyg inte når. De drivs av 5-axliga CNC-bearbetningscenter eller höghastighetsrakslipar och förstorar och finbearbetar invändiga portgeometrier i motor- och hydraulblock.
Skaft med reducerad hals når in i böjda insugskanaler och begränsar samtidigt skaftfriktion och kollision med hållaren. Samma princip med reducerad hals används på kulformade pinnfräsar för djupa formfickor.
Polerade spånkanaler med stor spånvinkel skär mjuka aluminiumlegeringar och minskar spånpackning och påkletning av metall, precis som på aluminiumspecifika pinnfräsverktyg.
Sfäriska och koniska huvuden behåller ytkontakten längs organiska 3D-verktygsbanor i vätskeportar.
Verktygen lämnar en jämn mikrotexturerad eller polerad yta på portväggarna.
Jämnar ut invändiga ytor för att bidra till ökat luftflöde och högre volymetrisk verkningsgrad.
Öppna spånkanaler och friktionssnåla beläggningar hjälper till att förhindra att icke-järnmetaller svetsas fast på skäreggarna.
Skaftlängder upp till 12x diametern når fram i komplexa, böjda portkonstruktioner.
Koniska halsalternativ hjälper till att dämpa vibrationer i djupa kaviteter.
Slipade profiler ger jämn portvolym från port till port i flercylindriga motorer.
| Specifikation | Intervall / Detaljer |
|---|---|
| Skärhuvudets former | Sfärisk (klubbfräs), konisk kulnos, trädform eller flamprofil |
| Diameterområde | 1/8" till 1"+; metriskt 3 mm till 25 mm+ finns |
| Skaftlängder | Skaft med förlängd räckvidd på 3", 4", 6" och 8"+ |
| Spånkanalsgeometrier | Enkelhuggning, korshuggning eller öppen spånkanal med spånvinkel för aluminium och icke-järnmetaller |
| Skaftdiametrar | Standard-CNC-skaft på 1/8", 1/4", 3/8", 6 mm och 12 mm |
| Operationstyp | Formning av invändiga portar, utjämning av förbränningsrum och profilering av kanaler |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Solid hårdmetall | Gjuten aluminium, gjutjärn, titan och rostfritt stål. | Den strukturella styvheten hjälper till att förhindra vibrationer vid 3D-profilering med lång räckvidd. |
| DLC-/ZrN-beläggning | Topplock i mjuk aluminium och icke-järnlegeringar. | Låg friktion hjälper till att begränsa löseggsbildning och påsvetsning av spån. |
| AlTiN-/nACo-beläggning | Topplock i gjutjärn, avgashus för höga temperaturer och stål. | Beständigheten mot termisk oxidation skyddar skäreggarna i järnbaserade material. |
Solid hårdmetall ger styvhet för lång räckvidd, DLC eller ZrN hjälper till att motverka påkletning av aluminium, och AlTiN eller nACo klarar portning i järnbaserade material och vid höga temperaturer.
Kör kontinuerliga fleraxliga 3D-verktygsbanor för profilering av kanaler.
Använder fixturer med flera vinklar för linjära portningspass och profilering av förbränningsrum.
Används för manuell portning av topplock och handutjämning i motorverkstäder.
Formar insugs- och avgaskanaler med portningsverktyg för topplock i aluminium.
Anpassar övergångarna i insugskanalerna till topplockets portar vid bygge av prestandamotorer och inom fordonstillverkning.
Profilerar invändiga vätskekanaler och ventilkaviteter i högtrycksblock.
Jämnar ut gjutdefekter i turboaggregathus och avgasgrenrör för prestandamotorer.
Portningsverktyg för aluminium har djupa, breda spånkanaler, stora spånvinklar och polerade spånkanaler. Den öppna geometrin ger de mjuka aluminiumspånen plats att föras bort i stället för att kleta igen verktyget.
Det sfäriska huvudet kan omsluta upp till 300 grader på ett skaft med reducerad hals, vilket gör att en 5-axlig maskin når böjda portar och underskurna ventilfickor med ingrepp ovanifrån, från sidan och från baksidan. Vanliga kulformade pinnfräsar har en spets på 180 grader och kan därför inte skära sådana underskärningar på baksidan.
DLC- eller ZrN-beläggningar rekommenderas för portning i icke-järnmetaller, eftersom deras låga friktion hjälper till att förhindra att het aluminium svetsas fast på spånkanalernas eggar.
För verktyg som är längre än fyra tum rekommenderar Bauron 15 000–30 000 varv/min, små radiella skärdjup, koniska skaftbaser för ökad styvhet och tryckluftsblåsning med högt tryck för spånavgång.
Bauron Tools kan konstruera kundanpassade huvuddiametrar, halskoner, räckviddslängder och DLC-beläggningar för icke-järnmetaller utifrån CAD-modeller för 3D-portning.
Bauron erbjuder design- och ingenjörsstöd för verktygskrav. Ingenjörsteamet arbetar tillsammans med kunderna med kundanpassade geometrier, specialbeläggningar och komplexa bearbetningsutmaningar.
Kontakta ingenjör