CNC-pinnfräsar med applikationsspecifik skärgeometri
Teknisk guide för CNC-fräsning

Designguide för CNC-pinnfräsar: geometri konstruerad för maximal prestanda

Den här tekniska guiden går igenom grundprinciperna för verktygsdesign av pinnfräsar, val av spånkanalsgeometri och konstruktion av specialverktyg för högpresterande CNC-fräsverktyg.

Utforska guiden Diskutera er applikation
Teknisk översikt

Principer för konstruktion av högpresterande fräsverktyg

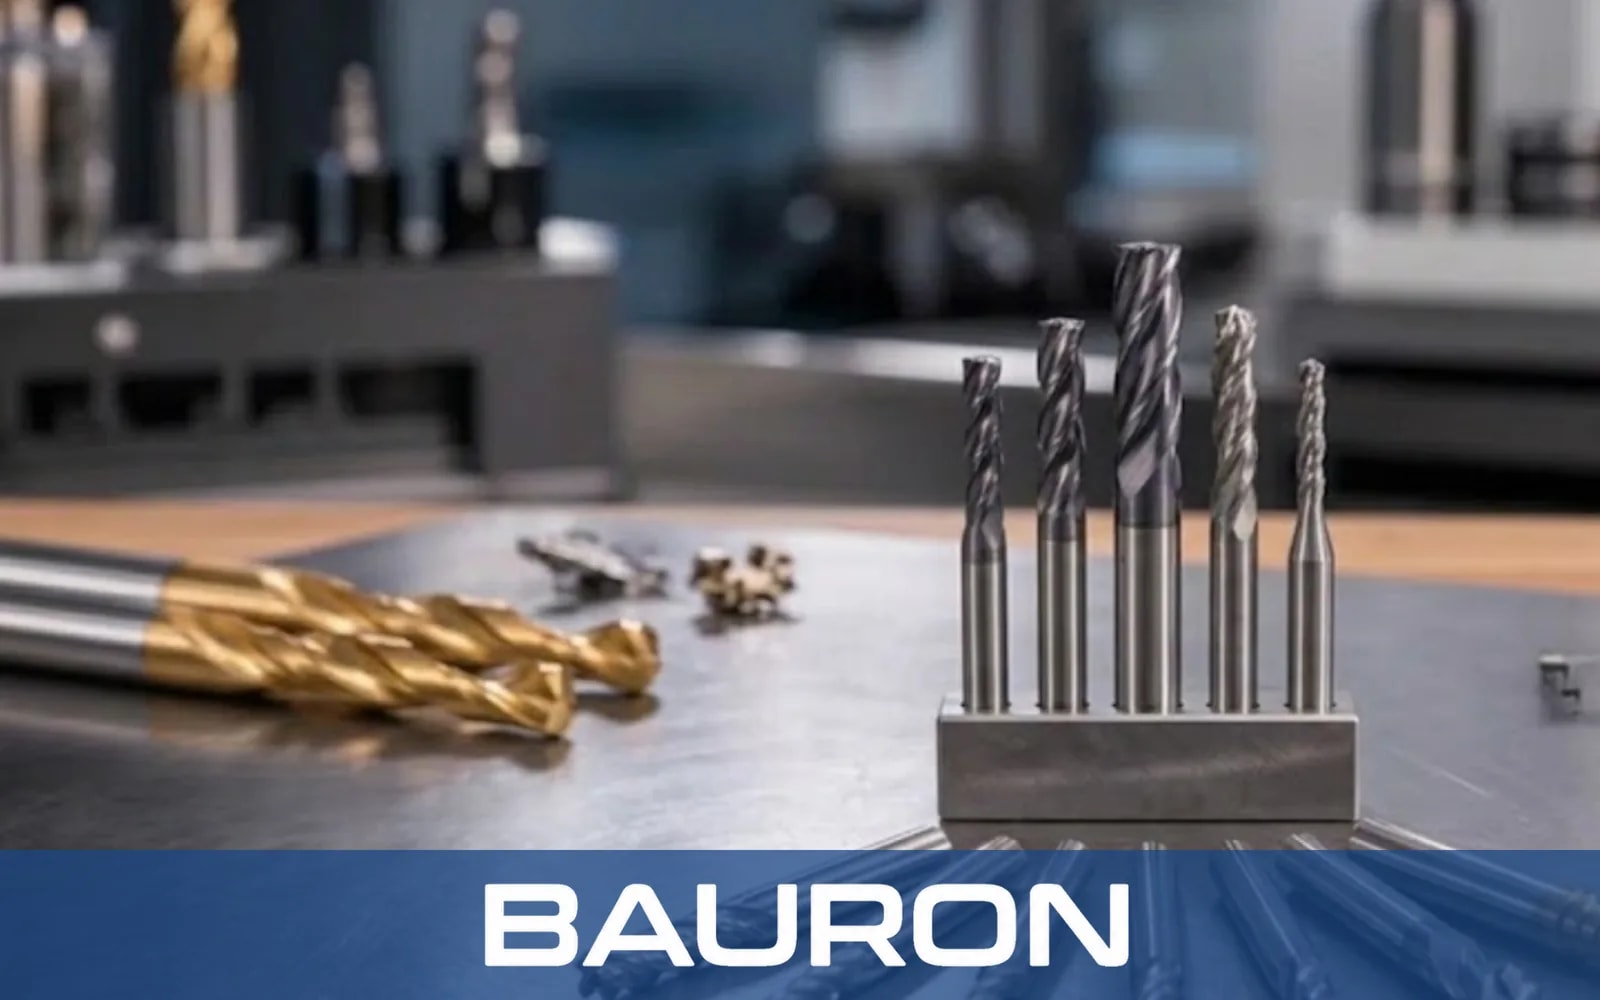
Graderad pinnfrässats i ett stålblock på en arbetsbänk

En optimerad pinnfräsdesign är avgörande för stabil spånevakuering, överlägsen ytfinish och maximal verktygslivslängd i olika arbetsstyckesmaterial. Moderna CNC-fräsverktyg måste balansera skäreggens styrka mot spånutrymme, kärnans styvhet och värmehantering. Genom att förstå hur geometrivariablerna samverkar kan ingenjörer och operatörer välja eller konstruera pinnfräsar för specifika bearbetningsuppställningar.

Grundgeometri

Grundläggande parametrar i pinnfräsdesign

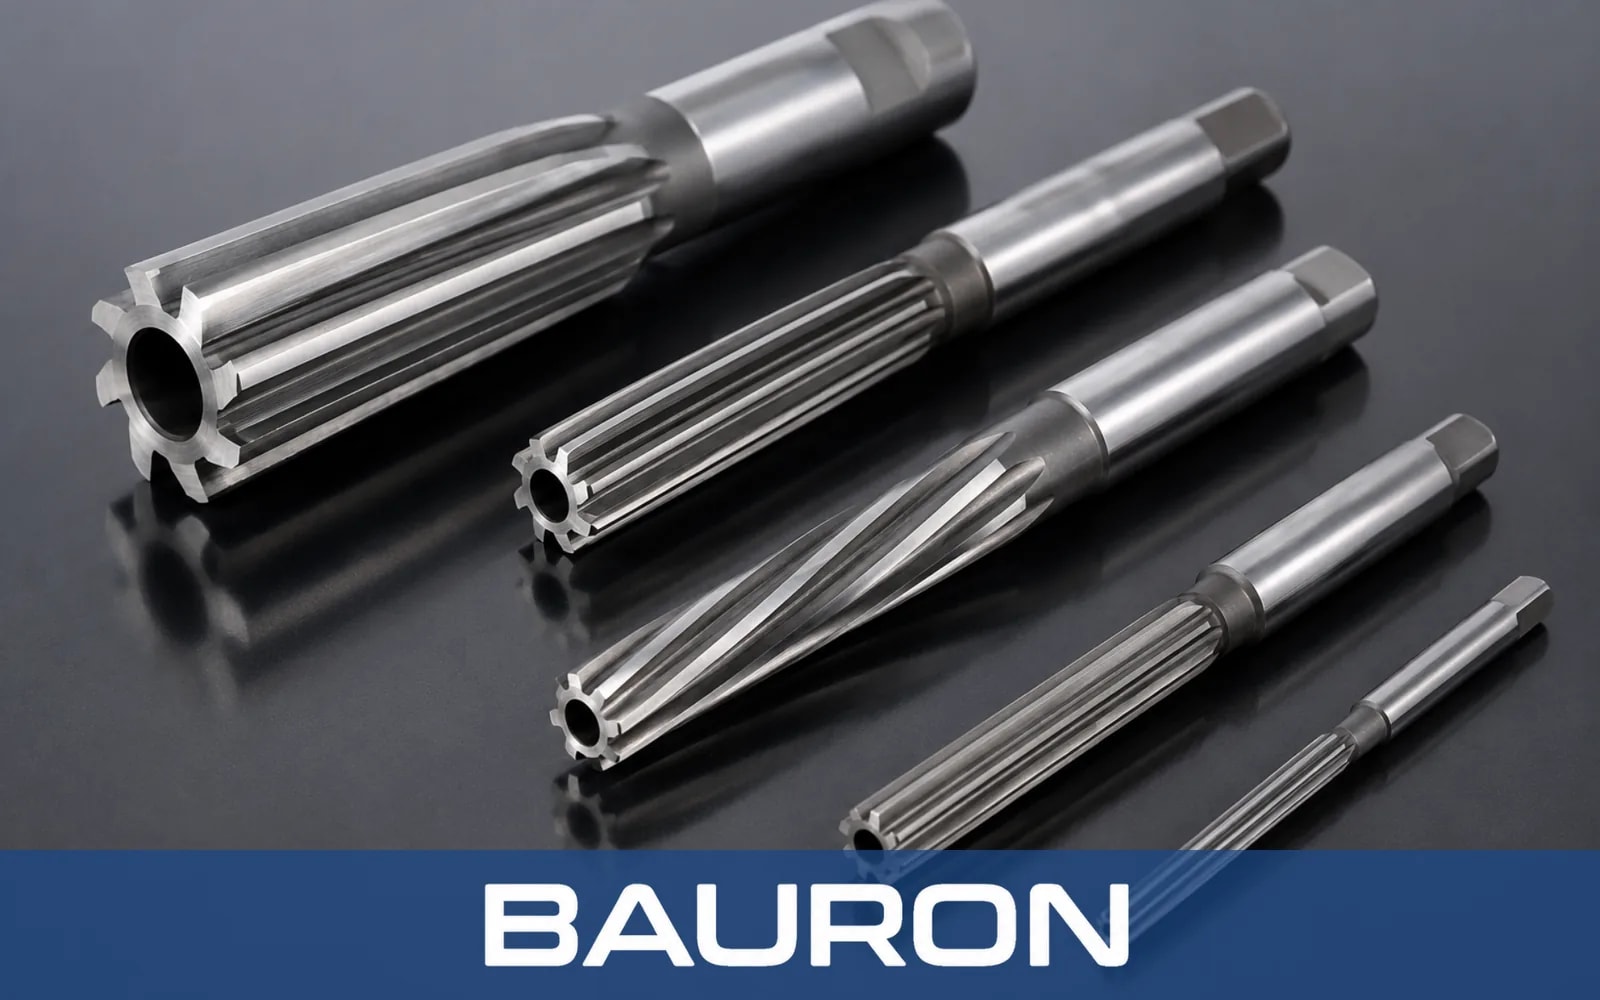
Hylsbrotschar med raka spånkanaler och spiralspånkanaler på en mörk, reflekterande yta

Spiralvinkel

Högre spiralvinklar på 45° till 60° ger mjuka, skjuvande snitt och fin ytfinish i sega metaller som aluminium. Standardspiralvinklar på 30° till 35° maximerar eggstyrkan vid fräsning av stål och gjutjärn.
Antal skär och kärndiameter

Verktyg med två och tre skär ger stora spånfickor för mjuka material. Konstruktioner med fyra eller fler skär ökar kärnstyvheten och matningshastigheten vid profilering av hårda legeringar.

Spånvinkel och släppningsfaser

Positiva spånvinklar sänker skärkrafterna och värmeutvecklingen. Primära och sekundära släppningsfaser skyddar skäreggen mot friktionsslitage och utböjning.

Hörnprofiler

Plana, radie- och kulformade profiler används för olika operationer. Hörnradier förstärker fräsens sårbara hörn mot flisning, medan kulformade pinnfräsar möjliggör organisk 3D-konturering.

Dynamisk stabilitet

Avancerad geometri för vibrationsbeständighet

Harmoniska svängningar och vibrationer försämrar detaljens ytkvalitet och skäreggarna. Modern design av fräsverktyg använder geometriska egenskaper som bryter de harmoniska frekvenserna vid höghastighetsbearbetning.
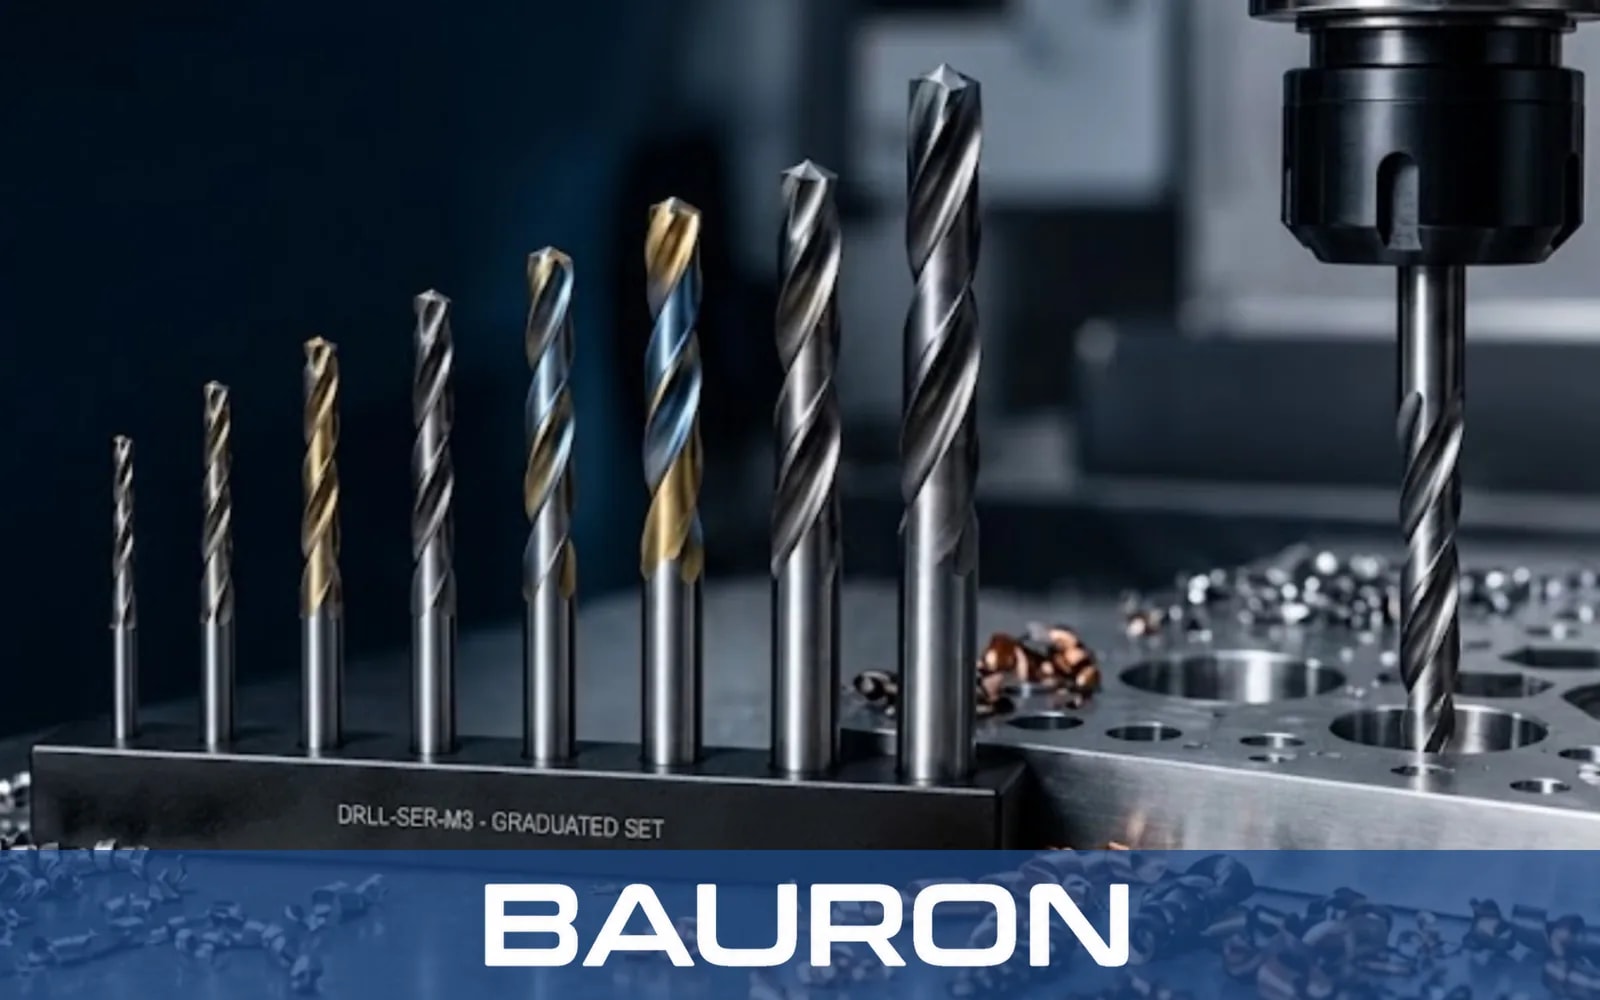
Graderad borrsats bredvid en CNC-spindel som borrar i en aluminiumplatta

Variabel delning mellan spånkanalerna

Ojämn delning mellan spånkanalerna bryter de upprepade skärstötarna och dämpar harmoniska vibrationer.

Variabla spiralvinklar

När spiralvinkeln varieras längs spånkanalen bryts återkopplingen av resonansfrekvenser, vilket möjliggör större axiella skärdjup.

Differentierad kärnkonicitet

En kärndiameter som ökar mot skaftet ger högre dynamisk styvhet utan att spånutrymmet vid spetsen offras.

Arbetsstyckesmaterial

Fräsgeometrier anpassade efter arbetsstyckets material

Aluminium och icke-järnlegeringar

Använd extremt skarpa eggar, starkt positiva spånvinklar och två till tre spegelpolerade, öppna spånkanaler för att förhindra spånpackning och eggsvetsning.

Titan och nickelbaserade superlegeringar

Pinnfräsar i hårdmetall med variabel delning och fyra till fem skär, stora radiella släppningsfaser och värmebeständiga PVD-beläggningar tål extrem skärvärme.

Härdade stål över 50 HRC

Grova kärndiametrar, negativ eller neutral spånvinkel och mikrohonade skäreggar tar upp kraftiga slagbelastningar.

Kompositer och CFRP

Specialiserade kompressionsspånkanaler eller diamantrefflade fräsmönster skär av nötande fibrer rent utan delaminering.

Frästyper

CNC-fräsverktyg per kategori

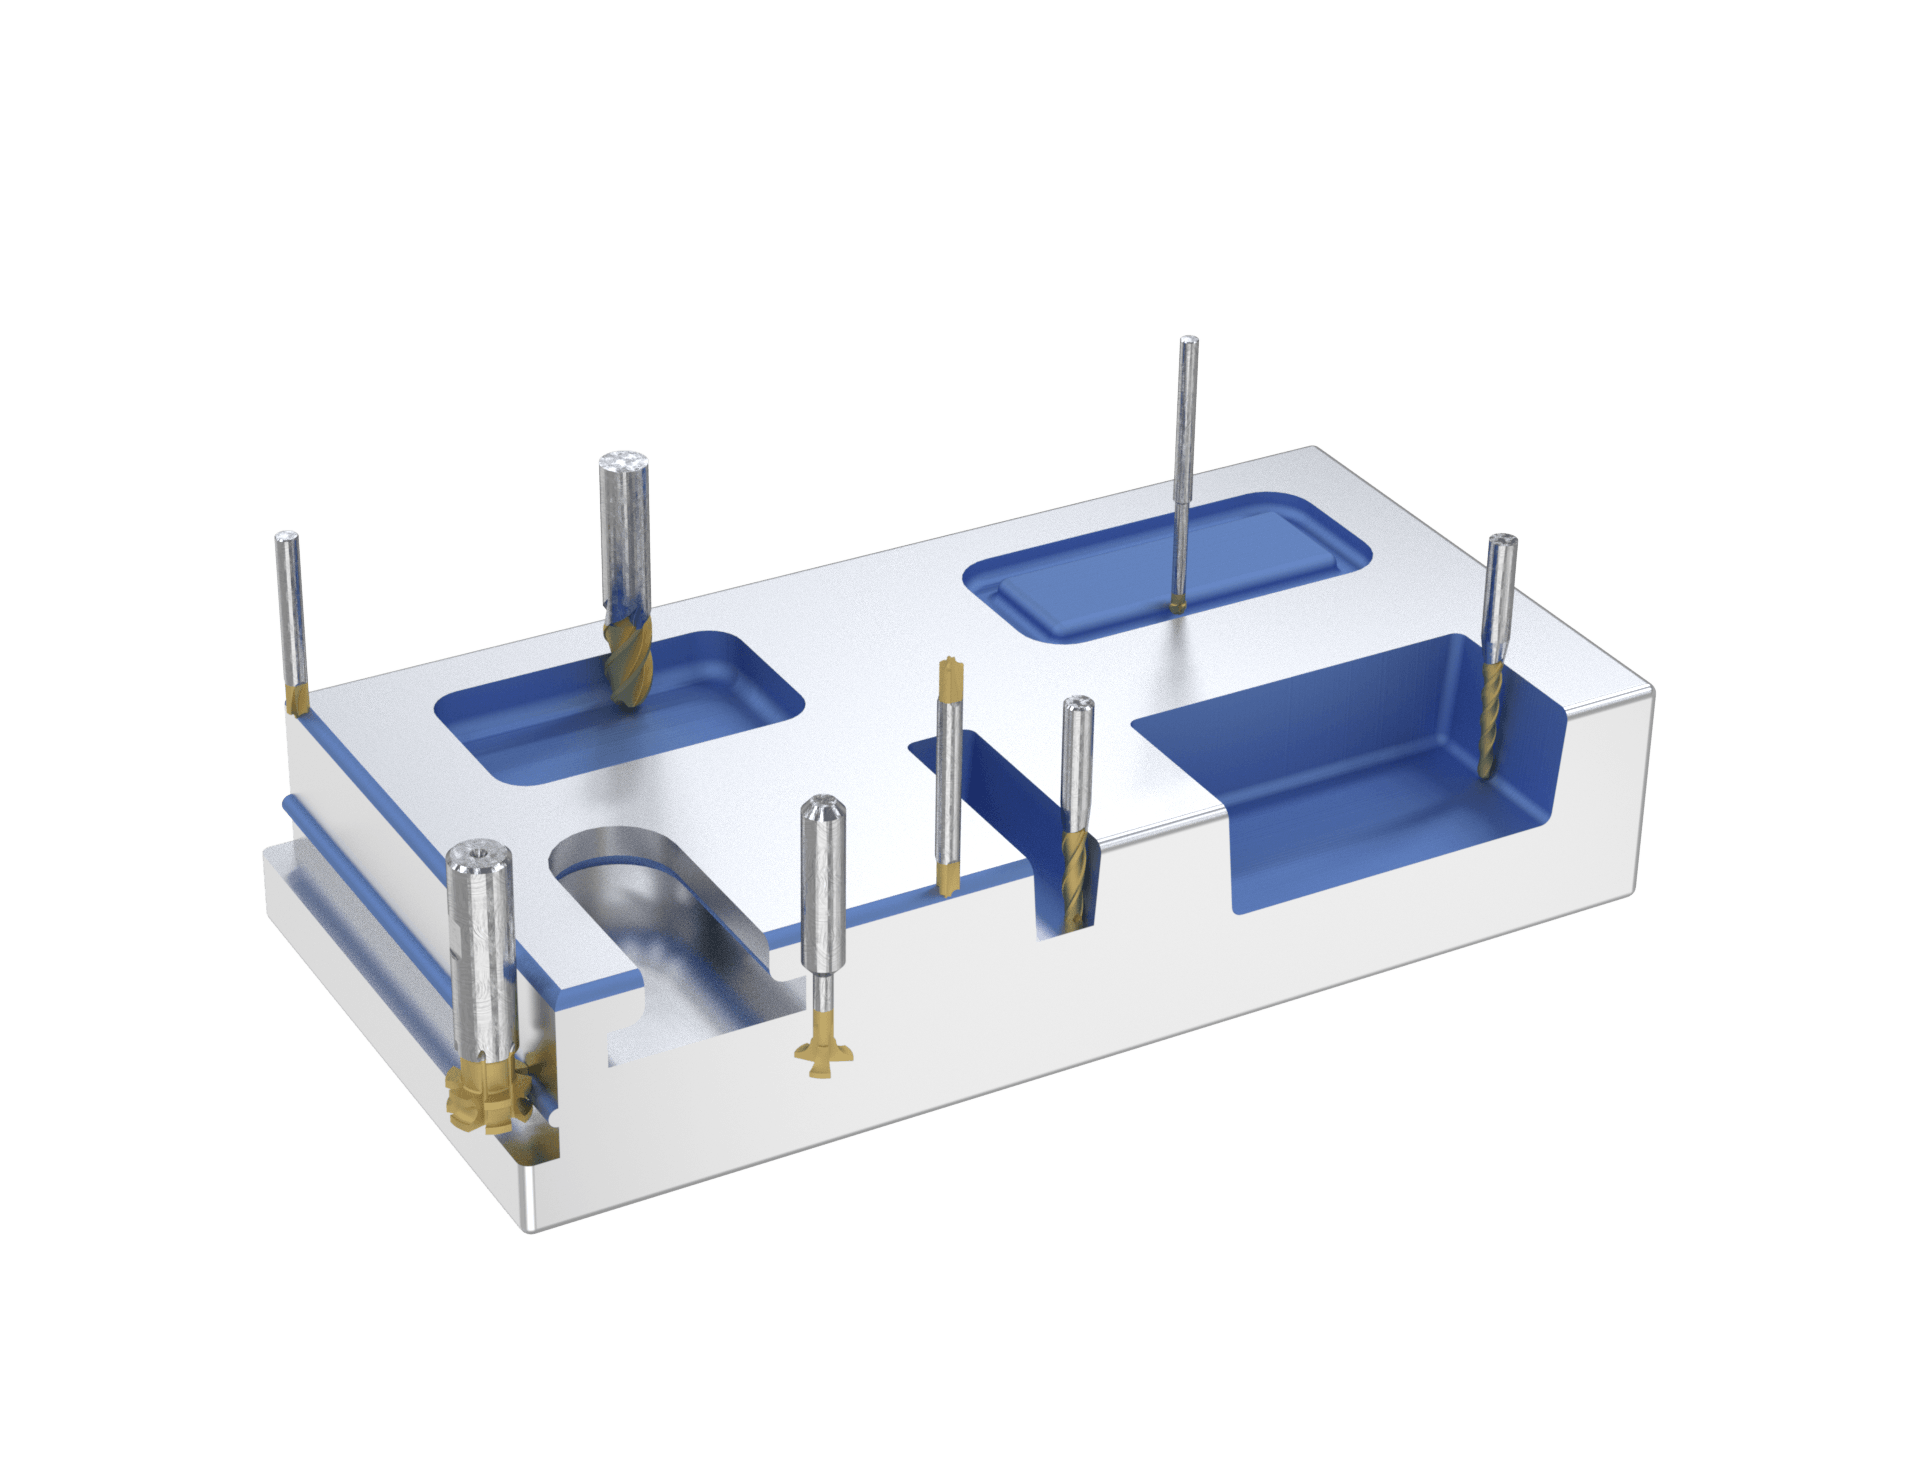
Bauron Precision Tools tillverkar hela spektrumet av fräsgeometrier, grupperade efter applikation. Varje kategoridiagram nedan visas tillsammans med de frästyper som ingår i kategorin.
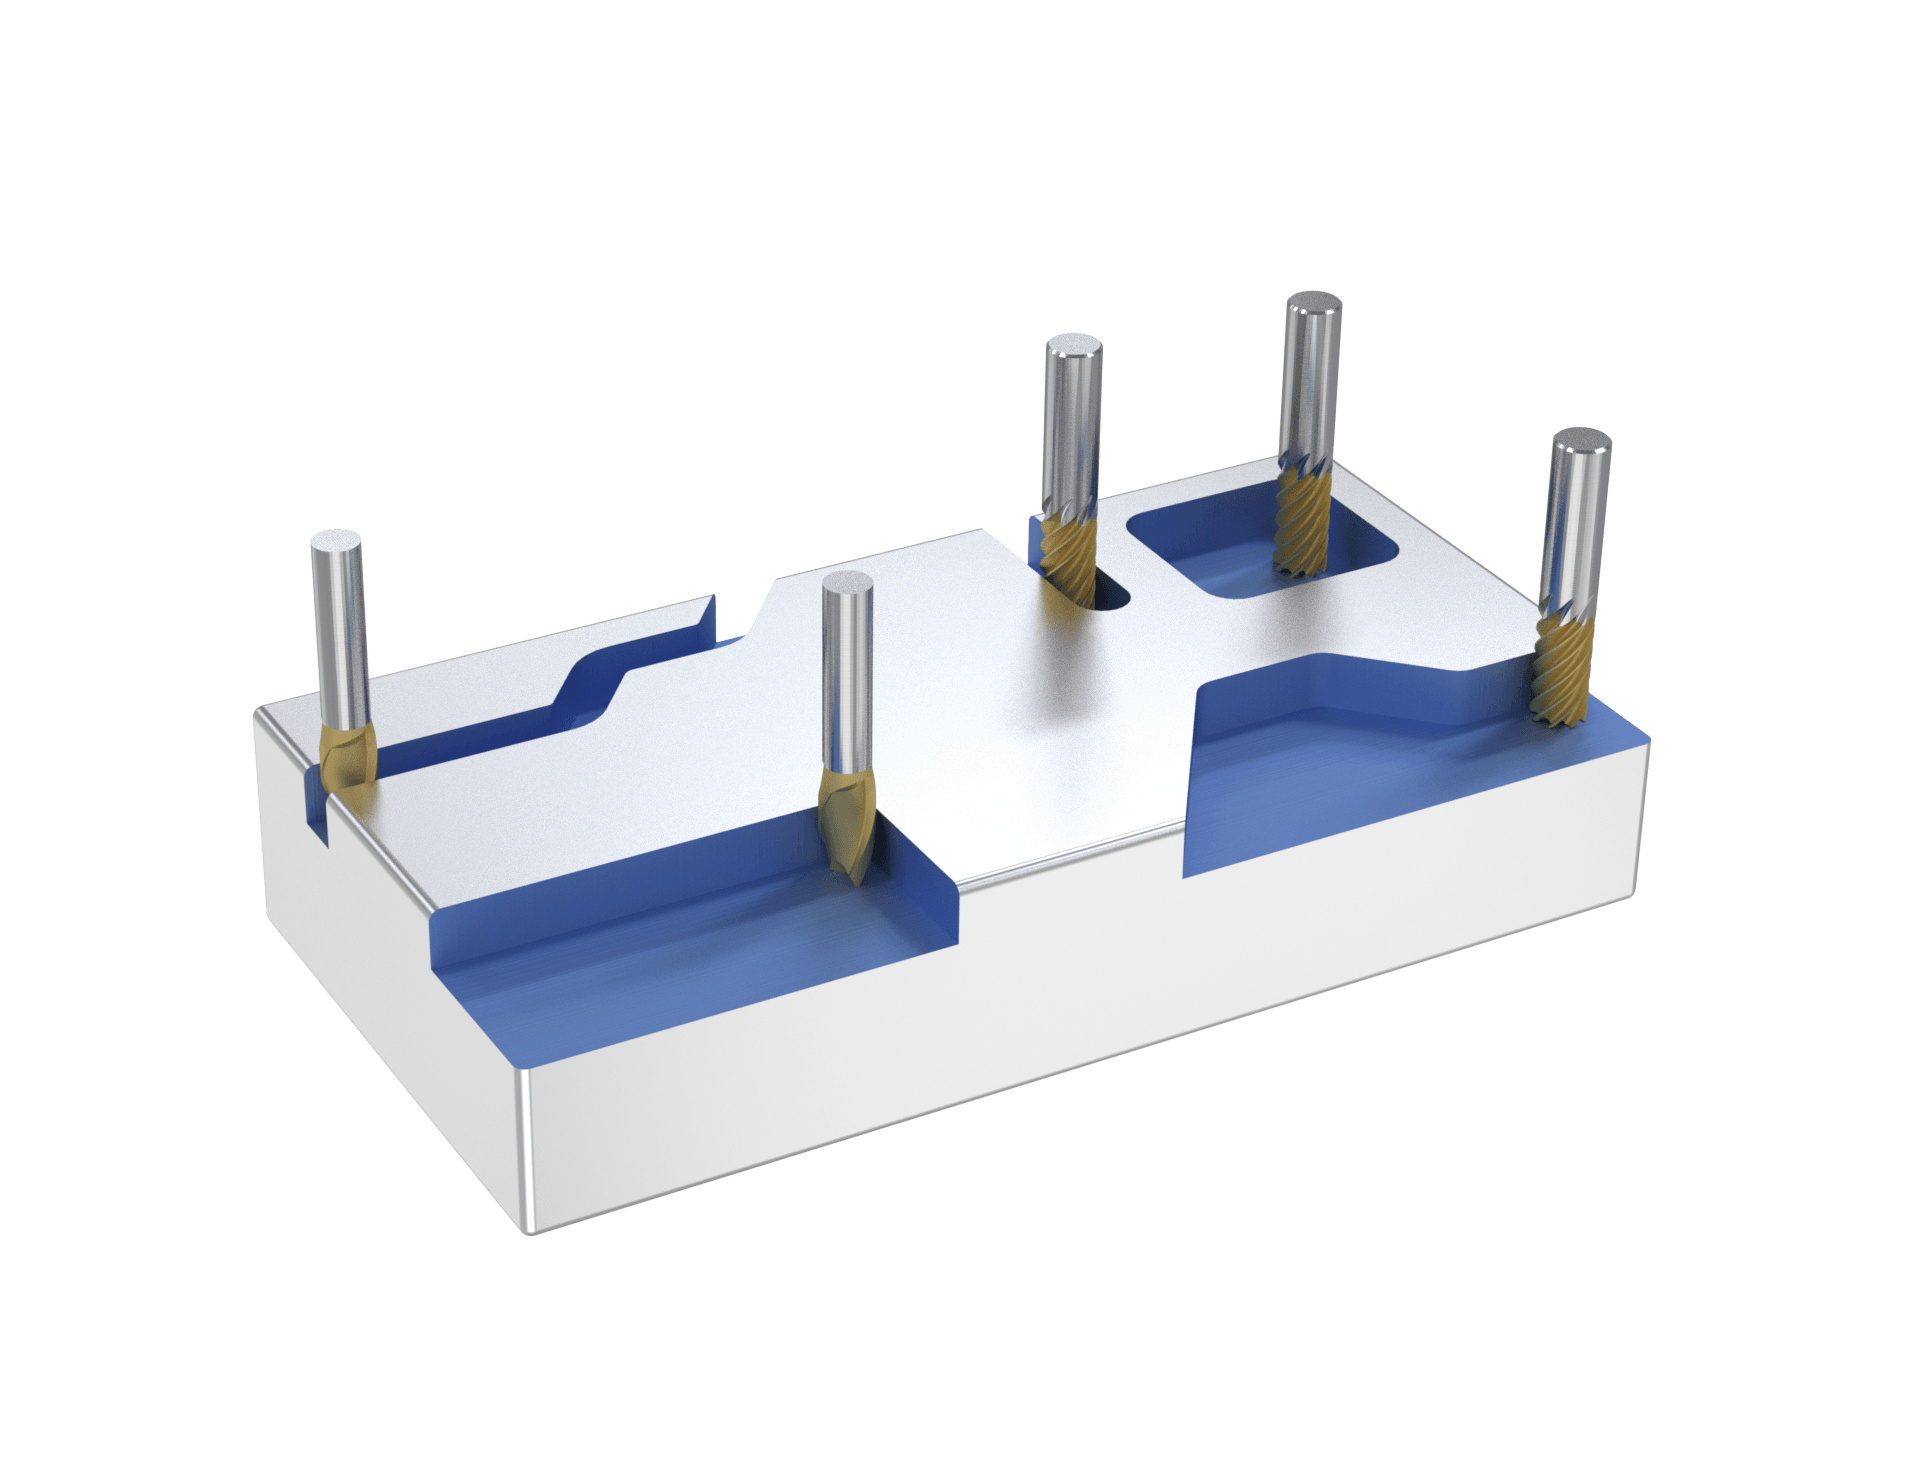
CNC-pinnfräsar för allmänt bruk

A. Fräsar för allmänt bruk

Standardfräsar för vardaglig fräsning, skärning och formning.
  • CNC-pinnfräsar — standardverktyg för vardaglig fräsning, skärning och formning
  • Halslättade pinnfräsar — reducerad hals för djupa snitt runt hinder
Pinnfräsar för profilering och konturering

B. Fräsar för profilering och konturering

Radie- och konicitetsgeometrier för att forma 3D-ytor och profiler.
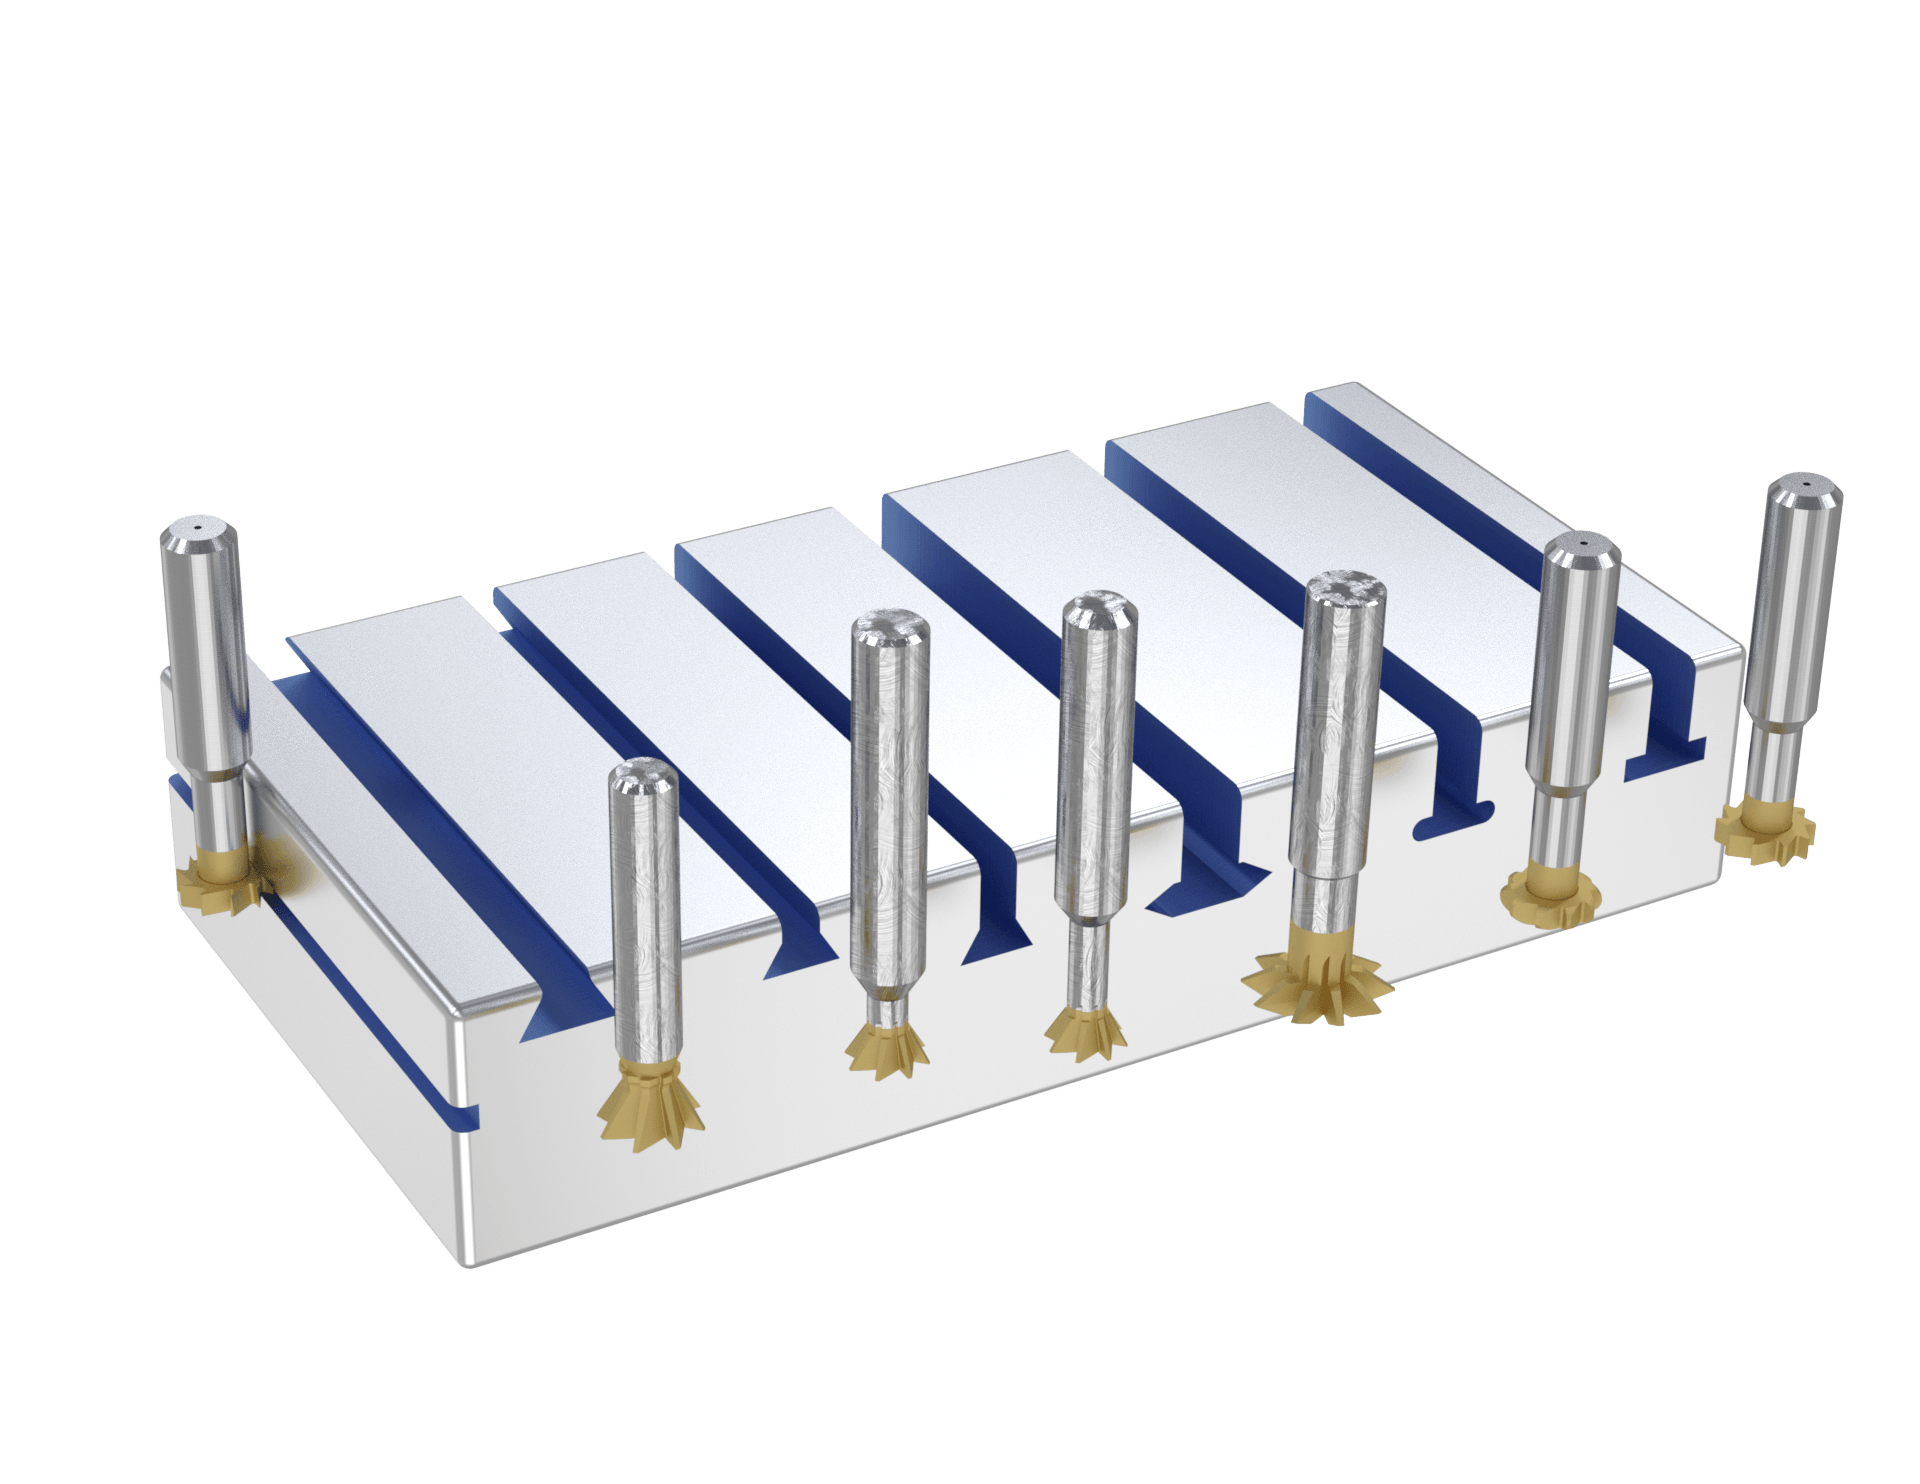
  • Konkava radiefräsar — formar konkava radier och profiler
  • Bakre hörnradiepinnfräsar — rundar kanter på detaljens baksida
  • Dubbeländade hörnradiepinnfräsar — rundar kanter med båda ändarna
  • Enkeländade hörnradiepinnfräsar — rundar kanter med en skärande ände
  • Koniska pinnfräsar — vinklade ytor och precisa formdetaljer
  • Koniska kulformade pinnfräsar — konicitet + kulnos för intrikata detaljer
  • Klubbfräsar — underskärningar och komplexa 3D-geometrier
  • Kulformade pinnfräsar — rundad spets för 3D-ytor och konturer
Pinnfräsar för spår- och notfräsning

C. Fräsar för spår- och notfräsning

Laxstjärt-, vinkel- och kilspårsfräsar för spår och notar.
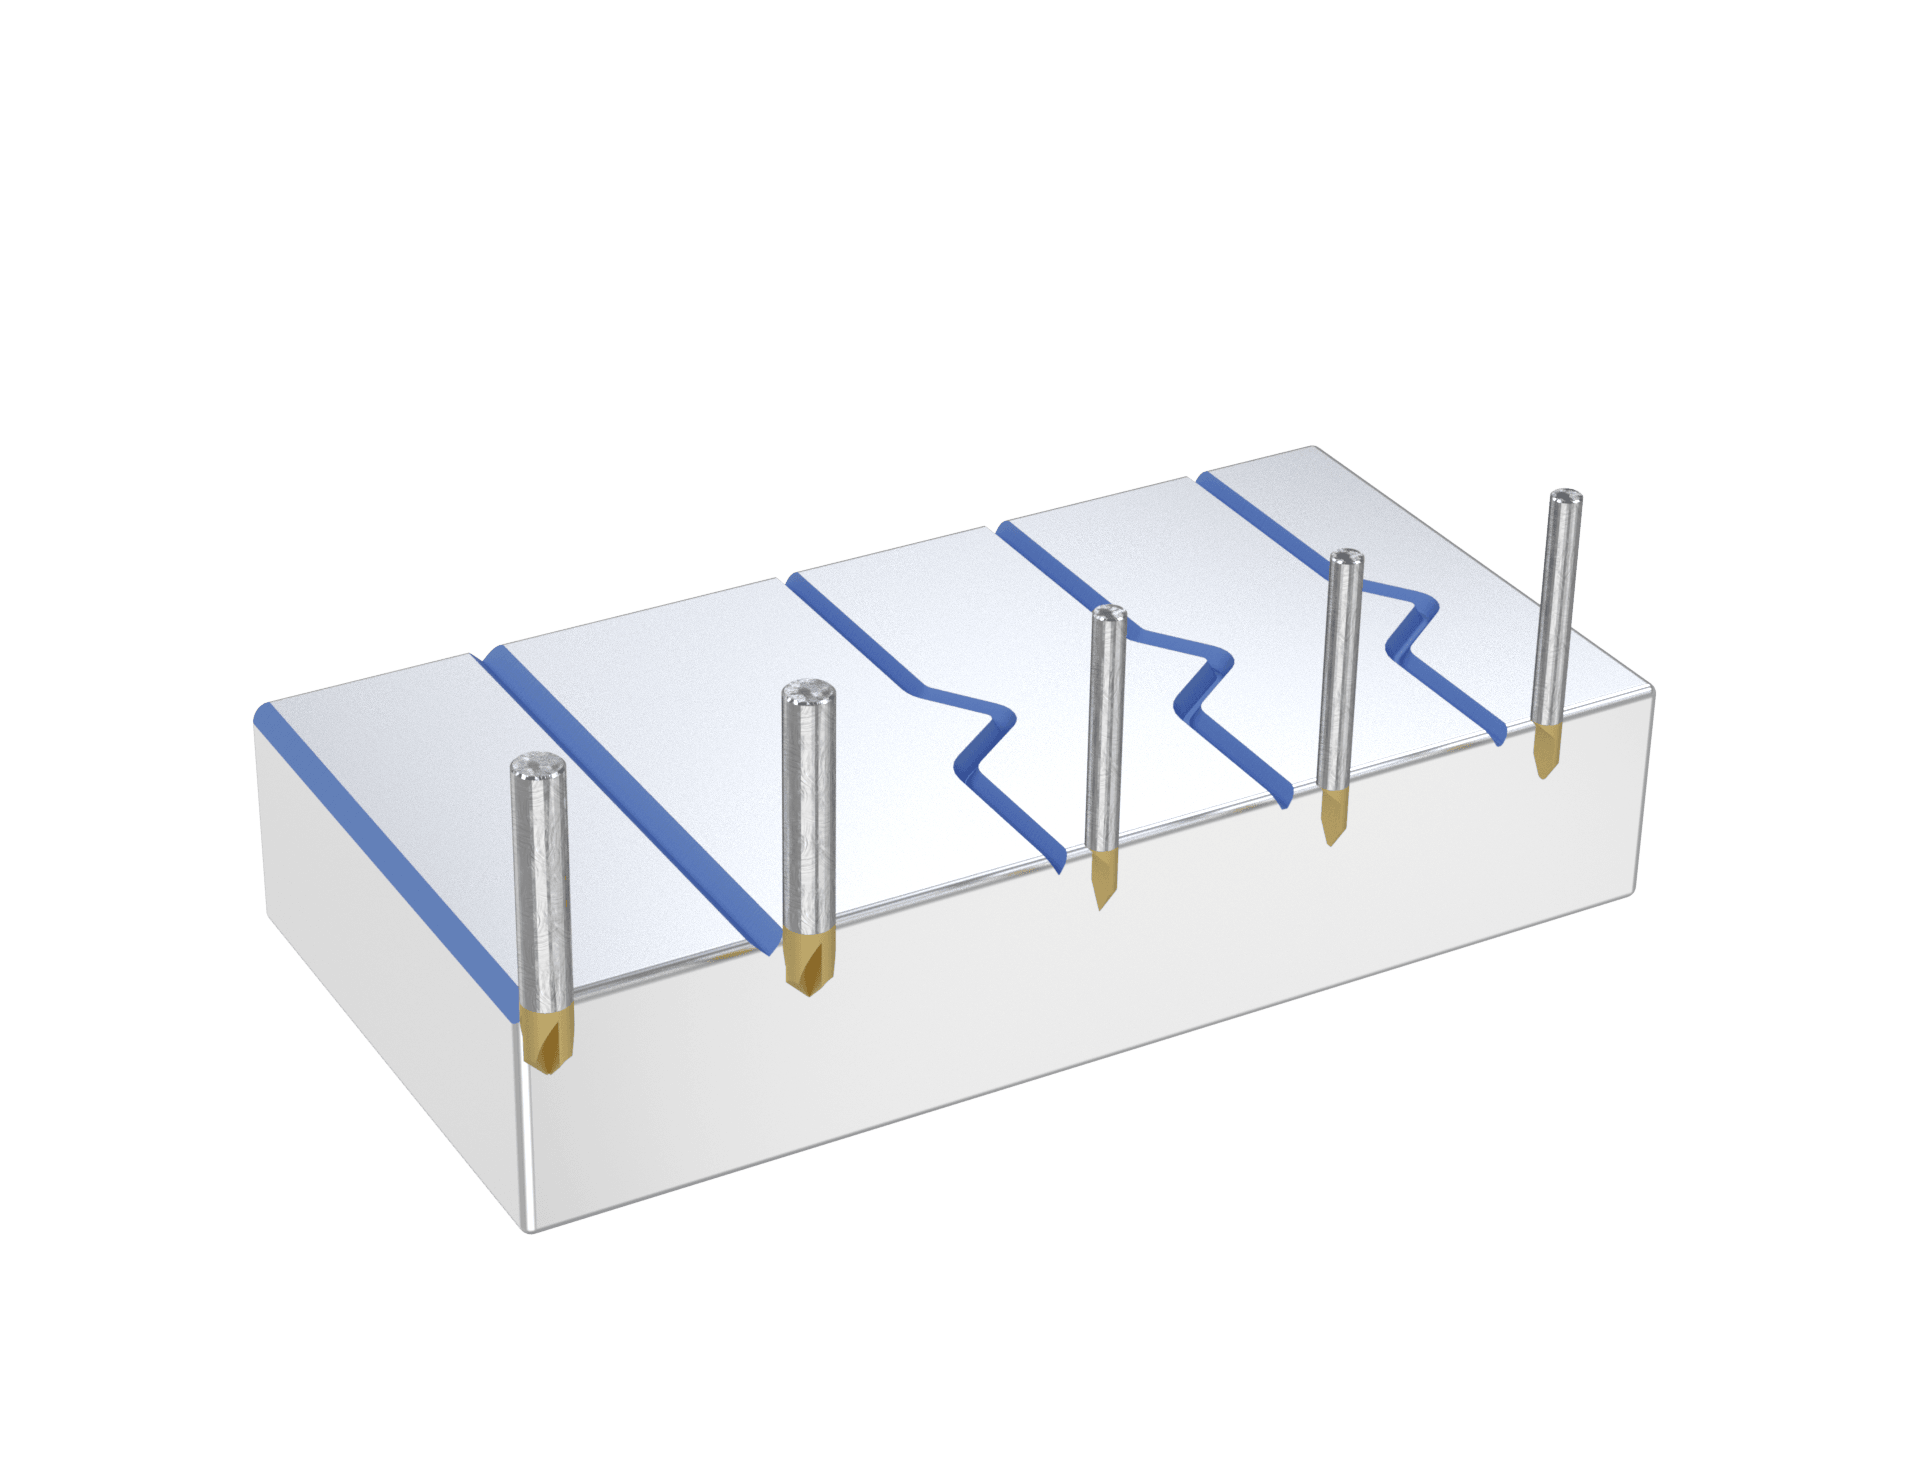
  • Laxstjärtfräsar med halsradie — minskar spänningarna vid laxstjärtsfräsning
  • Laxstjärtfräsar — bearbetar laxstjärtsspår för monteringskomponenter
  • Laxstjärtfräsar med lång räckvidd — djupare, svåråtkomliga laxstjärtsspår
  • Dubbelvinkelskaftfräsar — V-formade spår och vinklade snitt
  • Kilspårsfräsar med full radie — rundade kilspår för specialapplikationer
  • Kilspårsfräsar — fräser kilspår i axlar för kilförband
  • Kilspårsfräsar med förskjutna tänder — minskar vibrationer och självsvängningar
Pinnfräsar för fasning och gravering

D. Fräsar för fasning och gravering

Spetsiga och radieformade spetsar för fasning, gravering och fina detaljer.
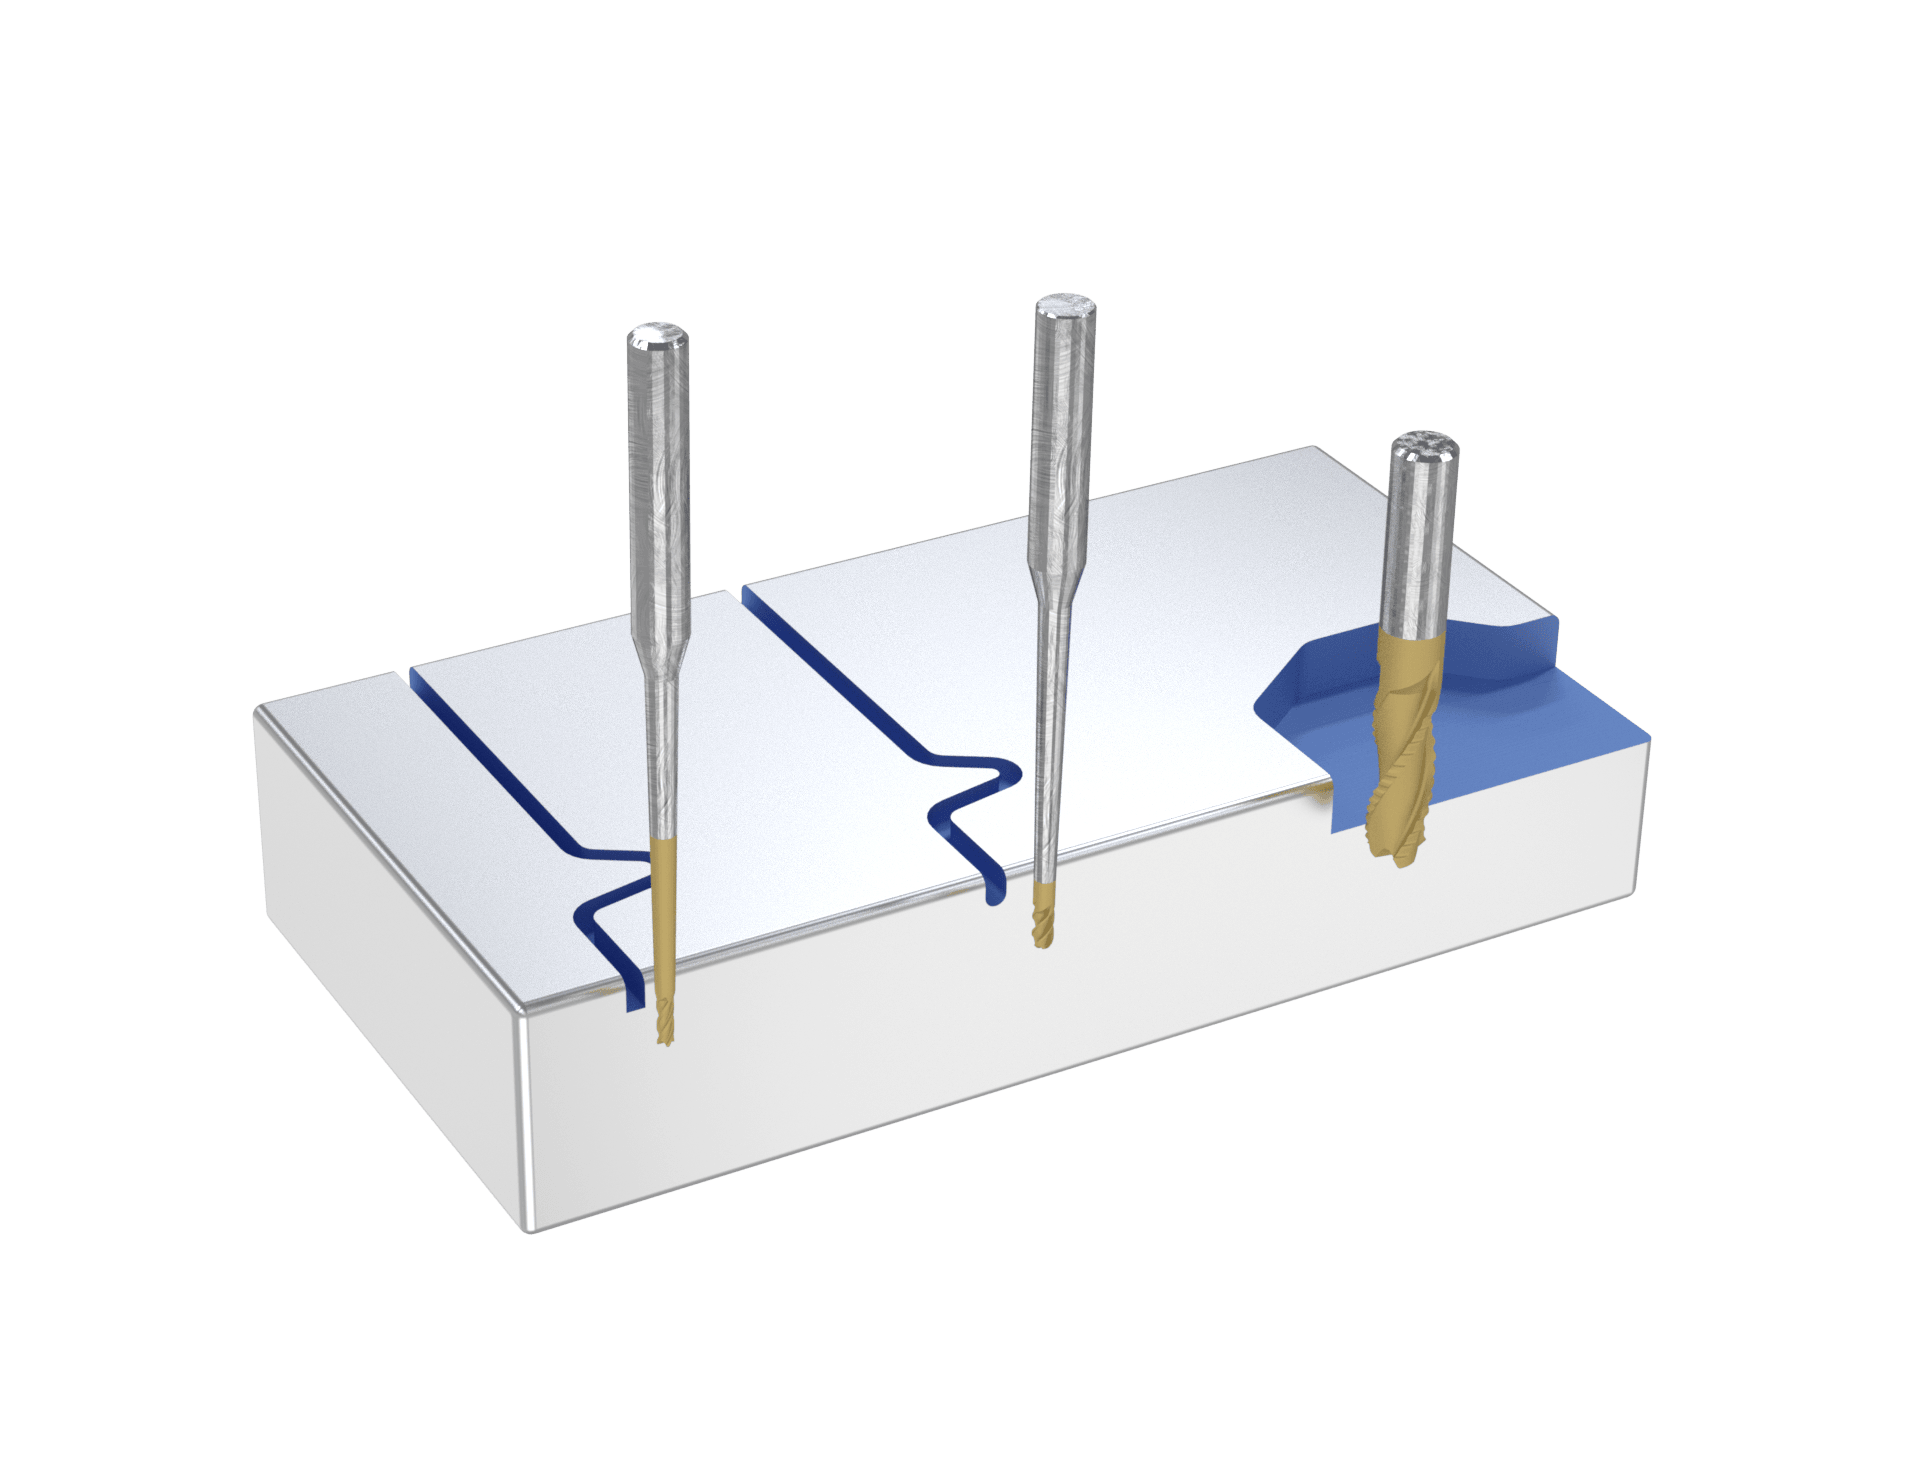
  • Spetsiga fasfräsar — fasade kanter för finbearbetning och montering
  • Avfasade graveringsfräsar — precisionsspets för intrikat gravering
  • Spetsiga graveringsfräsar — vass spets för detaljerade markeringar
  • Radiegraveringsfräsar — radieformad spets för mjuka, böjda markeringar
  • Avfasade fasfräsar — precis och jämn fasning
Pinnfräsar för frigång och finbearbetning

E. Fräsar för frigång och finbearbetning

Geometrier med extra frigång och spånkontroll för finbearbetningspass.
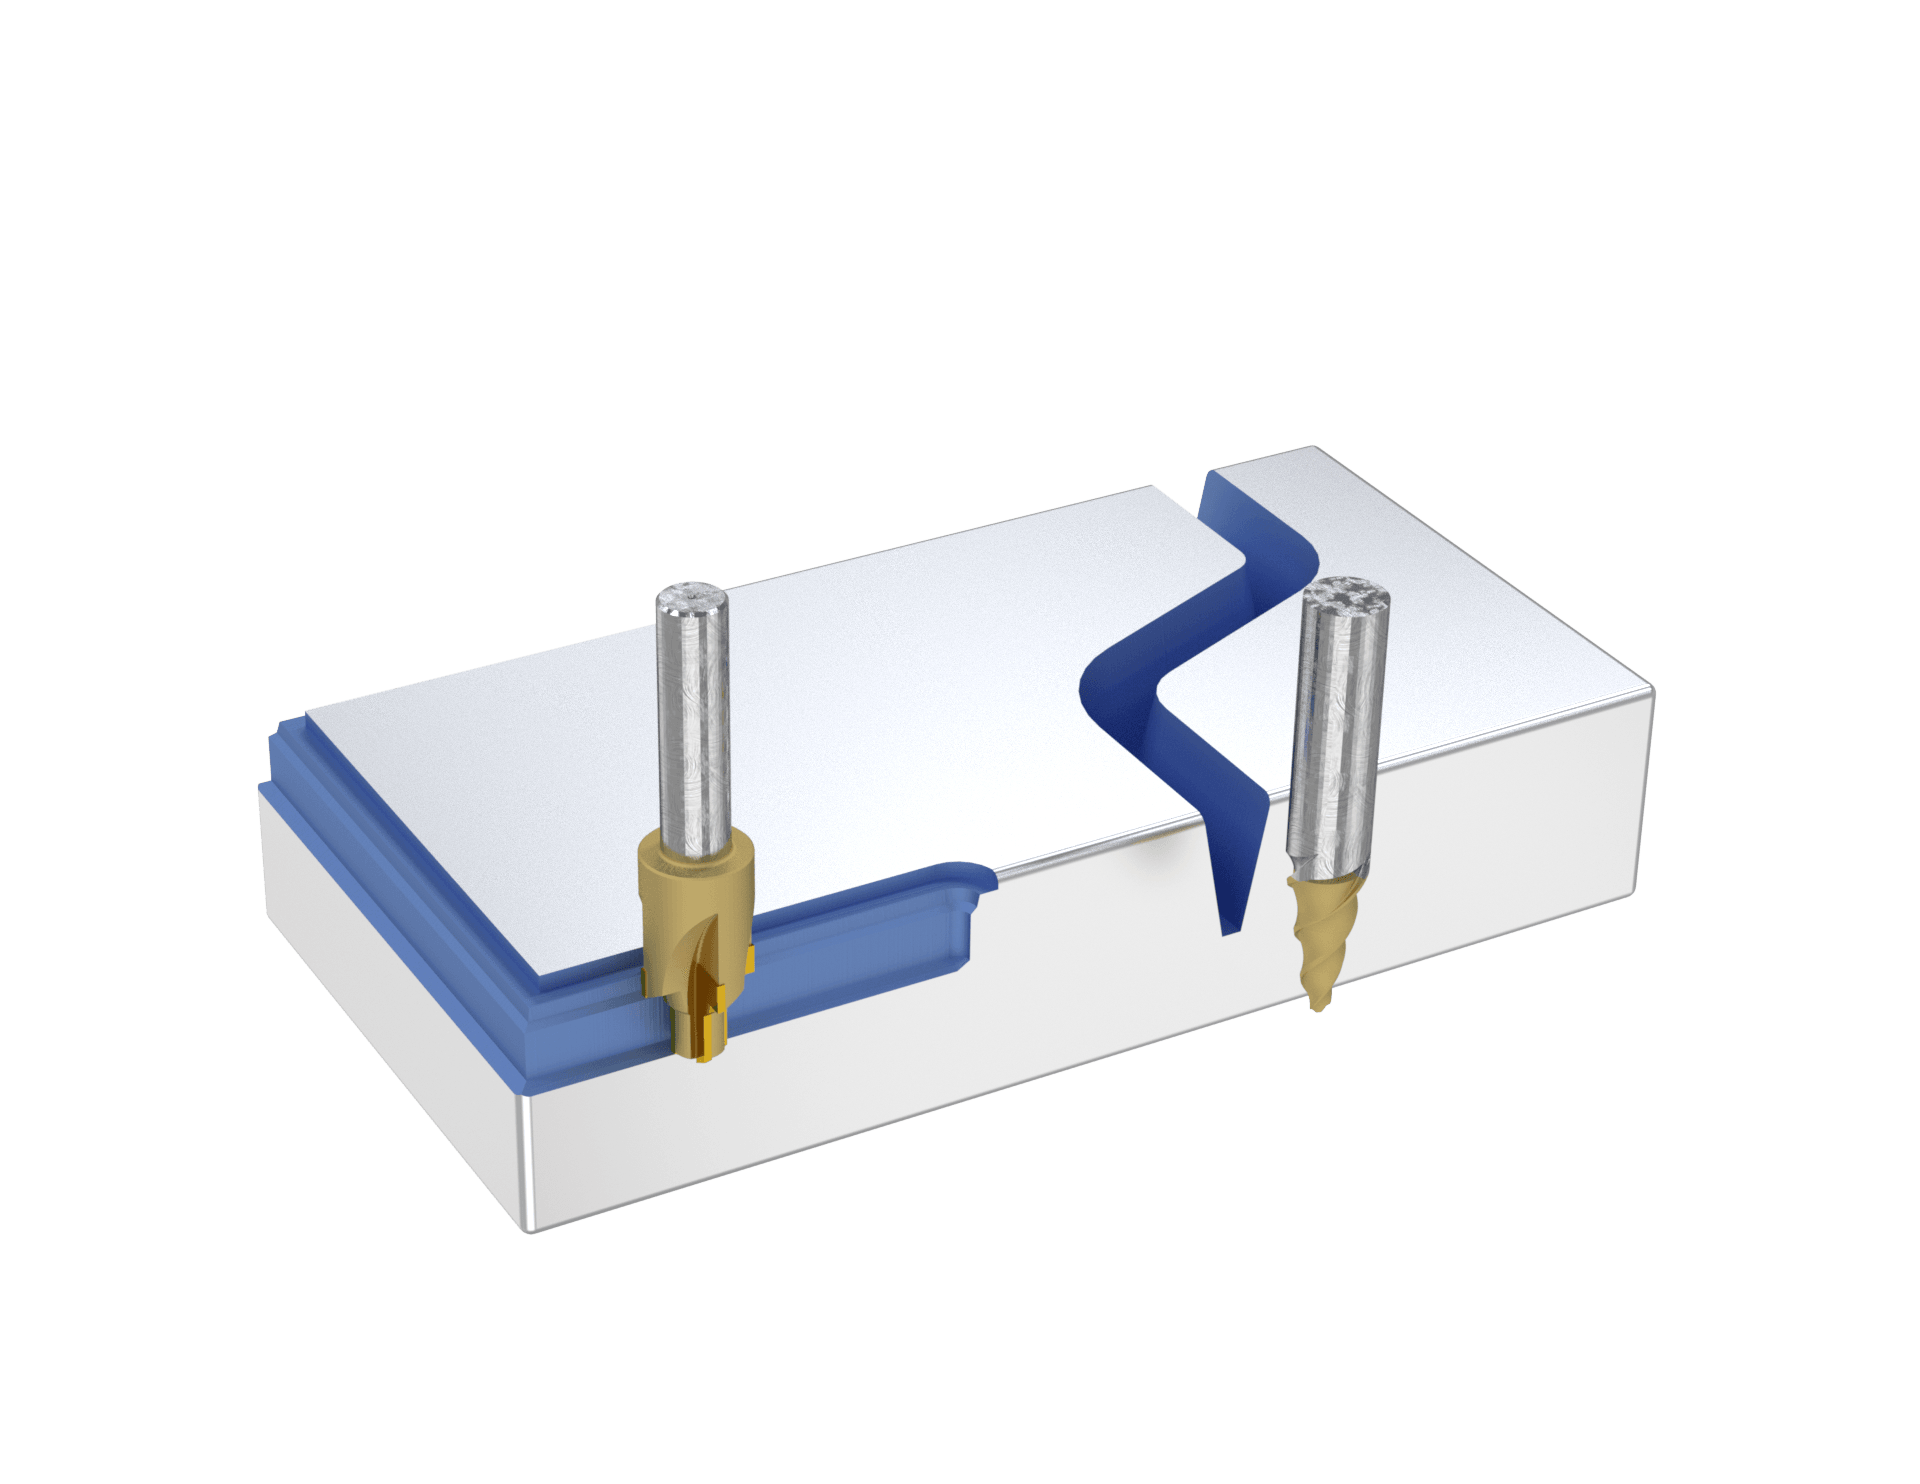
  • Frigångsfräsar – Plana pinnfräsar — plan ände med extra frigång
  • Frigångsfräsar – Kulformade pinnfräsar — extra frigång för bearbetning i trånga utrymmen
  • Spånbrytarpinnfräsar — tandad egg minskar spånstorleken
Pinnfräsar för formsänkning och specialapplikationer

F. Formsänknings- och specialfräsar

Precisionsverktyg för kaviteter, pressverktyg, formar och invändiga kanaler.

  • Formsänkningsfräsar — detaljerade kaviteter i pressverktyg och formar
  • Portningsverktyg — förstorar och förfinar invändiga kanaler
Skaftalternativ

Skaft- och verktygsutföranden

Varje pinnfräs från Bauron kan tillverkas med det skaftgränssnitt som passar bäst för er maskin och hållare. Varje skafttyp nedan visas med hur den monteras och var den presterar bäst.
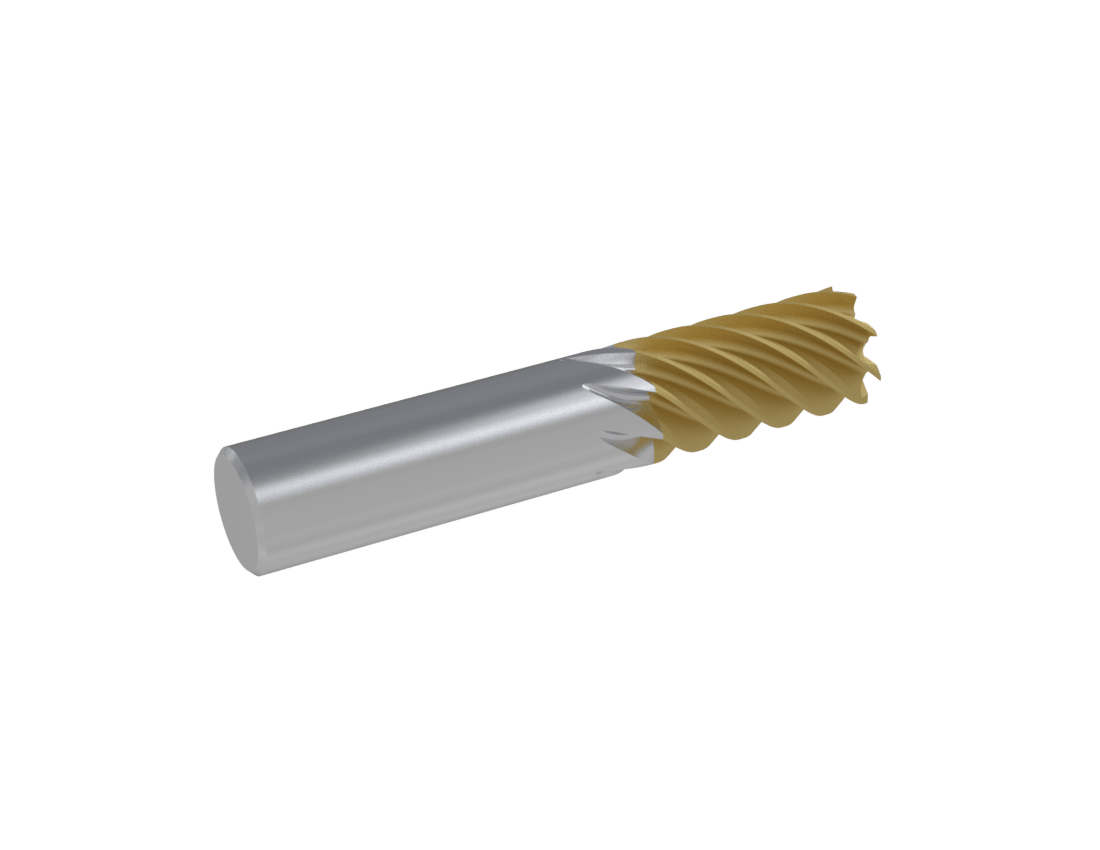
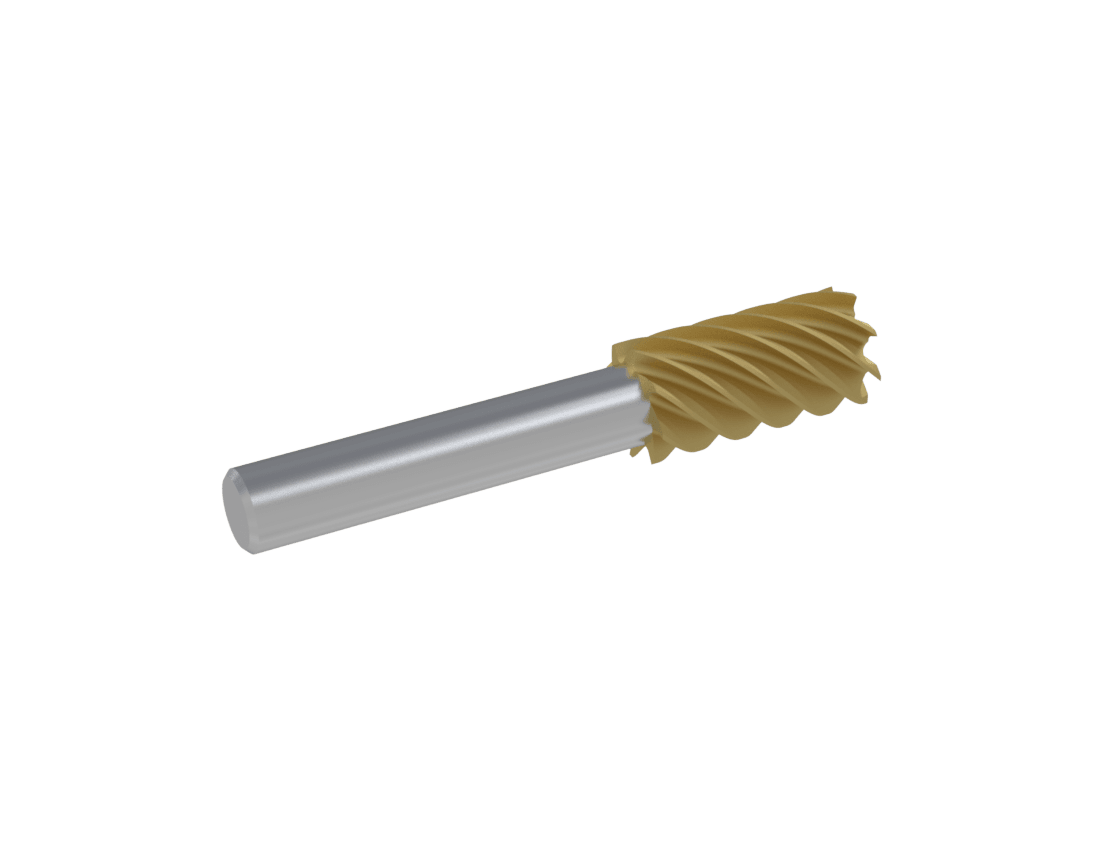
Pinnfräs med cylindriskt skaft

Cylindriskt skaft

  • Profil: jämn cylindrisk form
  • Fastspänning: i spännhylschuck eller borrchuck
  • Bäst för: allmänna verktyg som borrar och pinnfräsar
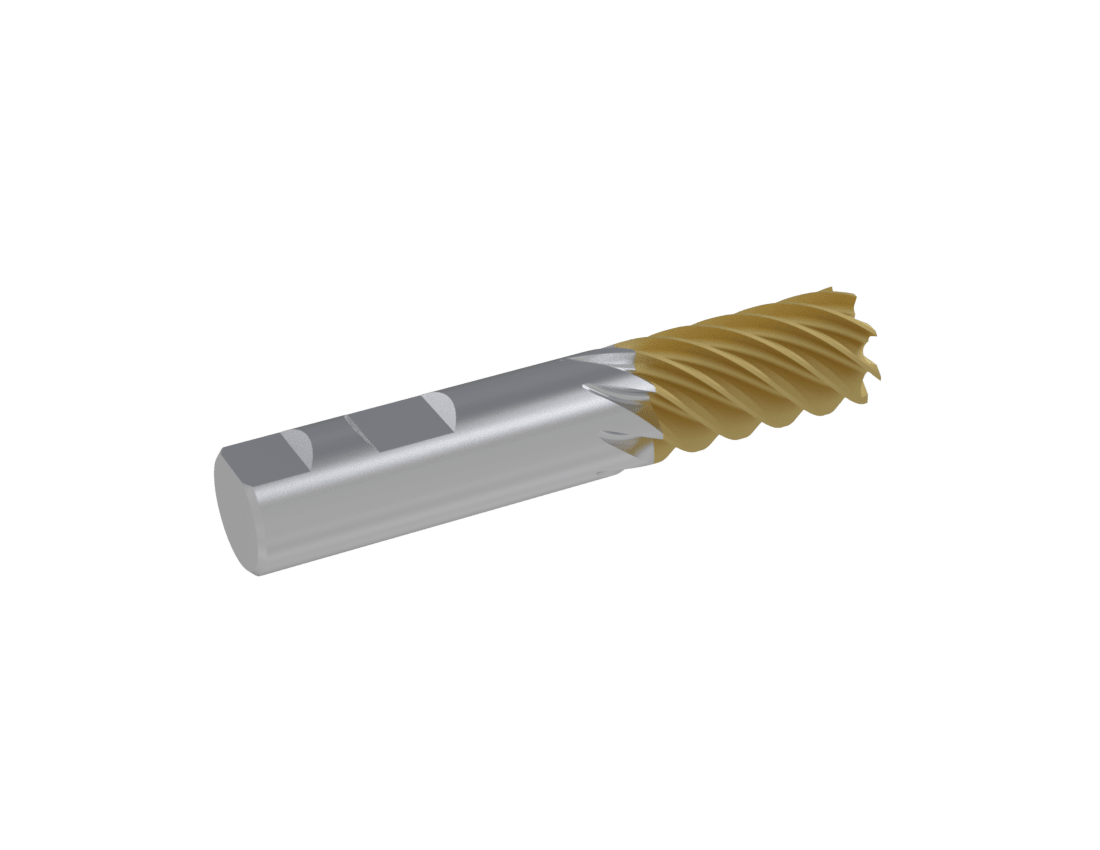
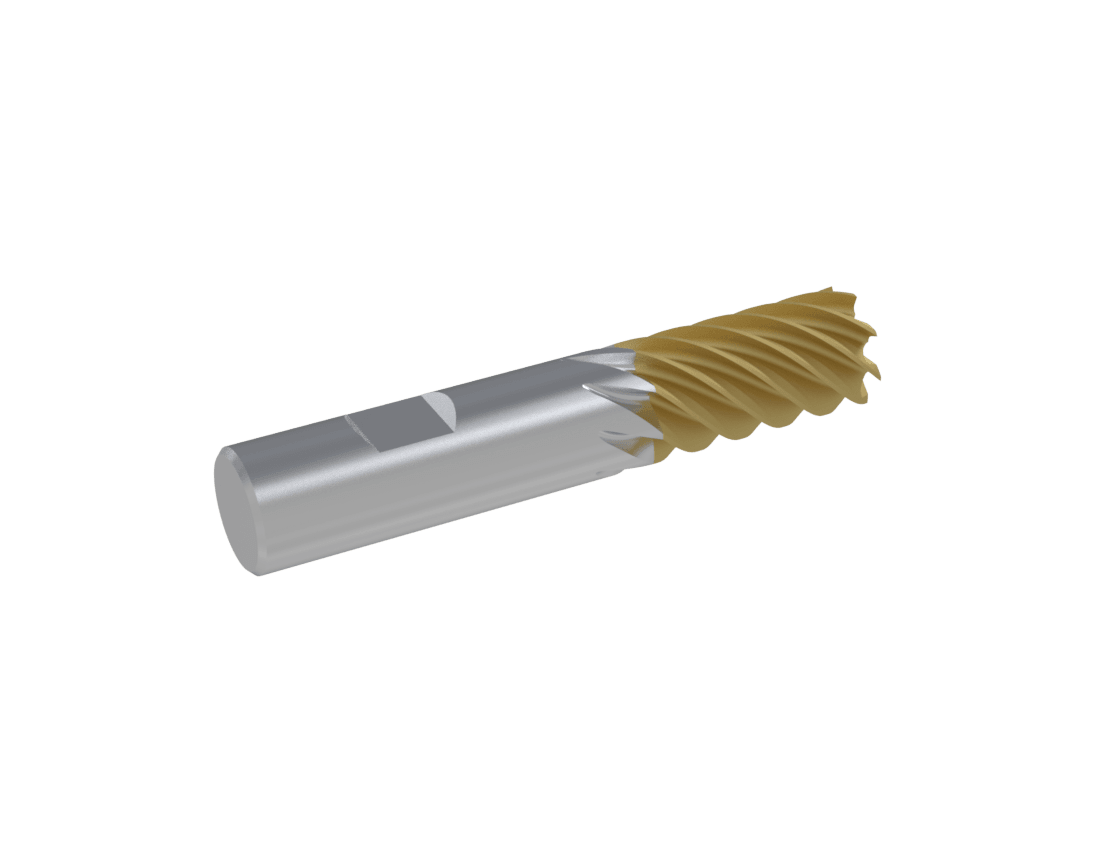
Pinnfräs med Weldon-skaft

Weldon-skaft

  • Profil: cylindriskt med en slipad medbringarflata på skaftet
  • Fastspänning: låsskruvar i en verktygshållare med sidolåsning
  • Bäst för: verktyg som kräver högt vridmoment och säkert grepp
Pinnfräs med dubbelt Weldon-skaft

Dubbelt Weldon-skaft

  • Profil: som ett Weldon-skaft men med två medbringarflator
  • Fastspänning: förbättrat grepp i hållare med sidolåsning
  • Bäst för: operationer med hög precision eller högt vridmoment
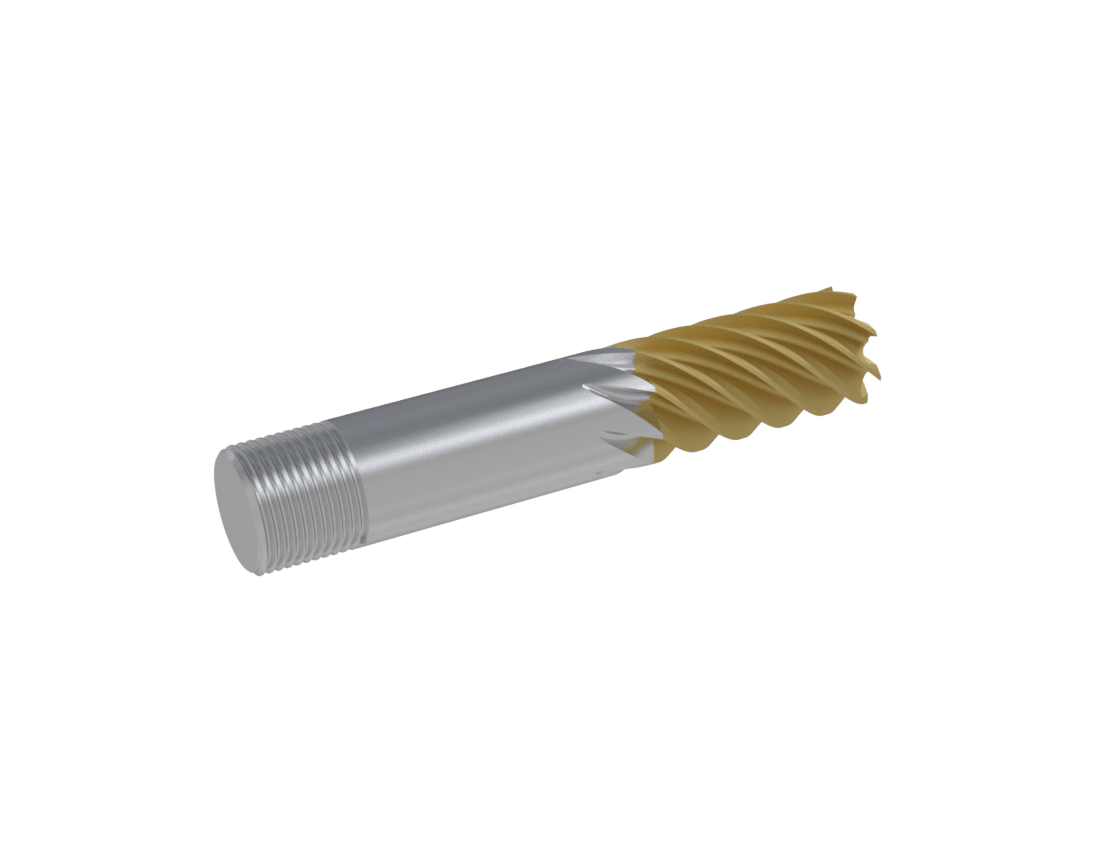
Pinnfräs med gängat skaft

Gängat skaft

  • Profil: cylindriskt skaft med gänga i änden
  • Fastspänning: skruvas in i verktygshållare eller förlängningar
  • Bäst för: gängning och brotschning
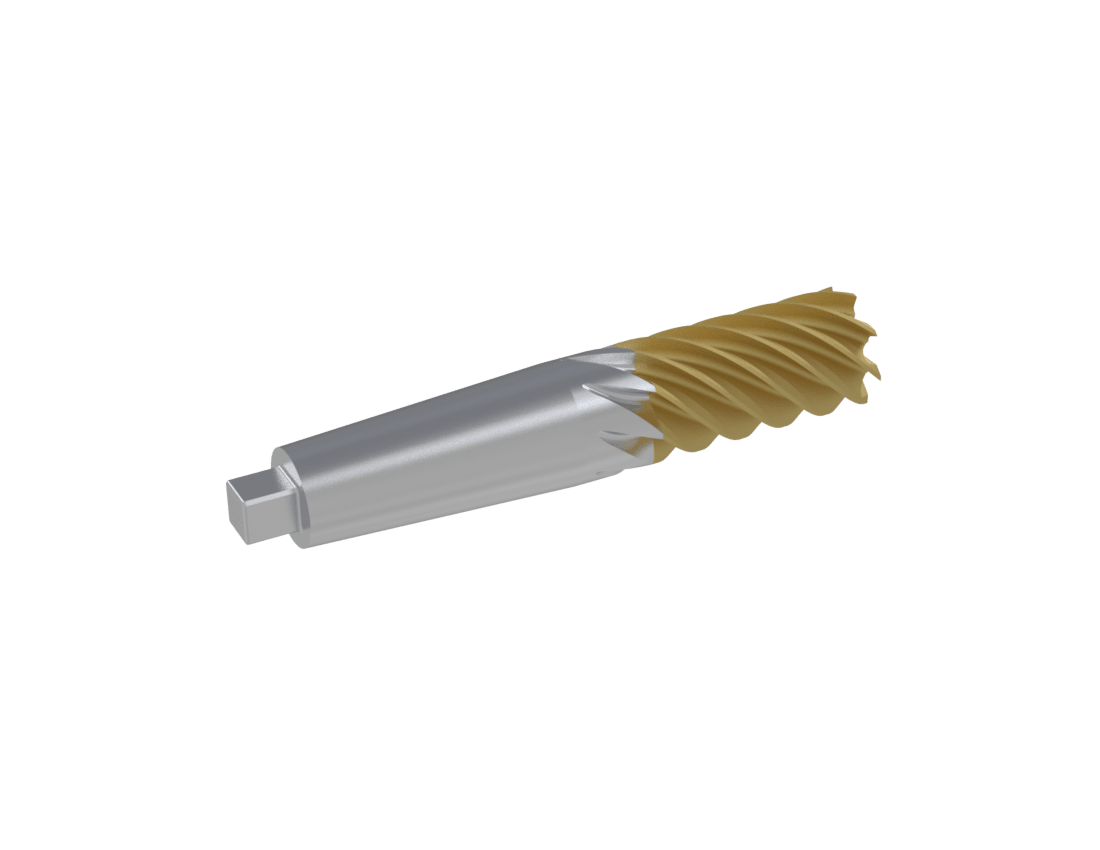
Pinnfräs med koniskt skaft

Koniskt skaft

  • Profil: koniskt (t.ex. Morsekona)
  • Fastspänning: passar i motsvarande konhylsor eller spindlar
  • Bäst för: maskiner med koniska fästen
Pinnfräs med reducerat skaft

Reducerat skaft

  • Profil: skaftdiametern är mindre än skärdiametern
  • Fastspänning: standardspännhylsor eller chuckar
  • Bäst för: när verktygsdiametern överstiger chuckens kapacitet
Tekniska frågor

Vanliga frågor

Närbild av gängfräsar i solid hårdmetall med slipade gängprofiler

Hur påverkar valet av spiralvinkel prestandan hos CNC-fräsverktyg?

En högre spiralvinkel ger en mjukare skjuvande verkan och drar spånen uppåt ur djupa kaviteter, vilket gör den lämplig för icke-järnmaterial. Lägre spiralvinklar ger högre tandstyrka och motstår axiella lyftkrafter, vilket gynnar profilering i svårbearbetade stål.

Varför är kärndiametern viktig vid pinnfräsdesign?

Kärndiametern avgör verktygets strukturella styvhet. En större kärna ökar böjstyvheten och hjälper till att förhindra utböjning och vibrationer vid tunga snitt, men minskar spånfickornas utrymme för spånevakuering.

Kan Bauron tillverka kundanpassade CNC-fräsverktyg efter specifika ritningar?

Ja. Bauron konstruerar specialskärverktyg med skräddarsydda spånkanalsgeometrier, spånkanaler med variabel delning, kundanpassade hörnradier och specialanpassade halsfrigångar direkt utifrån CAD-ritningar.

Vilken roll spelar PVD-beläggningar vid pinnfräsdesign?

Avancerade PVD-beläggningar som AlTiN, DLC eller nACo fungerar som barriärer mot värme och friktion. De gör att verktygen kan köras med högre skärhastigheter samtidigt som den skarpa slipade geometrin under beläggningen bevaras. Eftersom en beläggning bara presterar på ett lämpligt substrat väljs den tillsammans med de underliggande materialen för CNC-verktyg.

Källor

Standarder och referenser

De standarder och referensdokument som informationen på den här sidan bygger på. Länkarna öppnar utgivarens webbplats i en ny flik.

  1. ISO 3002-1:1982 — Grundläggande storheter vid skärande bearbetning och slipning — Del 1: Geometri för skärverktygens aktiva del (öppnas i en ny flik)ISO

    Definierar begrepp för skäreggen, referensplan samt verktygs- och arbetsvinklar som spånvinkel och släppningsvinkel.

  2. ISO 1641-1:2016 — Pinnfräsar och långhålsfräsar — Del 1: Fräsar med cylindriskt skaft (öppnas i en ny flik)ISO

    Anger allmänna mått för pinnfräsar och långhålsfräsar med plan ände eller kulnos och med slätt cylindriskt skaft, skaft med medbringarplan eller gängat skaft.

  3. Yusoff & Sims (2011), "Optimisation of variable helix tool geometry for regenerative chatter mitigation", Int. J. Machine Tools & Manufacture 51(2) (öppnas i en ny flik)University of Sheffield (White Rose Research Online)

    Kollegialt granskad studie där optimerade pinnfräsar med variabel spiralvinkel och variabel delning ökade stabiliteten mot vibrationer ungefär fem gånger jämfört med ett konventionellt verktyg.

  4. Munoa et al. (2016), "Chatter suppression techniques in metal cutting", CIRP Annals 65(2):785–808 (öppnas i en ny flik)CIRP Annals (Sabancı University repository)

    CIRP-översiktsartikel som går igenom metoder för att undertrycka vibrationer, däribland lösningar baserade på verktygsdesign, med vägledning för att välja rätt metod för ett givet problem.

  5. ISO 3338-2:2013 — Cylindriska skaft för fräsar — Del 2: Dimensionsegenskaper för cylindriska skaft med medbringarplan (öppnas i en ny flik)ISO

    Anger måtten för cylindriska skaft med ett eller två medbringarplan (Weldon-typ) för fräsar.

Applikationsstöd

Samarbeta med Bauron kring design av specialfräsverktyg

Behöver ni optimerade pinnfräsgeometrier, kundanpassade profiler eller specialiserade högmatningsfräsar för er bearbetningslinje? Rådgör med en applikationsingenjör från Bauron.

Begär en designoffert Kontakta Bauron
Design- och ingenjörsstöd

Från applikationsdetaljer till ett produktionsklart verktyg.

Bauron arbetar med tillverkare för att granska verktygsgeometri, substrat, beläggning, räckvidd, maskinförhållanden och produktionskrav för standard- och kundanpassade CNC-verktyg.

Skicka in era krav
Begär offertDesigna verktyg