Ingrepp mot 3D-ytor
Den sfäriska radien behåller tangentiell kontakt med konturerade CAD-ytor under fleraxlig rörelse.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
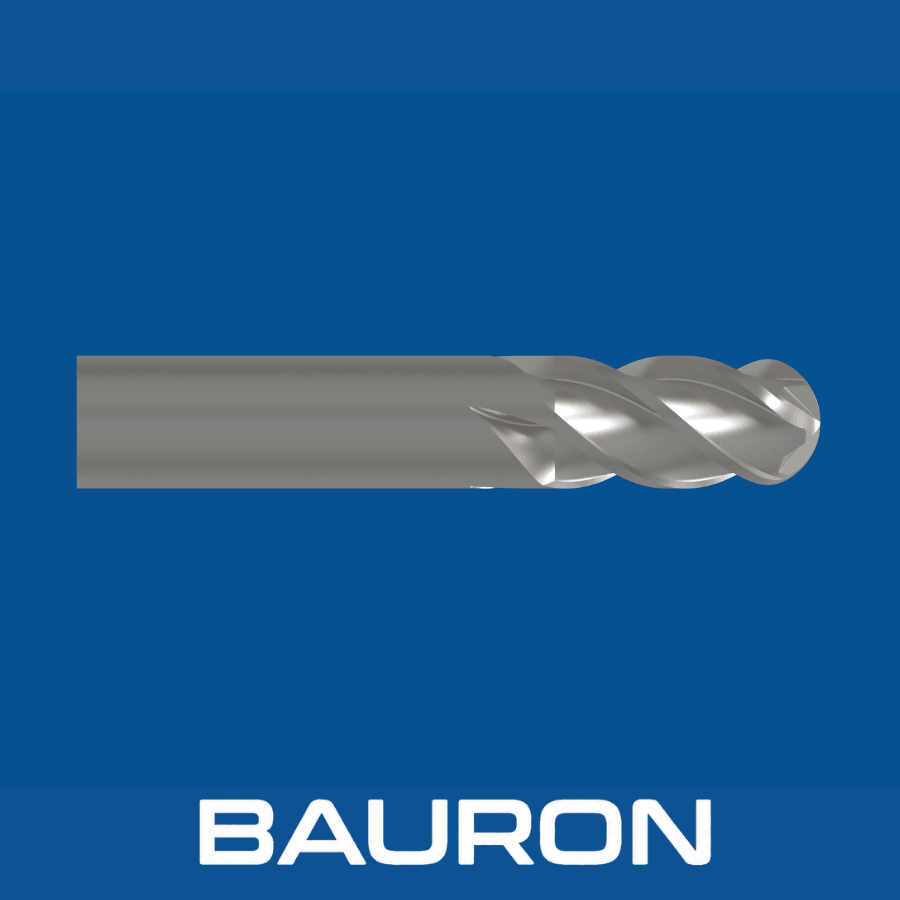
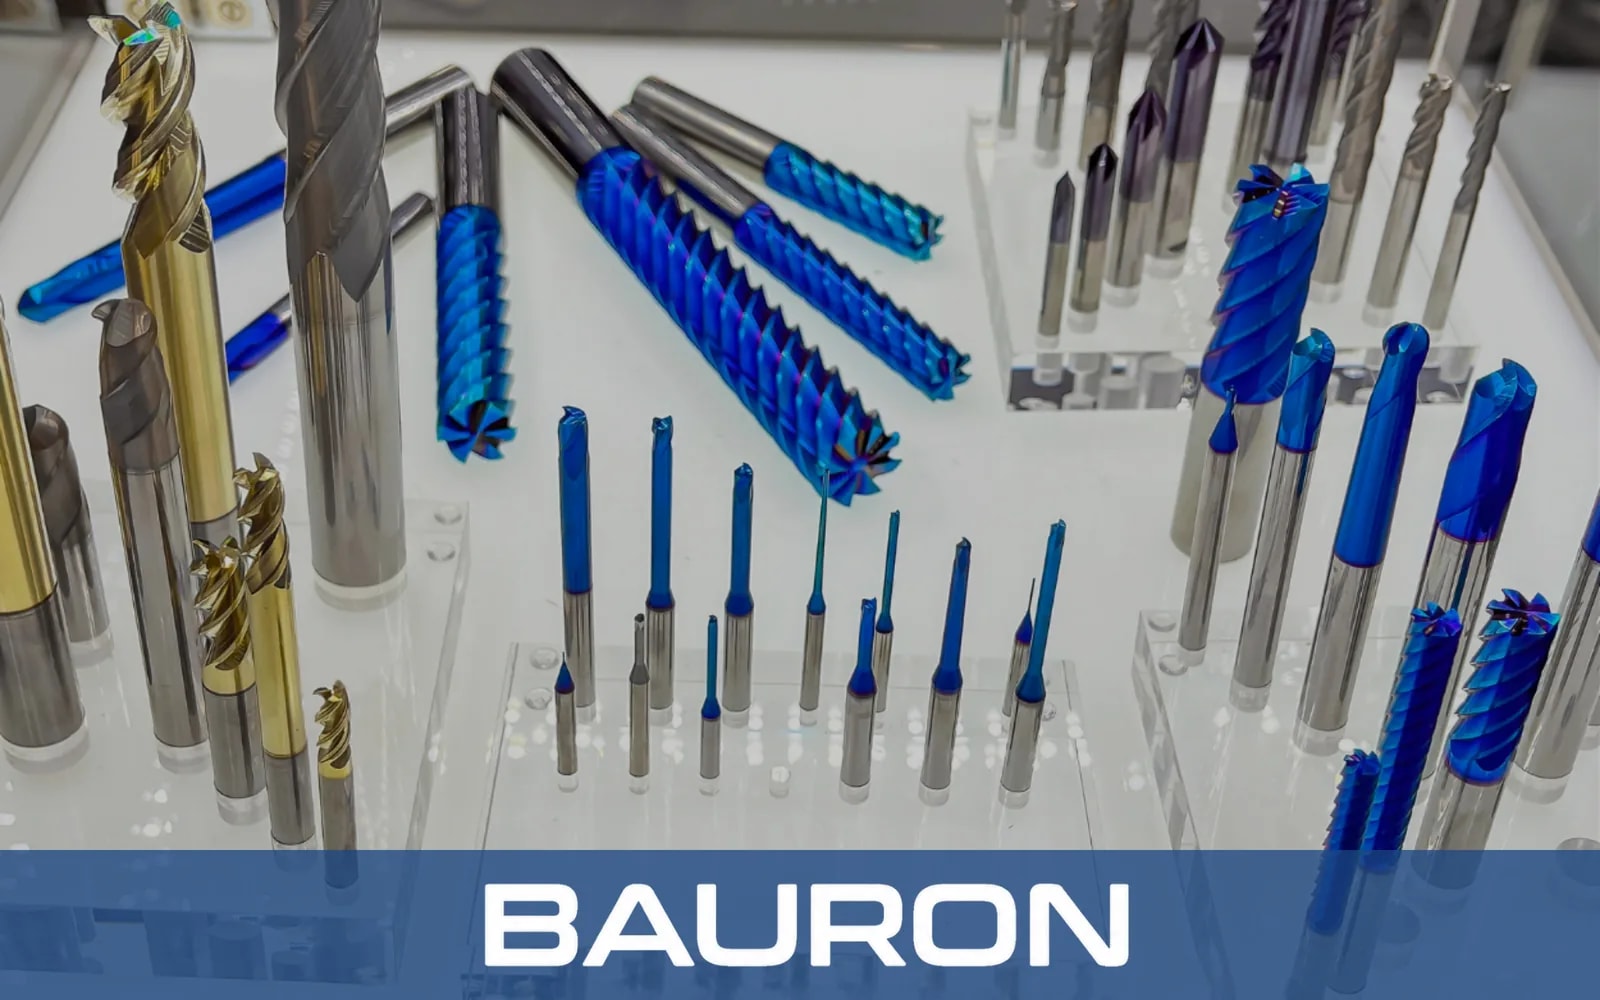
En kulformad pinnfräs, även kallad sfärisk pinnfräs eller kulformad CNC-fräs, har en rundad skärnos där spånkanalerna möts i centrum av verktygsradien. Den halvsfäriska profilen bearbetar kontinuerliga 3D-konturer utan de skarpa steg som plana pinnfräsar lämnar efter sig.
Den sfäriska radien behåller tangentiell kontakt med konturerade CAD-ytor under fleraxlig rörelse.
Centrumskärande spånkanaler klarar direkt nedmatning, rampning och 3D-profilformning.
Ett kontrollerat sidosteg lämnar små kammar på ytan som kan poleras bort.
Den rundade geometrin fördelar skärkrafterna längs radien och minskar den lokala belastningen på eggen.
Den sfäriska profilen ger släta konturerade ytor och kan minska den manuella poleringen.
Den halvsfäriska geometrin fördelar skärkrafterna vid komplexa fleraxliga verktygsbanor.
Klarar rampning, helixformad nedmatning, finbearbetning av flacka ytor och kontinuerlig 5-axlig profilering. Kulformade pinnfräsar med frigångshals tar samma profil ned i djupa fickor.
Konstruktionen i solid hårdmetall bidrar till måttkontroll vid finfräsning med hög hastighet.
Lättskärande sfäriska geometrier fördelar slitaget längs radien vid kontinuerlig konturfräsning.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | 1/32" till 1"+; finns även metriskt, 0,5 mm till 25 mm+ |
| Antal skär | 2 skär för mjuka metaller och aluminium; 4 skär för hårda stål och rostfritt stål |
| Radietolerans | ±0.0002" eller ±0,005 mm |
| Skafttyp | Rakt cylindriskt skaft, skaft med frigångshals eller kort skaft |
| Centrumskärande | Fullt centrumskärande geometri |
| Operationstyp | 3D-finbearbetning av ytor, profilering och formsänkning |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Mikrokornig hårdmetall | Härdade stål, rostfritt stål och titan. | Kärnans styvhet hjälper till att begränsa utböjningen vid 3D-finbearbetning med hög hastighet. |
| nACo-/AlTiN-beläggning | Härdade formstål upp till 65 HRC och torrfräsning. | Oxidationsbeständigheten skyddar kulspetsen mot friktionsvärme. |
| DLC-/ZrN-beläggning | Aluminium, koppar och icke-järnlegeringar. | Låg friktion hjälper till att förhindra materialsvetsning i de centrala spånkanalerna. |
Mikrokornig hårdmetall ger styvhet för 3D-finbearbetning, nACo eller AlTiN klarar härdade stål och torrfräsning, och DLC eller ZrN hjälper till att motverka vidhäftning i icke-järnlegeringar.
Bibehåller rätt verktygsvektor och ingrepp vid konturfräsning av komplexa 3D-ytor.
Kör formsänkningspass med högt varvtal för kaviteter i formsprutningsverktyg.
Använder drivna verktyg för att radiera implantat och små svarvade detaljer inom tillverkning av medicintekniska produkter.
Bearbetar kaviteter, kärninsatser och delningslinjer i formsprutningsverktyg och pressverktyg. Djupa kaviteter med släppningsvinkel finbearbetas ofta med koniska formsänkningsfräsar.
Finbearbetar aerodynamiska 3D-geometrier på turbinskovlar och impellrar, där djupa skovelkanaler kan kräva en konisk kulformad pinnfräs.
Finbearbetar invändiga bottenradier, hörnhålkäl och spänningsavlastande fickor på flygplansstrukturer.
Formar fria konturer i plast, kompositmodellskivor och icke-järnmetaller.
Rotationsradien i själva spetsen är noll, så skärhastigheten i den punkten är också noll. På flacka ytor kan en 5-axlig maskin luta verktyget 15° till 30° så att skärningen sker längs den yttre radien med högre hastighet.
Använd 2 skär för aluminium, koppar och plast, där öppna spånkanaler underlättar spånavgången. Använd 4 skär för stål, rostfritt stål och titan, där en starkare kärna och fler skäreggar klarar högre bordsmatning. Samma logik för antal skär gäller för de flesta CNC-fräsverktyg.
Kamhöjden är den ås av obearbetat material som blir kvar mellan intilliggande finbearbetningspass. Mindre sidosteg och större verktygsradier ger lägre kammar och jämnare ytor.
En kulformad pinnfräs har en hel halvsfärisk spets med en radie som är lika med halva diametern, för 3D-formning. Ett toriskt verktyg har plan botten med rundade ytterhörn för fickbottnar och radier mellan botten och vägg.
Bauron Tools kan konstruera en kundanpassad kulfräs med specifika förhållanden för halsräckvidd, kulradietoleranser, spiralvinklar och beläggningar för applikationsspecifika 3D-CAD/CAM-krav.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade räckviddsförhållanden, kulradietoleranser, spiralvinklar och applikationsspecifika beläggningar. Dela 3D-modeller och bearbetningskrav för teknisk granskning.
Kontakta ingenjör