Allt i en CNC-maskin avgörs i slutändan av kvaliteten på verktyget som används. Hur bra bearbetningscentret än är kommer ett verktyg som är fel för jobbet eller som används felaktigt att vibrera, ge dålig kantkvalitet eller ta upp ett hål med övermått. Därför är tekniken och processerna bakom tillverkningen av skärverktyg ett mycket snabbväxande område inom tillverkningsindustrin.
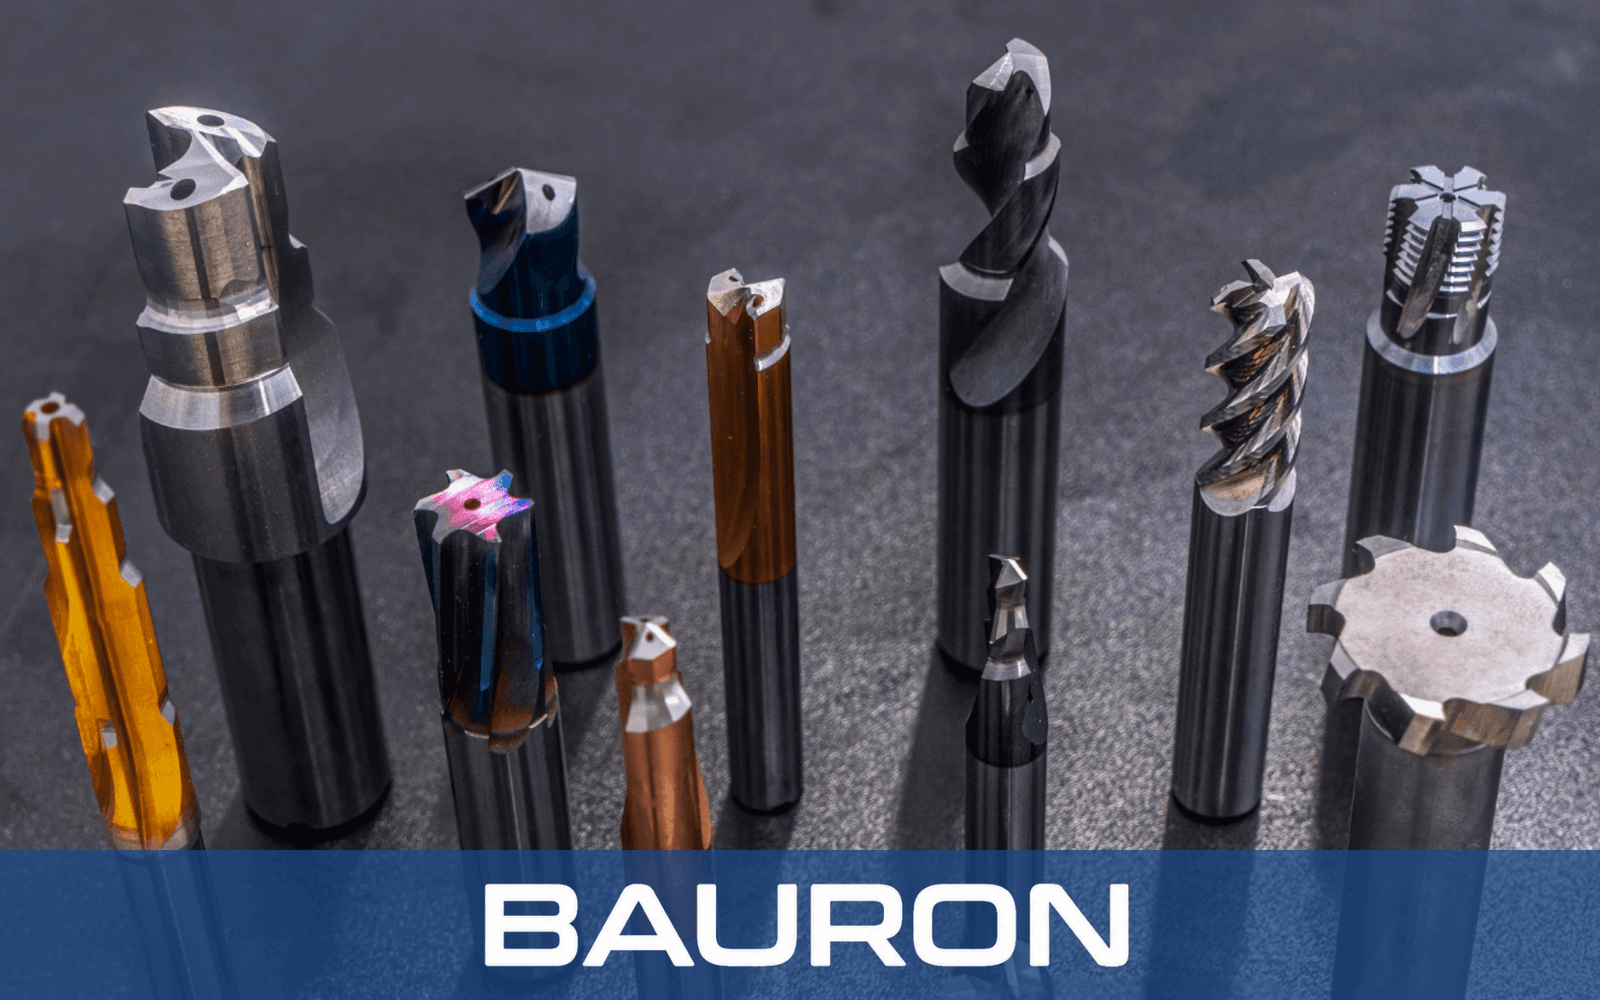
CNC-skärverktyg som pinnfräsar, gängtappar, brotschar och borrar avverkar material under styrning av digitala datorprogram. Att förvandla ett material som metall till en användbar detalj har utvecklats enormt tack vare många tekniska förbättringar, från verktygsmaterial och verktygskonstruktioner till de beläggningar som läggs på slipade verktyg.
Att hålla sig uppdaterad om dessa framsteg har blivit ett krav för alla inom bearbetningsindustrin, däribland ingenjörer, inköpare och verkstadsägare. Rätt precisionsskärverktyg ger högre lönsamhet genom snabbare cykler och längre verktygslivslängd. Dåliga val gör att marginalerna sakta försvinner för varje jobb.
I den här artikeln går vi igenom de senaste trenderna inom verktyg för CNC-bearbetning. Det omfattar avancerade material och beläggningar, de viktigaste verktygstyperna, CNC-verktyg enligt branschstandard, hur ni konstruerar egna specialverktyg och hur verktygsvalen skiljer sig åt mellan högvolym- och lågvolymproduktion.
Framsteg inom verktygsmaterial och beläggningar
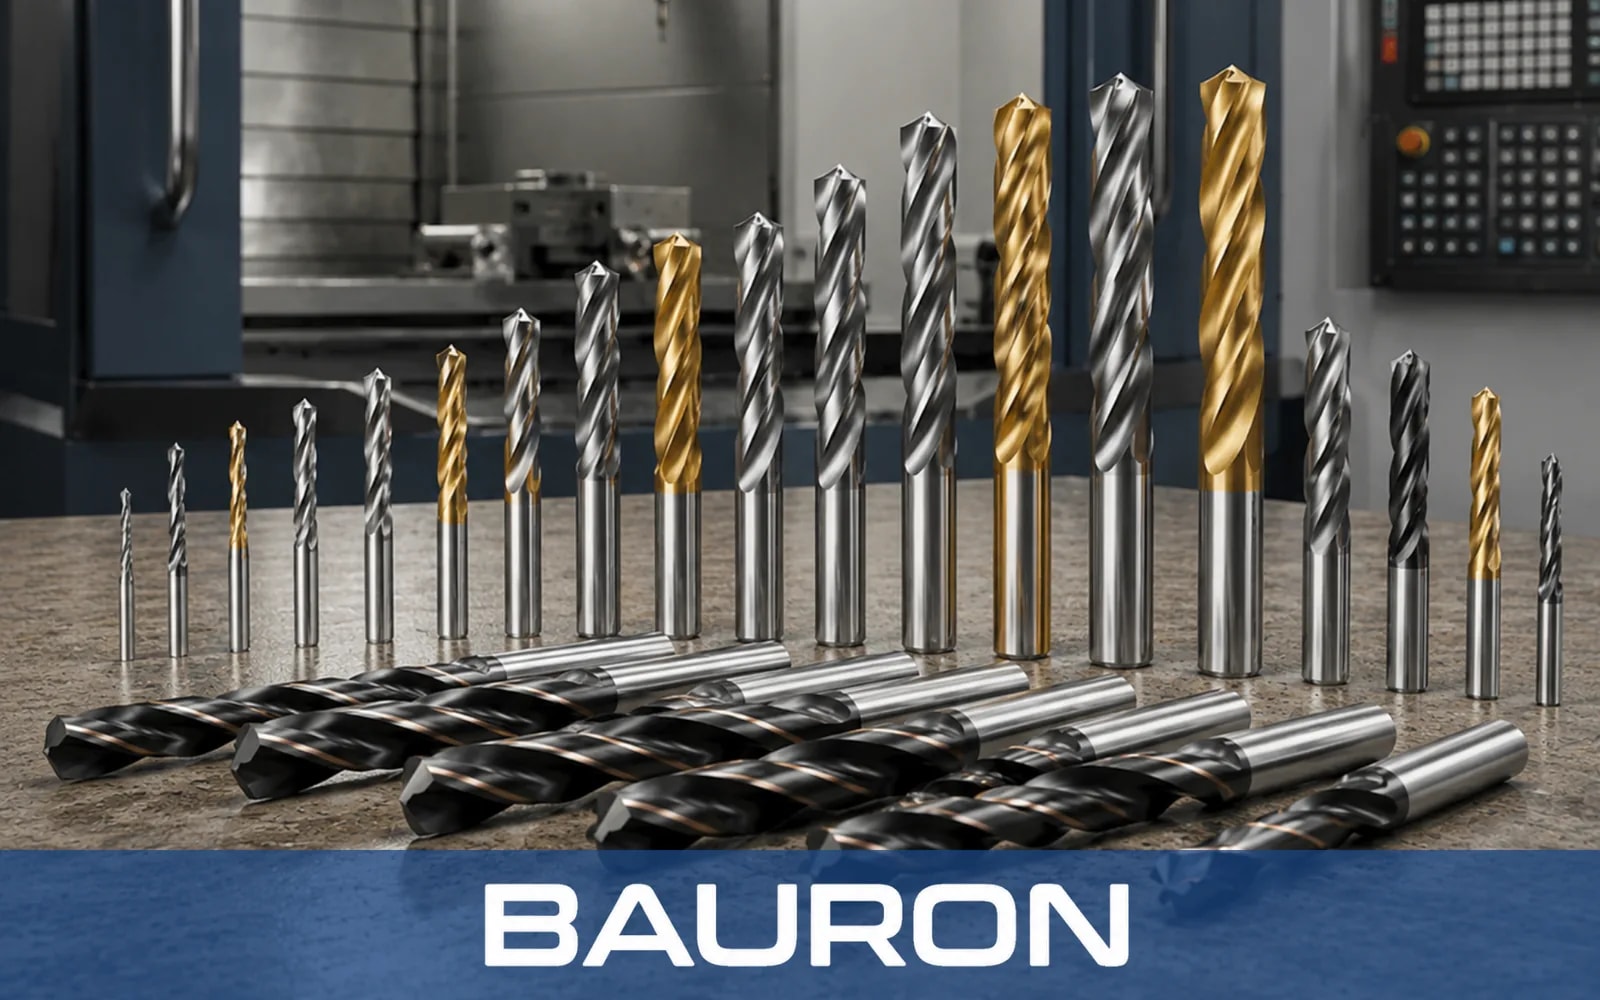
De största vinsterna med CNC-skärverktyg börjar med vad verktyget är tillverkat av. Substrat och beläggning avgör tillsammans hur snabbt ett verktyg kan köras, hur mycket värme det tål och hur länge det håller.
Solid hårdmetall
Solid hårdmetall är i dag standardsubstratet för högpresterande precisionsskärverktyg. Den är betydligt hårdare och styvare än snabbstål, så den behåller en vass egg vid högre skärhastigheter och böjer ut mindre under belastning. Mindre utböjning ger mer exakta hål, planare bottnar och snävare toleranser.
Moderna hårdmetallsorter med fin- och submikronkorn kombinerar hårdheten med seghet. Det gör att hårdmetallen klarar intermittent skärning och hårda material som förr gav urflisning i eggen på äldre sorter.
HSS-Co (koboltlegerat snabbstål)
Koboltlegerat snabbstål har fortfarande sin givna plats. Det är segare än hårdmetall och mer förlåtande i mindre styva maskiner, manuella uppställningar och äldre utrustning. Det är också mer ekonomiskt för många borrnings- och gängningsjobb.
Särskilt för gängtappar och långa borrar är HSS-Co fortfarande ett starkt val där risken för verktygsbrott väger tyngre än maximal hastighet.
Beläggningar
Det är inom beläggningar som mycket av den senaste utvecklingen har skett. Tunna PVD-skikt som titannitrid (TiN), titanaluminiumnitrid (TiAlN) och aluminiumkromnitrid (AlCrN) höjer ythårdheten och minskar friktionen. Aluminiumrika beläggningar bildar ett skyddande oxidskikt vid hög temperatur, och därför passar de för torr- och höghastighetsbearbetning av stål.
För aluminium och icke-järnmetaller flyttas fokus från värmebeständighet till att förhindra påkletning på eggen. Polerade, obelagda ytor eller ytor med diamantliknande kol (DLC) hjälper spånorna att glida av rent. Vår guide om beläggningar för pinnfräsar jämför alternativen mer ingående.
Den praktiska lärdomen är enkel: det finns ingen beläggning som är bäst i alla lägen. De bästa verktygen för CNC-bearbetning anpassar substrat och beläggning efter arbetsstyckets material och bearbetningsstrategin.
De fyra huvudfamiljerna av CNC-skärverktyg
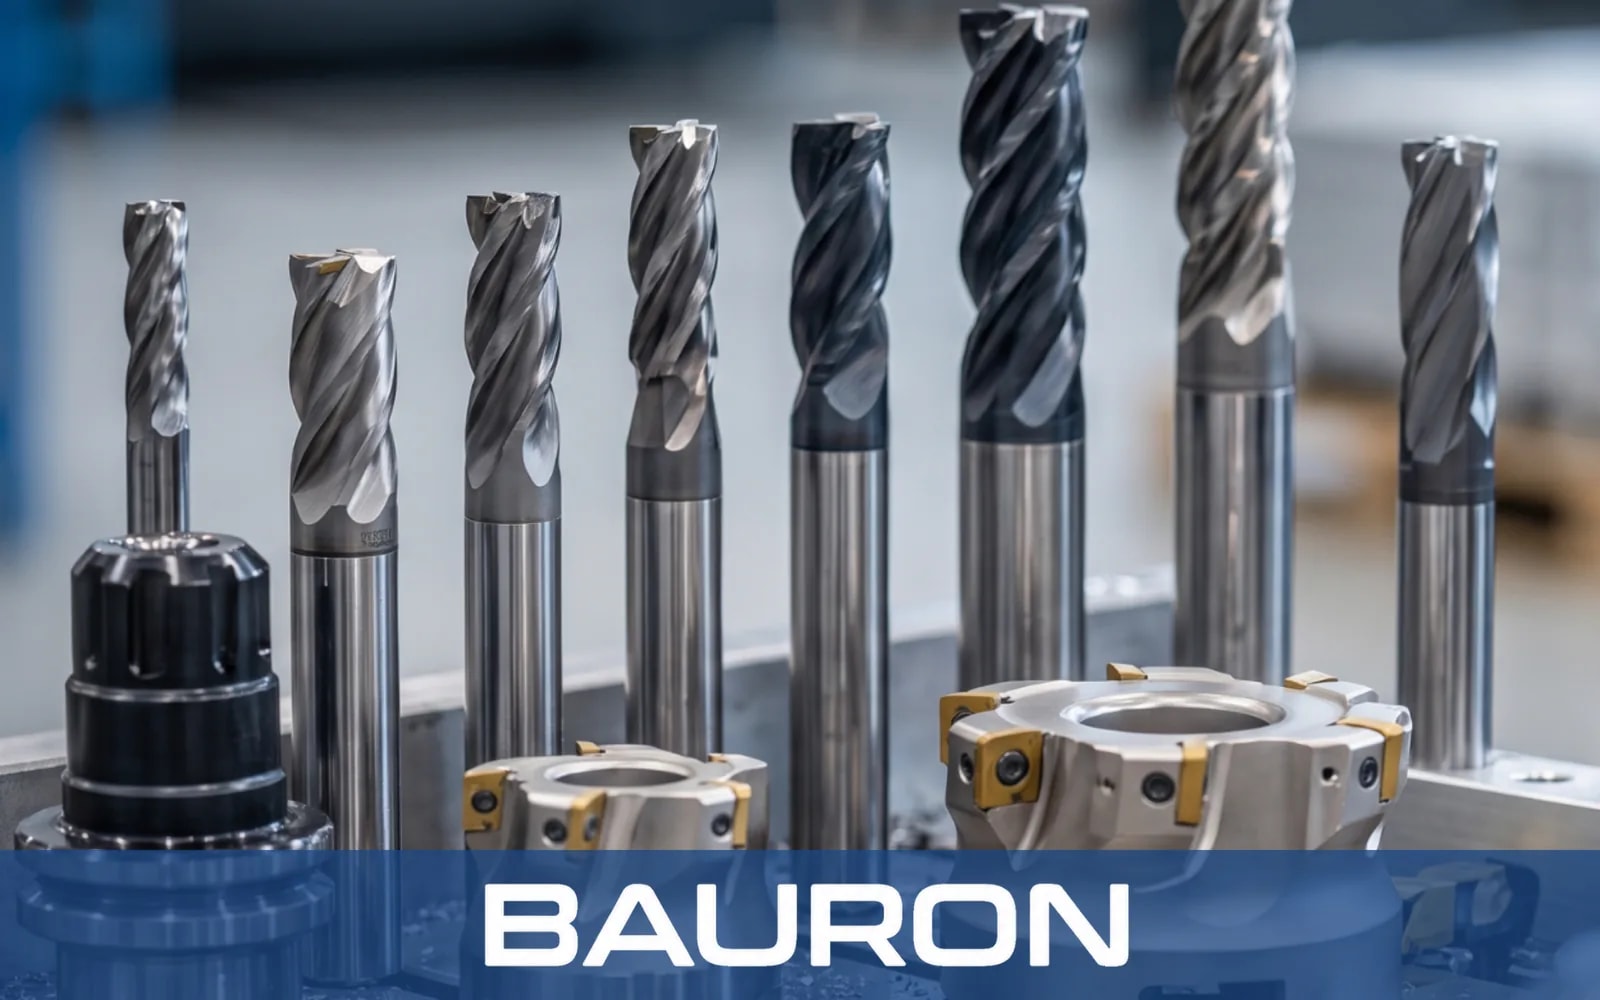
Det mesta av all CNC-bearbetning handlar om tre uppgifter: att ta upp hål, avverka material och skära gängor. Fyra verktygsfamiljer täcker dem.
Borrar: snabbare och djupare hålbearbetning
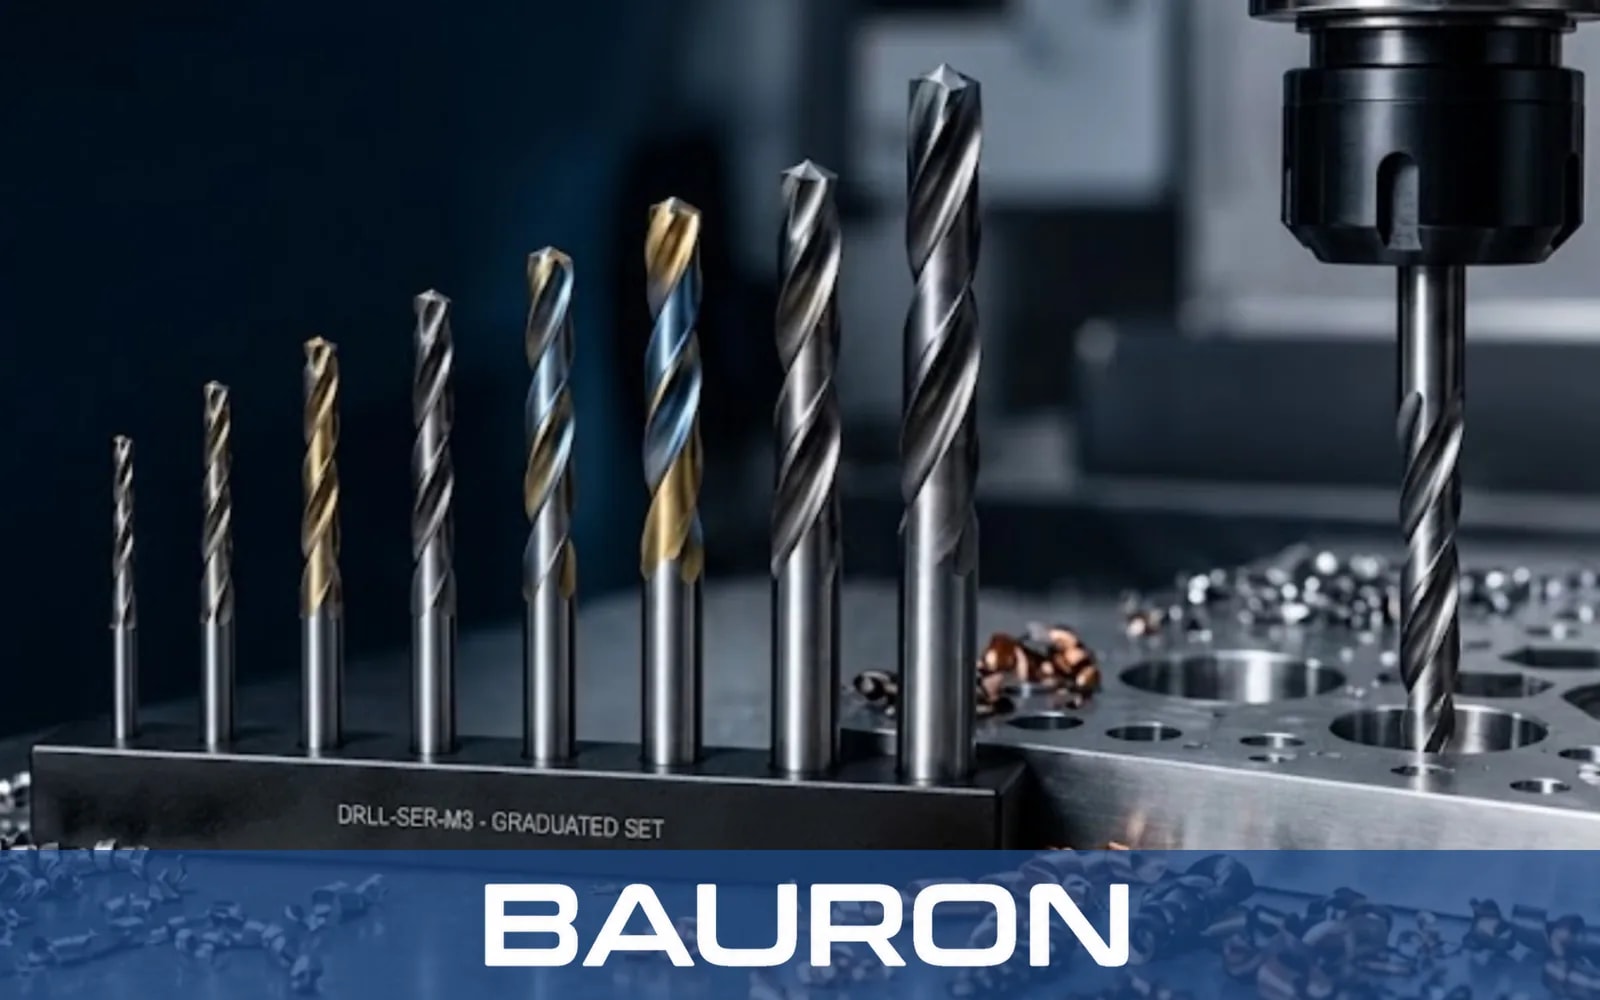
Borrning är ofta den vanligaste operationen på en detalj, så små förbättringar ger snabbt stor effekt. Moderna borrsortiment sträcker sig långt bortom spiralborren. De omfattar punkt- och centrumborrar, stegborrar, mikroborrar, försänkningsborrar, djuphålsborrar och kanonborrar.
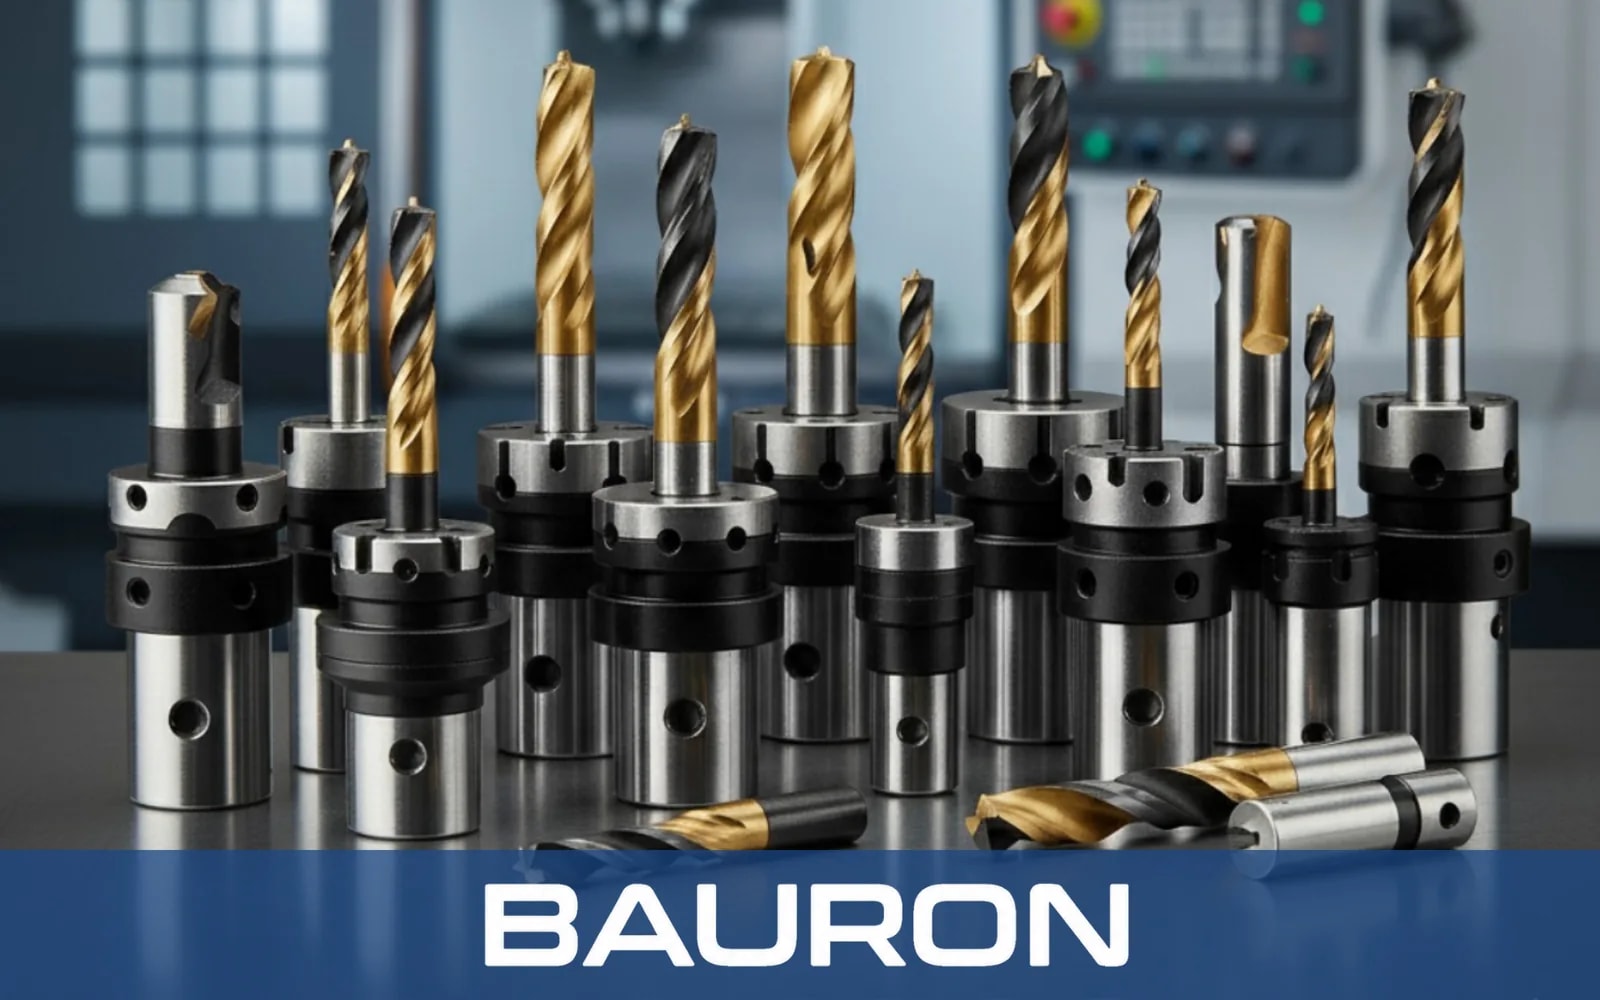
Det mest framträdande framsteget är invändig kylning. Kylmedel som leds genom borrkroppen spolar ut spånorna från hålets botten och kyler skäreggen. Baurons sortiment i solid hårdmetall och HSS-Co omfattar fler än 25 borrtyper, där utföranden med invändig kylning klarar djuphålsborrning från 8xD till 30xD.
Pinnfräsar: fler geometrier för varje material
Pinnfräsar bearbetar profiler, fickor, spår och 3D-ytor. Dagens sortiment omfattar plana och kulformade pinnfräsar, hörnradiepinnfräsar, spånbrytarpinnfräsar, koniska kulformade pinnfräsar och formfräsar samt laxstjärtfräsar, kilspårsfräsar och fasfräsar.
Antalet spånkanaler är ett av de viktigaste valen. Utföranden med två och tre spånkanaler ger större spånrum, vilket passar aluminium och icke-järnmetaller. Fler spånkanaler, upp till 12, ger högre styrka och bättre ytfinish i härdat och förhärdat stål. Spånbrytargeometrier delar upp långa spånor så att grovbearbetningen kan köras hårdare.
Brotschar: hål som blir rätt första gången
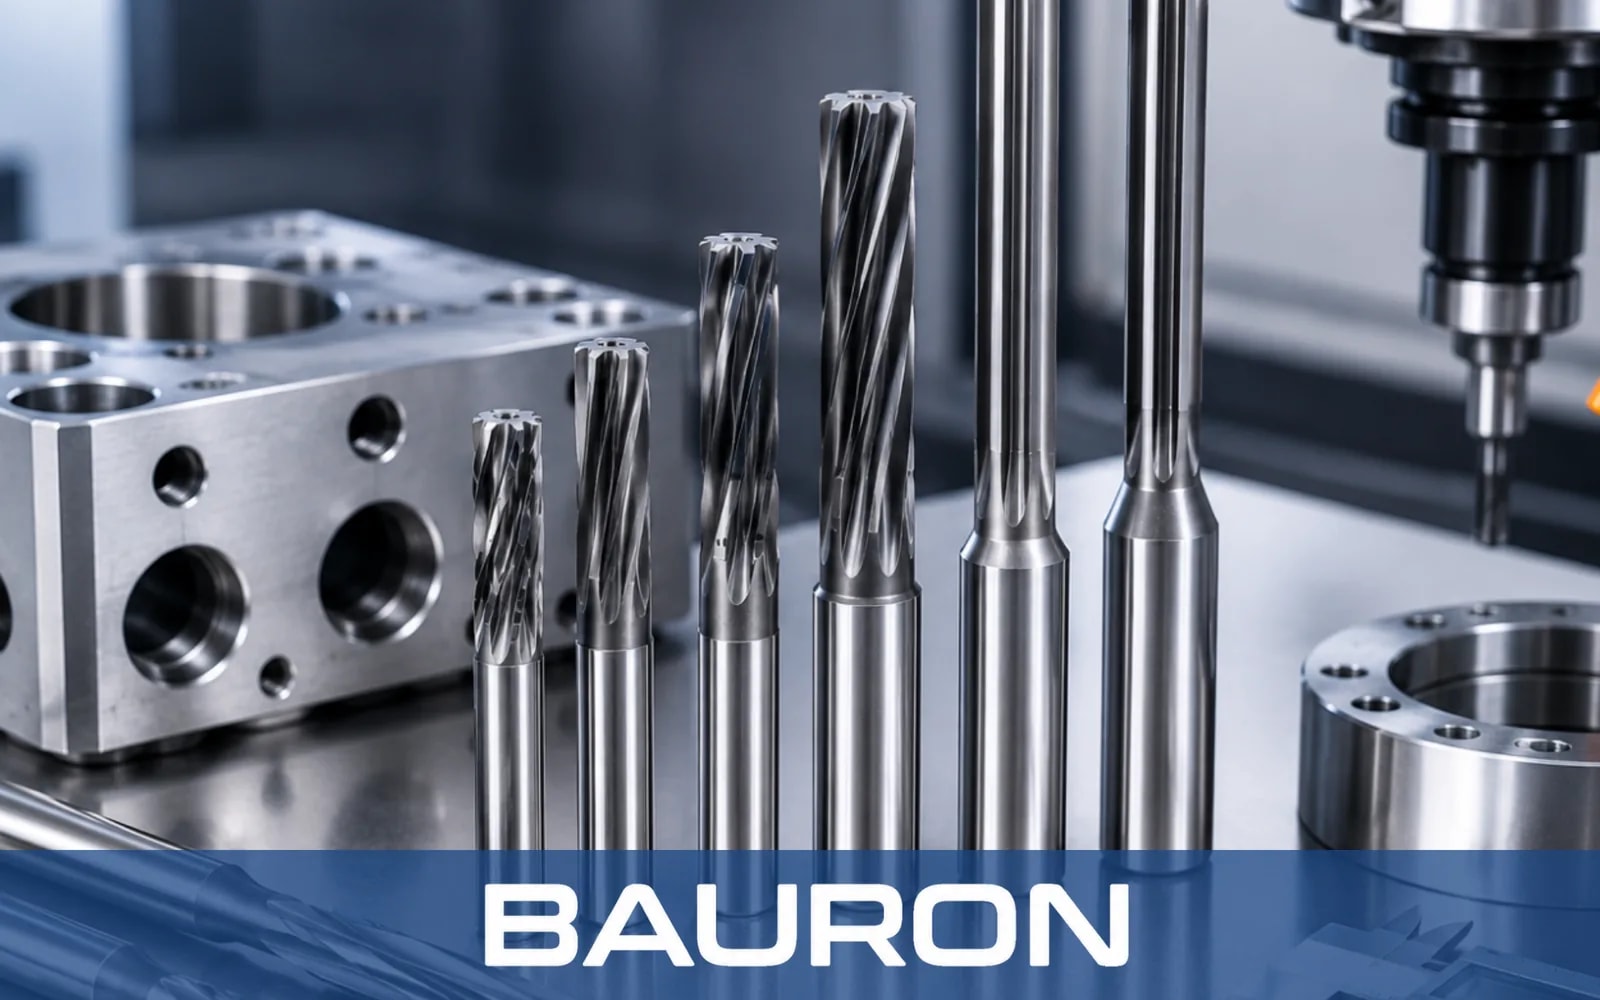
När ett borrat hål inte är tillräckligt exakt finbearbetar en brotsch det till rätt mått. Maskinbrotschar och chuckbrotschar, utföranden med rak och spiralformad spånkanal samt styrda brotschar, stegbrotschar, hylsbrotschar, koniska och justerbara brotschar löser var och en sitt eget hålproblem.
För precisionspassningar som styrstift och lagersäten är hålnoggrannhet H7 det vanliga målet. Baurons brotschar i HSS, HSS-Co och solid hårdmetall klarar H7, med specialdiametrar och toleransklasser på begäran.
Gängtappar: pålitlig precisionsgängning
En gängtapp som går av kan göra en nästan färdig detalj till kassation, så gängtappens konstruktion är viktig. Gängtappar med spiralspets trycker spånorna framåt i genomgående hål. Gängtappar med spiralspånkanal drar spånorna bakåt ut ur bottenhål. Rullformande gängtappar tränger undan materialet i stället för att skära det, vilket ger starkare gängor helt utan spånor.
Metriska standardgängor (M), UNC och UNF täcker det mesta av arbetet. Detaljer inom flyg, energi och flödesteknik kräver ofta metrisk fingänga, UNJ, Acme eller NPT, och det är där specialgängtappar kommer in.
Behöver ni hjälp att välja rätt verktyg? Prata med en ingenjör på Bauron eller konstruera ert eget verktyg.
Precisions-CNC-verktyg: snävare toleranser, bättre detaljer
Precisionen i en färdig detalj börjar med precisionen i verktyget. Kast, diameterfel eller en ojämn egg på verktyget överförs direkt till varje detalj det bearbetar.
5-axlig CNC-slipning
Moderna verktygsslipmaskiner arbetar i fem axlar under CNC-styrning. De kan ta fram komplexa spånkanalsformer, variabla spiralvinklar och profiler i flera steg med repeterbar noggrannhet. Det är detta som gör formverktyg och stegverktyg praktiskt genomförbara till en rimlig kostnad.
Med 5-axlig slipning och noggrann processtyrning håller Bauron toleranser ned till ±0,0025 mm (±0,0001 tum, eller 2,5 mikrometer) på utvalda kritiska mått på verktyget.
Inspektion och mätteknik
En tolerans betyder bara något om den mäts. Precisions-CNC-verktyg bör verifieras med koordinatmätmaskiner (CMM) och optiska komparatorer, som kontrollerar diametrar, profiler och egggeometri mot konstruktionen.
Certifierade kvalitetssystem ger ytterligare en nivå av trygghet. Baurons tillverkning är certifierad enligt ISO 9001:2015, så inspektion och spårbarhet följer en dokumenterad och reviderad process.
Varför det spelar roll ute i verkstaden
Snävare verktygstoleranser lönar sig på sätt som inköpare kan mäta. Detaljerna godkänns redan vid första kontrollen. Verktygen slits jämnt, så verktygslivslängden blir mer förutsägbar. Och när ett verktyg byts ut skär det nya precis som det förra, vilket innebär mindre ommätning och färre verktygskorrigeringar mellan serierna.
Konstruktion av specialverktyg blir digital
I många år innebar beställningen av ett specialskärverktyg skisser, e-post och veckor av fram och tillbaka. Det håller snabbt på att förändras. Med konfiguratorer på nätet kan ingenjörer nu specificera CNC-specialverktyg på några minuter.
Baurons plattform Design av specialverktyg är ett bra exempel. Kunderna konfigurerar pinnfräsar, borrar, gängtappar och brotschar via visuella formulär på nätet och väljer parametrar som diameter, längd, spånkanalsutformning, kylalternativ, gängtyp, stigning, tolerans och beläggning. Varje förfrågan granskas sedan av en ingenjör på Bauron före tillverkning.
Det är ingenjörsgranskningen som är det viktiga. En konfigurator gör verktygen tillgängliga, men en erfaren ingenjör upptäcker problem som ett formulär inte kan fånga. Det kan till exempel vara en spånkanalslängd som kommer att ge vibrationer, eller en beläggning som inte passar arbetsstyckets material.
Specialverktyg är värda att överväga när:
- Ett verktyg skulle kunna ersätta två eller tre operationer, till exempel en stegborr som borrar och fasar i en enda passage.
- En detalj kräver en icke-standardiserad diameter, gänga eller profil.
- Standardverktyg slits ut för snabbt i ett svårbearbetat material.
- Djupa eller svåråtkomliga geometrier kräver speciella längder eller särskild räckvidd.
Att kombinera operationer i ett specialverktyg minskar antalet verktygsbyten och kortar cykeltiden. I ett produktionsjobb blir de sekunderna per detalj snabbt till timmar per vecka.
Från lågvolym- till högvolymtillverkning
Den bästa verktygsstrategin beror på hur många detaljer ni tillverkar. Samma verktyg för CNC-bearbetning kan vara rätt svar för en prototyp och fel svar för en produktionsserie.
| Lågvolymtillverkning | Högvolymtillverkning | |
|---|---|---|
| Typiskt arbete | Prototyper, nollserier, beställningar av enstaka verktyg | Återkommande produktion, tusentals detaljer |
| Prioritet för verktygen | Flexibilitet och kort ledtid | Styckekostnad och verktygslivslängd |
| Verktygsval | Mångsidiga standardverktyg, små serier av specialverktyg | Optimerade specialverktyg, kombinerade operationer |
| Att hålla koll på | Ställtid och att få den första detaljen rätt | Jämnhet mellan verktygspartier |
Lågvolymtillverkning
Vid prototyptillverkning och korta serier är snabbhet och flexibilitet viktigast. Ingenjörerna behöver verktyg snabbt, ofta i små kvantiteter, och konstruktionerna kan fortfarande ändras. Mångsidiga standardverktyg täcker de flesta geometrier, och små serier av specialverktyg fyller luckorna.
Möjligheten att beställa ett enda specialverktyg, i stället för en minsta seriestorlek, gör lågvolymarbete betydligt mer praktiskt.
Högvolymtillverkning
I produktionsskala multipliceras varje sekund av cykeltiden och varje verktygsbyte tusentals gånger. Här ger specialverktyg som kombinerar operationer, beläggningar anpassade efter materialet och förutsägbar verktygslivslängd verkliga besparingar.
Jämnheten blir också avgörande. Varje ny beställning av ett verktyg ska skära exakt som den förra, så att processerna förblir stabila utan omkvalificering.
En partner genom hela livscykeln
Den smidigaste vägen är en leverantör som kan stödja båda ändarna. Bauron drar nytta av Norcks kapacitet som tillverkare av precisionsdetaljer och erbjuder tillverkning på beställning, från prototyper i små volymer och enstaka verktyg till återkommande beställningar i stora volymer. Ett verktyg som har visat sig fungera på prototypen kan skalas upp direkt till produktion.
Begär en offert på er nästa verktygsbeställning.
Hållbarhet, framtidsutsikter och utmaningar
Hållbarhet
Skärverktyg innehåller värdefulla råvaror, och tillverkningen kräver mycket energi. Det enklaste sättet att minska den påverkan är att tillverka verktyg som håller längre, så att färre behöver tillverkas, fraktas och kasseras.
Slitna verktyg kan ofta slipas om och renoveras i stället för att bytas ut, och gamla verktyg kan återvinnas. Verktyg som leder kylmedlet direkt till skäreggen hjälper också verkstaden att använda mindre av det.
Utmaningar
Branschen står fortfarande inför några stora hinder:
- Svårbearbetade material: Detaljer för flygplan och andra krävande branscher tillverkas av mycket hårda metaller som snabbt sliter ut verktygen.
- Mindre detaljer: Medicintekniska detaljer och elektronikdetaljer kräver mycket små verktyg som lätt går av och är svåra att kontrollera.
- Färre experter: Att välja rätt verktyg för ett jobb hänger fortfarande på erfarna ingenjörer, och det finns inte tillräckligt många av dem.
- Tillgång och pris: Kostnaden och leveranstiden för råvaror kan förändras snabbt.
Vad som väntar härnäst
Nästa stora steg kommer från smartare maskiner. Maskiner kan redan i dag känna av när ett verktyg börjar bli slitet och byta det innan det går sönder. Programmerare kan också testa ett jobb på skärmen med en exakt digital kopia av verktyget innan riktig metall bearbetas.
Designverktyg på nätet kommer också att göra specialverktyg enklare att beställa. När en ingenjör kontrollerar varje konstruktion blir ett verktyg som är tillverkat för ett specifikt jobb lika enkelt att köpa som ett standardverktyg.
Slutsats
CNC-skärverktyg har förändrats mer under de senaste åren än många verkstäder inser. Bättre hårdmetallsorter och beläggningar, 5-axlig slipning, inspektion på mikrometernivå och konstruktion av specialverktyg på nätet innebär alla snabbare cykler, längre verktygslivslängd och mer exakta detaljer.
Oavsett om ni provkör en prototyp eller tillverkar tusentals detaljer i månaden är det rätt precisions-CNC-verktyg som gör skillnaden. Ett samarbete med en erfaren tillverkare av precisionsdetaljer gör att ni kan gå från låg- till högvolymtillverkning med samma beprövade verktyg.
Redo att uppgradera era verktyg? Konstruera ert CNC-specialverktyg med Bauron eller kontakta våra ingenjörer för hjälp att välja rätt verktyg.