Mikrokornig och ultrafinkornig volframkarbid
Pulver i submikronstorlek ger pinnfräsar i hårdmetall och borrar den varmhårdhet, eggskärpa och nötningsbeständighet som krävs för kontinuerlig höghastighetsfräsning och borrning.
Bauron använder högpresterande skärverktygsmaterial, substrat i solid hårdmetall och förstklassiga verktygsstålslegeringar för höghastighetsbearbetning i CNC och precisionsbearbetning av metall.
CNC-skärverktyg utsätts för extrem friktion, mekaniska stötar och hög termisk belastning. Bauron väljer skärmaterial – bland annat pulvermetallurgiska legeringar, mikrokorniga solida hårdmetaller och specialstål – för behov som sträcker sig från slagseghet vid intermittent fräsning till varmhårdhet vid kontinuerlig skärning i superlegeringar. Valet av substrat påverkar direkt bearbetningshastighet, ytfinish och verktygslivslängd.
Pulver i submikronstorlek ger pinnfräsar i hårdmetall och borrar den varmhårdhet, eggskärpa och nötningsbeständighet som krävs för kontinuerlig höghastighetsfräsning och borrning.
M2, M42 och HSS-Co balanserar seghet, böjhållfasthet och värmebeständighet för krävande gängning, driftning och gängtappning, medan gängtappar i solid hårdmetall passar för högre skärhastigheter i nötande material.
Som material för CNC-verktyg ger pulvermetallurgiska stål en jämn karbidfördelning som förbättrar eggsegheten och slitstyrkan jämfört med konventionella gjutna stål.
Ultrahårda substrat för höghastighetsbearbetning av nötande aluminiumlegeringar, kompositer och härdade stål upp till 65+ HRC.
Substrat för finbearbetning i hög hastighet av värmebeständiga nickelbaserade superlegeringar och gjutjärn vid temperaturer som bryter ned konventionella metalliska verktyg.
För pinnfräsar, brotschar, borrar och formfräsar utvärderar Baurons applikationsingenjörer fyra grundläggande mekaniska egenskaper vid verktygskonstruktionen.
En högre andel hård fas skyddar skäreggarna mot kontinuerligt friktionsslitage, en nyckelfaktor för hårdmetallbrotschar som måste hålla snäva håldiametrar.
Hårdmetallsorter med hög seghet tar upp vibrationer och intermittenta snitt utan mikroflisning av eggen.
Avancerade substrat av hårdmetall och cermet bibehåller eggintegriteten över 900 °C.
Stabila substrat motstår reaktioner, oxidation och diffusionsslitage i krävande superlegeringar för flygindustrin.
Applikationsspecifika beläggningar förbättrar substratets slitegenskaper och minskar samtidigt friktion och termisk nedbrytning.
En värmebarriär för höga temperaturer vid torrfräsning av titan, rostfria stål och nickelbaserade superlegeringar.
En slät yta med låg friktion som hjälper till att förhindra spånsvetsning och lödegg vid bearbetning av aluminium.
Ythårdhet upp till 41 GPa för grov- och finbearbetning i hög hastighet av förhärdade stål.
Smörjförmåga och spånevakuering för aluminium och andra icke-järnlegeringar.
Värmebeständig hårdmetall med AlTiN för profilering av turbindetaljer i Inconel och fickfräsning av flygplansstrukturer i titan.
Skarp mikrokornig hårdmetall för gradfri fräsning av titanimplantat och PEEK-polymerer.
Verktyg av PM-stål och hårdmetall för kontinuerlig produktion av motorblock i gjutjärn och transmissionskomponenter i aluminium.
Hårdmetallfräsar med nanokompositbeläggning för finbearbetning i hög hastighet av härdade formstål.
Mikrokornig solid hårdmetall i kombination med en applikationsspecifik PVD-beläggning som AlTiN eller nACo är i regel bäst för höghastighetsfräsning tack vare dess varmhårdhet och slitstyrka.
Solid hårdmetall ger högre hårdhet och slitstyrka för högre skärhastigheter och längre livslängd. HSS-Co har högre böjhållfasthet och seghet, vilket gör det mindre benäget att brytas av i instabila uppspänningar eller vid manuell bearbetning.
Ja. Bauron utvärderar arbetsstyckets hårdhet, skärhastighet, kylmedelstillförsel och maskinens styvhet för att välja hårdmetallsort, kornstorlek och beläggningskonfiguration.
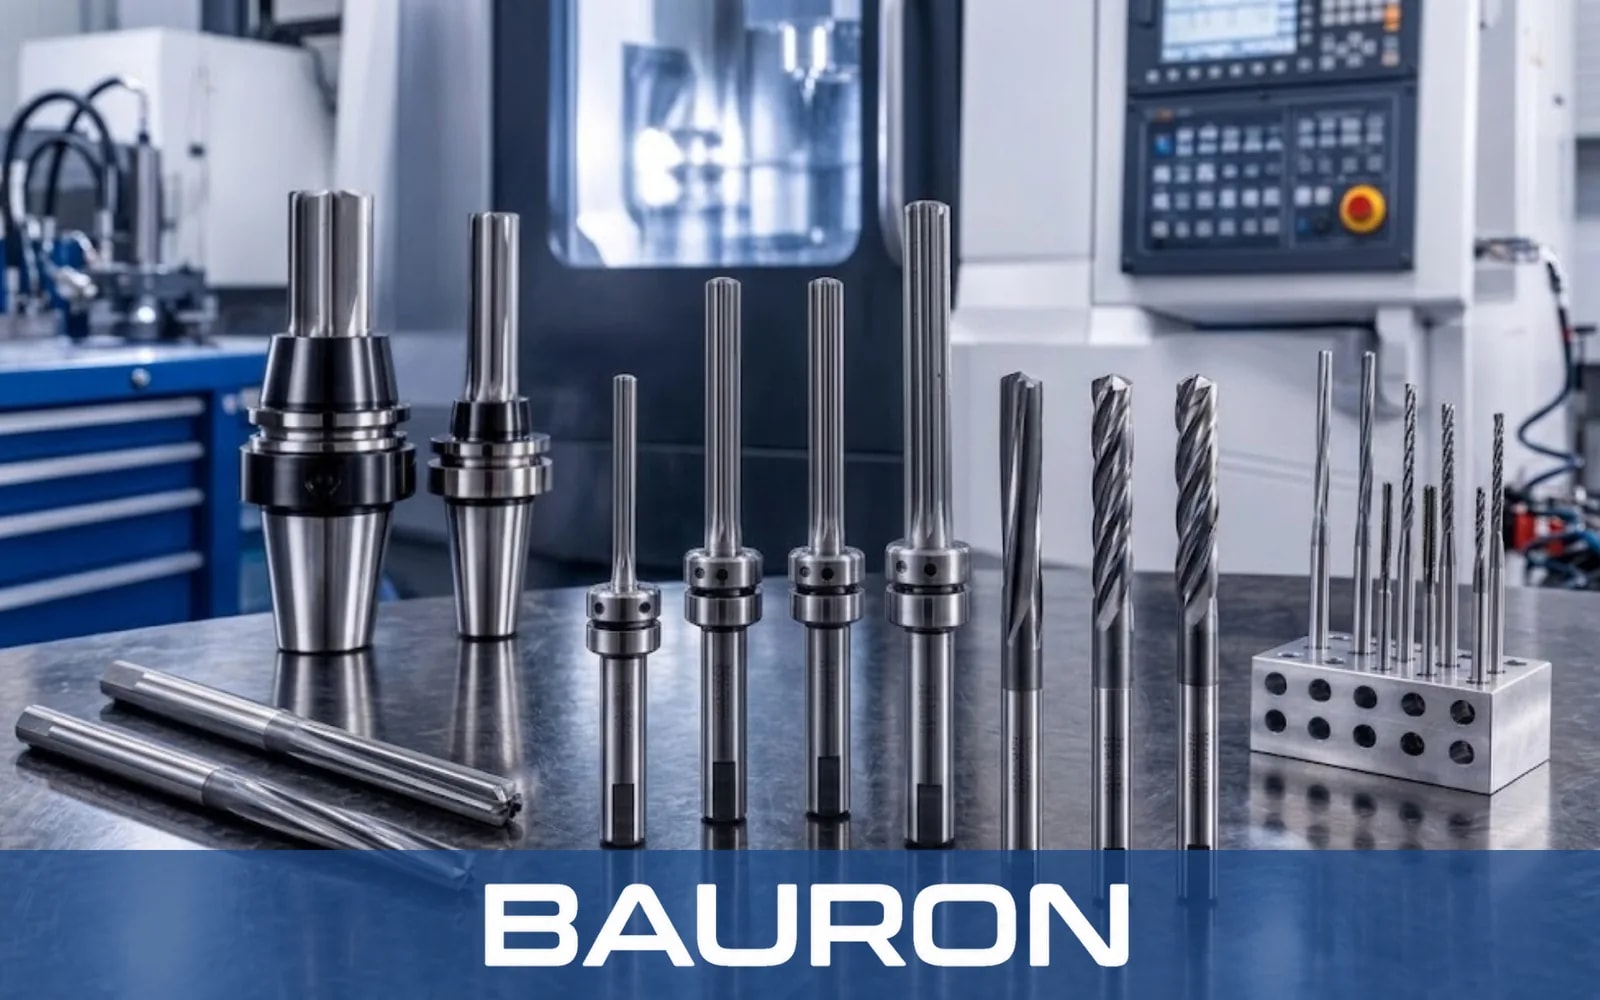
Ja. Baurons tillverkning av specialverktyg omfattar brotschar med flera diametrar, stegborrar, pinnfräsar och formfräsar i solid hårdmetall och pulvermetallurgiska stål, eller med skär av PCD och CBN, tillverkade enligt produktionsritningar.
De standarder och referensdokument som informationen på den här sidan bygger på. Länkarna öppnar utgivarens webbplats i en ny flik.
Delar in skärmaterial av hårdmetall, keramik, diamant (PCD) och bornitrid (CBN) i användningsgrupperna P, M, K, N, S och H.
Anger den metallografiska metoden för att mäta volframkarbidens kornstorlek, den egenskap som definierar mikrokorniga och ultrafinkorniga hårdmetallsorter.
Anger standardprovningsmetoden för att mäta tvärbrottshållfastheten hos hårdmetaller (sintrade karbider).
Anger krav på bearbetade verktygsstålsorter, däribland de snabbstål (sorter av typen M2 och M42) som används i HSS- och HSS-Co-verktyg.
Ståltillverkarens förklaring av hur pulvermetallurgi möjliggör högre halter av legeringsämnen och karbider, vilket ger PM-snabbstål högre hårdhet och slitstyrka.
Rådgör med en verktygsingenjör från Bauron för att hitta den kombination av substrat och beläggning som kan ge lägst kostnad per detalj i er CNC-uppställning, oavsett om ni använder standardverktyg eller specialverktyg i hårdmetall.
Bauron arbetar med tillverkare för att granska verktygsgeometri, substrat, beläggning, räckvidd, maskinförhållanden och produktionskrav för standard- och kundanpassade CNC-verktyg.
Skicka in era krav