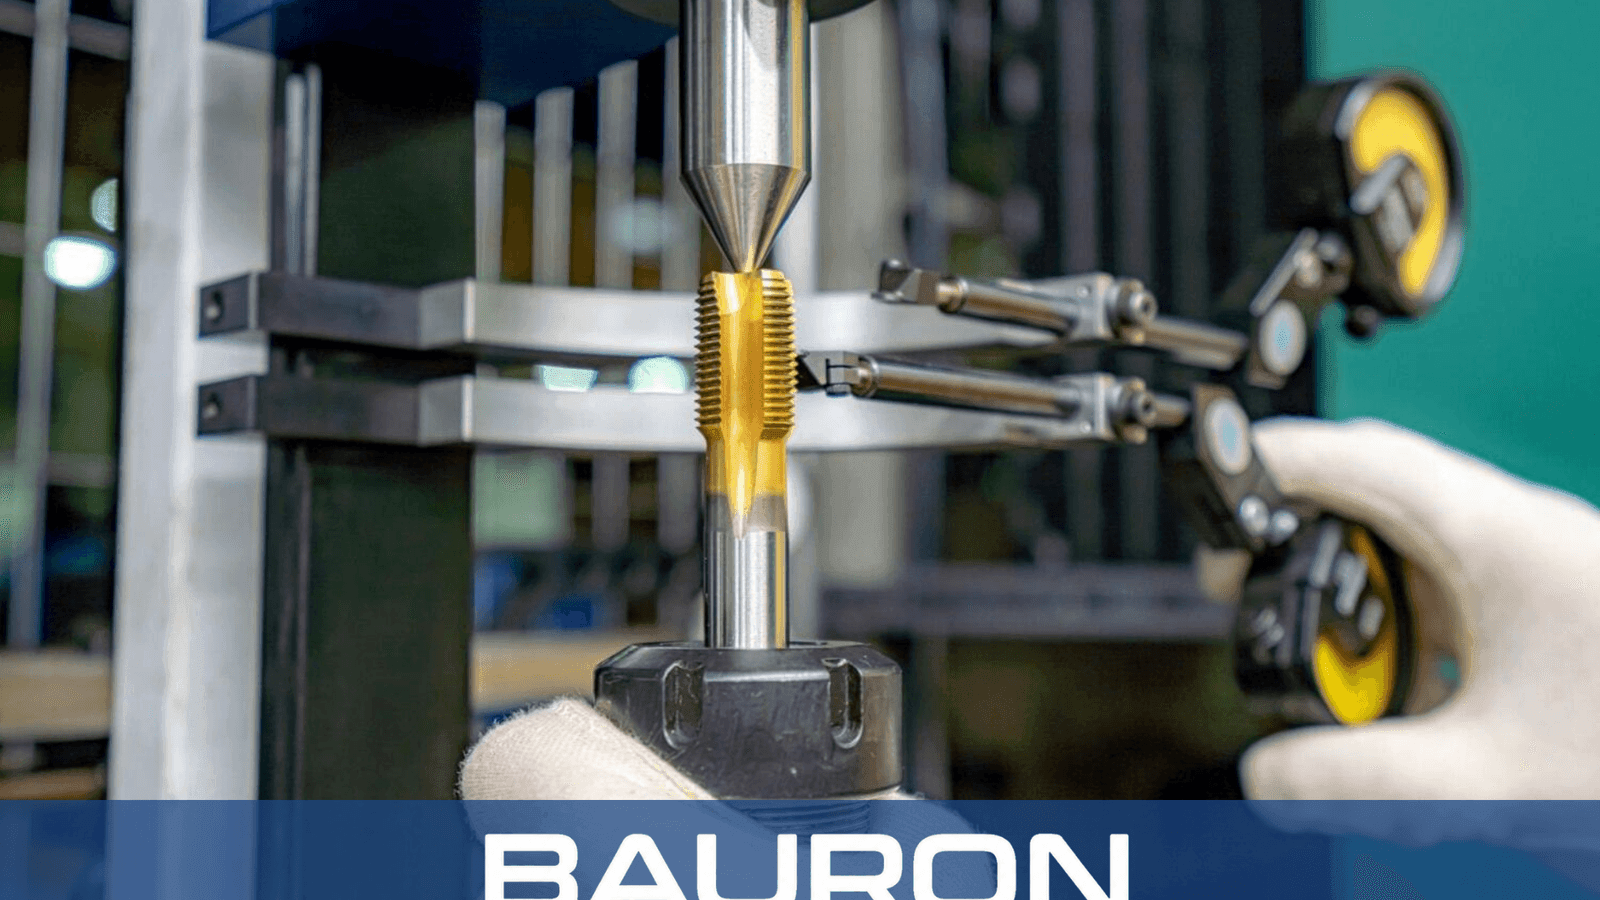
Spånor skjuts framåt
Den vinklade skäreggen leder spånorna framför gängtappen och mot utgången på det genomgående hålet.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
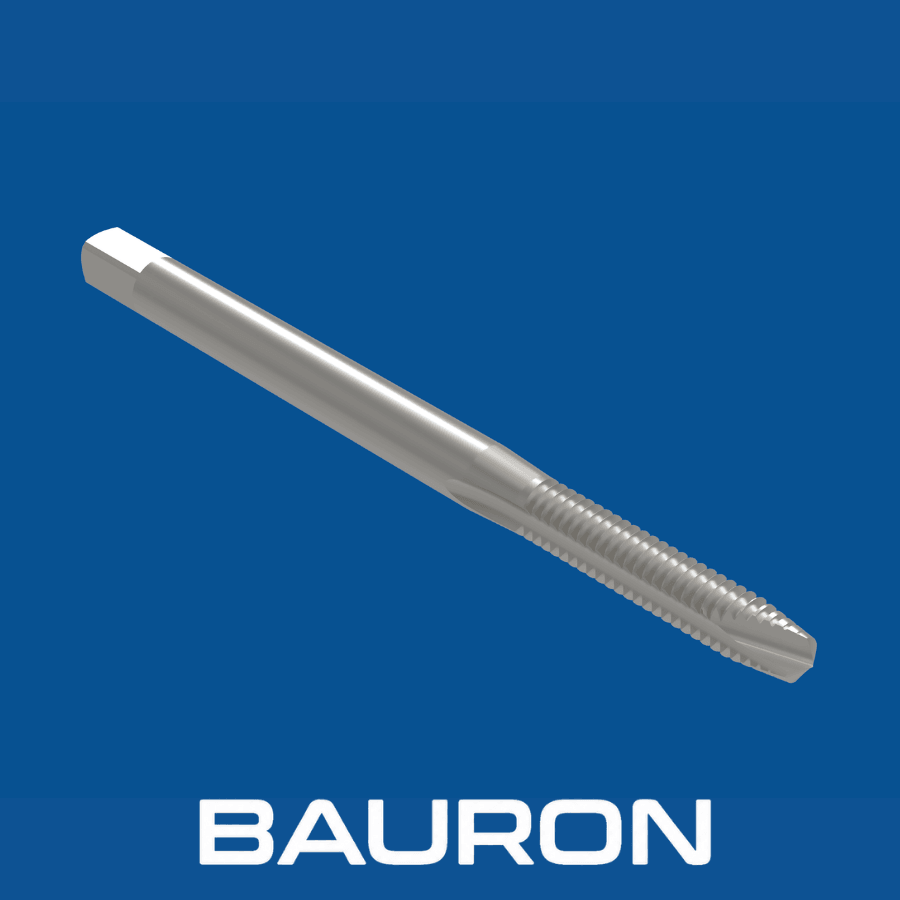
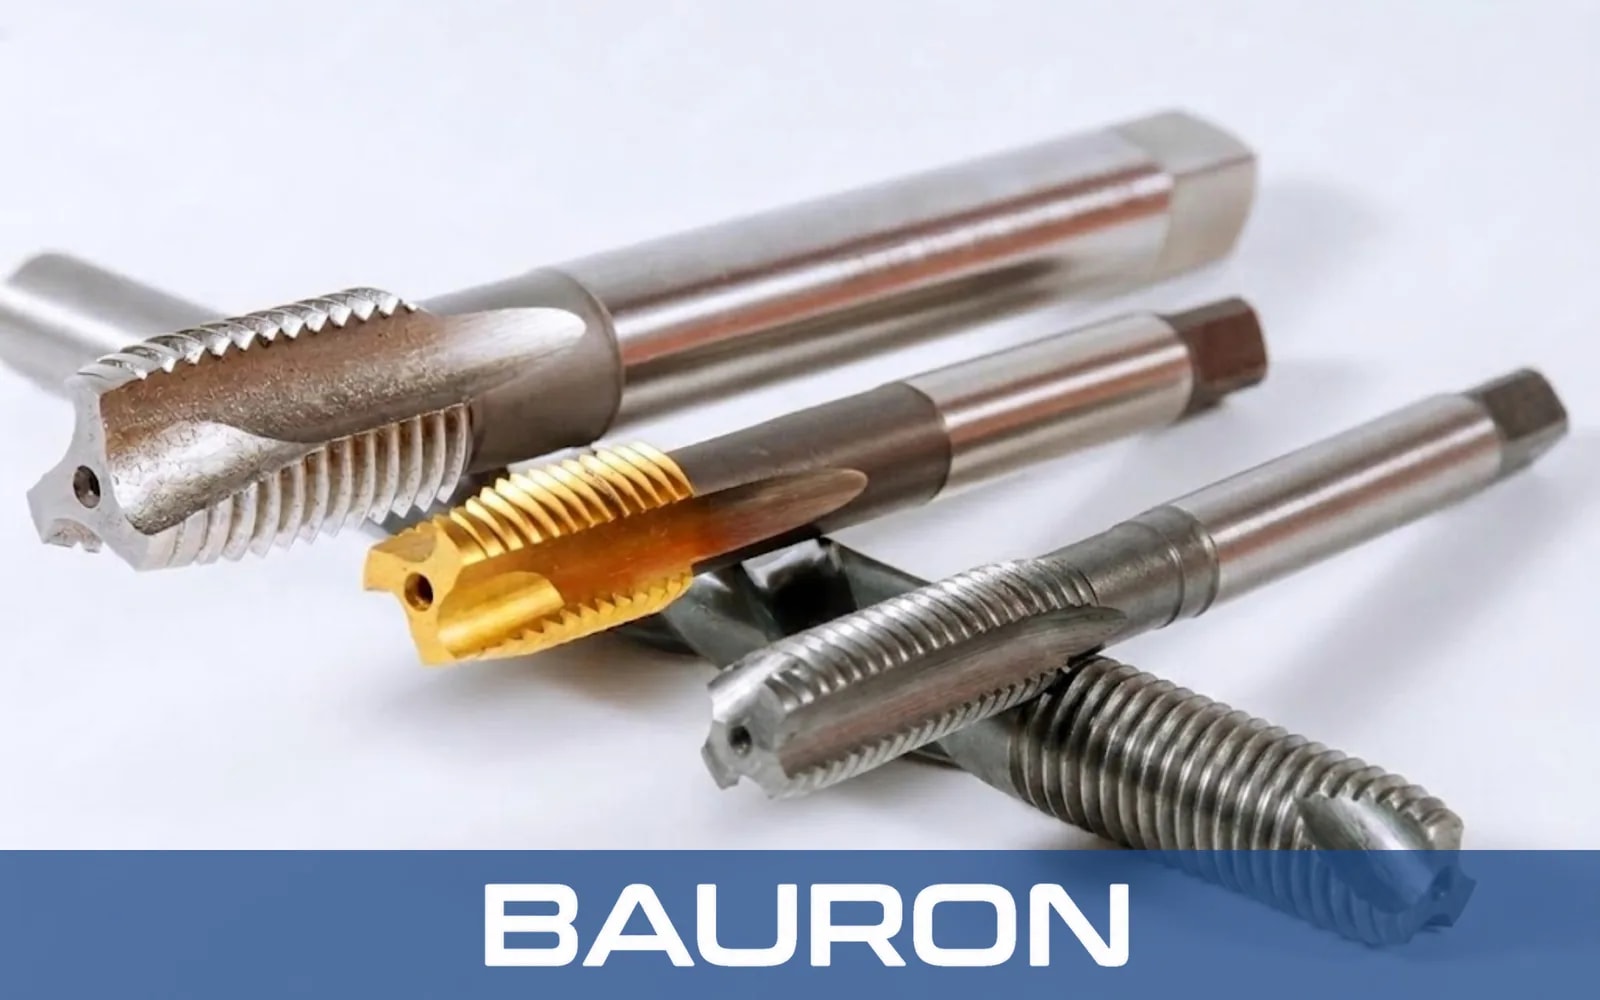
Baurons gängtappar med spiralspets är verktyg för invändig gängskärning som främst är konstruerade för genomgående hål. Den vinklade skärgeometrin i ansnittet skär materialet och skjuter spånorna framåt ut genom hålets utgång i stället för att dra dem bakåt längs spånkanalerna.
Den vinklade skäreggen leder spånorna framför gängtappen och mot utgången på det genomgående hålet.
Grunda spånkanaler bakom spetsen bevarar en relativt tjock kärna för god vridstyvhet.
Spetsgeometrin möjliggör kontrollerad skärning av sega material i synkroniserade maskincykler.
Evakuering framåt håller spånorna borta från de färdiga gängorna bakom skärzonen.
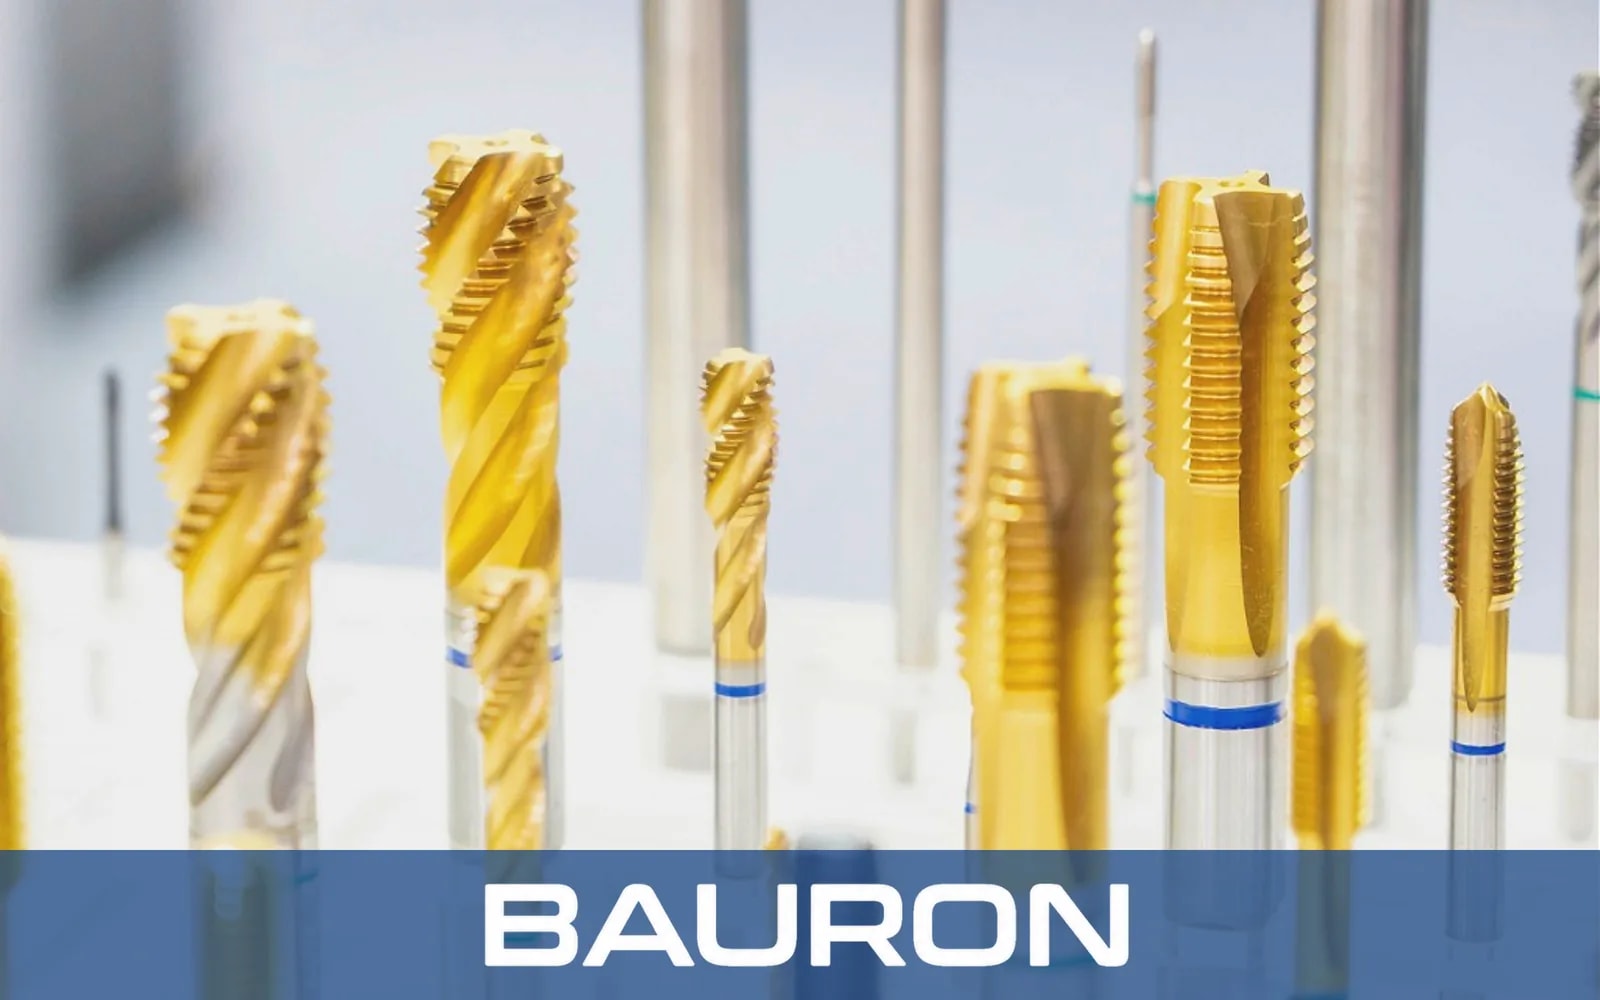
Spetsen leder spånorna ut på andra sidan av ett genomgående hål och minskar spånpackning i spånkanalerna.
Grunda spånkanaler bevarar mer kärnmaterial än djupa spiralspånkanaler, vilket förbättrar vridstyvheten.
Kärnans styvhet och spånflödet framåt möjliggör effektiv maskingängning under lämpliga förhållanden.
Den vinklade spetsgeometrin skär materialet och leder samtidigt spånorna framför verktyget.
Grunda spånkanaler ger åtkomst för lämplig smörjning eller kylmedel nära skärzonen.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | #0 till 2"+; metriskt M1,6 till M50+ finns |
| Ansnittsprofil | Mellanansnitt; 3 till 5 gängor som standard |
| Gängformer | UNC, UNF, metrisk, NPT och kundanpassade stigningsprofiler |
| Spånkanalsgeometri | Vinklad spiralspets med grunda raka spånkanaler |
| Skafttyp | Standardfyrkant eller rakt cylindriskt skaft |
| Tolerans | Precisionsalternativ i GH- och H-klass |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS-E (kobolt) | Rostfritt stål, legerat stål och titan. | Varmhårdheten hjälper till att bevara skäreggen i sega, svårbearbetade material. |
| Solid hårdmetall | Material med hög hårdhet och stabila produktionsuppställningar. | Styvhet och slitstyrka möjliggör kontinuerlig maskingängning när inriktningen är kontrollerad. |
| TiN-/TiAlN-beläggning | Automatiserad gängning av genomgående hål. | Ökad ythårdhet och lägre friktion kan minska skärvärme och kallsvetsning. |
Kobolthaltigt HSS-E kombinerar seghet och varmhårdhet, gängtappar i solid hårdmetall tillför styvhet och slitstyrka i stabila uppställningar och TiN- eller TiAlN-beläggningar kan sänka friktionen vid gängning i produktion.
Kör synkroniserade gängningscykler för komponenter med genomgående hål. I tunna detaljer med genomgående hål kombinerar kombinationsmaskin-gängtappar en gängdel med spiralspets och en pilotborr i samma verktygskropp.
Håller gängtappar med spiralspets i axiella verktygspositioner eller revolvrar med drivna verktyg för gängning av genomgående hål.
Utför upprepade gängningsoperationer vid tillverkning av fästelement och komponenter i större volymer.
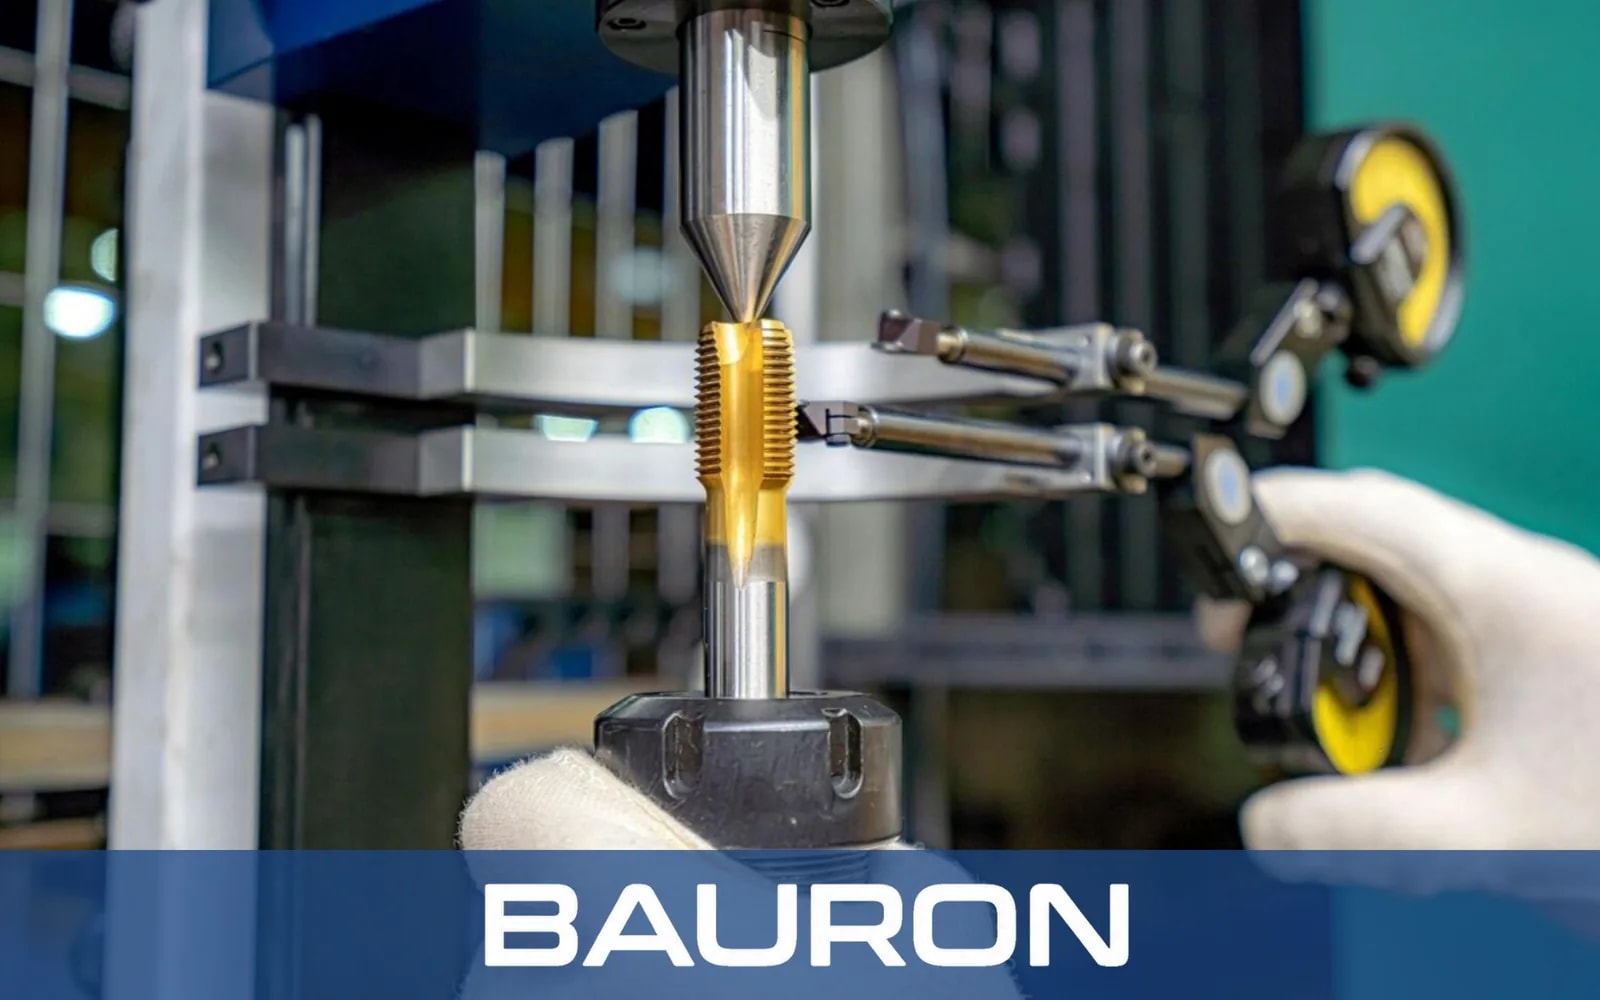
Skär invändiga gängor i genomgående hål och skjuter samtidigt spånorna genom arbetsstycket, till exempel i konsoler och hus inom fordonstillverkning.
Klarar material som aluminium, lågkolhaltigt stål och rostfritt stål som bildar kontinuerliga spånor. Där spånfria gängor föredras är rullformande gängtappar för aluminium och andra sega legeringar ett alternativ.
Körs i synkroniserade gängningscykler i fräs- och svarvcenter, vanligtvis direkt efter att kärnhålet borrats med spiralborr, när matning och spindelrörelse är synkroniserade.
Satser i tum- eller metriska mått ger vanliga gängtappsstorlekar för genomgående hål i produktionsuppställningar. För nummerstorlekar #0 till #12 finns även maskinskruvgängtappar med liten diameter och spiralspetsgeometri.
Gängtappar med spiralspets skjuter spånorna framåt och är främst avsedda för genomgående hål. Gängtappar med spiralspånkanal drar spånorna mot öppningen och väljs ofta för sackhål.
Det är i regel olämpligt eftersom spånor som leds framåt kan samlas på hålets botten. Använd en gängtapp med spiralspånkanal eller en annan gängtapp för sackhål som är vald för materialet och det tillgängliga spånutrymmet.
En sats i tum- eller metriska mått ger operatörerna ett standardiserat urval av gängtappar för genomgående hål och kan minska antalet verktygsbyten mellan jobben.
Namnet syftar på den vinklade spetsgeometrin, som skjuter spånorna framåt genom arbetsstycket framför skärverktyget.
Applikationsspecifika alternativ kan omfatta icke-standardiserade stigningar, spetsgeometri, förlängda skaft, kylmedelstillförsel, substrat och beläggningar som TiAlN eller TiCN.
Bauron Precision Tools erbjuder design- och ingenjörsstöd för kundanpassade gängdimensioner, spetsgeometri, skaftlängd, kylmedelstillförsel samt val av substrat och beläggning. Dela måtten på det genomgående hålet, arbetsstyckets material och cykelkrav för teknisk granskning.
Kontakta ingenjör