Ingrepp under tryck
Lobformade formningsytor kommer i kontakt med väggen i ett förborrat hål med exakt storlek.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
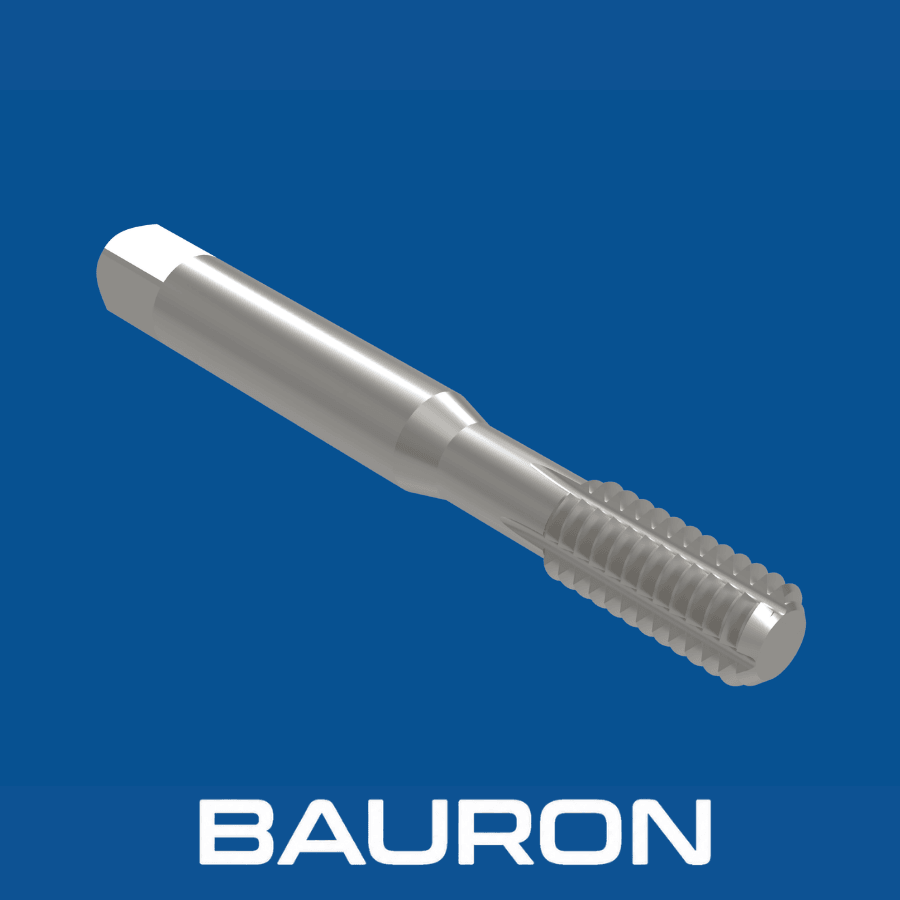
En rullformande gängtapp, även kallad gängformare eller kallformande gängtapp, skapar gängan genom plastisk deformation i stället för spånavskiljande skärning. Den lobformade profilen pressar ett tillräckligt segt arbetsstycke till gängformen, så kärnhålsstorlek, smörjning, momentkontroll och materialets formbarhet är avgörande.
Lobformade formningsytor kommer i kontakt med väggen i ett förborrat hål med exakt storlek.
Trycket från rotationen förflyttar segt material in i gängtoppar och gängbottnar i stället för att avlägsna det som spånor.
Formningen leder om materialets fiberriktning runt gängprofilen i stället för att skära av fibrerna med en skäregg.
Processen bildar inga skärspånor när materialet och uppställningen lämpar sig för gängformning.
Materialförskjutningen undviker spånpackning och kan förenkla efterföljande rengöring.
Bevarad fiberriktning och lokal deformationshärdning kan öka gängans skjuvhållfasthet i lämpliga material och processer.
Konstruktionen utan spånkanaler ger ett större tvärsnitt än en jämförbar skärande gängtapp med spånkanaler.
Rullformande gängtappar kan i vissa sega material köras med högre hastighet än skärande gängtappar när smörjning och maskinstyrning är tillräckliga.
Plastisk formning kan ge släta invändiga gängytor utan rivmärken från skäreggar.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | #0 till 1"+; metriskt M1 till M30+ finns beroende på konfiguration |
| Kroppsgeometri | Polygonform med flera lober utan spånkanaler, med smörjspår som tillval |
| Gängformer | UNC, UNF, metrisk och kundanpassade stigningsprofiler |
| Skafttyp | Rakt cylindriskt skaft med fyrkant som tillval |
| Flankdiametergränser | Applikationsspecifika GH-gränser eller metriska gränser för flankdiameter |
| Krav på kärnhål | Borrstorlek för rullformning vald efter material och önskat procentuellt gängdjup |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS-E (kobolt) | Aluminium, koppar, mässing, zinklegeringar och utvalda sega stål. | Kombinerar seghet och varmhårdhet för att klara trycket och friktionen vid formning. |
| Solid hårdmetall | Stabil produktion i stora volymer i kompatibla nötande material eller icke-järnmaterial. | Hög styvhet bidrar till jämn flankdiameter där uppställningen kan skydda ett sprött hårdmetallverktyg. |
| TiCN-/CrN-beläggning | Aluminium, pressgjutna zinklegeringar och andra kompatibla sega material. | Ytor med låg friktion hjälper till att begränsa kallsvetsning och vidhäftning av arbetsstycksmaterial på de formande loberna. |
Gängformning kräver ett segt arbetsstycke. Anpassa verktygets substrat, gängtappens beläggning, smörjning och kärnhålsstorlek efter materialets brottöjning, hårdhet, gängstorlek och maskinens styvhet. Vår designguide för CNC-gängtappar jämför rullformande gängtappar med skärande geometrier för olika arbetsstycksmaterial.
Kör synkroniserade gängningscykler i aluminium, koppar och andra formbara material. Där en skuren gänga är acceptabel i tunna detaljer med genomgående hål borrar och gängar kombinationsmaskin-gängtappar med ett och samma verktyg.
Använder revolvermonterade verktyg för att forma axiella eller radiella invändiga gängor på svarvade komponenter.
Tillverkar upprepade spånfria gängor i komponentlinjer med stora volymer. Kontinuerlig mutterproduktion förlitar sig i stället på gängtappar med böjt skaft i automatiska muttergängmaskiner.
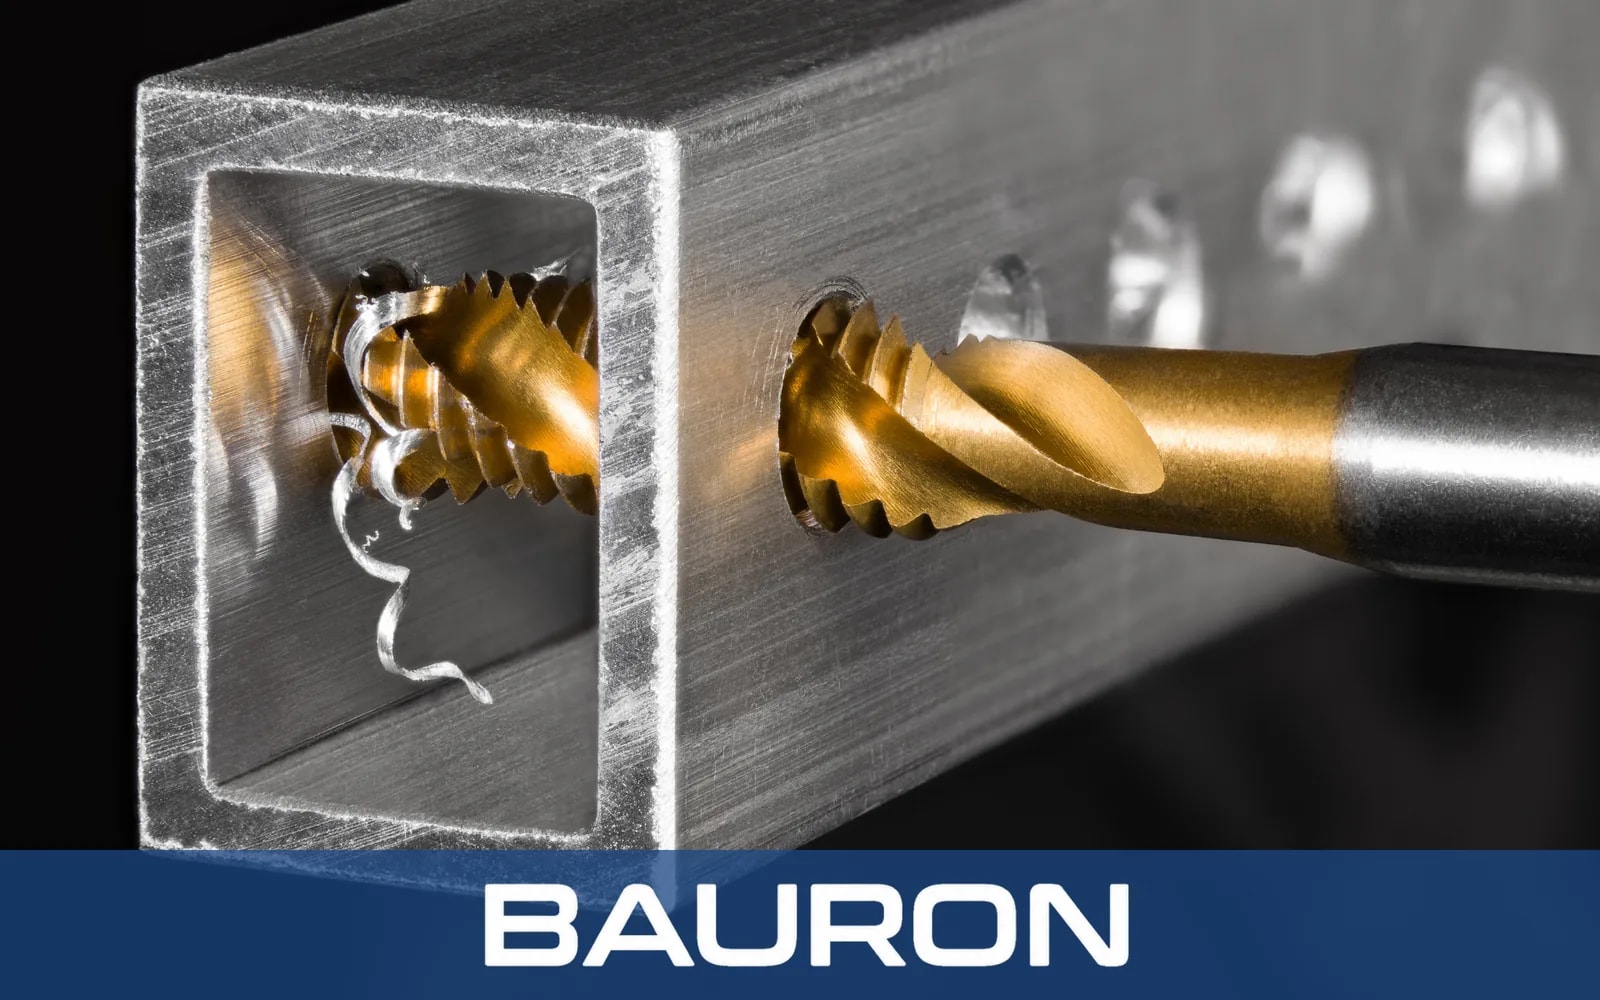
Rullformande gängtappar för aluminium, koppar, mässing, zinklegeringar och andra tillräckligt sega material ger invändiga gängor utan spånor.
Skapar gängor i sackhål utan att skärspånor samlas på hålets botten.
Skapar deformationshärdade formade gängor för förband inom fordonstillverkning, flyg- och rymdindustrin och maskinbyggnad där materialet tillåter formning.
Undviker lösa skärspånor vid gängning av elektronikhus och andra sammanställningar med strikta krav på renhet. För nummerstorlekar ger en formande maskinskruvgängtapp samma spånfria process för små skruvgängor.
Gängformning kräver tillräcklig seghet. Aluminium, mässing, koppar, zinklegeringar, utvalda lågkolhaltiga stål, vissa rostfria stål och sega plåtmaterial kan vara lämpliga efter kontroll av brottöjning och hårdhet. Sprött gjutjärn och härdade legeringar är i regel dåliga kandidater.
Ja. Kärnhålet för en rullformande gängtapp är större än borren för en skärande gängtapp med samma nominella gänga, eftersom det förskjutna materialet måste flyta inåt för att bilda gängtoppen. Använd verktygstillverkarens borrtabell för rullformning och justera efter arbetsstyckets material och önskat procentuellt gängdjup.
Material som flyter från båda flankerna kan lämna en liten V-formad skarv eller fördjupning vid den invändiga gängans topp. Den är karakteristisk för processen, men dess mått ska ändå uppfylla detaljens konstruktions- och kontrollkrav.
Formning ger upphov till betydande friktion och värme. Använd ett smörjmedel eller kylmedel med den smörjförmåga och de högtrycksegenskaper (EP) som rekommenderas för arbetsstyckets material, beläggningen och produktionsuppställningen.
Precis som för sina övriga specialgängtappar kan Bauron granska kundanpassade smörjspår, lobgeometrier, stigningsmått, ansnitt, substrat och beläggningar för en specifik formningsapplikation.
Bauron erbjuder design- och ingenjörsstöd för formande lobgeometri, smörjspår, strategi för kärnhål, flankdiametergränser, substrat och beläggningar. Dela materialdata och processkrav för en teknisk granskning.
Kontakta ingenjör