Ingång
Den smala spetsen går in i arbetsstycket och fungerar som pilot som förhindrar att verktyget vandrar, på samma sätt som pilotspetsborrar.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
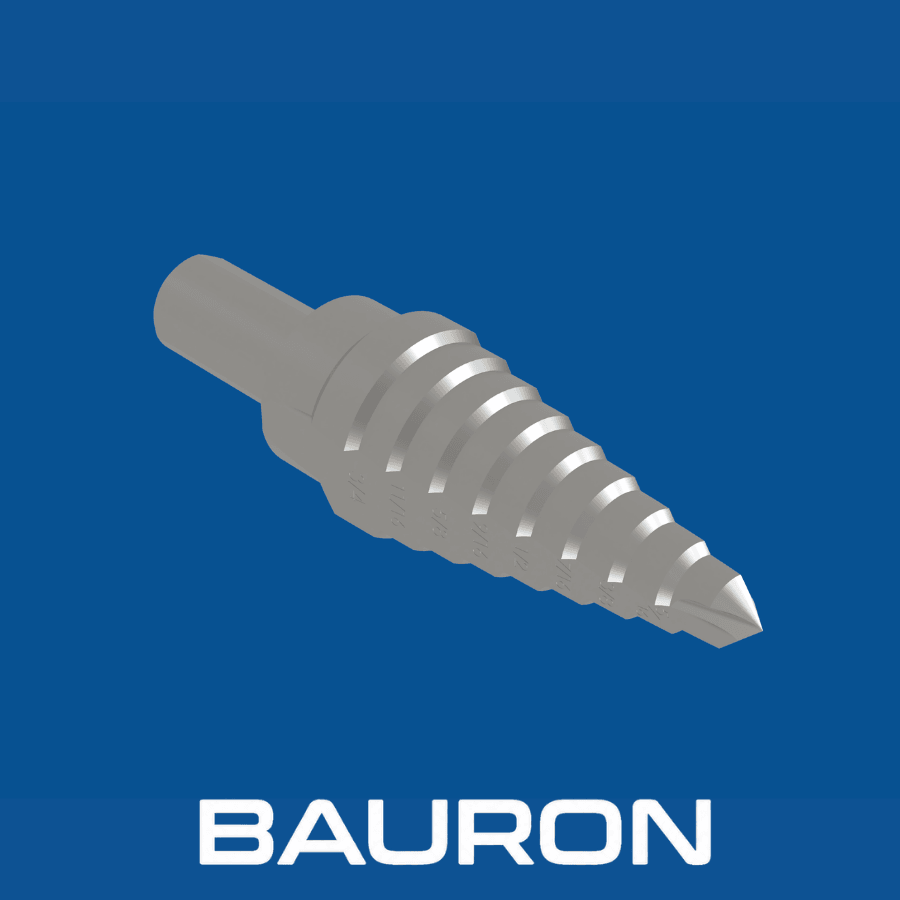
Stegborrar har en tydlig konisk eller stegad geometri som gör att en enda borr kan bearbeta flera håldiametrar i följd. Med avancerade tekniker för borrtillverkning tillverkar Bauron Precision Tools standardstegborrar och kundanpassade stegborrar som utför borrning, planförsänkning och fasning i en enda nedmatning av spindeln.
Den smala spetsen går in i arbetsstycket och fungerar som pilot som förhindrar att verktyget vandrar, på samma sätt som pilotspetsborrar.
När borren matas framåt vidgar varje steg successivt hålet till nästa storlek.
Kundanpassade profiler gör att flera detaljer – till exempel ett hål och en försänkning – kan skäras samtidigt.
Övergångsradien mellan stegen avgradar hålets överkant mjukt.
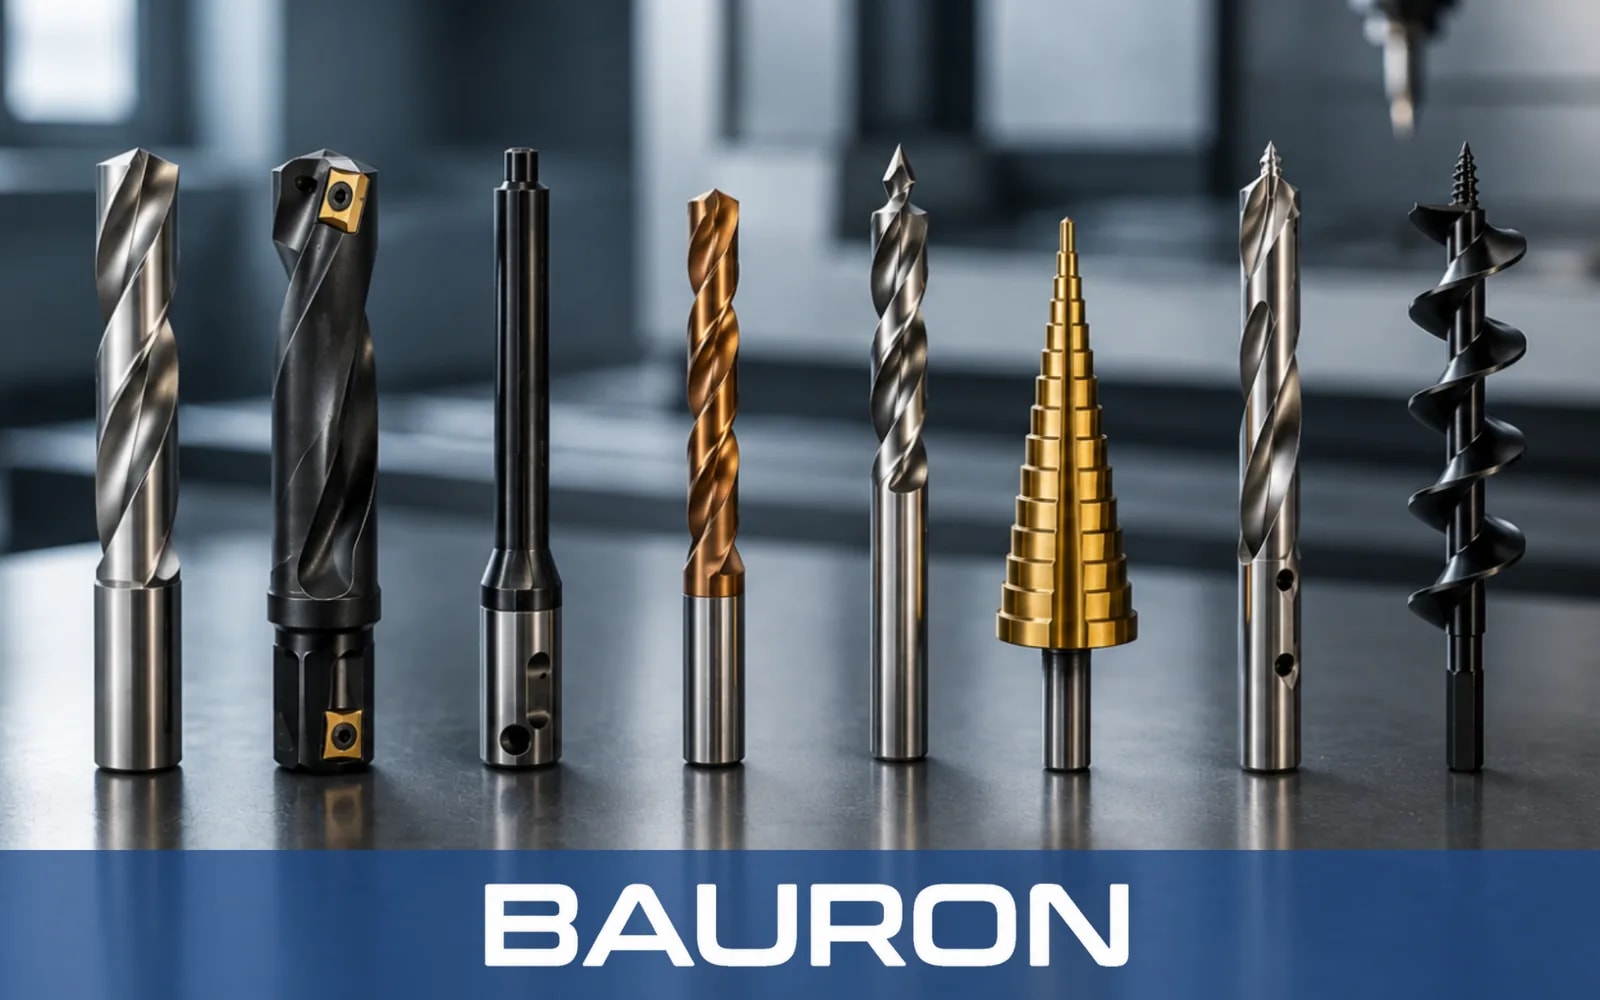
Ersätter hela satser med vanliga spiralborrar och sparar värdefulla platser i verktygsväxlaren samt ställtid inom allmän tillverkning.
Stegborrens unika form förhindrar att borren kärvar och att tunna material lyfts.
Delade spetsar tränger direkt in i metall utan körnare eller pilothål.
Avgradar och jämnar automatiskt hålöppningen vid övergången till nästa stegdiameter.
Specialiserad borrtillverkning möjliggör kundanpassade stegdiametrar, steglängder och övergångsvinklar anpassade efter exakta produktionsritningar.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | 1/8" till 1-1/2" (metriska och kundanpassade stegstorlekar finns) |
| Spånkanalsgeometri | Rak spånkanal eller spiralspånkanal (för jämnare skärning) |
| Stegindelning | Standardsteg i tum eller metriskt, eller helt kundanpassade profilsteg |
| Skafttyp | Halksäkert med 3 plana ytor, 1/4" sexkant eller rakt runt |
| Tolerans | Precisionsslipad till exakta OEM-toleranser eller toleranser för höghastighets-CNC |
| Utförande | Koniska standardsteg eller specialiserade kundanpassade stegborrar |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Lågkolhaltigt stål, aluminium, trä och plast. | Mycket ekonomiskt och slagtåligt för allmänna plåtarbeten. |
| Kobolt (HSS-Co) | Rostfritt stål och sega konstruktionslegeringar. | Överlägsen värmebeständighet förhindrar att eggarna slöas i förtid vid stegborrning i hårda metaller. |
| TiN-/TiAlN-beläggning | Industriella produktionslinjer med stora volymer. | Minskar kraftigt friktion, värmeuppbyggnad och slitage på stegens skäreggar. |
HSS är ett ekonomiskt alternativ för allmänna plåtarbeten, kobolt förbättrar värmebeständigheten i segare legeringar, och TiN- eller TiAlN-beläggningar minskar friktion och eggslitage i högvolymproduktion.
Det främsta verktyget för servicetekniker, elektriker och ventilationsmontörer som behöver flexibla hålstorlekar.
Ger stabil, vertikal nedmatning för jämn produktion av flera diametrar i tunna material.
Används med kundanpassade flerstegsverktyg för att slå samman komplexa borroperationer i en enda verktygsbana.
Stegborrar tar upp rena, gradfria hål i tunna metallkapslingar utan att deformera den omgivande panelen.
Ett standardverktyg för elarbeten som snabbt förstorar genomföringar för kabelrör i kopplingsdosor och apparatskåp.
Kombinerar pilotborrning, frigångshål och fasning i ett pass med stegprofilen på en specialborr.
Tränger jämnt igenom plast, plexiglas och tunn metall utan att hugga tag eller slita sönder materialet.
Vanliga stegborrar har lika stora, stegvisa storleksökningar för plåtarbeten. Kundanpassade stegborrar tas fram genom specialiserad borrtillverkning för att skära exakta, komplexa hålprofiler – till exempel en viss pilotdiameter, ett frigångshål och en försänkningsvinkel – i ett enda maskinpass med hög hastighet.
Raka spånkanaler är enklare att tillverka och slipa om, men spiralspånkanaler skär materialet jämnare, för bort spånen från hålet mycket snabbare och minskar vibrationerna kraftigt vid övergången till varje nytt steg. För hål med en enda diameter i kortspånande material som gjutjärn eller mässing är hårdmetallborrar med rak spånkanal fortfarande standardvalet.
Stegborrar är i allmänhet optimerade för material som inte är tjockare än höjden på ett enskilt steg (vanligen 1/8" till 1/4"). Om stegborrar används i tjock plåt kan det leda till hög friktion och spånpackning, vilket gör att verktyget överhettas. För tjocka material rekommenderas vanliga spiralborrar eller kärnborrar, och dubbelmarginalborrar hjälper där djupa hål måste hållas raka.
Vanliga spiralborrar tenderar att hugga tag i tunn plåt när de går ut, vilket ger deformerade, trekantiga hål eller lyfter arbetsstycket. Stegborrens stegvisa form skär hålet i små, kontrollerade steg, vilket håller plåten plan och ger ett helt runt hål.
För att tillverka en kundanpassad stegborr behöver Bauron specifikationerna för er hålprofil: de stegdiametrar som krävs, längden på varje steg, övergångsvinklarna mellan stegen, materialspecifikationer och önskade beläggningar.
Bauron erbjuder design- och ingenjörsstöd för applikationsspecifika verktygskrav. Dela geometri, material, beläggningsbehov och bearbetningsutmaning för teknisk granskning.
Kontakta ingenjör