Spirallyft
De vinklade spånkanalerna leder kontinuerliga spånor uppåt när gängtappen roterar och matas framåt.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
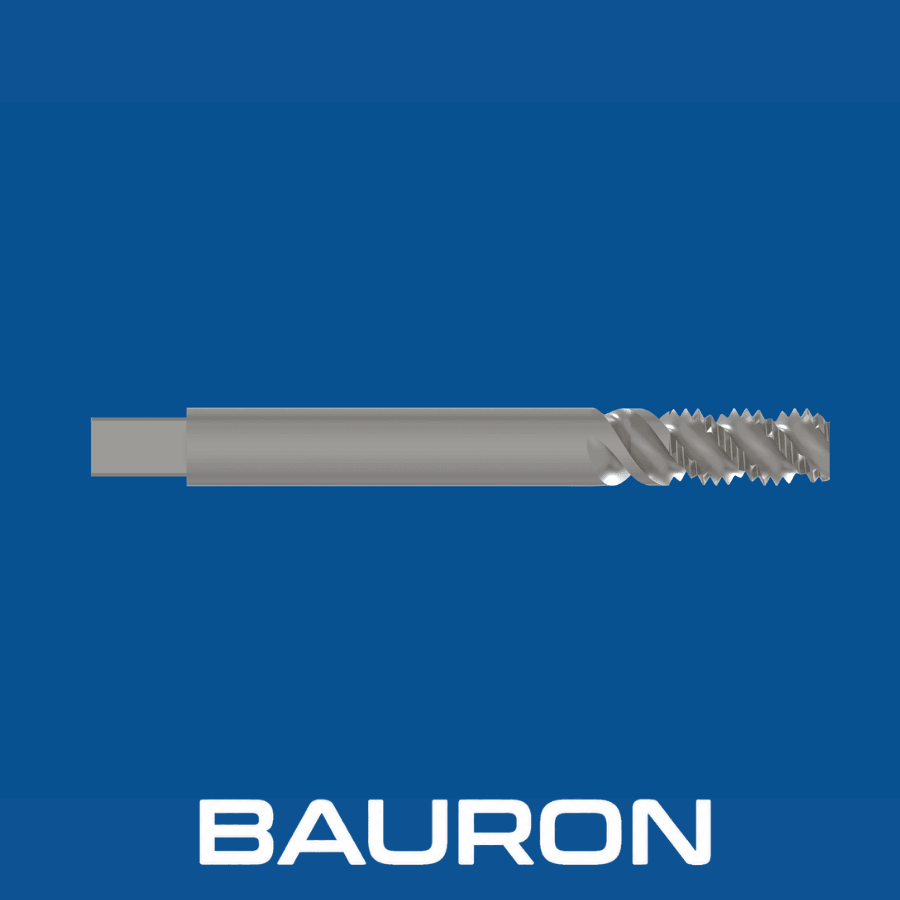
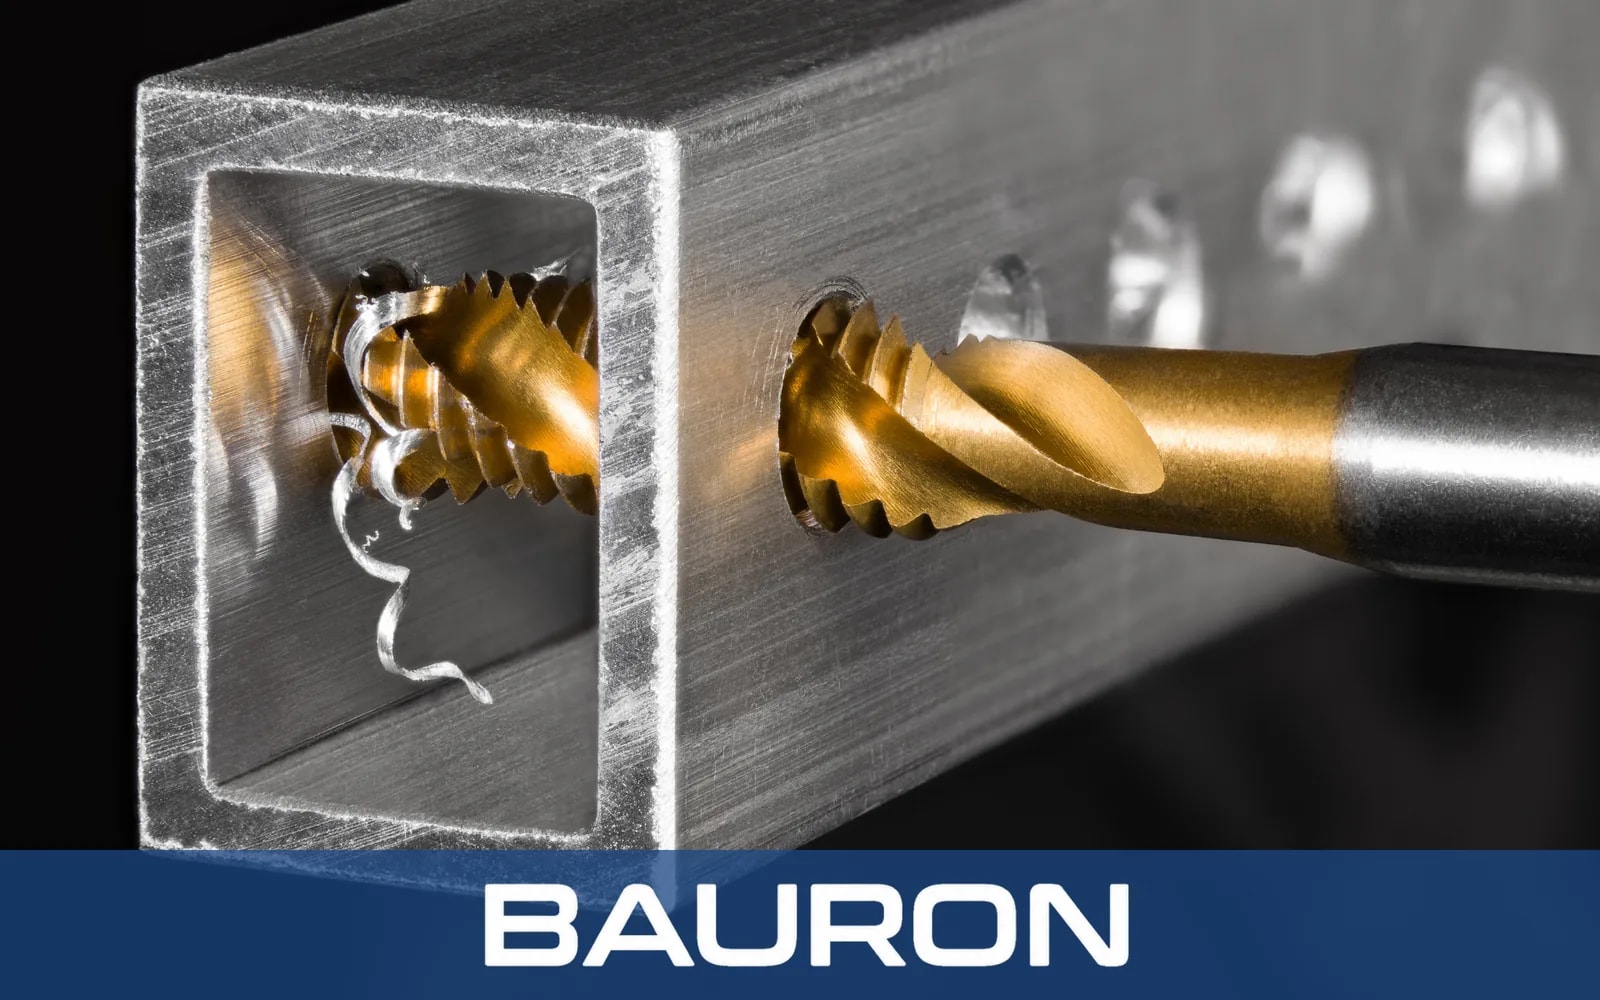
Baurons gängtappar med spiralspånkanal är verktyg för invändig gängskärning som främst är konstruerade för sackhål. Deras kontinuerliga spiralformade spånkanaler skär materialet och transporterar spånorna tillbaka mot hålets öppning i stället för framför verktyget ned i hålet.
De vinklade spånkanalerna leder kontinuerliga spånor uppåt när gängtappen roterar och matas framåt.
Spånorna förs mot öppningen i stället för att samlas på sackhålets botten.
Spiralformade skäreggar skär sega material samtidigt som den invändiga gängprofilen formas.
När spånorna avlägsnas ur hålet bevaras utrymmet under gängtappen, vilket ger kontrollerat gängdjup.
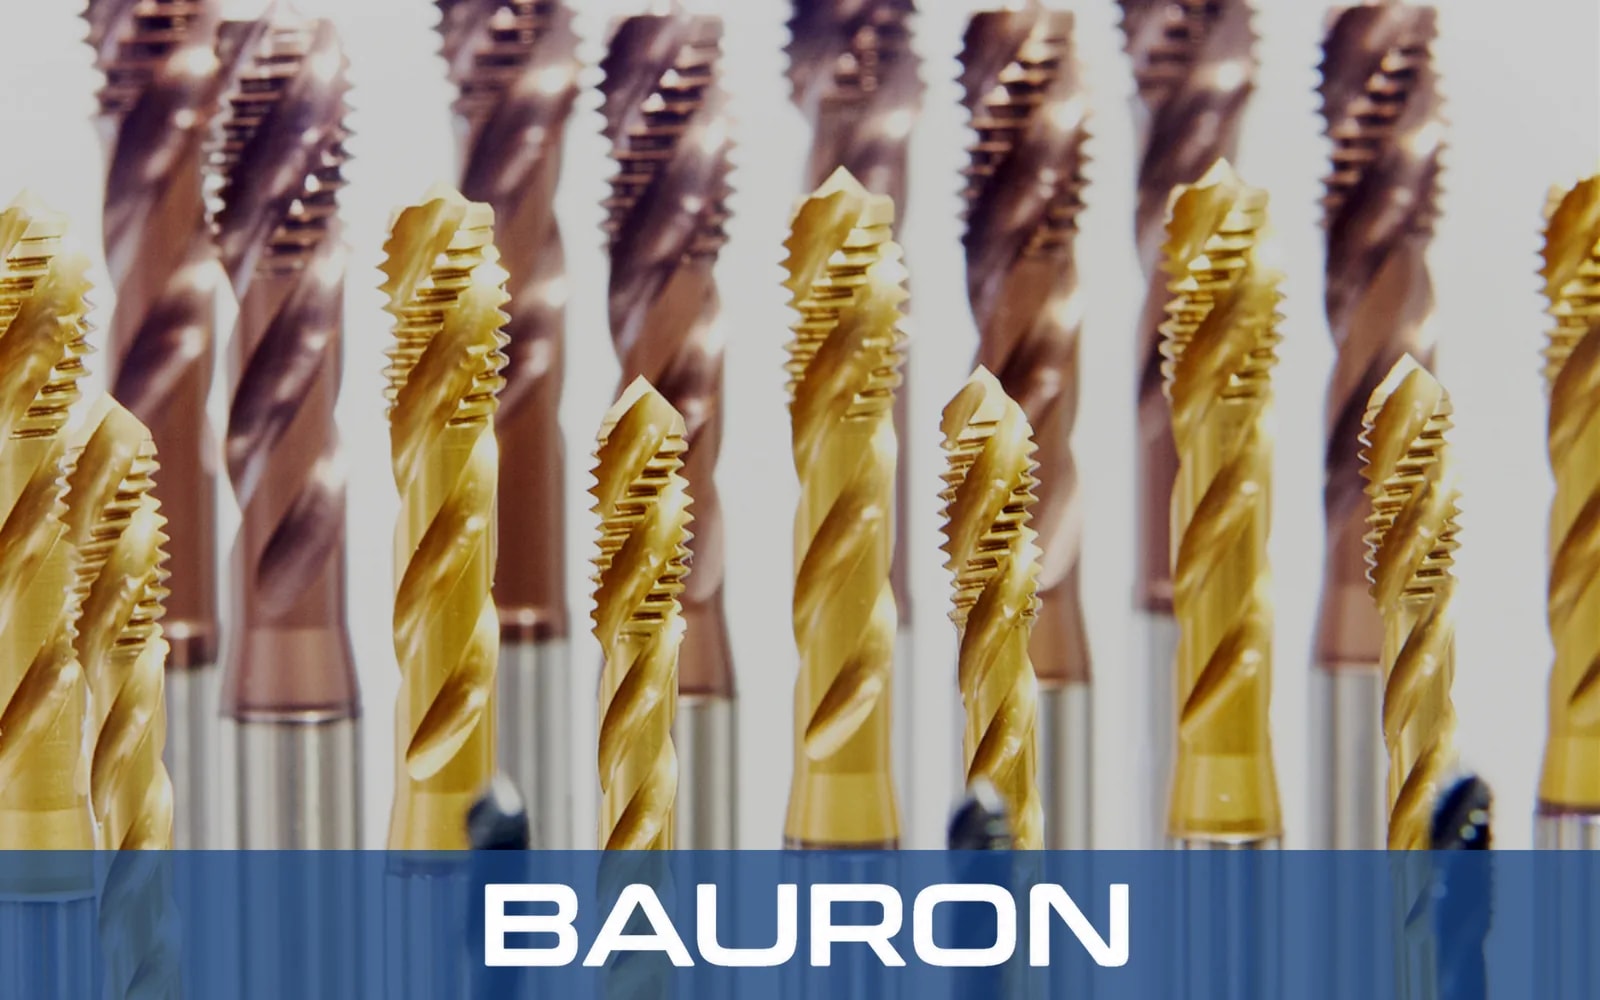
Spiralformade spånkanaler drar ut spånorna ur sackhål och kan minska spånkomprimeringen på hålets botten.
Applikationsspecifika spiralformer stöder kontrollerade automatiserade gängningscykler.
Spiralformade eggar kan ge rena gängytor när geometri och skärförhållanden är anpassade till materialet.
Valet av spiralvinkel inom en sats gängtappar med spiralspånkanal balanserar spåntransport, eggstyrka och spånutrymme för varje arbetsstycksmaterial.
Modifierade botten- och mellanansnitt ger olika balans mellan styrning vid start och gängans räckvidd i sackhålet.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | #0 till 2"+; metriskt M1,6 till M50+ finns |
| Spiralvinkel | Från 15° låg spiralvinkel till 45°+ hög spiralvinkel |
| Ansnittsprofil | Modifierat bottenansnitt, 2 till 3 gängor; eller mellanansnitt, 3 till 5 gängor |
| Gängformer | UNC, UNF, metrisk, NPT och kundanpassade stigningsprofiler |
| Skafttyp | Standardfyrkant eller rakt cylindriskt skaft |
| Tolerans | Precisionsalternativ i GH- och H-klass |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS-E (kobolt) | Rostfritt stål, legerat stål och titan. | Varmhårdheten hjälper till att bevara skäreggen i sega, svårbearbetade material. |
| Solid hårdmetall | Material med hög hårdhet och stabila produktionsuppställningar. | Styvhet och slitstyrka möjliggör maskingängning med hög hastighet när inriktningen är kontrollerad. |
| TiAlN-/CrN-beläggning | Rostfritt stål, utvalda aluminiumapplikationer och processer med torr eller begränsad smörjning. | Lägre friktion kan minska materialpåbyggnad, förutsatt att beläggningen är kompatibel med arbetsstycket. |
Kobolthaltigt HSS-E kombinerar seghet och varmhårdhet, solid hårdmetall tillför styvhet och slitstyrka i stabila uppställningar och TiAlN- eller CrN-beläggningar kan sänka friktionen när de anpassas till arbetsstycket. Inom verktyg och bearbetning för flyg- och rymdindustrin är detta val särskilt viktigt för sackhål i titan och rostfritt stål.
Använder synkroniserade gängningscykler och kontrollerad spånevakuering för gängor i sackhål.
Gängtapparna monteras i revolvrar med drivna verktyg eller axiella verktygspositioner för att gänga sackhål i svarvade detaljer.
Ger repeterbar framåt- och backrörelse i dedikerad produktionsutrustning.
En gängtapp med spiralspånkanal för sackhål skär invändiga gängor i icke genomgående hål och leder samtidigt spånorna mot öppningen. För nummerstorlekar från #0 till #12 ger en maskinskruvgängtapp med spiralspånkanal samma spånriktning i små sackhål.
Klarar material som rostfritt stål, aluminium och konstruktionsstål som kan bilda kontinuerliga spånor. I tillräckligt sega kvaliteter är rullformande gängtappar ett spånfritt alternativ.
Applikationsanpassad geometri kan passera tvärhål eller kilspår i sackhål med mindre spånstockning.
Integreras i synkroniserade maskingängningscykler där hastighet, matning, kylmedel och reversering styrs.
Välj spiralspånkanalsgeometri för sackhål eftersom den drar spånorna mot öppningen. Gängtappar med spiralspets skjuter spånorna framåt och är i regel avsedda för genomgående hål.
Högre spiralvinklar på omkring 40° till 45° kan underlätta evakueringen av långa spånor från mjukare sega material. Lägre vinklar på omkring 15° till 30° ger en starkare egg för segare material. Kontrollera valet mot den specifika legeringen och processen.
Manuell användning är möjlig i vissa fall men är i regel mindre lämplig än maskinstyrning, eftersom de djupa spånkanalerna minskar kärnans tvärsnitt och handinriktning kan ge sidobelastning.
Möjliga orsaker är otillräcklig spånkanalskapacitet, olämplig spiralvinkel, otillräcklig smörjning eller kylmedelstillförsel, för litet kärnhål, för stort djup eller spånstockning.
Applikationsspecifika alternativ för dessa specialgängtappar kan omfatta spiralvinklar, stigningar, ansnitt, invändiga kylkanaler, skaftmått, substrat och beläggningar.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade skärverktyg, inklusive gänggeometri, spiralvinkel, spånkanalskapacitet, kylmedelstillförsel samt val av substrat och beläggning. Dela sackhålets mått, arbetsstyckets material och cykelkrav för teknisk granskning.
Kontakta ingenjör