Manuell inriktning
Fyrkanten passar i ett vändjärn så att operatören kan rikta in verktyget mot det förborrade hålet; det långa ansnittet på ingångsgängtappar underlättar denna första inriktning.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
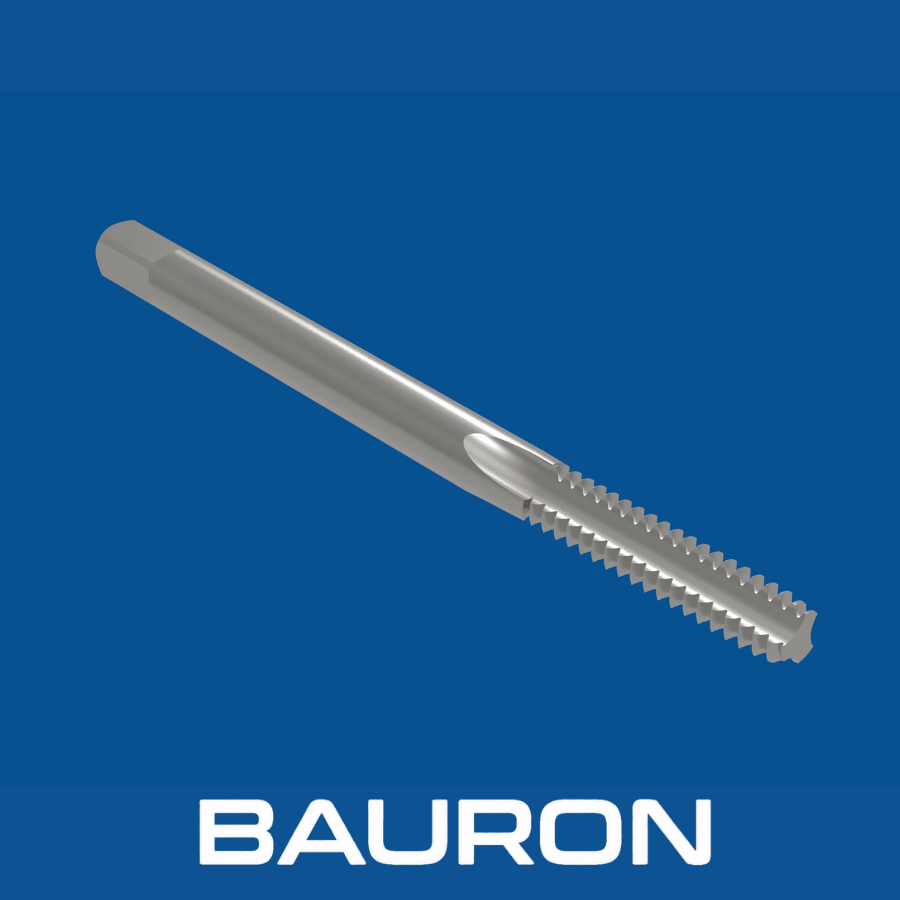
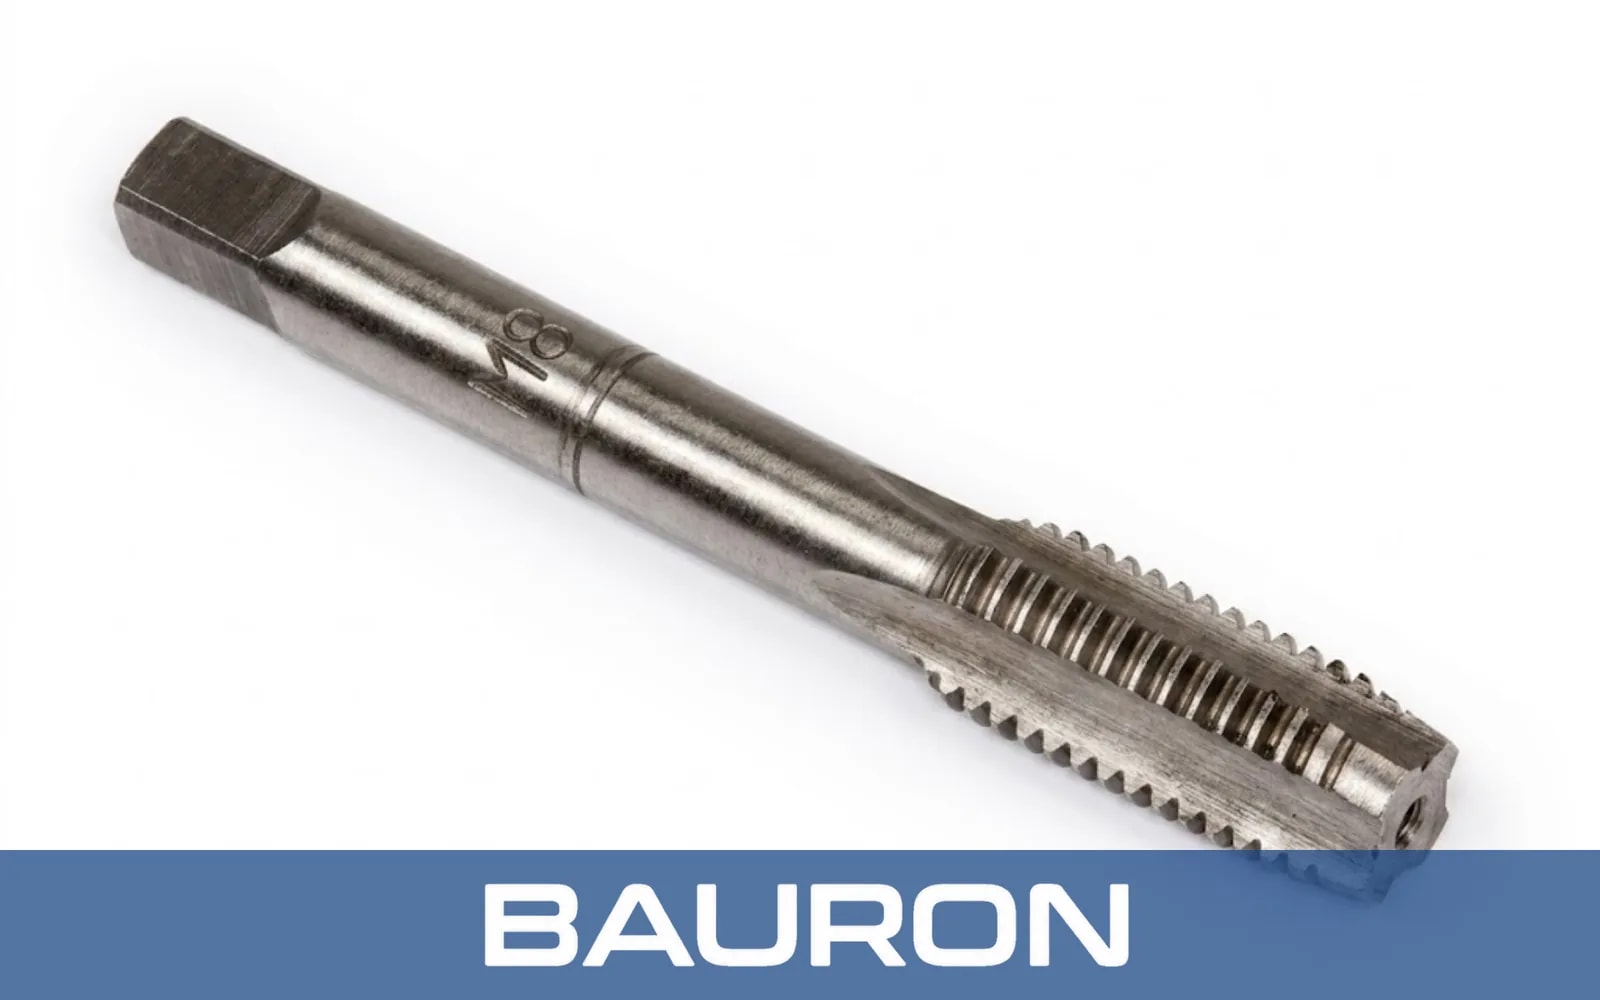
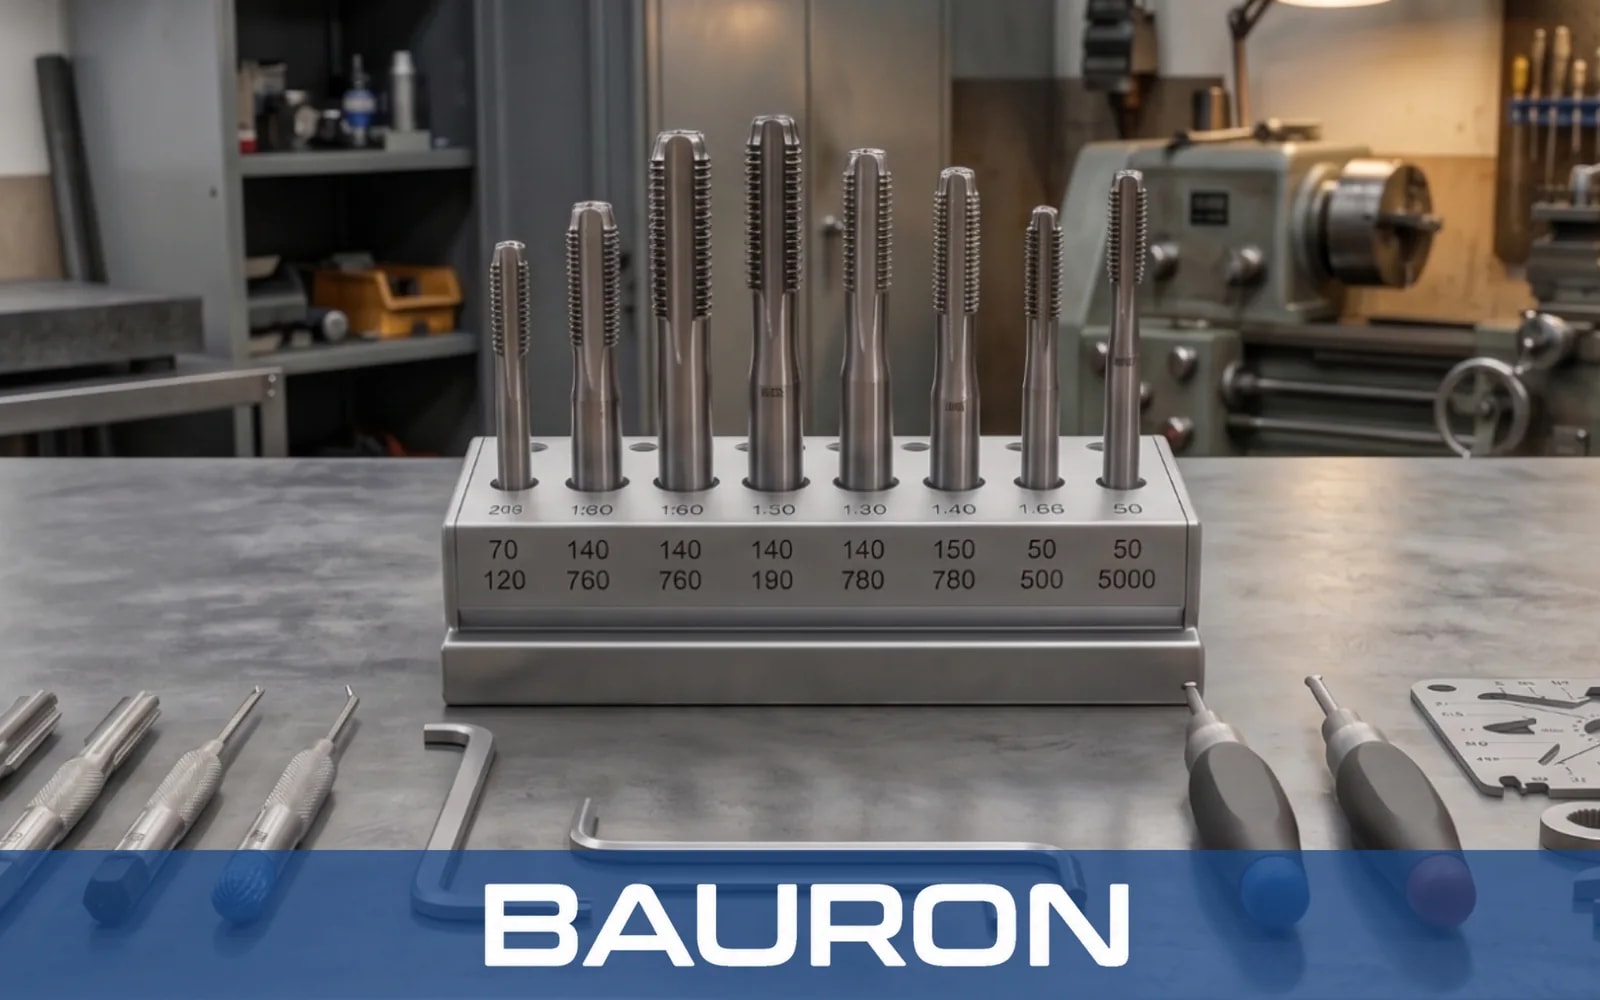
Baurons handgängtappar med rak spånkanal skär invändiga gängor med vändjärn eller en kontrollerad spindel med låg hastighet. Spånkanalerna löper parallellt med verktygskroppen och håller kvar spånorna under skärningen, och därför backar man vanligtvis regelbundet vid manuell gängning för att bryta och avlägsna spånorna.
Fyrkanten passar i ett vändjärn så att operatören kan rikta in verktyget mot det förborrade hålet; det långa ansnittet på ingångsgängtappar underlättar denna första inriktning.
De främre tänderna i ansnittet skär gängprofilen progressivt när vändjärnet eller spindeln roterar.
Spånorna samlas i de raka spånkanalerna, och verktyget kan behöva backas och rensas regelbundet.
Tänder med full diameter bakom ansnittet formar den färdiga invändiga gängan.
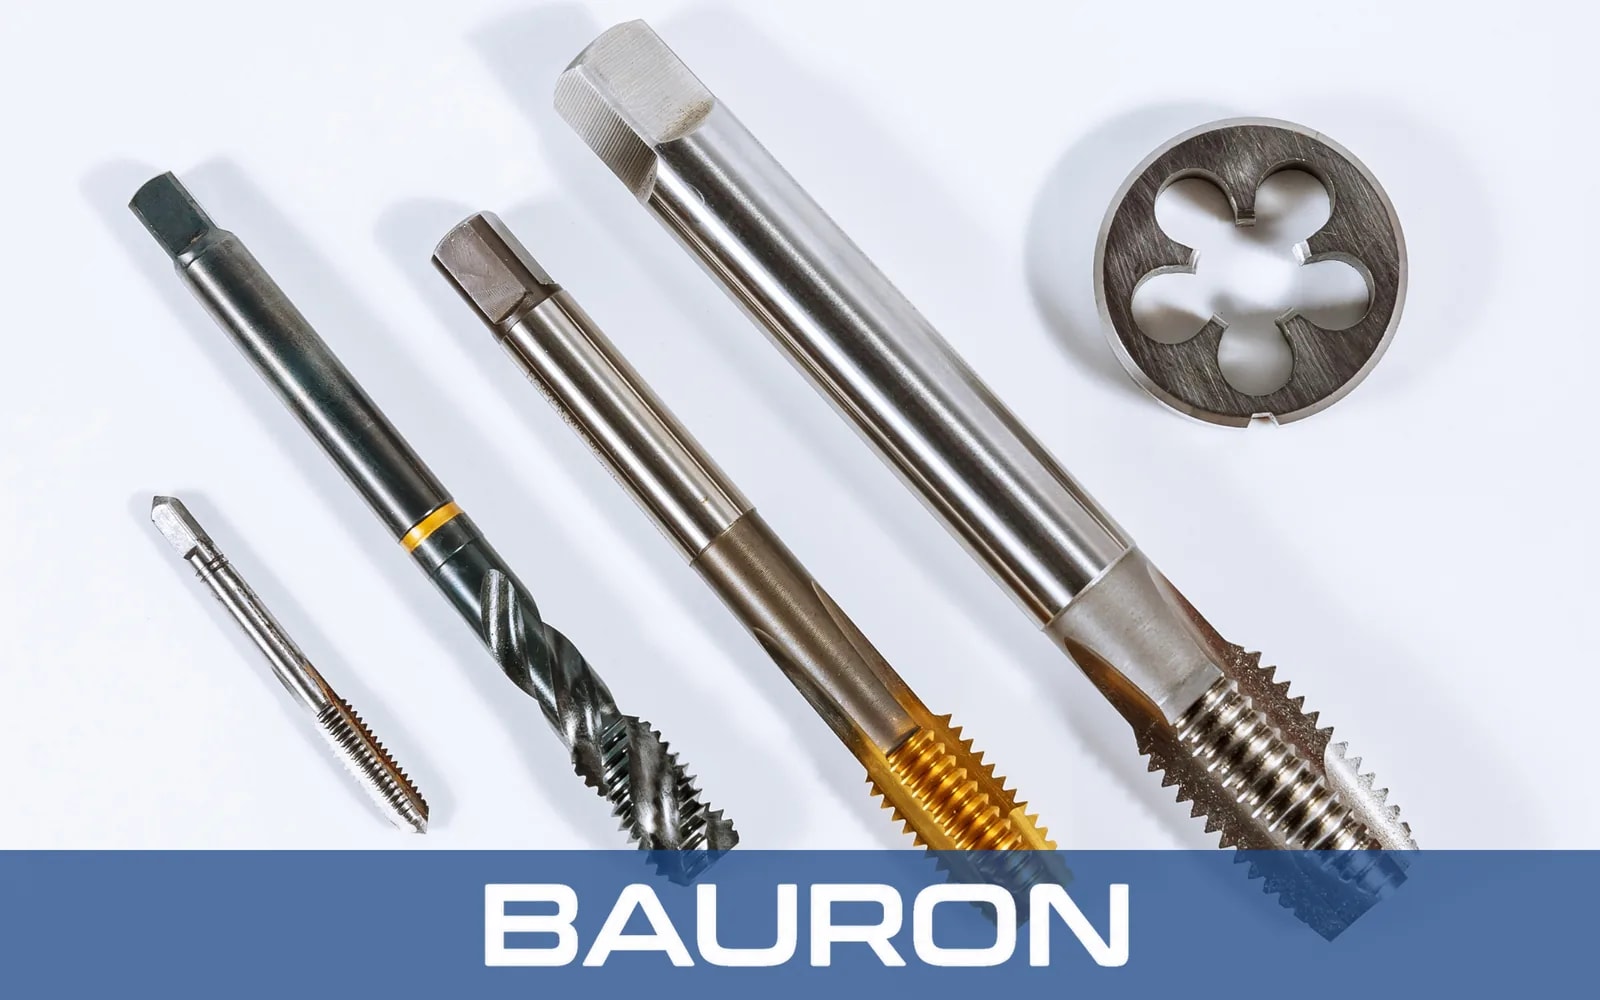
Handmanövrering ger taktil återkoppling som hjälper användaren att reagera på ökande skärmotstånd.
Ingångs-, mellan- och bottenansnitt används för gängstart, allmän gängning och färdigställande av sackhål; tillsammans som en gängtappssats med bottengängtapp täcker de en komplett manuell gängningssekvens.
Den fyrkantiga änden passar i matchande vändjärn och lämpliga gängtappshållare.
Applikationsanpassade verktyg kan gänga lågkolhaltigt stål, gjutjärn, brons, aluminium och täta polymerer.
Kärnan i en gängtapp med rak spånkanal ger styvhet, men rätt kärnhålsstorlek, smörjning och spånkontroll är fortfarande viktiga.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | #0 till 2"+; metriskt M1,6 till M50+ finns |
| Ansnittstyper | Ingångs-, mellan- eller bottenansnitt |
| Gängformer | UNC, UNF, metrisk, NPT och fina stigningar |
| Spånkanalsutförande | Raka, parallella spånkanaler |
| Skafttyp | Rakt cylindriskt med fyrkant |
| Tolerans | Passningsalternativ i klass 2B och 6H |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Lågkolhaltigt stål, mässing, aluminium och plast. | Skarpa eggar, seghet och slagtålighet passar för kontrollerad manuell gängning. |
| Kolstål | Lättare reparationer, omgängning och mjuka metaller. | Ett ekonomiskt alternativ för underhållsarbete i små volymer. |
| Blank / obelagd | Allmänna icke-järnmetaller och lågkolhaltigt stål. | En obelagd egg bevarar den skarpa skärgeometrin och undviker beläggningskostnaden. |
HSS kombinerar skarpa eggar och seghet för allmän handgängning, kolstål passar för lättare arbete i små volymer och blanka obelagda verktyg behåller en skarp skäregg vid manuell användning. För maskingängning i stabila uppställningar ger gängtappar i solid hårdmetall högre styvhet och slitstyrka än kvaliteter för handgängtappar.
Ger operatören direkt kontroll och återkoppling under gängskärningen.
Stöder axiell inriktning vid gängning med låg hastighet i en manuell svarv.
Använder en lämplig gängapparat eller en kontrollerad spindelprocedur för inriktad gängning.
Skär nya gängor eller återställer användbara gängprofiler vid manuella reparationer, även ombord och vid kaj inom varvsindustrin.
Gängar gjutjärn, mässing och lämpliga plaster vars spån tenderar att brytas i små bitar.
Fungerar för båda håltyperna när ansnittsformen och metoden för spånavlägsnande passar applikationen.
Gängar invändigt i små volymer utan en dedikerad automatiserad gänguppställning, ofta med en sats mellangängtappar som täcker vanliga storlekar.
För vanliga högerskärande gängtappar vrider man ungefär ett halvt till ett helt varv framåt och backar sedan ungefär ett kvarts varv för att bryta spånan. Den exakta metoden beror på material, gängtappens geometri, smörjning och tillverkarens rekommendationer.
Tillverkare av gängtappar förser vanligtvis handgängtappar med raka spånkanaler och fyrkant för manuell kontroll. Maskingängtappar har ofta spiralspets- eller spiralspånkanalsgeometri som styr spånorna under kontinuerliga automatiserade cykler.
De kan köras i lämpliga maskincykler med låg hastighet eller kontrollerad gängning, särskilt i kortspånande material. Eftersom spånorna stannar kvar i spånkanalerna kan cykeln behöva planeras annorlunda än för gängtappar med spiralspets eller spiralspånkanal; vår guide om CNC-gängtappar jämför hur varje spånkanalsutförande styr spånorna.
Använd en skärvätska som är kompatibel med arbetsstycket och gängtappens material, om inte materialet eller processen uttryckligen kräver torrgängning. Rätt smörjning kan minska friktionen, förbättra ytfinishen och sänka risken för kärvning.
Kundanpassade alternativ kan omfatta tum-, metriska och icke-standardiserade stigningar, passningsklasser, ansnittslängder, skaftmått, material och beläggningar.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade gängspecifikationer, ansnittsprofiler, spånkanalsgeometri, verktygsmaterial och beläggningar. Dela håltyp, arbetsstyckets material och arbetsmetod för teknisk granskning.
Kontakta ingenjör