Borrning av kärnhål
Den främre borrspetsen tar upp den kärnhålsdiameter som den integrerade gängdelen kräver.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
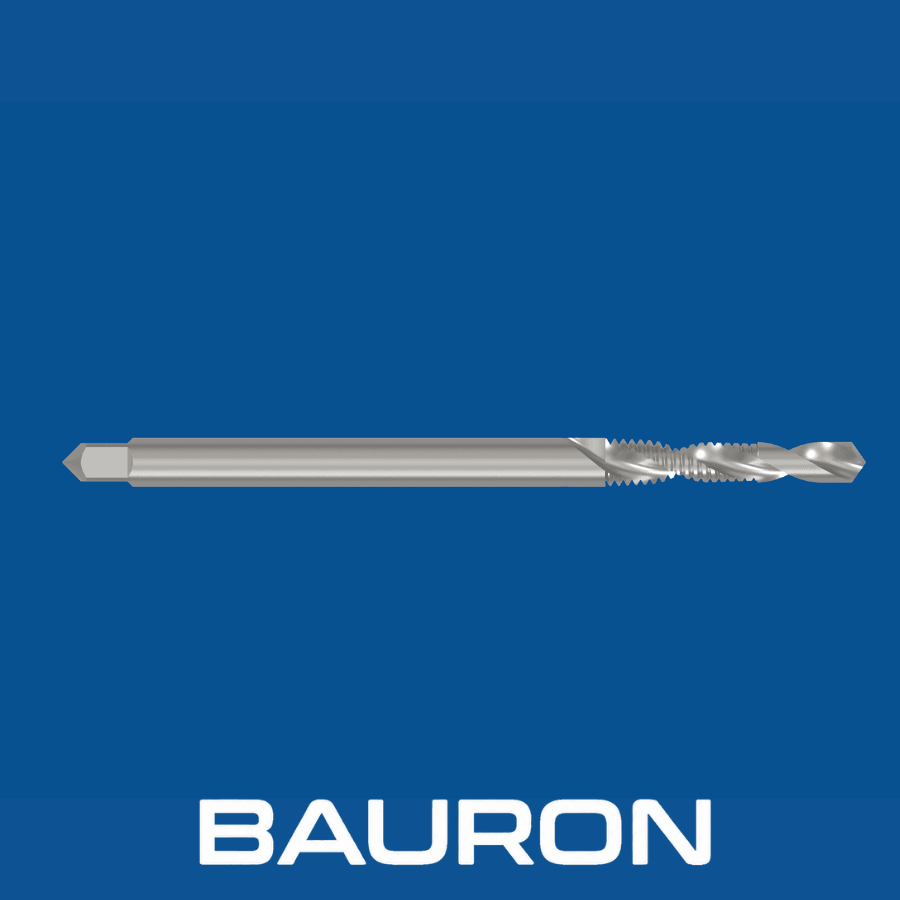
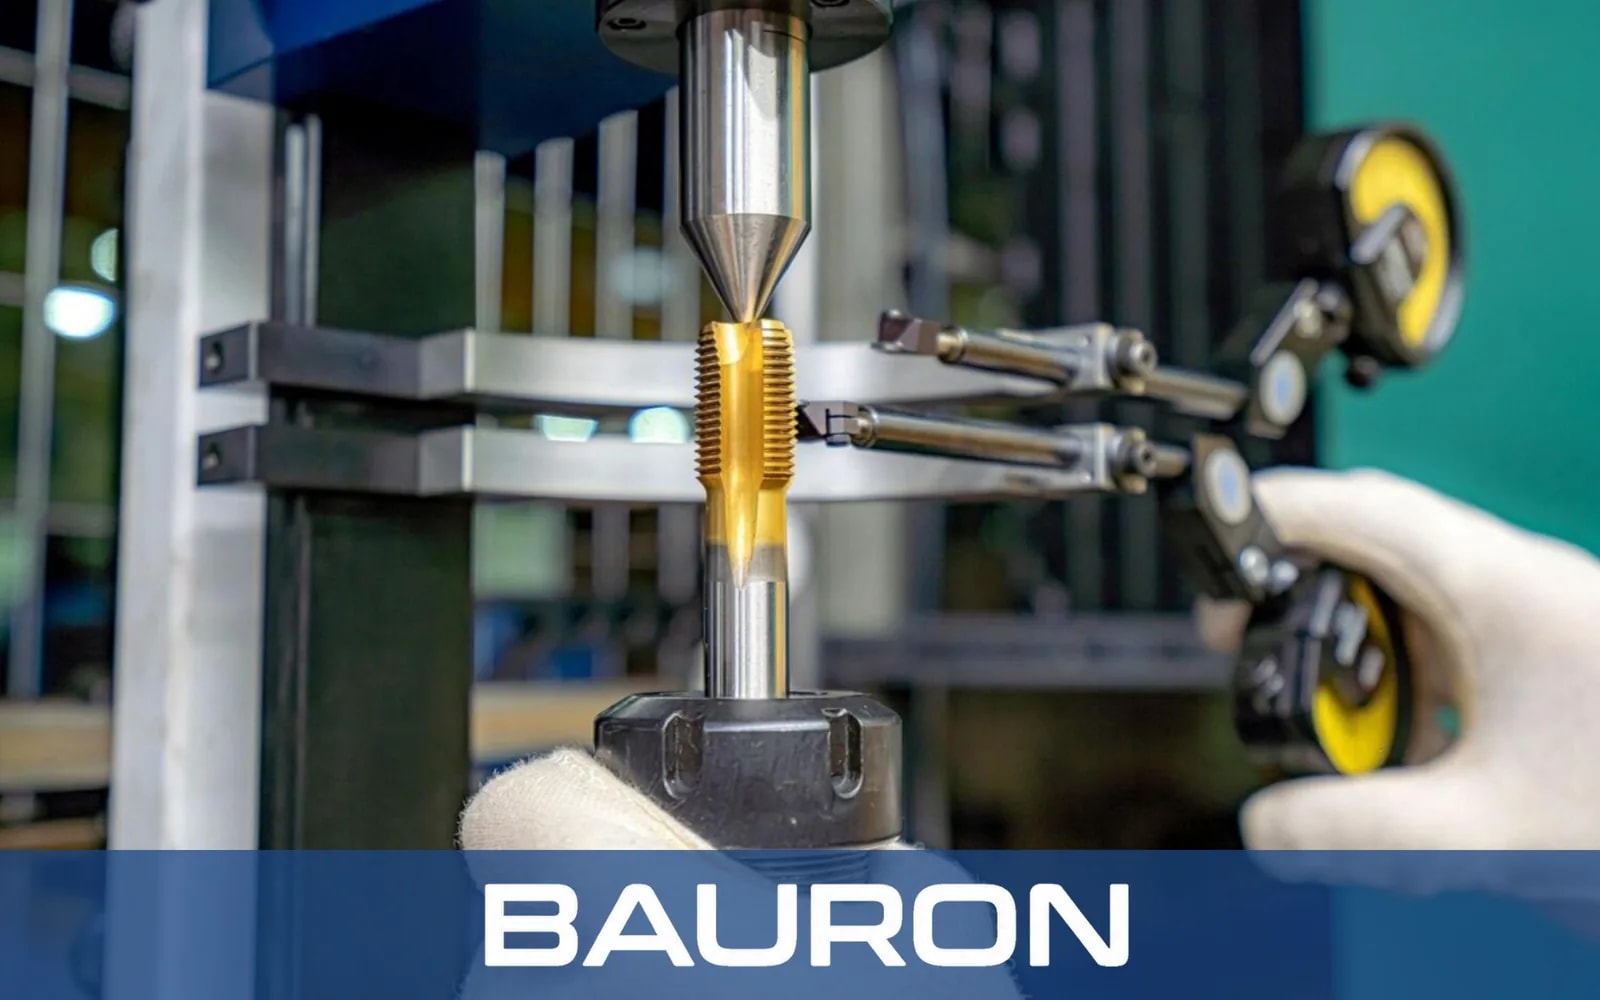
Kombinationsmaskin-gängtappar kombinerar borrning av kärnhål, invändig gängskärning och fasning av ingången i en och samma verktygskropp. De är avsedda för kontrollerade operationer i genomgående hål där borrspetsen kan gå igenom arbetsstycket innan hela den gängande delen går i ingrepp.
Den främre borrspetsen tar upp den kärnhålsdiameter som den integrerade gängdelen kräver.
När verktyget matas framåt följer den gängade skärdelen det borrade kärnhålet och skapar den invändiga gängan.
Ett integrerat steg eller en fas kan grada och fasa hålets ingång som en del av cykeln.
En synkroniserad gängningscykel reverserar rotation och matning för att dra ut den gängade delen när det programmerade djupet har nåtts.
Att kombinera borrning, gängning och efterbearbetning av ingången kan förkorta cykeltiden i lämpliga detaljer med genomgående hål.
Ett enda verktyg kan spara magasinsplatser och minska den icke-skärande tiden för verktygsbyten.
De integrerade borr- och gängdelarna ger jämn inriktning mellan hål och gänga när de körs i en styv uppställning med lågt kast.
Avståndet mellan borr och gängdel är utformat så att kärnhålet kan gå igenom innan hela den gängskärande delen går i ingrepp.
Applikationsspecifika beläggningar kan minska friktion och slitage vid kombinerad borrning och gängning.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | #4 till 1/2"; metriskt M3 till M12 i utvalda konfigurationer |
| Gängformer | UNC, UNF, metrisk och kundanpassade stigningar |
| Spånkanalsgeometri | Spiralspets eller kort spiralspånkanal |
| Skafttyp | Rakt cylindriskt, 1/4" sexkant eller maskinskaft |
| Operationstyp | Borrning, gängning och fasning av ingången i genomgående hål |
| Materialtjocklek | Vanlig utgångspunkt: högst gängtappens nominella diameter; kontrollera mot den exakta verktygsgeometrin |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Lågkolhaltigt stål, aluminium, mässing och kompatibla plaster. | Slagsegheten ger stöd för allmän borrning och gängning där skärbelastningen varierar längs verktyget. |
| Kobolt (HSS-Co) | Rostfritt stål och legeringar med högre hållfasthet. | Förbättrad varmhårdhet hjälper till att motstå eggnedbrytning i segare material. |
| TiN-/TiAlN-beläggning | Borrning och gängning i produktion i kompatibla material. | En lämplig beläggning kan minska friktionen, begränsa kallsvetsning och förbättra slitstyrkan. |
Borrspetsen och gängdelen arbetar under olika skärförhållanden, så substrat, beläggning, kylmedel, arbetsstyckets tjocklek och synkroniserade maskinparametrar måste utvärderas tillsammans.
Använder snabb positionering och synkroniserad spindelstyrning för sammanslagna håltagningscykler.
Kör synkroniserade gängningsprogram som kombinerar borrning av kärnhål och gängning med ett och samma verktyg.
Integrerar kombinationsverktyg i dedikerad produktion med flerspindliga enheter eller transferlinjer. Kontinuerlig muttergängning är en separat process som använder gängtappar med böjt skaft.
Borrar och gängar genomgående hål i kompatibla elkapslingar, paneler och ramar, bland annat vid tillverkning av manöverpaneler för automationsbranschen.
Minskar antalet verktygsbyten vid upprepad tillverkning av konsoler och hus.
Kombinerar operationer i en CNC-borr- och gängmaskin när verktygsspetsen har fritt utrymme bortom arbetsstycket.
Sparar platser i verktygsmagasinet genom att ersätta separata borr-, gäng- och fasverktyg i lämpliga detaljer.
En typisk geometri för kombinerad borrning och gängning är avsedd för genomgående hål eftersom borrspetsen måste gå igenom materialet innan den gängande delen färdigställer gängan. En applikation med sackhål kräver ett specialkonstruerat verktyg och verifierat fritt utrymme, eller en separat pilotborr följd av gängtappar med spiralspånkanal.
En vanlig utgångspunkt begränsar tjockleken till ungefär gängtappens nominella diameter, men den faktiska gränsen bestäms av borrspetsens längd, avståndet mellan borr och gängdel, ansnittets längd, det fria utrymmet vid genombrott och arbetsstyckets material.
Maskinen måste klara kontrollerad borrning och synkroniserad gängning med reversering. Programmera matning, hastighet, övergångsdjup och utdragning enligt verktygstillverkarens data och den exakta gängstigningen.
En vanlig gängtapp, till exempel en gängtapp med spiralspets för genomgående hål, kräver ett separat borrat kärnhål och kan behöva följas av ett fasverktyg. Ett kombinationsverktyg kan slå samman dessa operationer, och den faktiska minskningen av cykeltiden beror på detaljens geometri, maskinens acceleration och befintlig tid för verktygsbyten.
Bauron kan granska icke-standardiserade stigningar, borrspetslängder, avstånd mellan gängdel och borr, stegfaser, skaft, substrat och beläggningar för att ta fram specialgängtappar för en specifik applikation med genomgående hål.
Bauron erbjuder design- och ingenjörsstöd för borrspetsgeometri, avstånd mellan borr och gängdel, gängstigningar, fassteg, skaft, substrat och beläggningar. Dela detaljens tvärsnitt och maskincykeln för teknisk granskning.
Kontakta ingenjör