Sekventiell uppföljning
Verktyget går in i ett sackhål som tidigare gängats med en ingångsgängtapp eller mellangängtapp.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
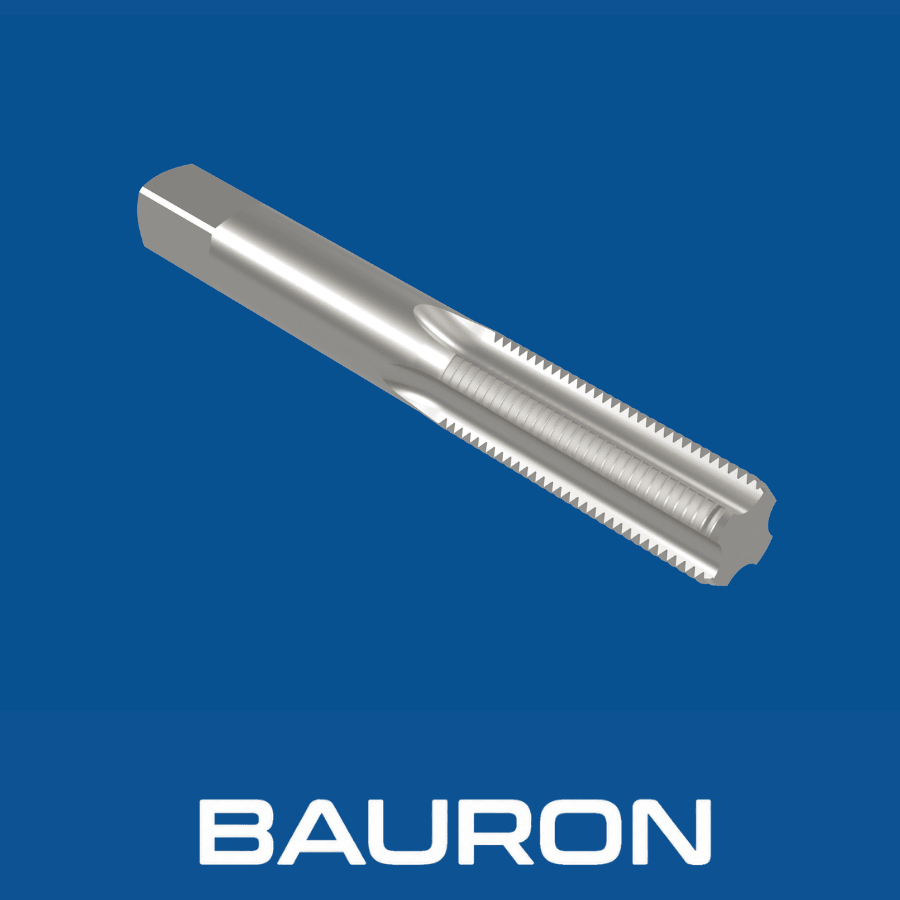
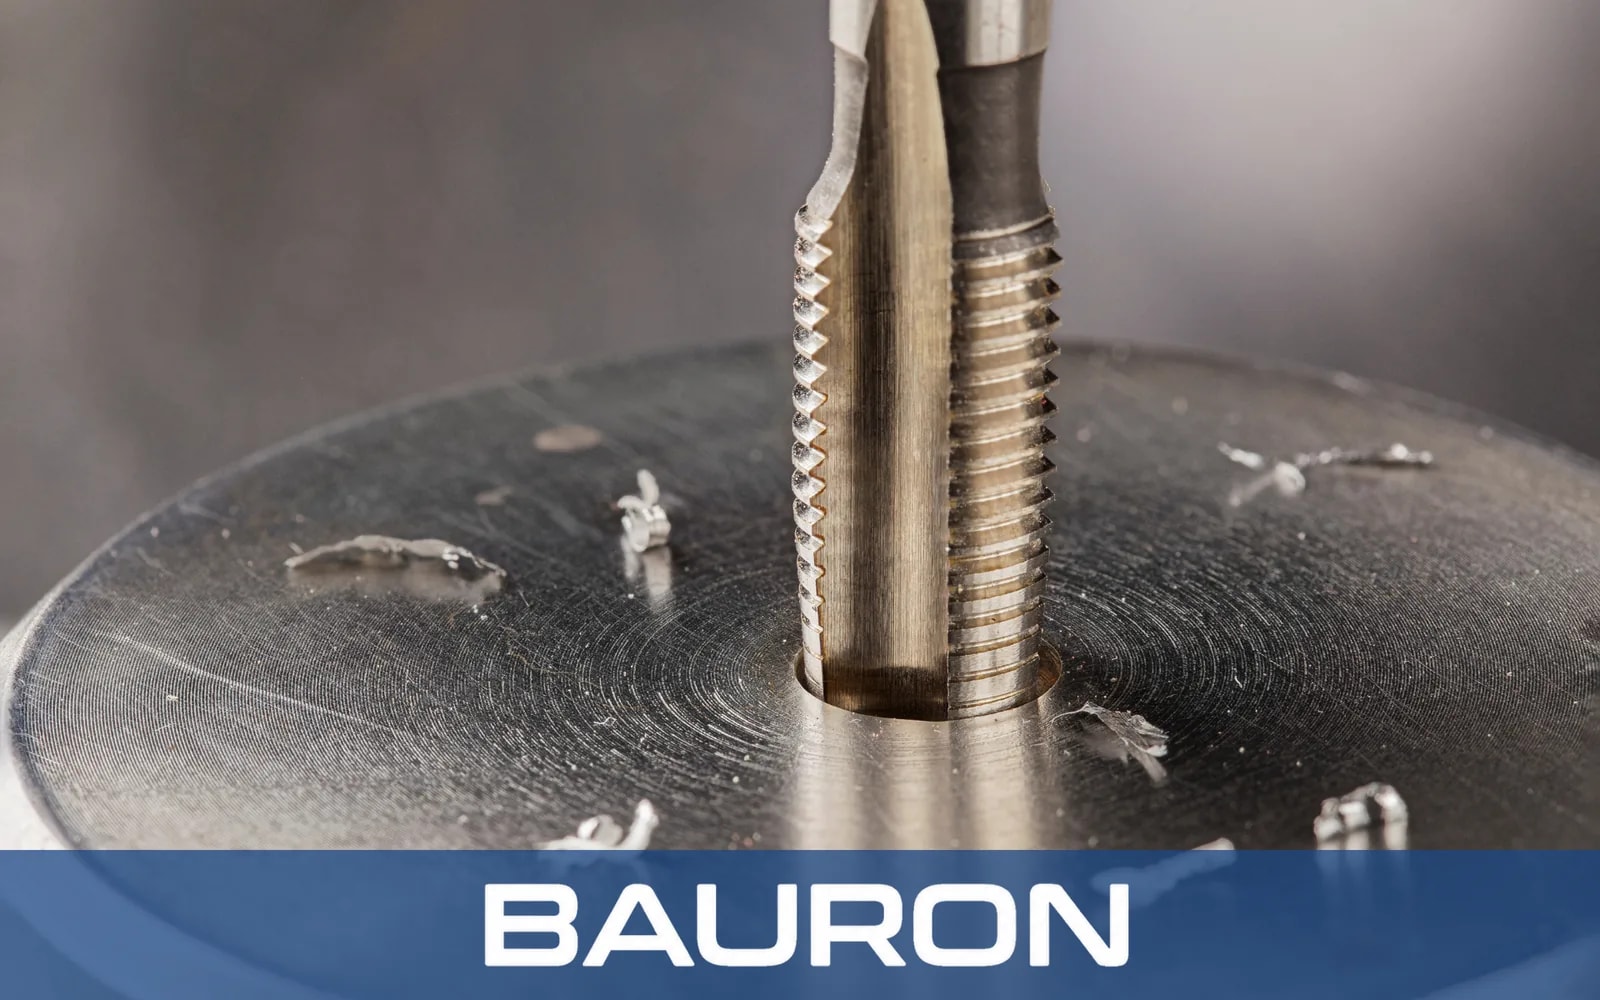
Bottengängtappar från Bauron är färdigskärande gängtappar för gängning i sackhål. Deras korta ansnitt, vanligtvis 1 till 2 gängor, följer en gänga som påbörjats med en ingångs- eller mellangängtapp och förlänger den fullständiga gängprofilen närmare botten av sackhålet.
Verktyget går in i ett sackhål som tidigare gängats med en ingångsgängtapp eller mellangängtapp.
Det korta ansnittet bearbetar det kvarvarande ogängade materialet nära hålets botten.
Fullstora tänder bakom ansnittet formar gängtoppar och gängbottnar nära det tillgängliga håldjupet.
Den valda spånkanalsgeometrin ger utrymme för att hantera de kvarvarande spånorna i sackhålet.
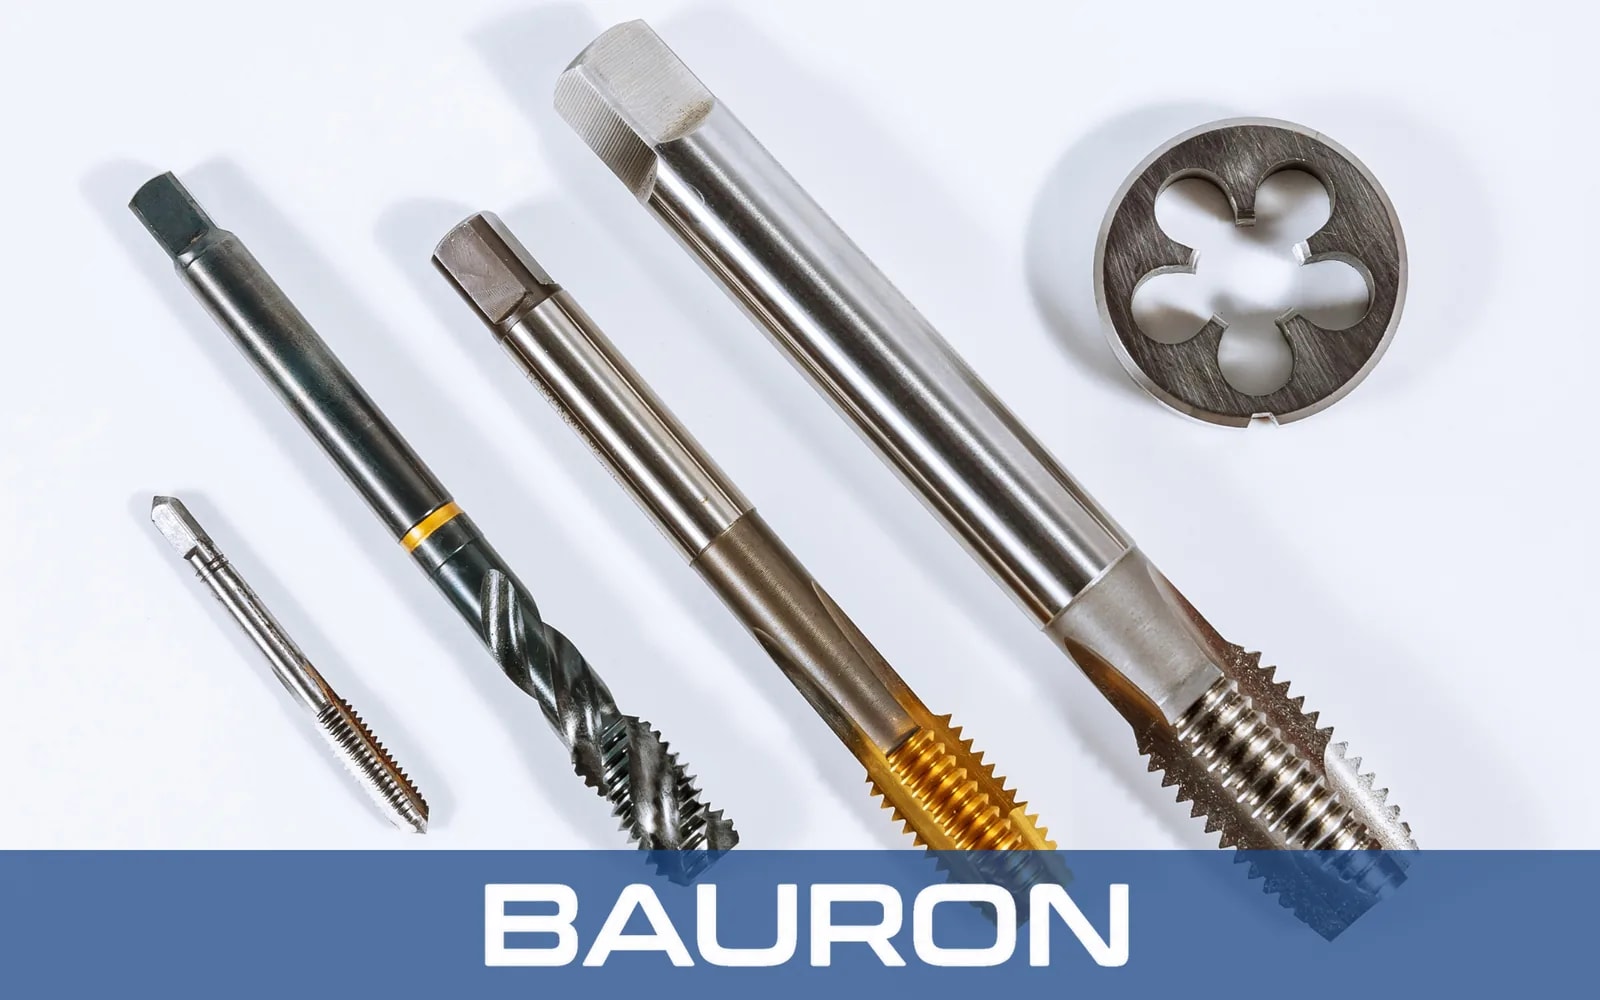
Det korta ansnittet lämnar mindre ofullständig gänga nära sackhålets botten än mellan- eller ingångsgängtappar.
En till två gängor i ansnittet gör det möjligt att skära nära det tillgängliga håldjupet.
Slipad skärgeometri ger rena invändiga gängor när den anpassas till krävd passning och process.
Kärnan bidrar till vridstyvheten, men djupkontroll är fortfarande nödvändig för att undvika kontakt med hålets botten.
Bottengängtappar kan kombineras med matchande ingångs- och mellangängtappar i en gängtappssats för en komplett manuell gängningssekvens.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | #0 till 2"+; metriskt M1,6 till M50+ finns |
| Ansnittsprofil | 1 till 2 gängor i ansnittet; bottenansnitt |
| Gängformer | UNC, UNF, metrisk, NPT och specialgängor |
| Spånkanalsgeometri | Rak spånkanal, spiralspånkanal eller modifierad bottengeometri |
| Skafttyp | Standardfyrkant eller rakt cylindriskt skaft |
| Tolerans | Precisionsalternativ i GH- och H-klass |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Lågkolhaltigt stål, mässing och aluminium. | Segheten hjälper till att motstå urflisning under det högre vridmomentet från ett kort ansnitt. |
| Kobolt (HSS-Co) | Rostfritt stål, titan och hårda legeringar. | Förbättrad varmhårdhet bidrar till att bevara eggen vid friktion och förhöjda temperaturer. |
| TiAlN-/TiCN-beläggning | Industriell produktion i större volymer. | Lägre friktion kan bidra till att minska kallsvetsning vid skärning i trånga sackhål. |
HSS ger seghet för allmänna material, kobolt förbättrar varmhårdheten i krävande legeringar och TiAlN- eller TiCN-beläggningar kan minska friktion och kallsvetsning i produktion.
Kör gängtappar i synkroniserade gängningscykler med kontrollerat djup för att färdigställa gängor i sackhål.
Håller gängtappen i en revolver eller dubbdocka för axiell gängning av sackhål.
Ger det sista handstyrda passet i en traditionell sekvens med flera gängtappar, ofta med en handgängtapp med rak spånkanal med bottenansnitt.
Förlänger användbara invändiga gängor nära botten av icke genomgående hål.
Färdiggänger sackhål för bultar och invändiga kanaler där ett kontrollerat gängdjup krävs.
Förbereder invändiga portar i sackhål som kräver stort gängingrepp för fästelement, till exempel i hydraul- och kraftgenereringsutrustning för energibranschen.
Följer efter kärnhålsborren och startgängtappen i en kontrollerad sackhålsprocess.
Det är i regel olämpligt eftersom ansnittet på 1 till 2 gängor koncentrerar startbelastningen och ger begränsad styrning. Börja med en ingångs- eller mellangängtapp om inte verktyget och processen är särskilt konstruerade för något annat.
En typisk sekvens består av en kärnhålsborr i rätt storlek, en ingångs- eller mellangängtapp som skapar gängan och en bottengängtapp som förlänger gängorna med full profil närmare hålets botten.
Använd noggrann kontroll av håldjup och gängdjup, se till att det finns spånutrymme, använd lämplig skärvätska, avlägsna spån vid behov och tvinga inte gängtappen mot hålets botten.
Spiralspånkanaler drar spånorna mot hålets öppning och väljs ofta för sackhål i långspånande material. Raka spånkanaler håller kvar spånorna i kanalerna och kan behöva rensas oftare.
Precis som våra övriga specialgängtappar kan applikationsspecifika bottengängtappar utformas med kundanpassade stigningar, ansnitt, spånkanalsgeometri, skaftmått, kylmedelstillförsel och beläggningar.
Bauron Tools erbjuder design- och ingenjörsstöd för kundanpassade gänggeometrier, ansnitt, spånkanalsformer, skaftkonfigurationer och applikationsspecifika beläggningar. Dela sackhålets djup, arbetsstyckets material och processförhållanden för teknisk granskning.
Kontakta ingenjör