3D-formning av propellerblad
Fleraxliga koniska kulformade pinnfräsar formar komplexa hydrodynamiska kurvor på stora propellrar av nickel-aluminiumbrons.
Skärverktyg med hög styvhet för bearbetning av marinbrons, rostfritt stål och tunga skrovsmiden som används i hela den marina industrin.
Applikationer inom varvsindustrin kombinerar materialavverkning med högt vridmoment, kilspårsfräsning med hög matning, finbearbetning av hål, gängning, fasning och jämn 3D-ytformning av stora komponenter i brons, titan, rostfritt stål och smitt stål. Andra tunga sektorer med liknande legeringar beskrivs i våra branschlösningar.
Fleraxliga koniska kulformade pinnfräsar formar komplexa hydrodynamiska kurvor på stora propellrar av nickel-aluminiumbrons.
Kilspårsfräsar med förskjutna tänder fräser djupa drivkilspår i tunga propelleraxlar och roderstammar och hjälper samtidigt till att kontrollera vibrationer.
Kraftiga utborrningsverktyg och brotschar finbearbetar stora cylinderlopp i motorblock för dieseldrift i styv CNC-utrustning. Långa oljekanaler i samma block kan borras med långa metallborrar.
Dubbelvinkel- och formfräsar bearbetar trycktätande gängprofiler på ventil- och pumphus för havsvatten. Gängade portar i dessa hus kan gängas med en gängtapp för rörgängor.
Skärverktyg för hög matning fasar kanterna på tjock stålplåt inför automatiserad skrovsvetsning. Genomgående hål i tjock plåt och konstruktionsdelar kan borras med borrar med stor diameter.
Marin bearbetning kräver verktygssubstrat, geometrier och beläggningar som har valts för de sega, korrosionsbeständiga legeringar som används i saltvattenmiljöer.
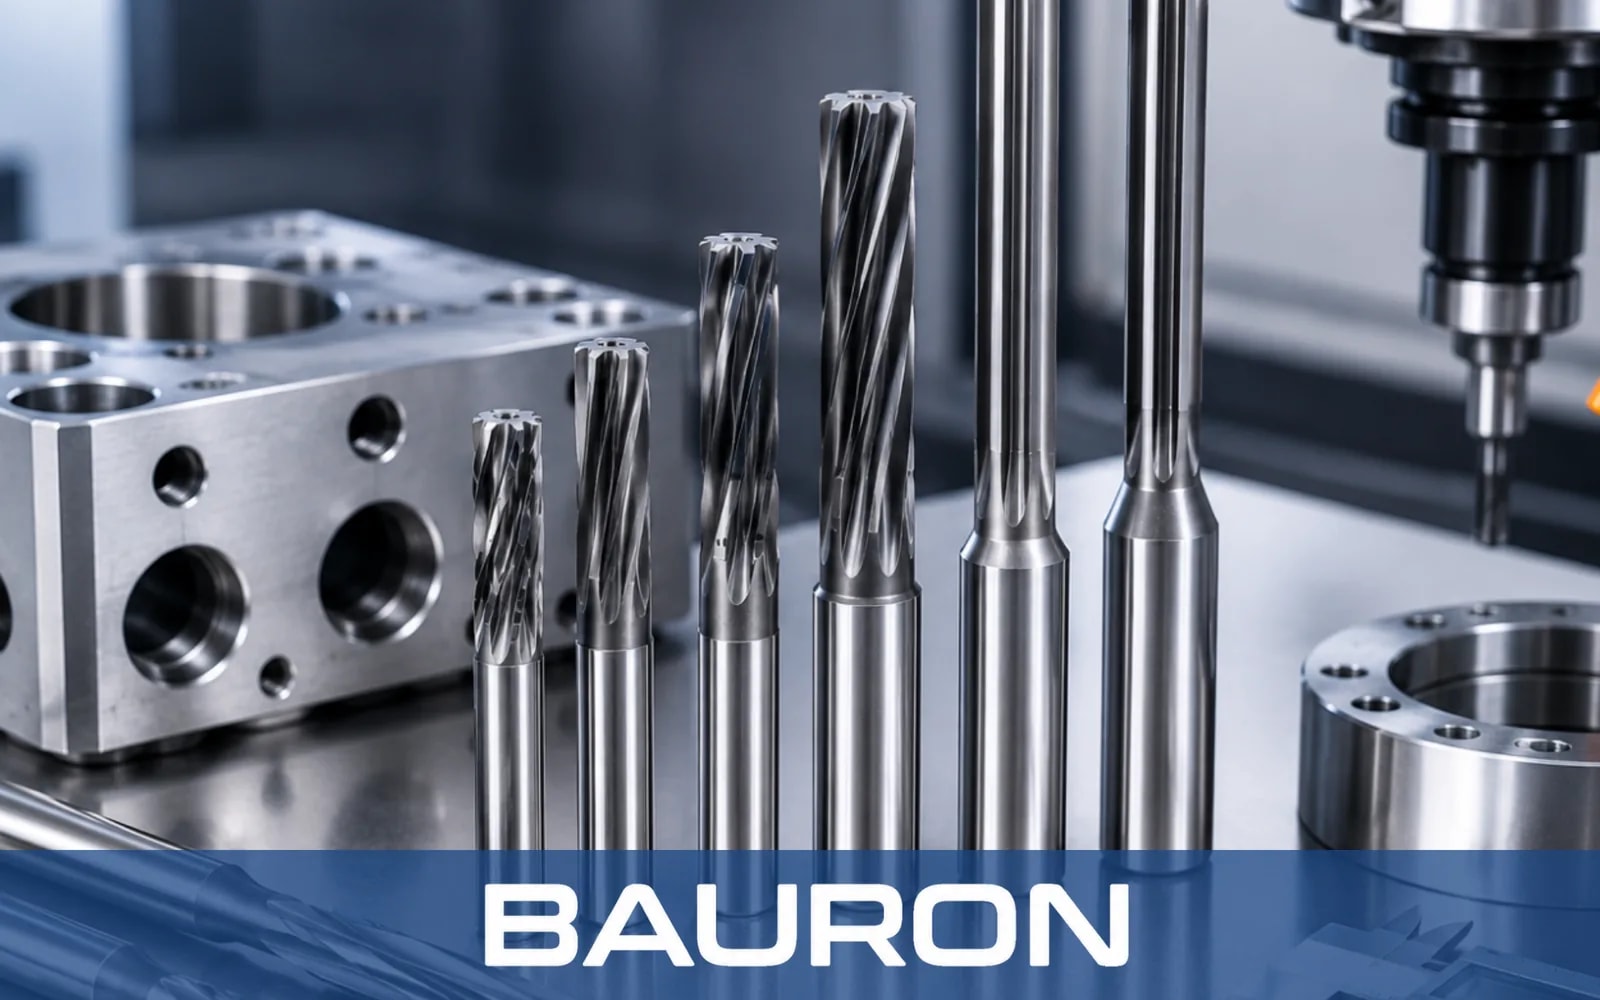
Sega, stöttåliga hårdmetallsubstrat hjälper till att hantera kraftiga avbrutna snitt i stora gjutna propellrar.
Värmebeständiga beläggningar som AlTiN eller nACo kan hjälpa till att begränsa slitaget när dessa legeringar deformationshårdnar vid kontinuerlig ventilfräsning. Cylindriska och koniska gängtappar för rörgängor tar fram invändiga gängor för bränsle- och tryckluftskopplingar ombord.
Polerade utföranden med öppna spånkanaler främjar spånevakueringen och hjälper till att minska spånsvetsning vid höghastighetsprofilering av skrovfästen.
Verktyg med styv hårdmetallkärna hjälper till att kontrollera utböjningen vid tung spårfräsning av propelleraxlar.
Skär drivkilspår i propelleraxlar för högt vridmoment, där de förskjutna tänderna hjälper till att minska vibrationer.
Visa verktygFormar hydrodynamiska 3D-kurvor på propellrar och bärplan.
Visa verktygAvverkar stora materialmängder ur skrovbeslag och framdrivningshus av smitt stål.
Visa verktygFinbearbetar hål för roderstift och axelkopplingar med kontrollerad spånevakuering.
Visa verktyg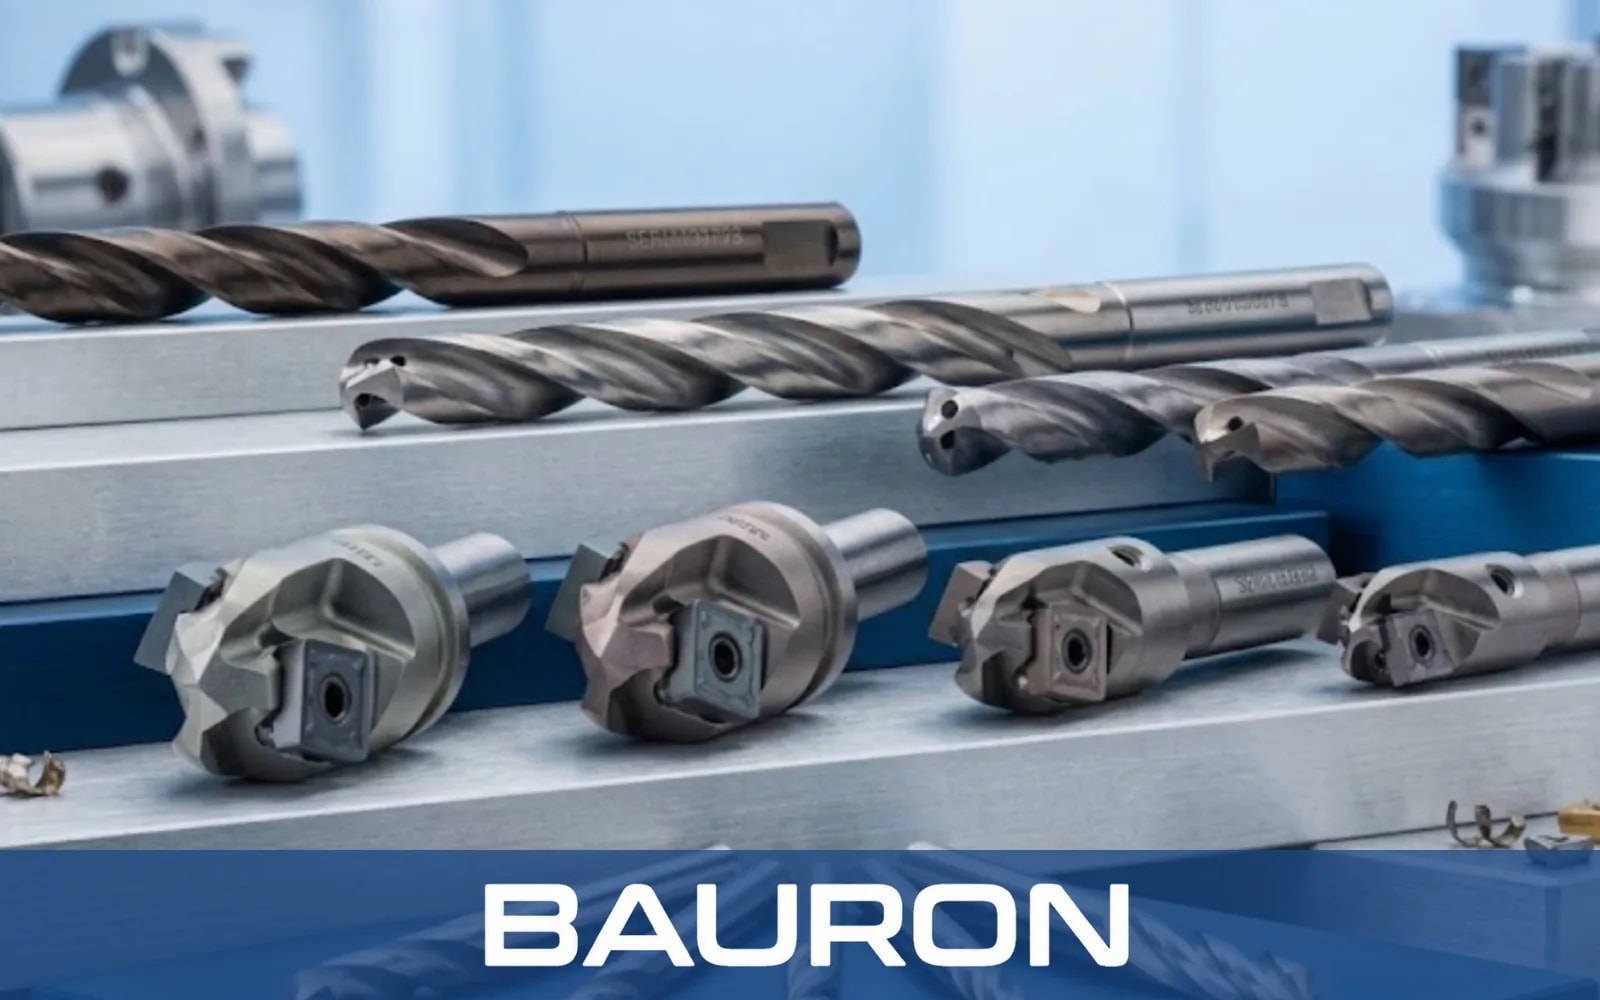
Applikationsanpassade högmatningsgeometrier kan förkorta bearbetningscyklerna på stora marina gjutgods när processförhållandena tillåter det.
Fleraxliga formverktyg kan ge släta ytor på propellrar och bärplan som stöder den hydrodynamiska prestandan.
Lämpliga PVD-beläggningar kan hjälpa till att skydda skäreggarna mot värme och slitage vid bearbetning av brons- och duplexlegeringar.
Utföranden med varierande spiralvinkel och förskjutna spånkanaler kan dämpa vibrationer vid uppspänning av propelleraxlar med långt utstick.
Kritiska kilspår i propelleraxlar, hål för roderstift och ventildetaljer kan ha toleransmål kring ±0.0002 in (±0,005 mm), men uppnåbara resultat beror på maskin, uppspänningens styvhet, verktygets skick, material och mätmetod.
Vanliga material är nickel-aluminiumbrons, rostfritt duplex- och superduplexstål, aluminium 5083 och 6061, Monel, titan och höghållfasta smidda stål.
Stöttåliga hårdmetallkärnor, geometrier med varierande spiralvinkel och förskjutna skäreggar kan bryta harmoniska vibrationer vid uppspänningar med förlängd räckvidd.
Bauron kan utvärdera specialfräsar för propellerformning, kilspårsfräsar med förlängd räckvidd och kraftiga brotschar mot komponentritningen, materialet, maskinen och processkraven.
Diskutera pinnfräsar för propellerformning, kilspårsfräsar för propelleraxlar, brotschar eller marina specialverktyg för er applikation. Om en standardstorlek inte passar kan ni begära en offert på specialverktyg för er marina komponent.
Baurons ingenjörsteam kan granska specialgeometrier, räckviddskrav, hårdmetallsorter och specialbeläggningar för att lösa svåra marina bearbetningsapplikationer.
Kontakta ingenjör