Inriktning mot kärnhålet
Ansnittet går in i ett hål med rätt storlek och hjälper till att fastställa gängans axel.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
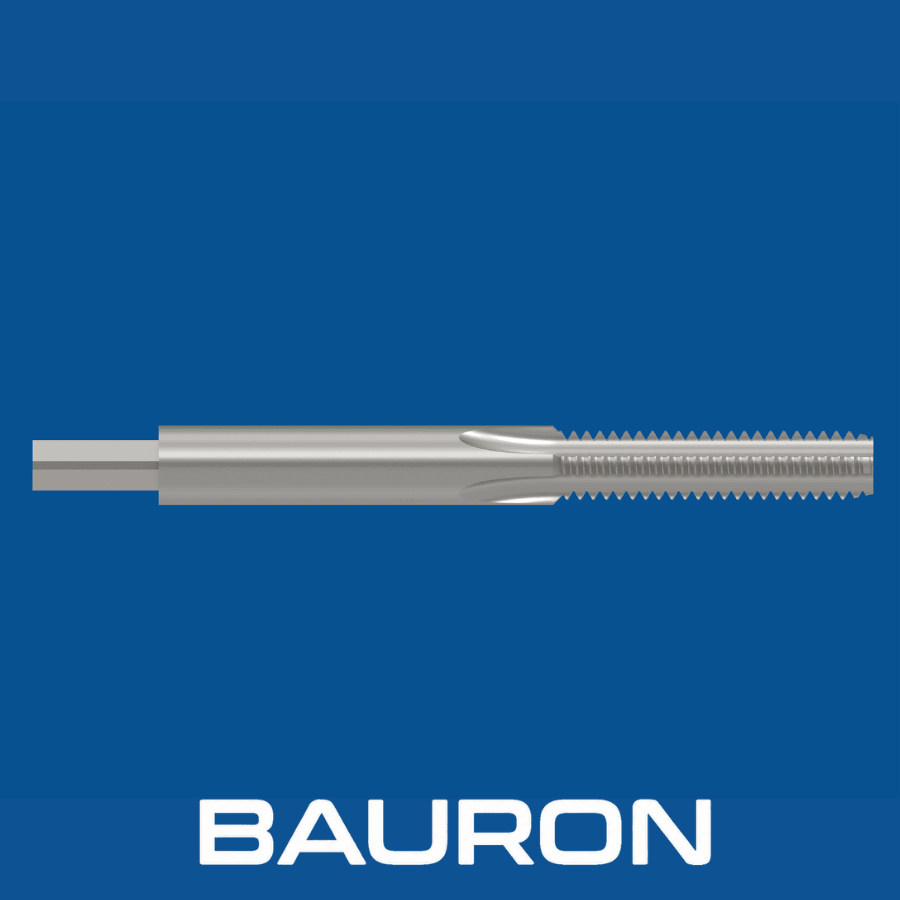
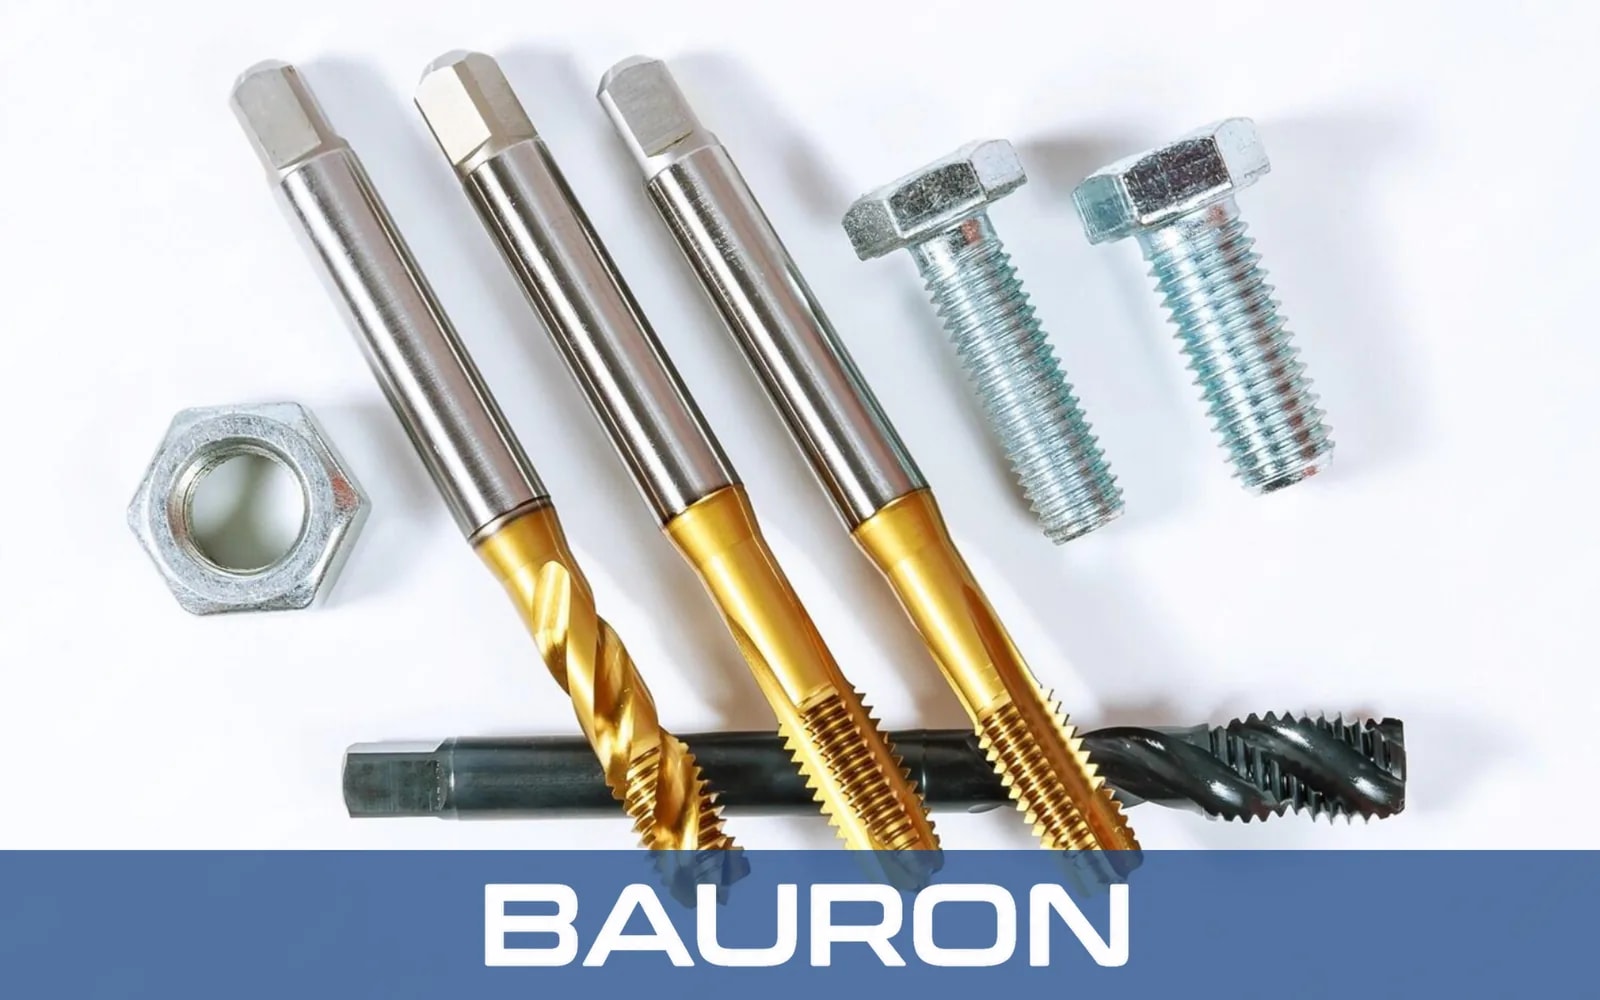
Maskinskruvgängtappar är maskingängtappar med liten diameter för numrerade storlekar på fästelement, vanligtvis #0 till #12. Skärande varianter skär UNC- eller UNF-profiler i ett förborrat hål, medan formande varianter förskjuter tillräckligt sega material. Det lilla tvärsnittet gör inriktning, kontroll av kärnhålet, spånhantering och vridmoment särskilt viktiga.
Ansnittet går in i ett hål med rätt storlek och hjälper till att fastställa gängans axel.
Slipade tänder skär profilen successivt, eller så förskjuter formande lober materialet i en rullformande konfiguration.
Spånkanalsgeometrin hos skärande gängtappar leder bort små spånor från de aktiva tänderna för att minska spånpackning.
Tänderna bakom ansnittet skapar den färdiga flankdiametern och gängflankerna.
Gängtappar för skruvgängor finns i vanliga maskinskruvstorlekar, bland annat #0, #1, #2, #3, #4, #5, #6, #8, #10 och #12.
Kärn- och spånkanalsgeometrin är balanserad för att ge vridhållfasthet och samtidigt behålla spånutrymme vid små diametrar.
Ingångs-, mellan- och bottenansnitt passar för gradvis gängstart, allmänt arbete eller gängor nära botten av ett sackhål.
Utföranden med rak spånkanal, spiralspets, spiralspånkanal och formande utan spånkanaler hanterar olika hål- och spånförhållanden.
Val av GH-gränser för flankdiametern ger avsett spel för invändiga gängor i klass 2B eller 3B när hela processen är kontrollerad.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterstorlekar | Maskinskruvstorlekar #0 (0.060") till #12 (0.216") |
| Gängsystem | UNC grov och UNF fin |
| Ansnittsprofiler | Ingångsansnitt, vanligtvis 7–10 gängor; mellanansnitt, 3–5 gängor; bottenansnitt, 1–2 gängor |
| Spånkanalsgeometri | Rak spånkanal, spiralspets, spiralspånkanal eller formande utan spånkanaler |
| Skafttyp | Rakt cylindriskt skaft med fyrkant |
| Flankdiametergränser | GH1, GH2, GH3 eller applikationsspecifika gränser för den krävda passningen hos den invändiga gängan |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Lågkolhaltigt stål, mässing, aluminium och kompatibla plaster. | Slagsegheten är värdefull för ömtåliga skäreggar med liten diameter. |
| Kobolt (HSS-Co) | Rostfritt stål, titan och legeringar för högre temperaturer. | Förbättrad varmhårdhet hjälper till att motverka att eggen trubbas av i segare och mer nötande material. |
| TiN-/TiAlN-beläggning | Automatiserad produktion i kompatibla arbetsstycksmaterial. | En lämplig beläggning kan minska friktionen, begränsa vidhäftning och förbättra slitstyrkan på små tänder. |
Välj gängtappens substrat, beläggning, ansnitt, spånkanalsutförande och skärvätska efter material, håltyp, gängpassning, maskinstyrning och produktionsvolym. I styva, stabila uppställningar kan även gängtappar i solid hårdmetall övervägas för slitstyrka i nötande material.
Kör kontrollerade gängningscykler för små gängade hål i konsoler, hus och chassin. I tunna plåtsektioner kan kombinationsmaskin-gängtappar borra och gänga utvalda nummerstorlekar med ett och samma verktyg.
Tillverkar miniatyrgängor i svarvade komponenter för medicinteknik, elektronik och flyg- och rymdindustrin.
Gängar upprepade små hål i beslag och elektroniksammanställningar i stora volymer.
Används vid prototyparbete, instrumentmakeri och reparationer där inriktning och vridmoment kan kontrolleras.
Skapar små monteringsgängor i chassin, distanser för kretskort och apparathus inom elektroniktillverkning.
Gängar komponenter för optisk utrustning, sensorer, diagnostikutrustning och finmekanik.
Möjliggör repeterbar tillverkning av gängade hål i små beslag och komponenter för hushållsapparater. Gängning av muttrar i stora volymer kräver gängtappar med böjt skaft i dedikerade muttergängmaskiner.
Förbereder monteringshål för sensorer, brytare, styrenhetshus och dekordetaljer.
Maskinskruvgängtappar har numrerade storlekar från #0 till #12, med ytterdiametrar från 0.060" till 0.216". Vanliga serier av gängtappar i tumbråkstorlekar börjar i regel vid 1/4".
Använd ingångsansnitt för gradvis gängstart, mellanansnitt för allmänt arbete i genomgående hål och tillräckligt djupa sackhål, eller bottenansnitt när fullständiga gängor måste nå nära botten av ett sackhål.
Använd angiven kärnhålsstorlek, håll axiell inriktning, kontrollera kast och vridmoment, använd lämplig skärvätska och välj spiralspetsgeometri för genomgående hål eller en gängtapp med spiralspånkanal för sackhål när spånriktningen kräver det.
Klass 2B är vanlig för kommersiella invändiga maskinskruvgängor, medan klass 3B ger en snävare passning. Gängtappens flankdiametergräns måste väljas med hänsyn till materialets beteende, tillägg för beläggning och de krävda kontrollgränserna för den färdiga gängan.
Bauron Precision Tools kan granska icke-standardiserade stigningar, kundanpassade flankdiametergränser, förlängda skaft, spånkanals- och ansnittsgeometrier, substrat och beläggningar för applikationer med små gängor.
Bauron erbjuder design- och ingenjörsstöd för numrerade gängstorlekar, flankdiametergränser, ansnittslängder, spånkanalsutföranden, skaftgeometri, substrat och beläggningar. Dela detaljritningen och gängningsprocessen för teknisk granskning, oavsett om jobbet kräver HSS-gängtappar eller kundanpassade hårdmetallverktyg.
Kontakta ingenjör