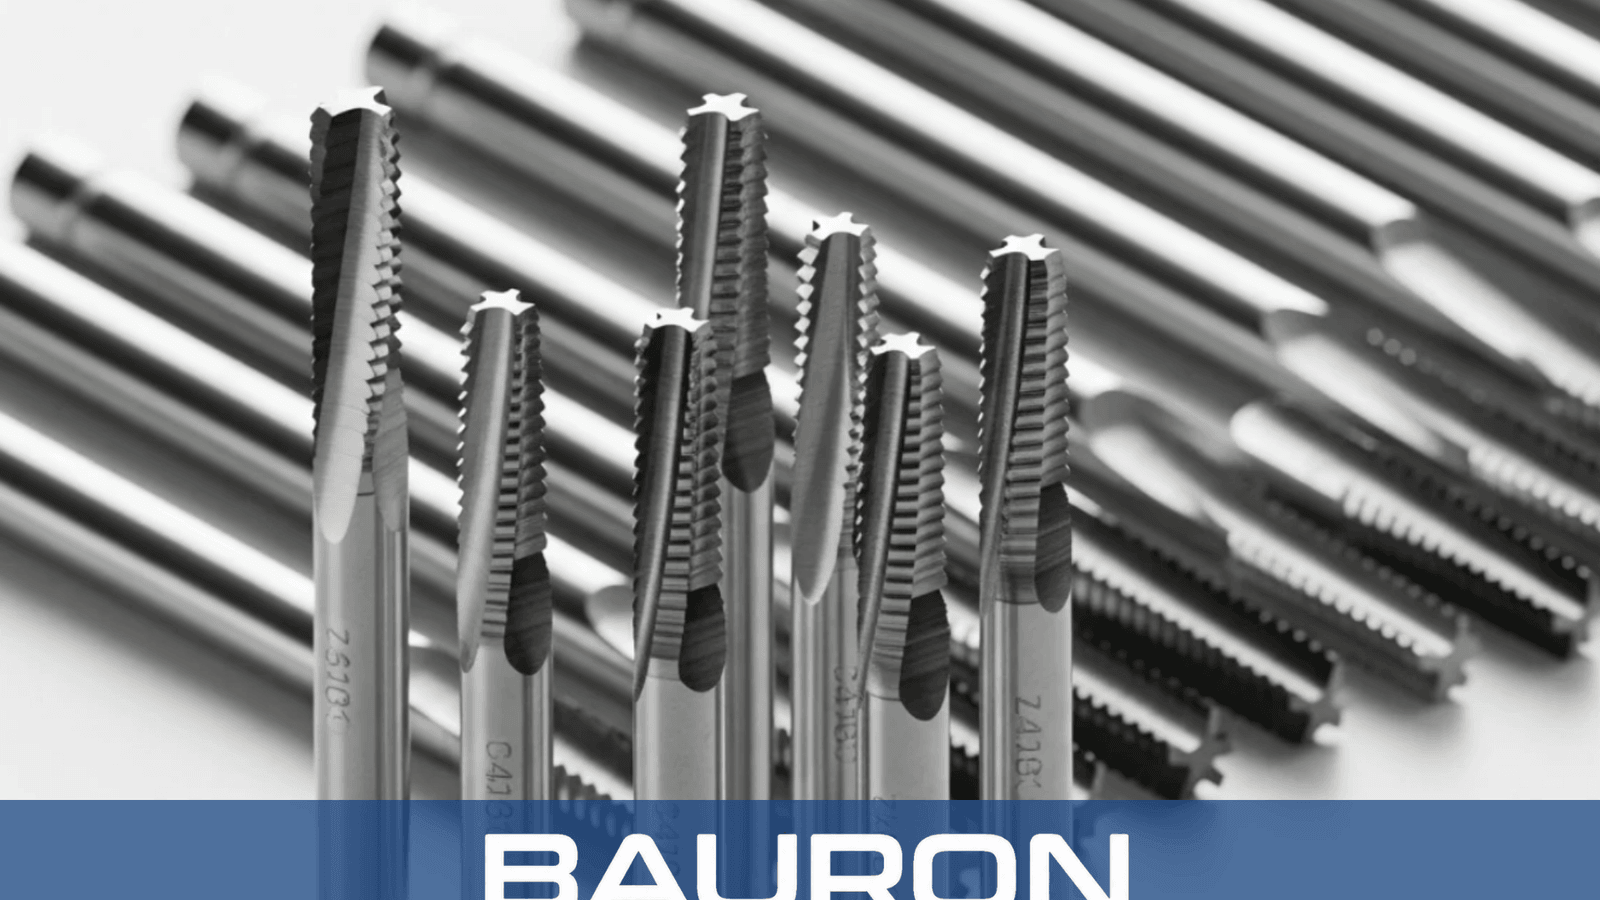
Enkel ingång
De smala första tänderna styr in gängtappen i det förborrade hålet och bidrar till att begränsa kärvning och snedgängning.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
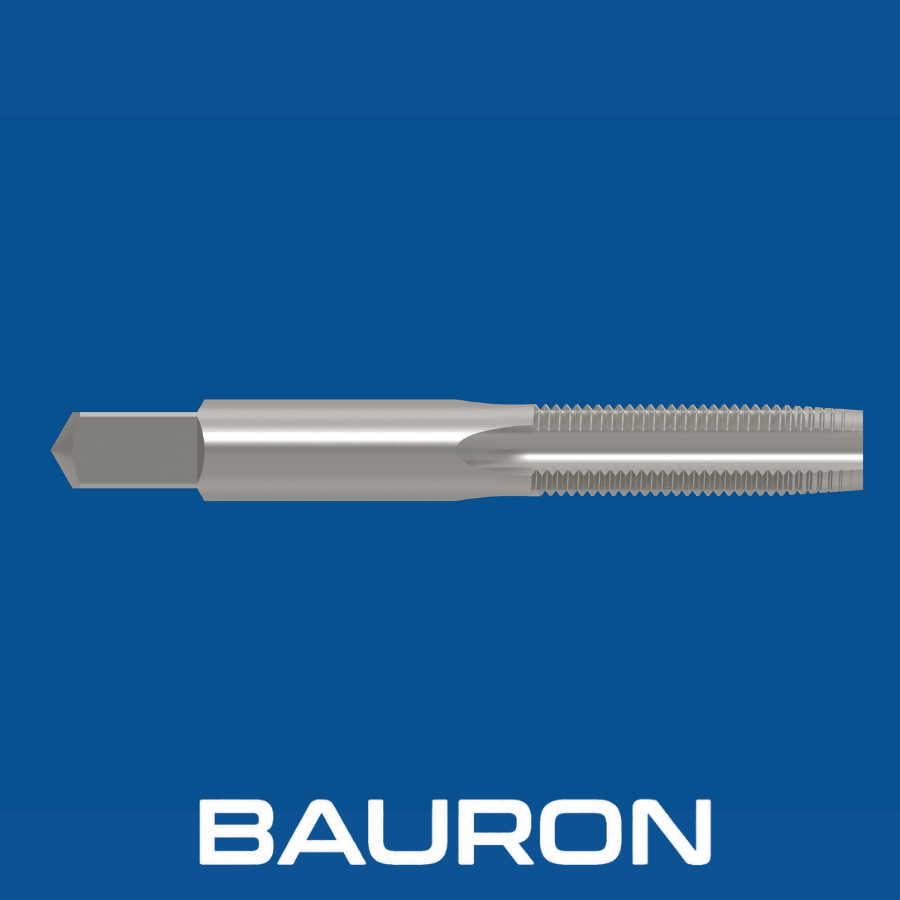
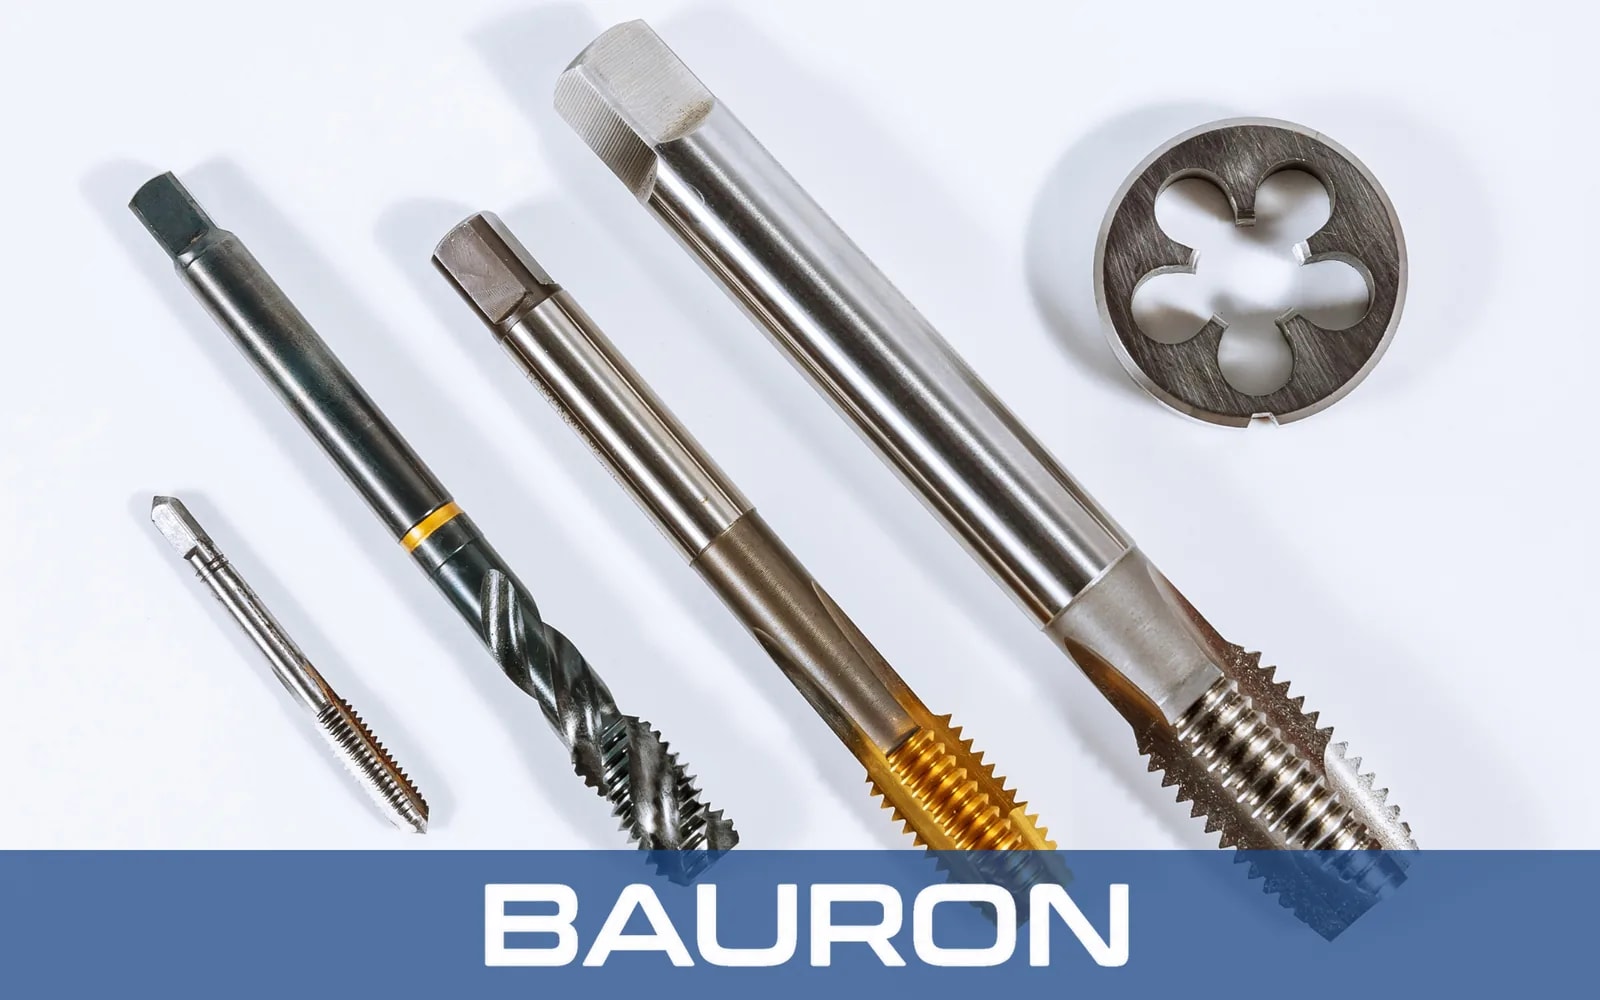
Ingångsgängtappar från Bauron är gängskärande verktyg som kännetecknas av ett långt, gradvist ansnitt över de första 7 till 10 gängorna. Det koniska ansnittet, som ofta används först i en sats om tre gängtappar, fördelar skärbelastningen över flera tänder och minskar det vridmoment som krävs för att starta en invändig gänga.
De smala första tänderna styr in gängtappen i det förborrade hålet och bidrar till att begränsa kärvning och snedgängning.
Varje efterföljande tand skär något djupare in i hålväggen när verktyget matas framåt.
Det förlängda ansnittet hjälper till att hålla gängtappen i linje med hålets axel.
Raka spånkanaler, spiralspets eller spiralspånkanaler leder bort spånorna från de aktiva skäreggarna beroende på vald geometri.
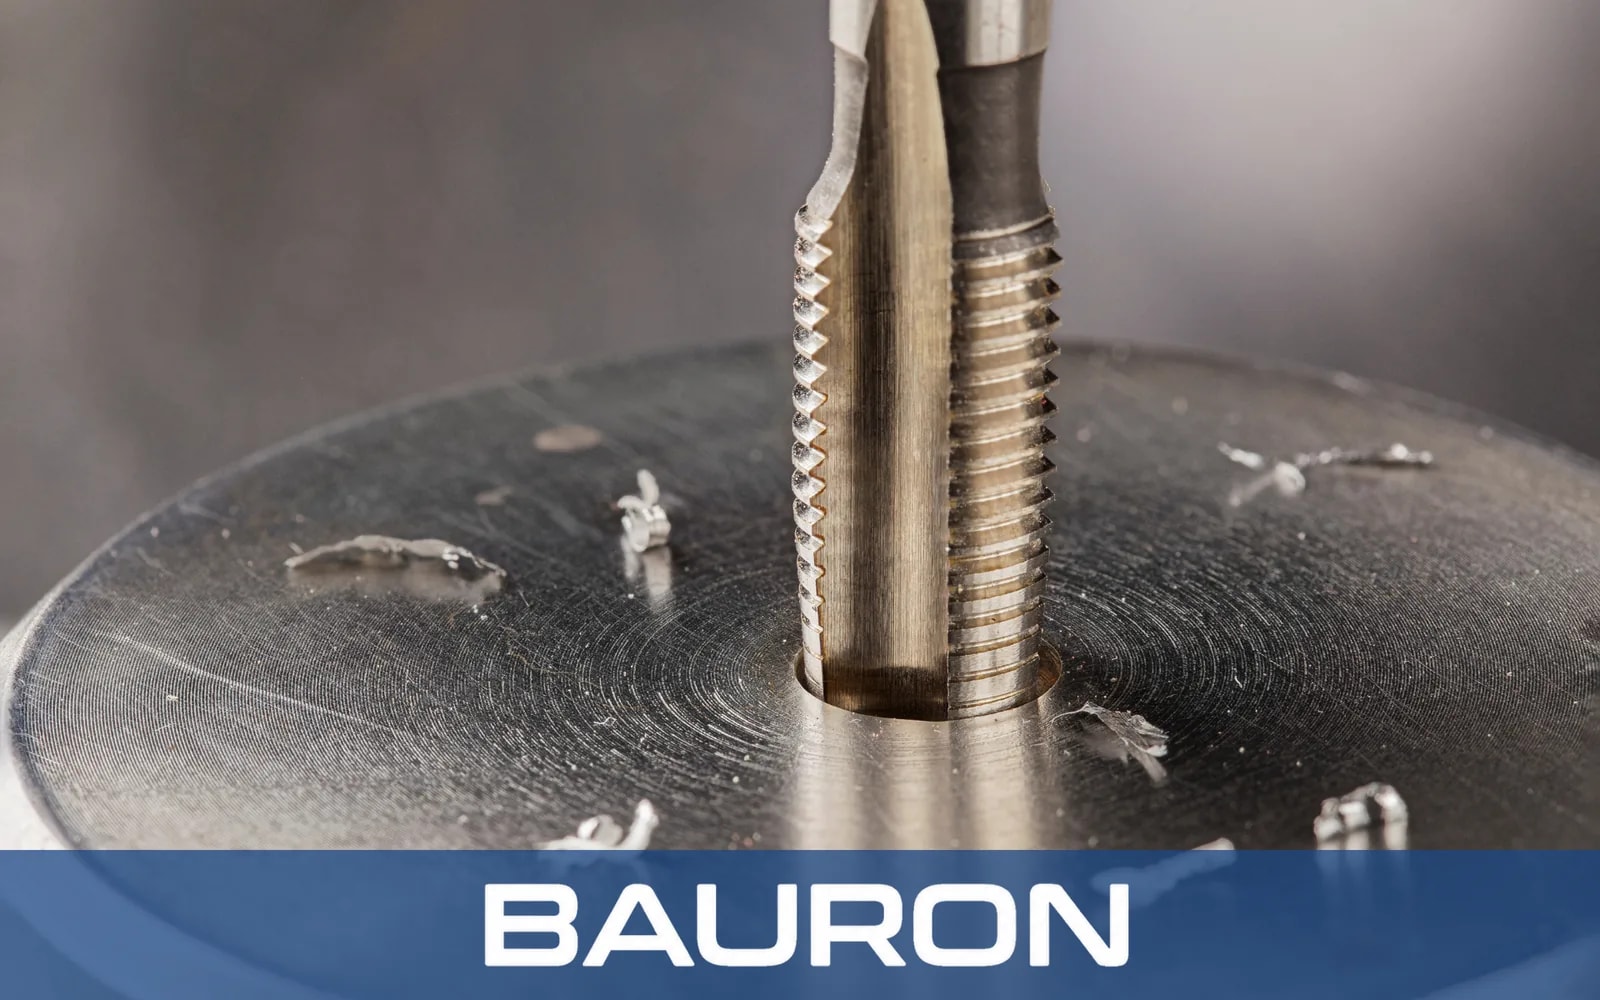
Ett ansnitt över 7 till 10 gängor fördelar skärbelastningen och gör den första gängskärningen lättare att kontrollera.
Det gradvisa ansnittet hjälper till att centrera gängtappen längs det förberedda hålets axel.
Att fördela skärningen över fler tänder kan minska risken för brott när geometri och driftförhållanden är rätt valda.
Med lämpliga kvaliteter och geometrier kan aluminium, lågkolhaltigt stål, rostfritt stål och gjutjärn gängas.
Precis som för alla våra specialgängtappar kan stigning, diameter, spånkanalsgeometri, skaftlängd och kylmedelstillförsel specificeras för applikationsspecifika gängor.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | #0 till 2"+; metriskt M1,6 till M50+ finns |
| Ansnittsprofil | 7 till 10 gängor i ansnittet; ansnittsvinkel 4° till 5° |
| Gängformer | UNC, UNF, metrisk, NPT, BSPT och kundanpassade stigningar |
| Spånkanalsgeometri | Rak spånkanal, spiralspets eller spiralspånkanal |
| Skafttyp | Standardfyrkant eller rakt cylindriskt skaft |
| Tolerans | Precisionsalternativ i GH- och H-klass |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Lågkolhaltigt stål, mässing, aluminium och allmän gängning. | Slagsegheten hjälper till att motstå urflisning vid hand- och maskingängning. |
| Kobolt (HSS-Co) | Rostfritt stål, titan och värmebeständiga legeringar. | Förbättrad varmhårdhet hjälper till att bevara skäreggen vid förhöjda temperaturer. |
| TiN-/TiAlN-beläggning | CNC-produktion i större volymer. | Ökad ythårdhet och lägre friktion kan minska kallsvetsning vid de gängskärande eggarna. |
HSS ger seghet för allmän gängning, kobolt förbättrar varmhårdheten i krävande legeringar och TiN- eller TiAlN-beläggningar kan minska friktion och kallsvetsning i produktion.
Använder synkroniserade gängningscykler för repeterbar gängning av genomgående hål. Vår designguide för CNC-gängtappar förklarar hur ansnittslängd och spånkanalsriktning påverkar resultatet i dessa cykler.
Håller gängtappar i dubbdockor eller i revolvrar med drivna verktyg för axiell invändig gängning.
Använder lämpliga gängtappshållare för att kontrollera djup och inriktning.
Ger operatören direkt kontroll vid gradvis gängstart för hand, till exempel med en handgängtapp med rak spånkanal med långt ansnitt.
Skär invändiga gängor i genomgående hål där det långa ansnittet har utrymme att passera igenom arbetsstycket.
Skapar korrekt inriktade startgängor innan en mellan- eller bottengängtapp fortsätter bearbetningen av sackhålet.
Minskar den initiala skärkraften vid gängstart i höghållfasta legeringar med applikationsanpassad geometri och anpassade skärförhållanden.
Fungerar med vändjärn för handgängning eller som maskingängtappar i kontrollerade maskingängningscykler, från legoverkstäder till allmän tillverkning.
Den huvudsakliga skillnaden är ansnittets längd. Ingångsgängtappar har vanligtvis 7 till 10 gängor i ansnittet, mellangängtappar 3 till 5 och bottengängtappar 1 till 2 för gängning nära botten av ett sackhål.
En ingångsgängtapp lämnar flera ofullständiga gängor nära botten på grund av sitt långa ansnitt. En mellangängtapp och därefter en bottengängtapp kan användas när fullständiga gängor krävs närmare hålets botten.
Specialtillverkade gängtappar är användbara vid icke-standardiserade stigningar, ovanliga gängprofiler, förlängda skaft, speciella spånkanalsformer eller krav på invändig kylning.
De kan vara lämpliga när substrat, geometri, beläggning, smörjning, hastighet och kärnhålsstorlek är anpassade till den rostfria kvaliteten. Det långa ansnittet hjälper till att fördela skärbelastningen.
Applikationsspecifika alternativ kan omfatta gänggeometri, stigning, skaftets räckvidd, spånkanalsutformning, hårdmetallbestyckad konstruktion, beläggningar och kylmedelstillförsel.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade gänggeometrier, spånkanalsformer, skaftkonfigurationer och applikationsspecifika beläggningar. Dela arbetsstyckets material, gängkrav och processförhållanden för teknisk granskning.
Kontakta ingenjör