Anskärningslängd
Bottengängtappar med en anskärning på 1,5 till 2 gängor maximerar det användbara gängdjupet i sackhål. Mellananskärningar med 3 till 5 gängor fördelar skärbelastningen vid gängning av genomgående hål i hårda legeringar.
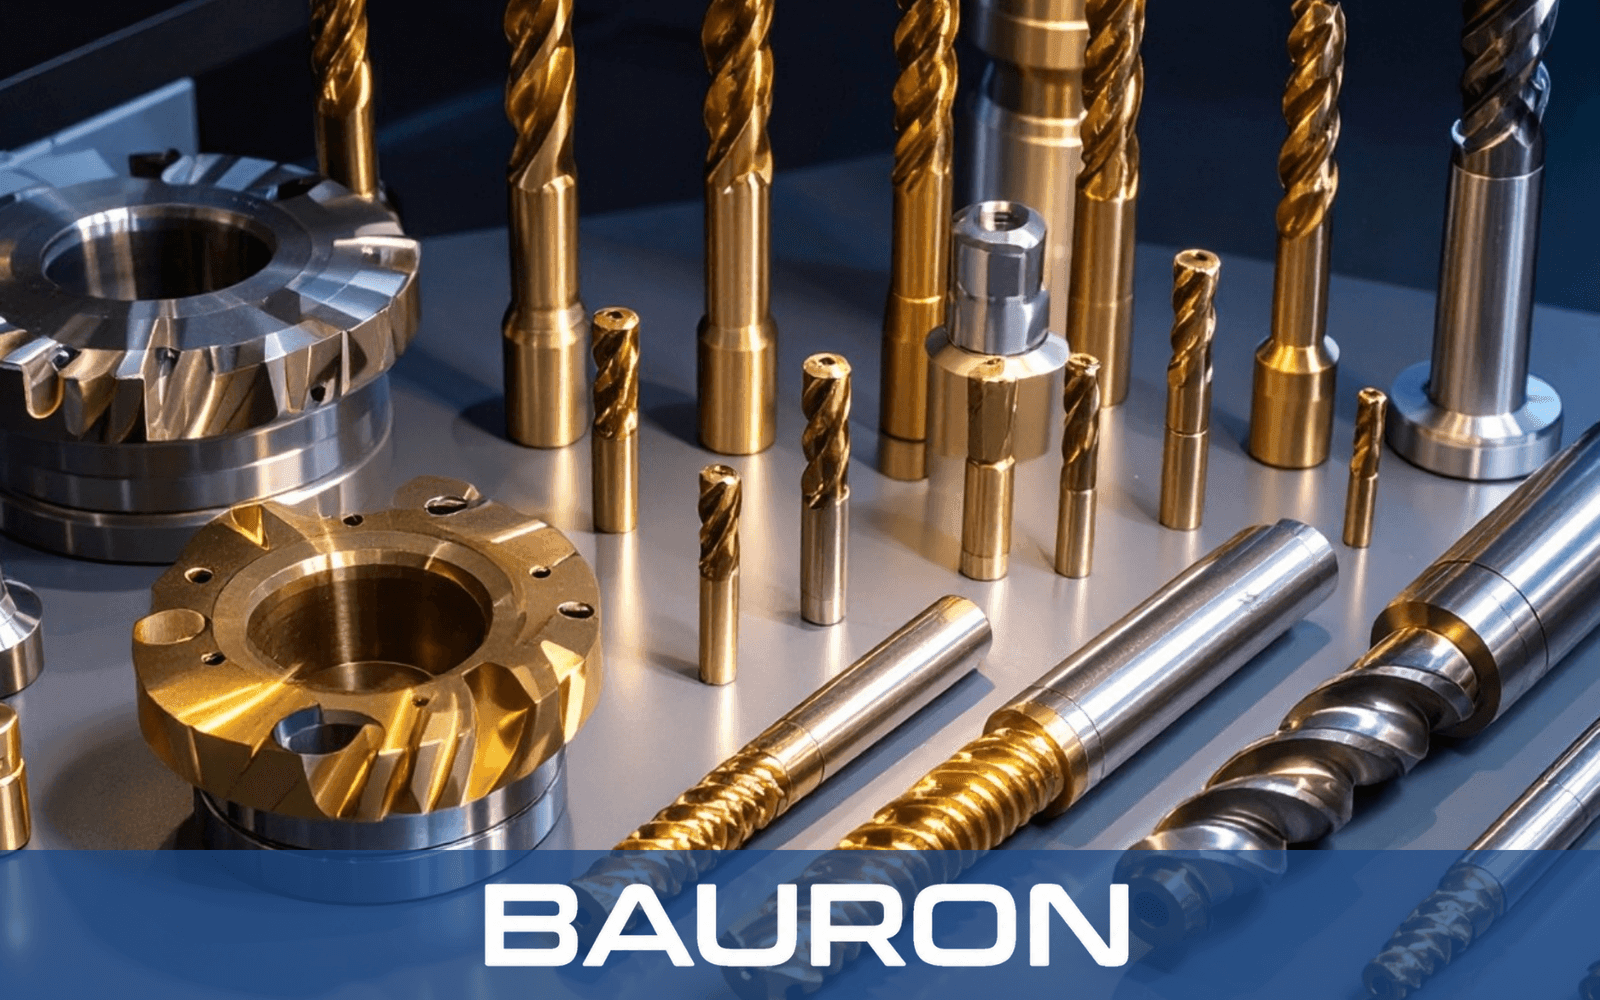
Den här tekniska guiden går igenom grundprinciperna för gängtappsdesign, anskärningsgeometrier, spånkanalskonfigurationer och specialkonstruktion av högpresterande CNC-verktyg för invändig och utvändig gängning.
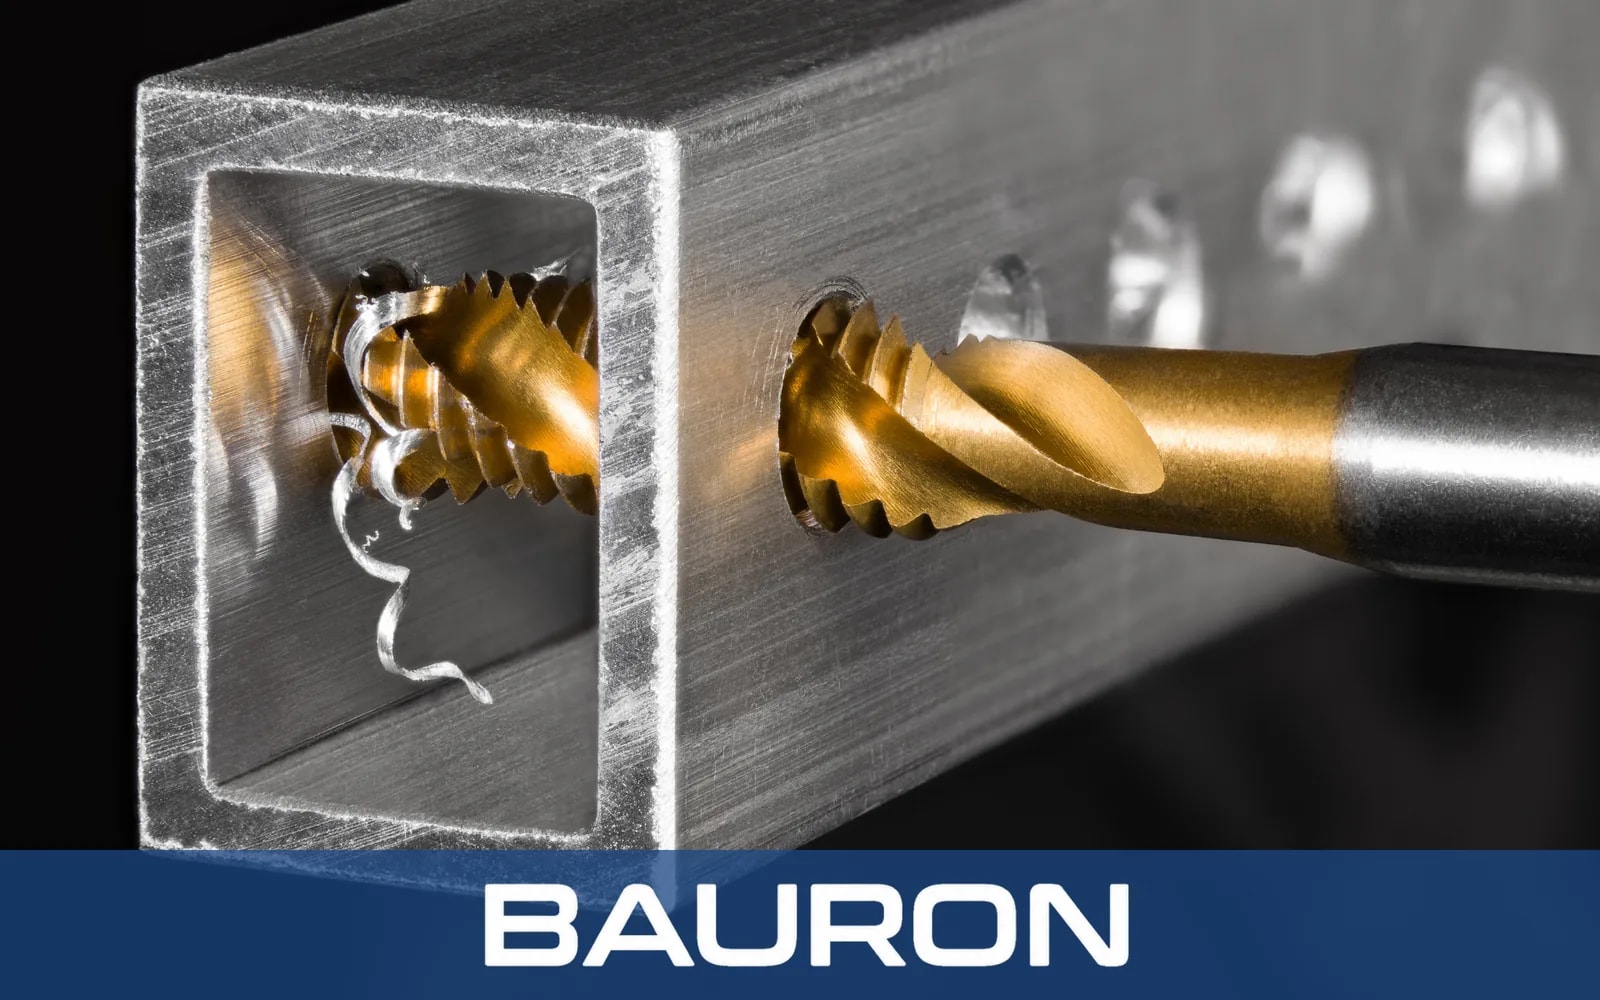
Att välja eller konstruera rätt geometri för en CNC-gängtapp är avgörande för exakt kontroll av flankdiametern, jämn ytfinish och för att förhindra verktygsbrott. Till skillnad från fräsning och borrning har invändig gängning med gängtapp en kontinuerlig skäregg i ingrepp längs komplexa gängprofiler med begränsat utrymme för spånavgång. Effektiva CNC-gängtappar balanserar kärnstyrka, släppningsvinklar, stigningstoleranser och styrning av spånriktningen.
Bottengängtappar med en anskärning på 1,5 till 2 gängor maximerar det användbara gängdjupet i sackhål. Mellananskärningar med 3 till 5 gängor fördelar skärbelastningen vid gängning av genomgående hål i hårda legeringar.
Gängtappar med spiralspets trycker spånen framåt genom öppna genomgående hål. Gängtappar med spiralspånkanal och en spiralvinkel på 15° till 52° drar kontinuerliga spån uppåt ur djupa sackhål.
Radiell släppning och flanksläppning minskar friktionen mellan gängtappens rygg och den nyskurna invändiga gängan, vilket förhindrar kallsvetsning och materialdragning.
Rullformande gängtappar utan spånkanaler förskjuter metallen plastiskt utan att bilda spån och skapar höghållfasta gängor i sega material som aluminium, mässing och rostfritt stål.
Använd starkt positiva spånvinklar, polerade spånkanaler, DLC-beläggningar eller rullformande geometrier för att eliminera spånpackning och lödegg. Rullformande konstruktioner är ofta förstahandsvalet bland gängtappar för aluminium eftersom de inte bildar några spån.
Substrat av koboltlegerat HSS-Co eller solid hårdmetall, konstruktioner med avbruten gänga, spiralspånkanaler på 15°–30° och värmebeständiga AlTiN- eller nACo-beläggningar (PVD) klarar dessa material.
Gängtappar med rak spånkanal, neutrala spånvinklar och mikrohonade skäreggar tar upp kraftiga slagbelastningar utan mikroflisning av tänderna.
Gängtappar i mikrokornig solid hårdmetall med specialanpassade släppningsvinklar klarar det nötande slitaget från glasfiber utan att stigningen försämras.
Standardgängtappar kan komma till korta i automatiserad höghastighetsproduktion eller vid bearbetning av icke-standardiserade gängprofiler. Vid konstruktion av specialgängtappar tillämpas dessa principer för verktygsdesign på specifika produktionsbegränsningar.
Genom att slå samman fasning av gängan, borrning och gängning i ett verktyg kan spindelns cykeltid minskas.
Specialalternativ omfattar toleranser för flankdiametern i GH/H-klass, förlängda skaft för räckvidd i djupa kaviteter samt Acme-, trapets- eller sågtandsgängor.
Spiralformade invändiga kylkanaler spolar ut spånen ur djupa sackhål och hjälper till att förhindra att gängtappen bryts vid urdragningen.
Bauron tillverkar hela sortimentet av gängtappar, grupperade efter applikation. Varje kategoridiagram nedan visas tillsammans med de gängtappstyper som ingår i kategorin.
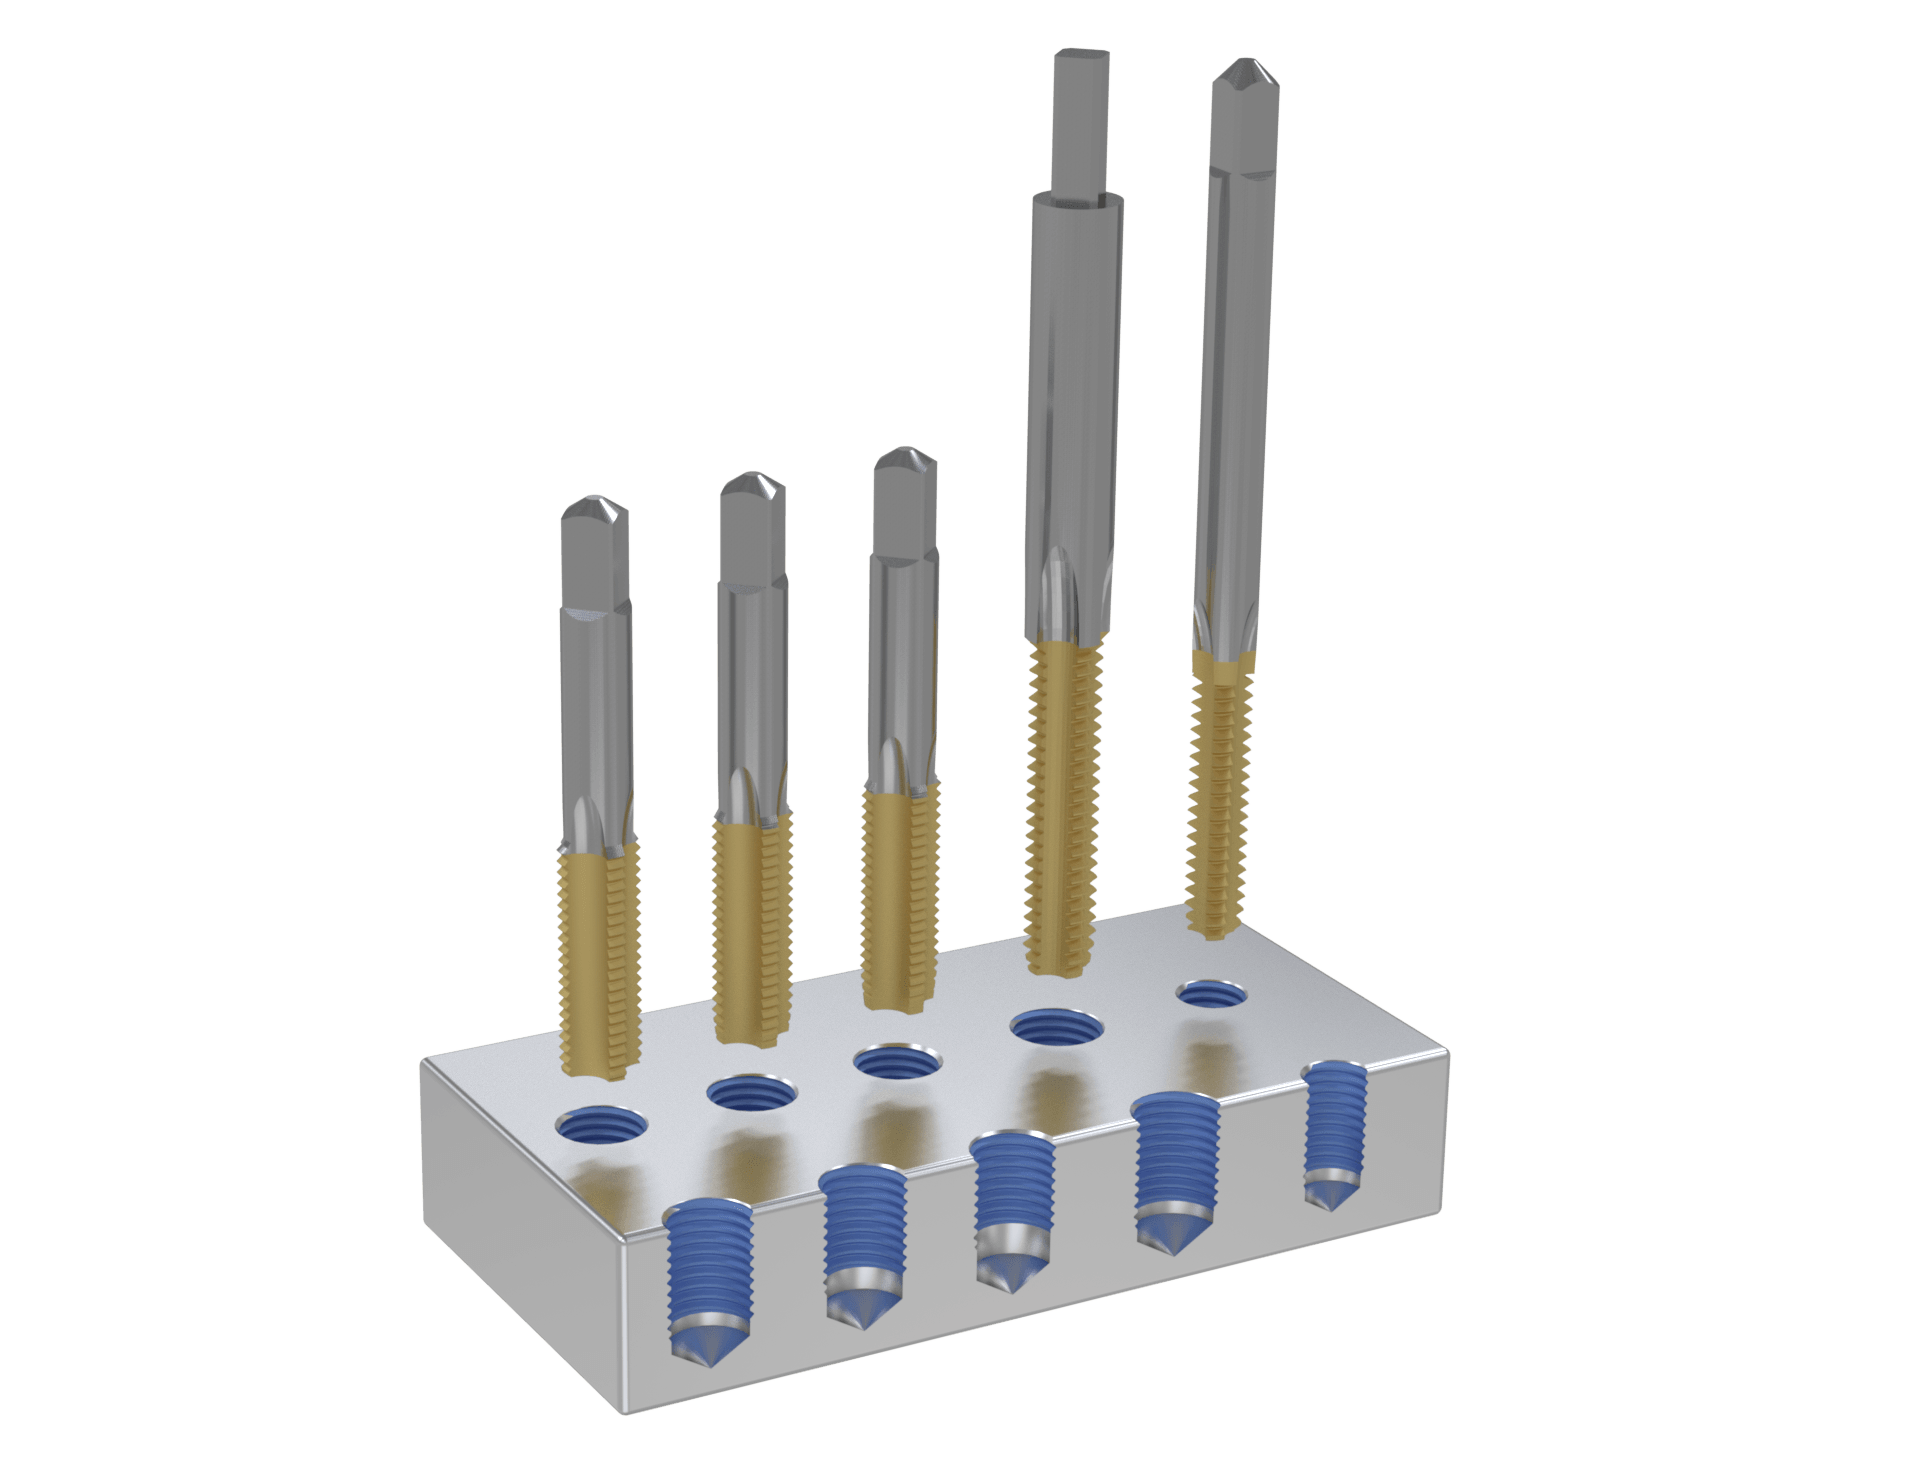
Gängtappar för vardagligt bruk med olika anskärningslängder för genomgående hål och sackhål.
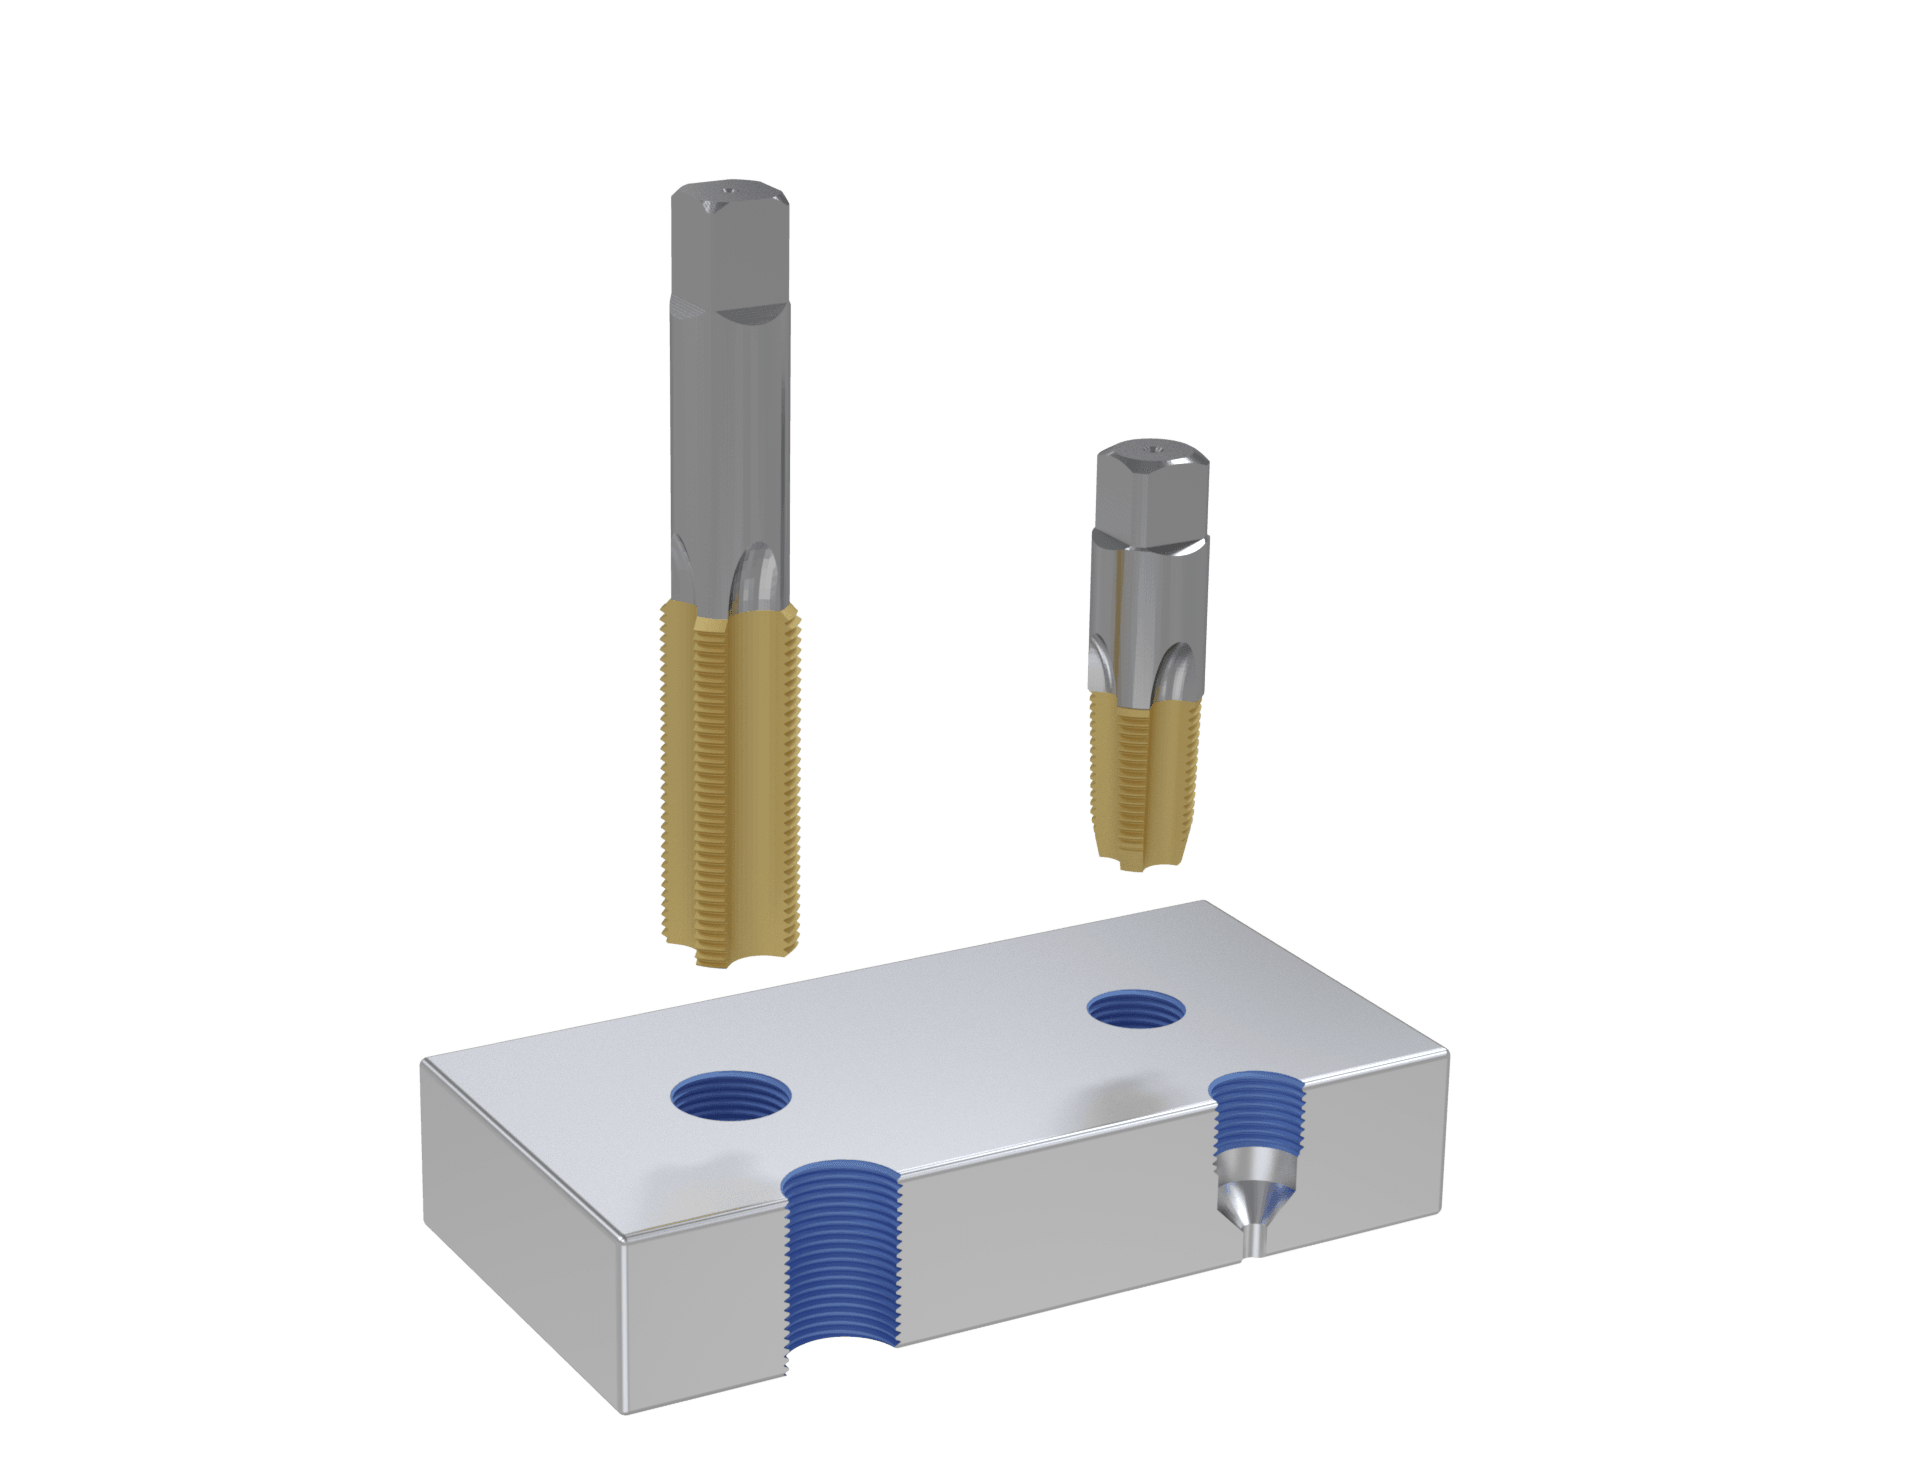
Gängtappar för säkra, täta gängor i rör och kopplingar.
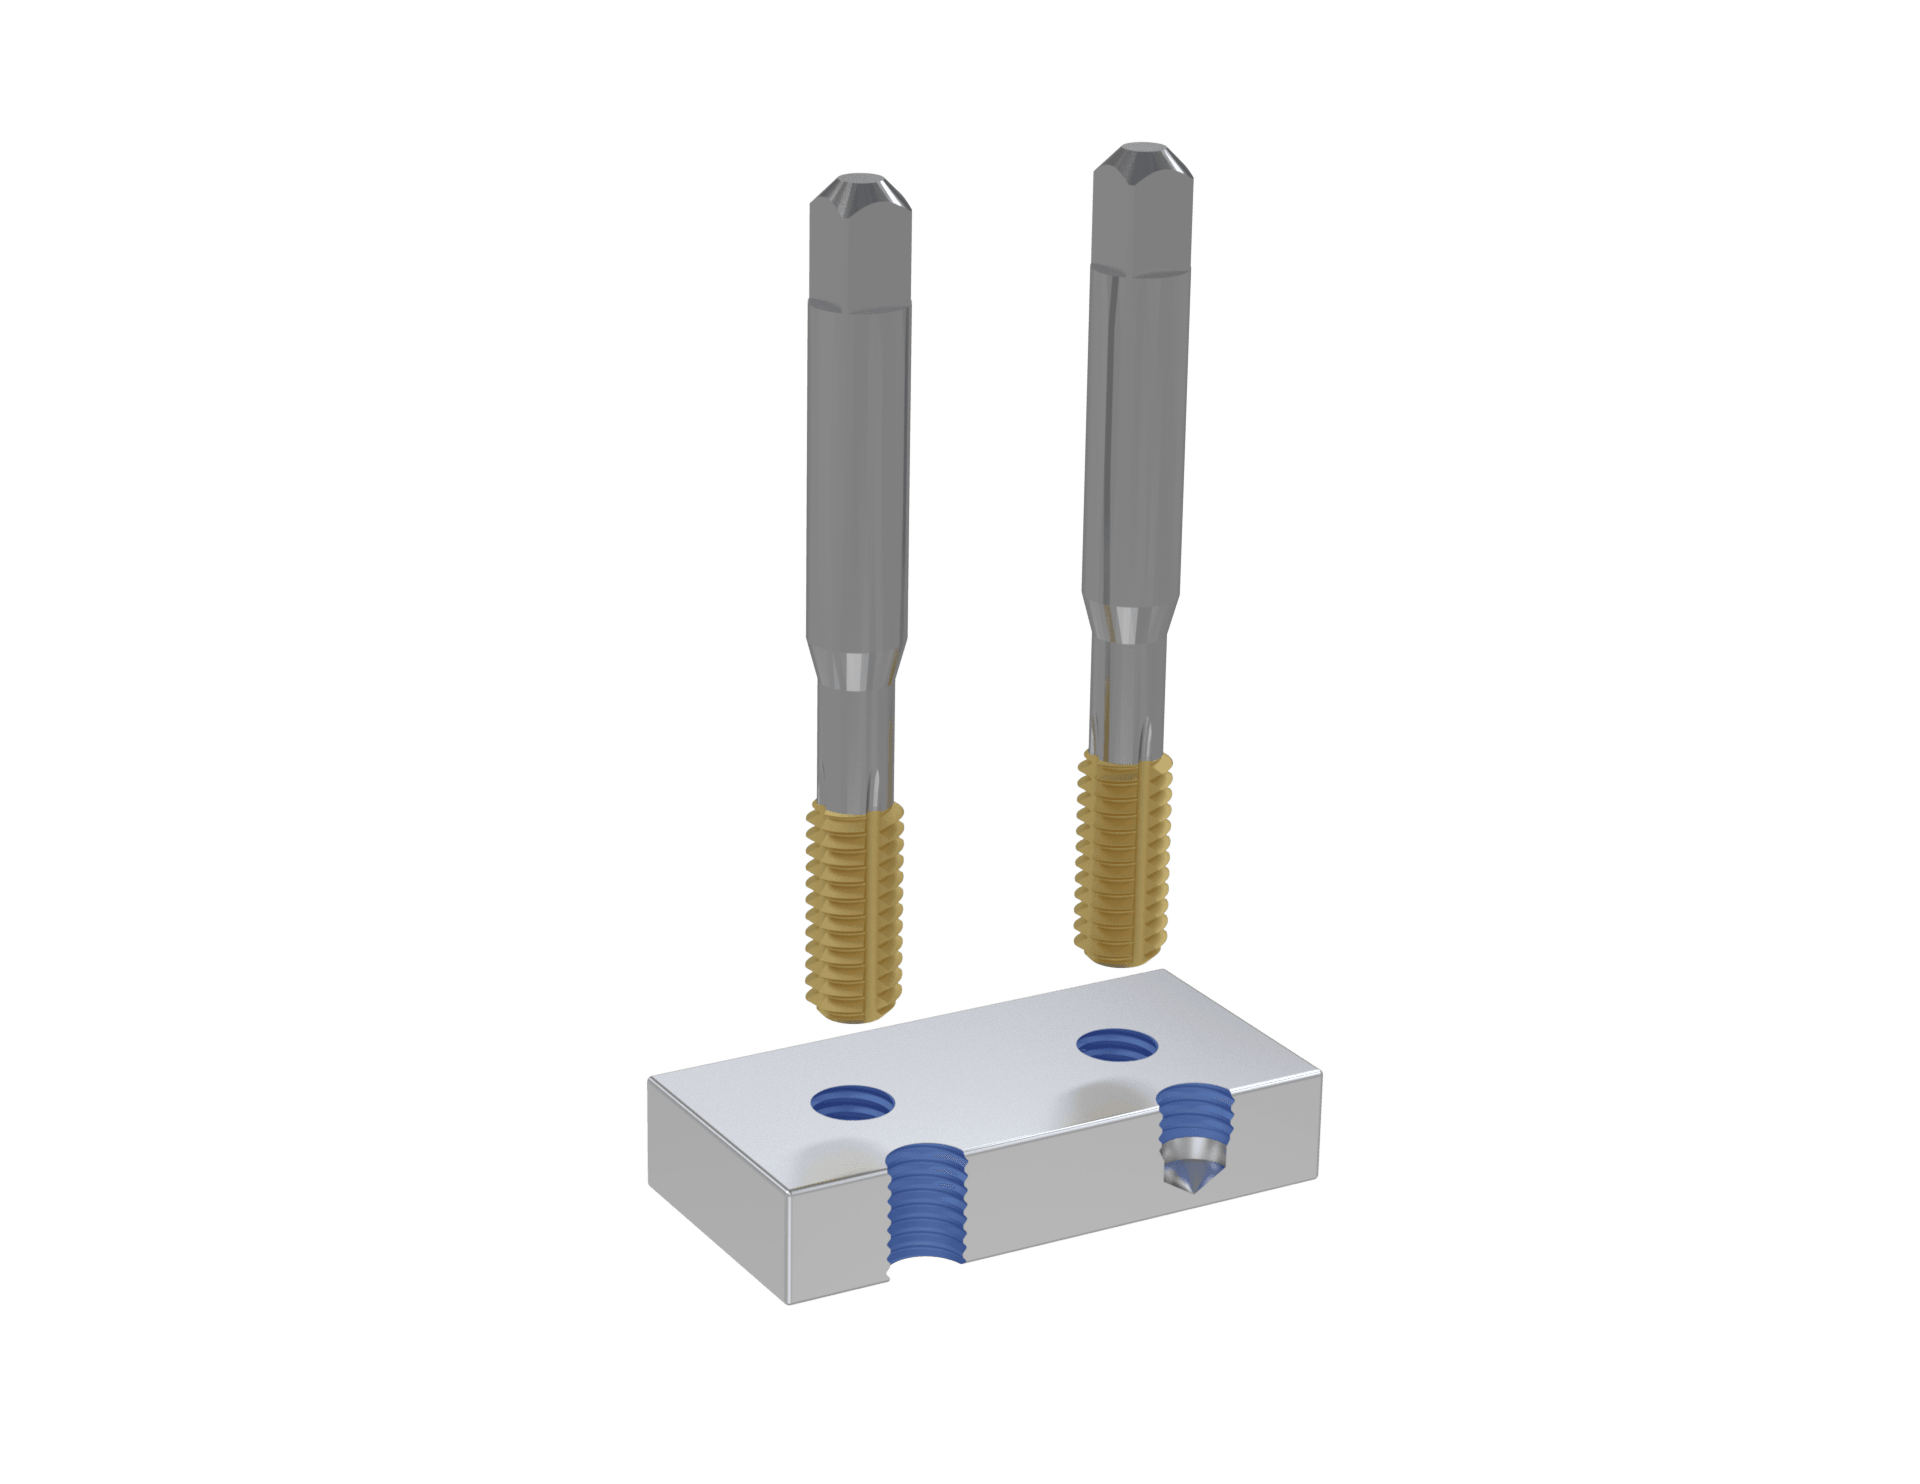
Formar gängor genom att förskjuta materialet i stället för att skära.
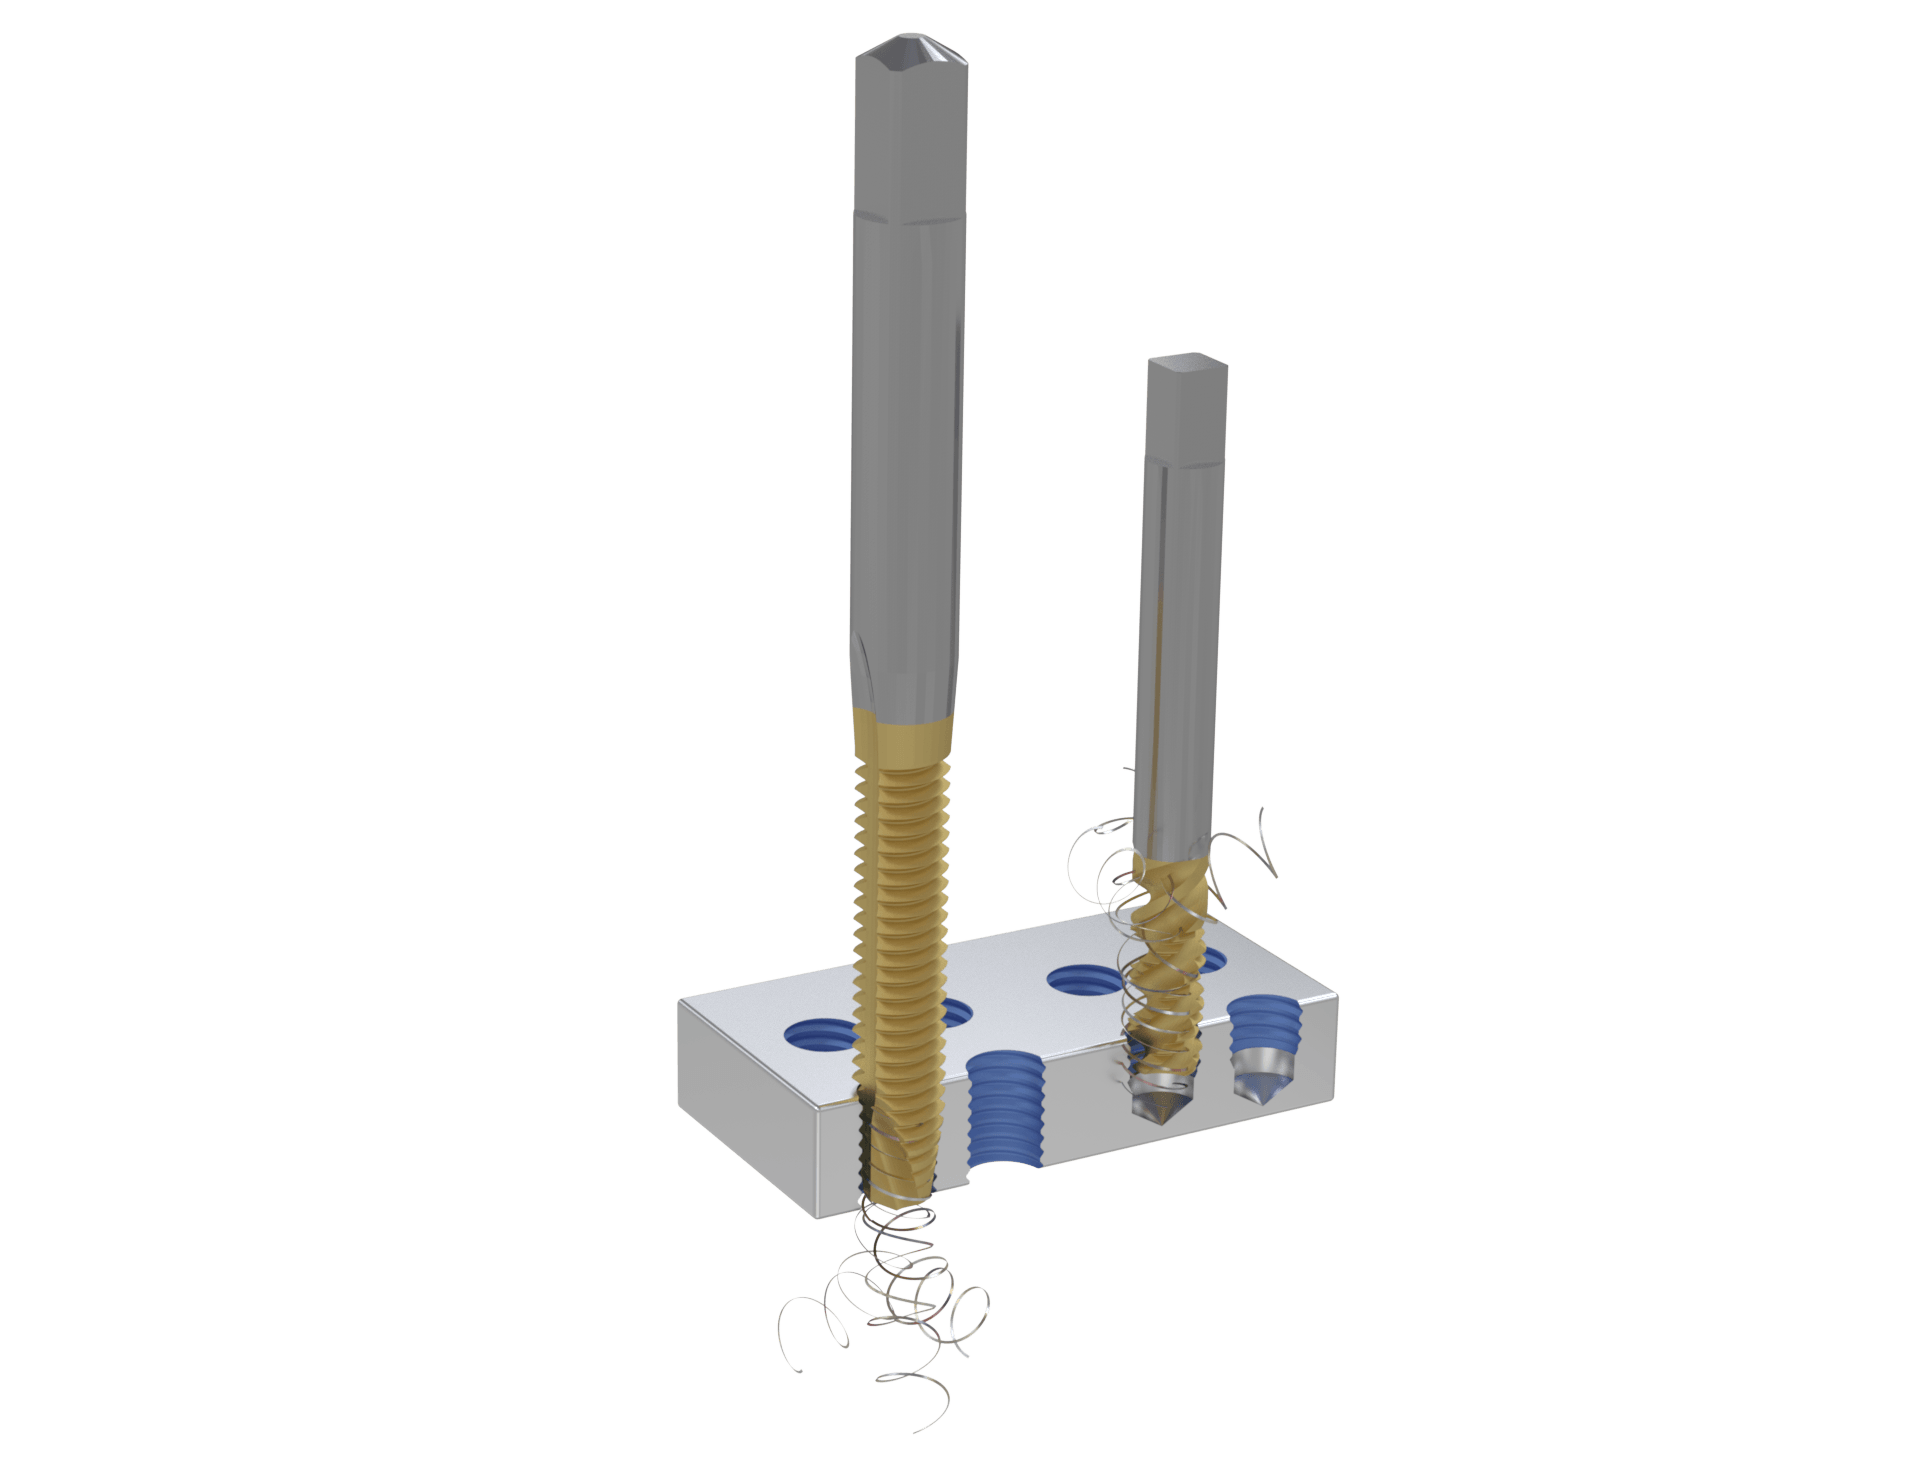
Spånstyrande geometrier för ren gängning i genomgående hål och sackhål.
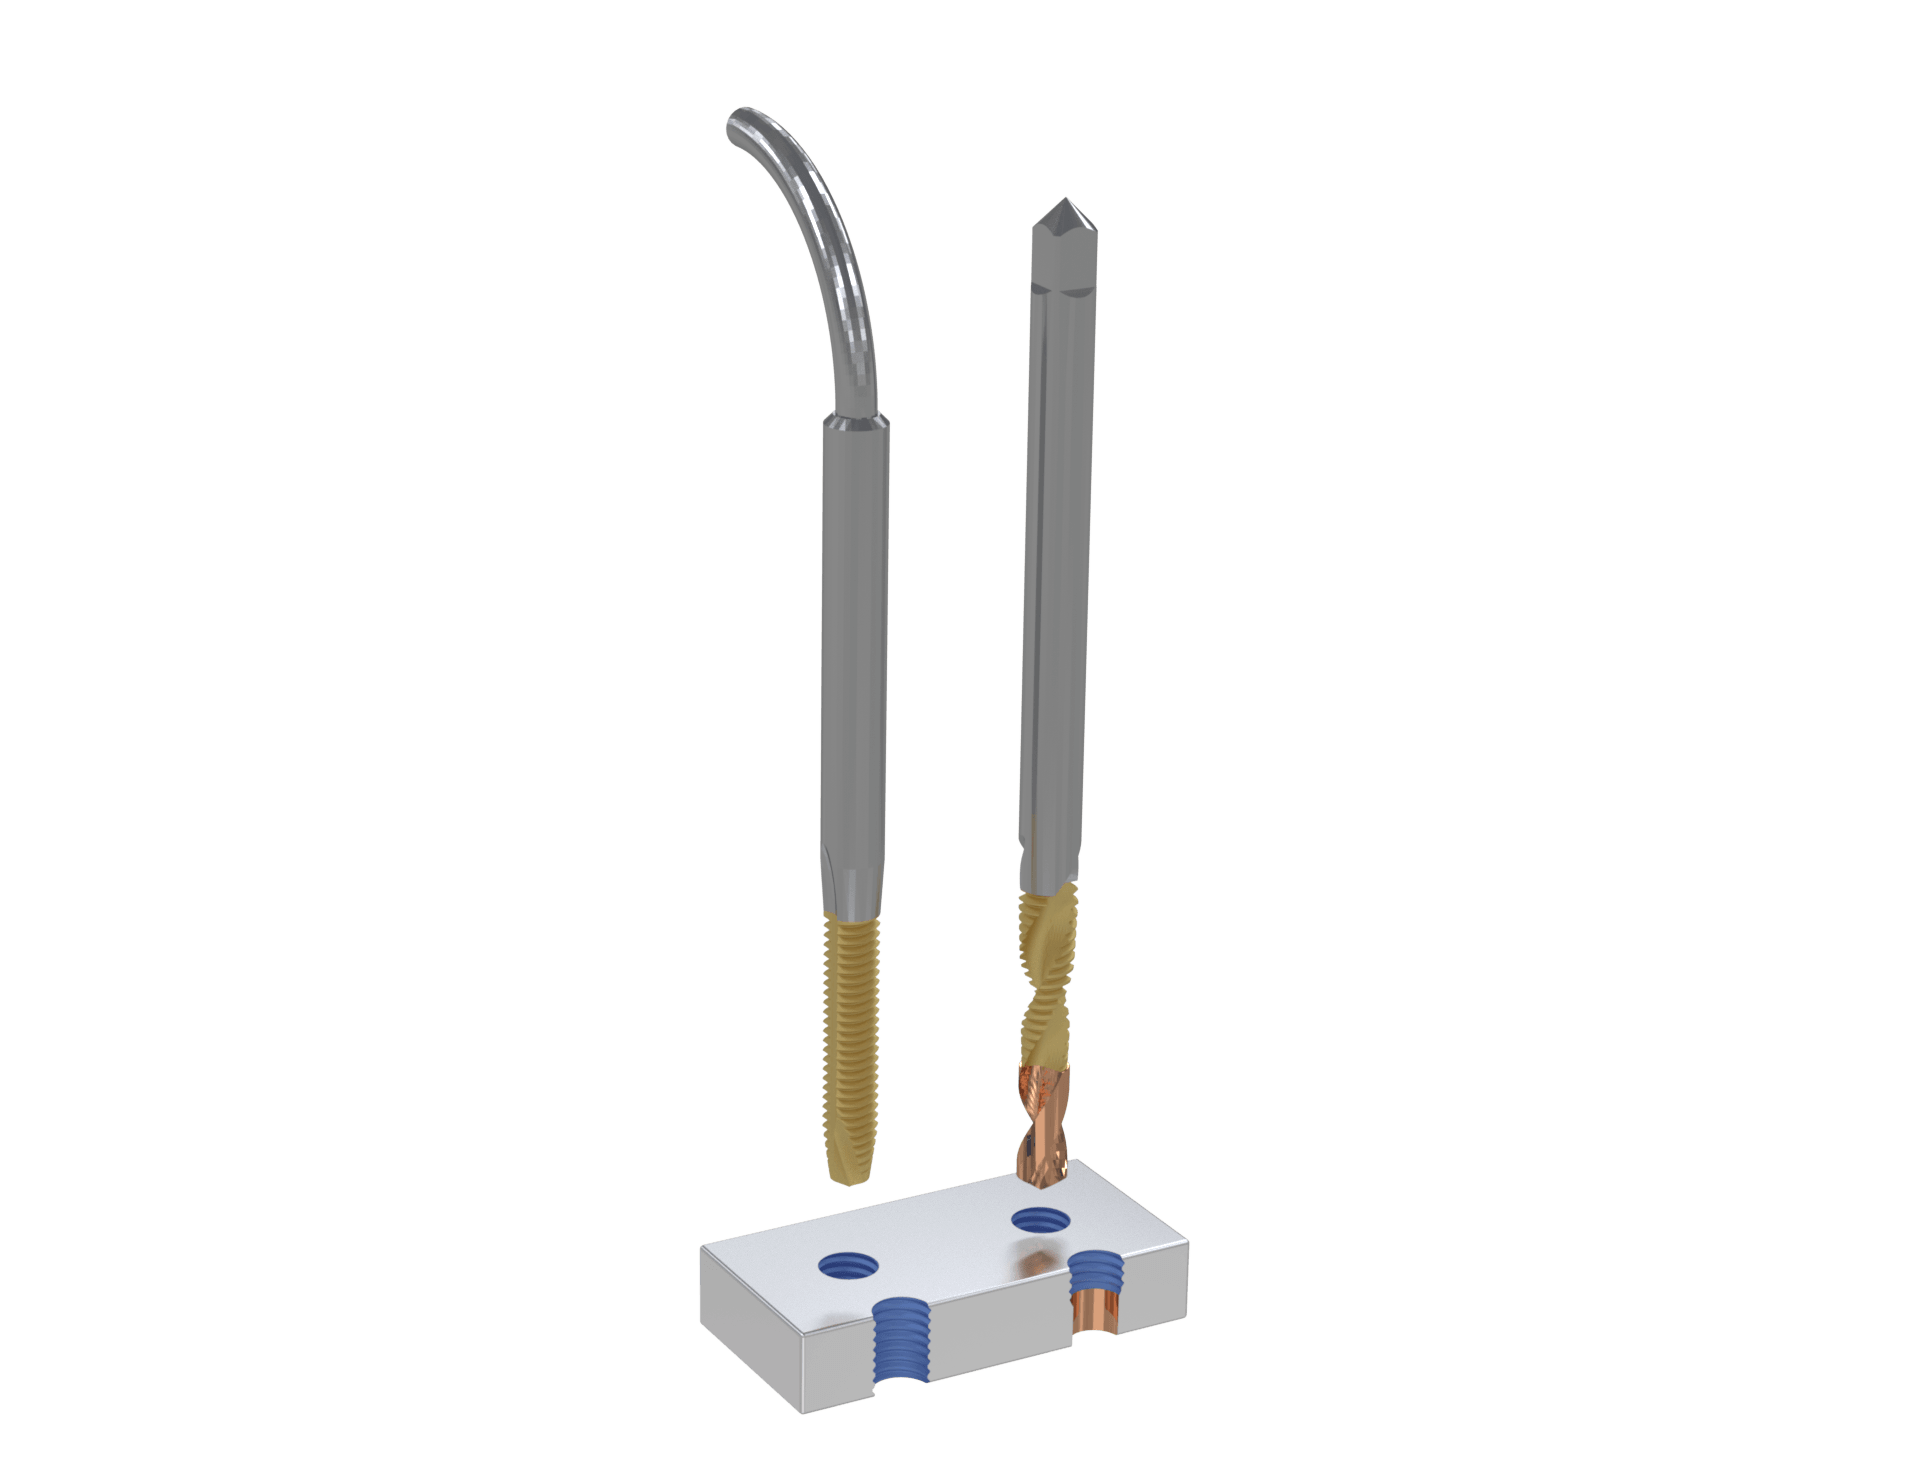
Specialkonstruerade gängtappar för trånga utrymmen och kombinerade operationer.
Varje gängtapp från Bauron kan tillverkas med det skaftgränssnitt som passar bäst för er maskin och hållare. Varje skafttyp nedan visas med hur den monteras och var den presterar bäst.
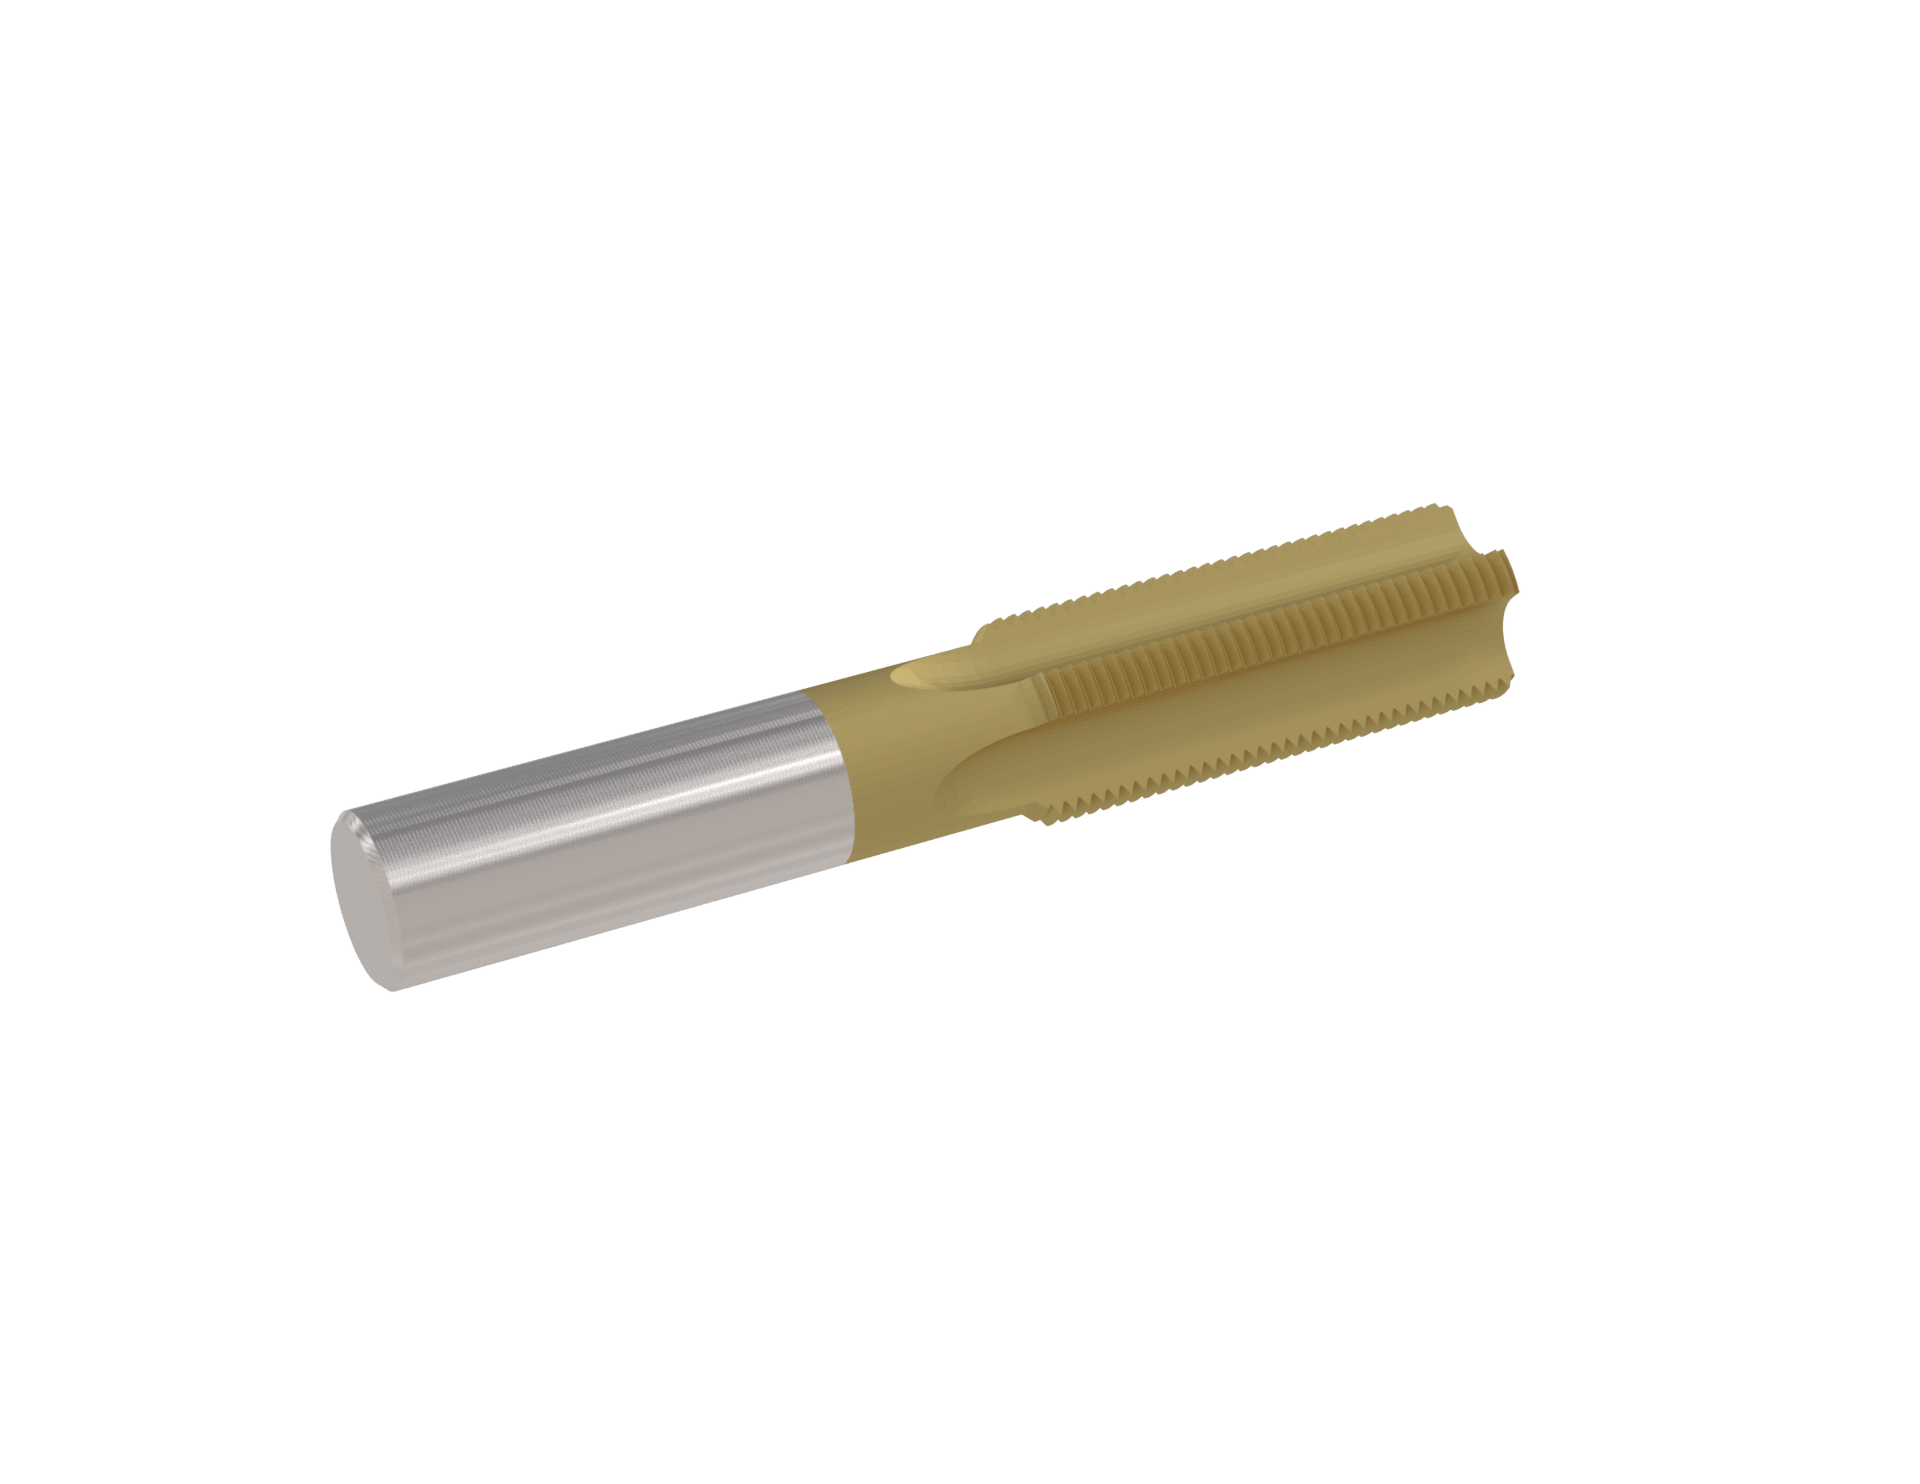
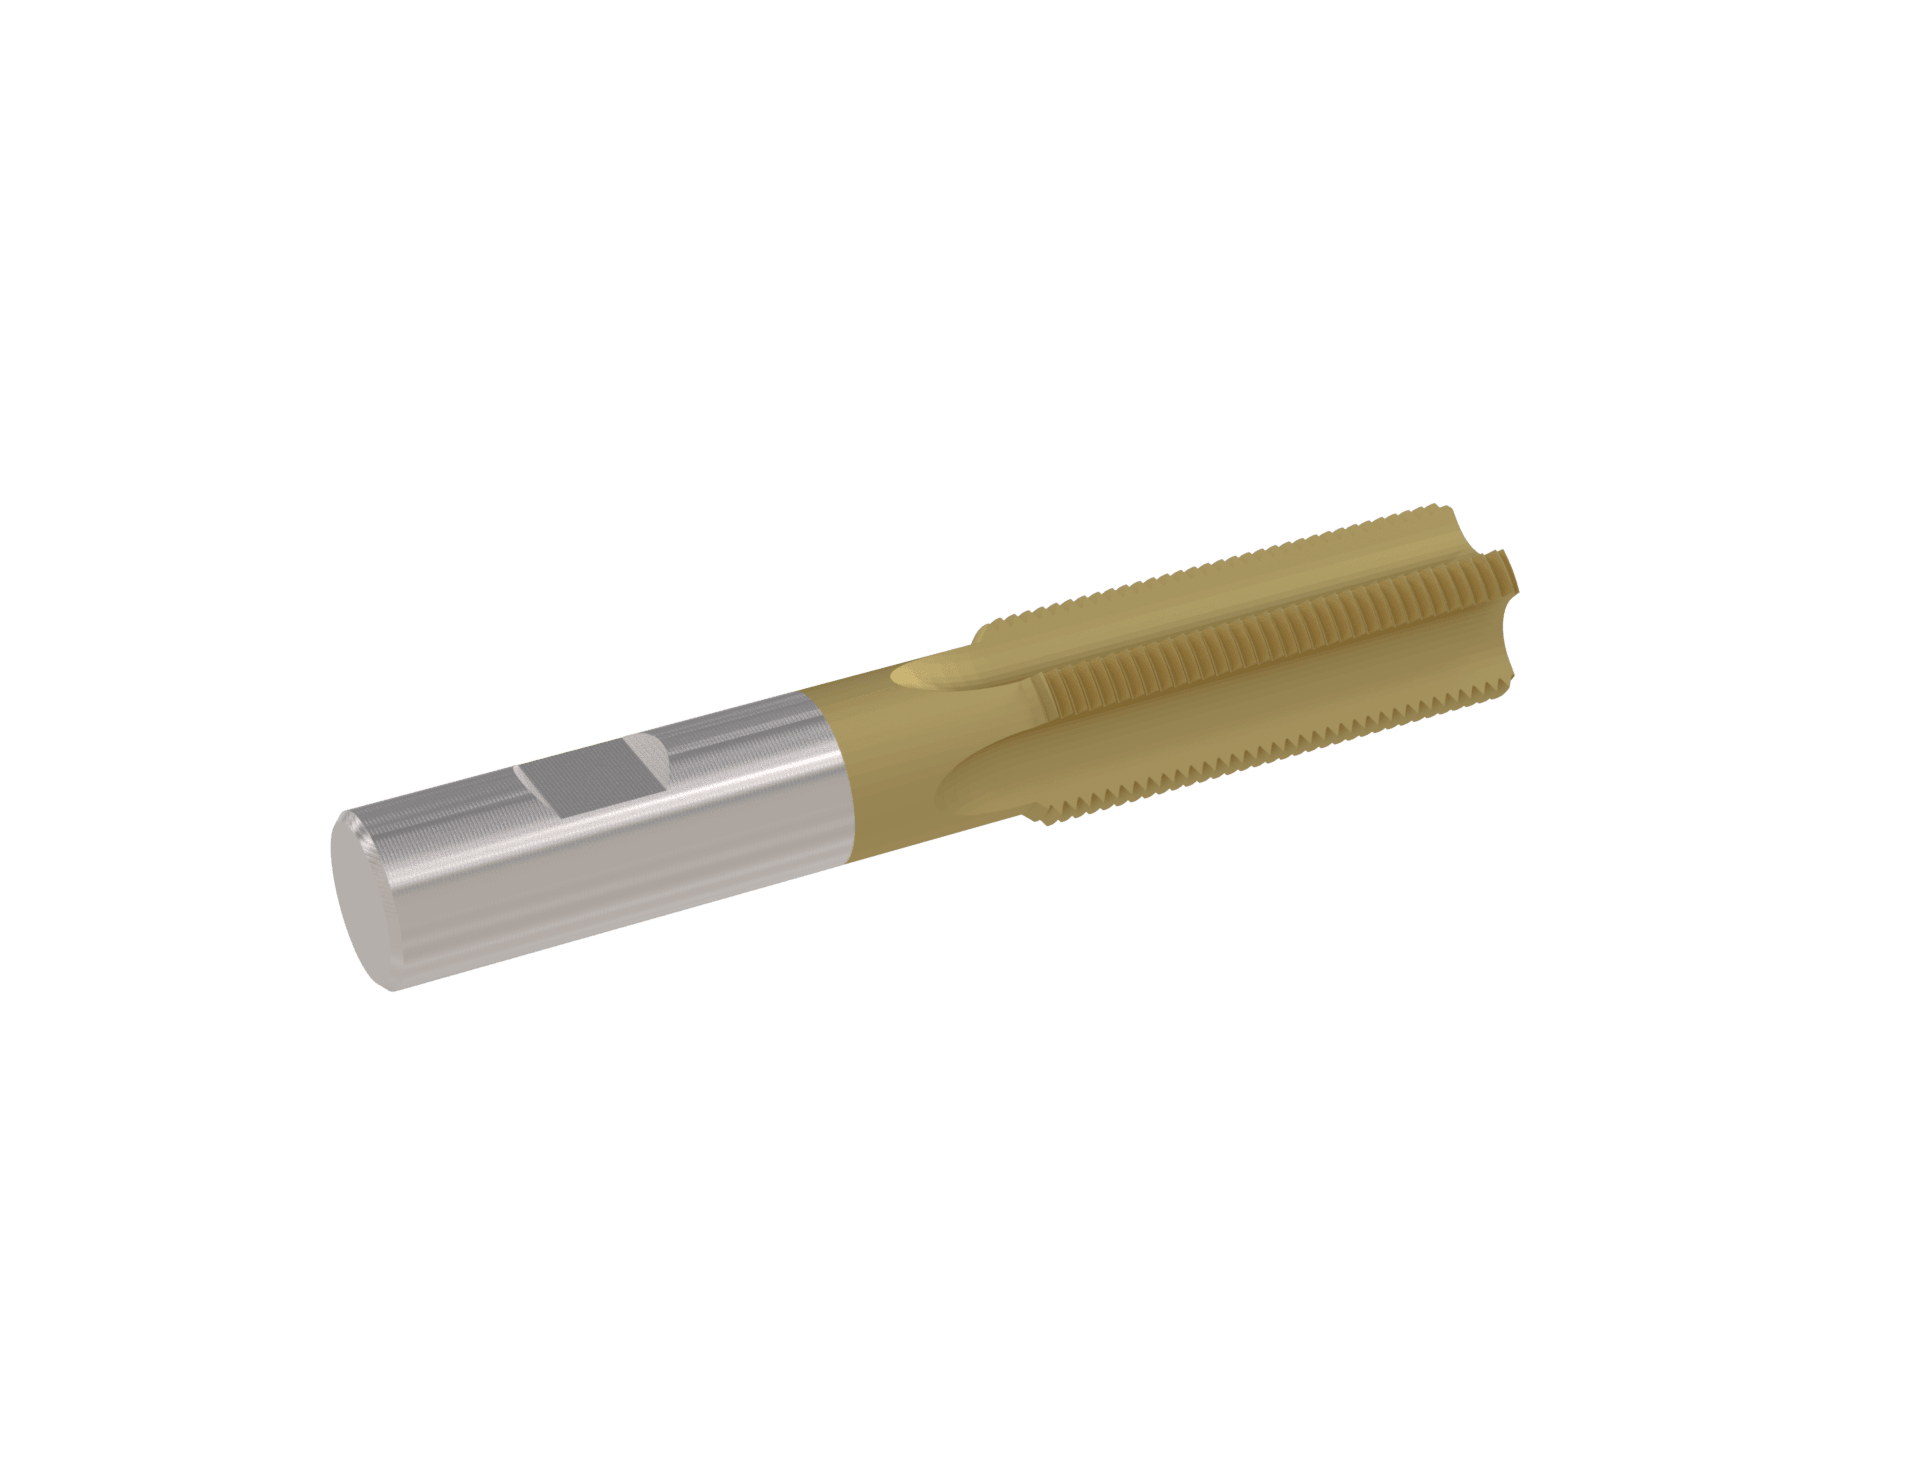
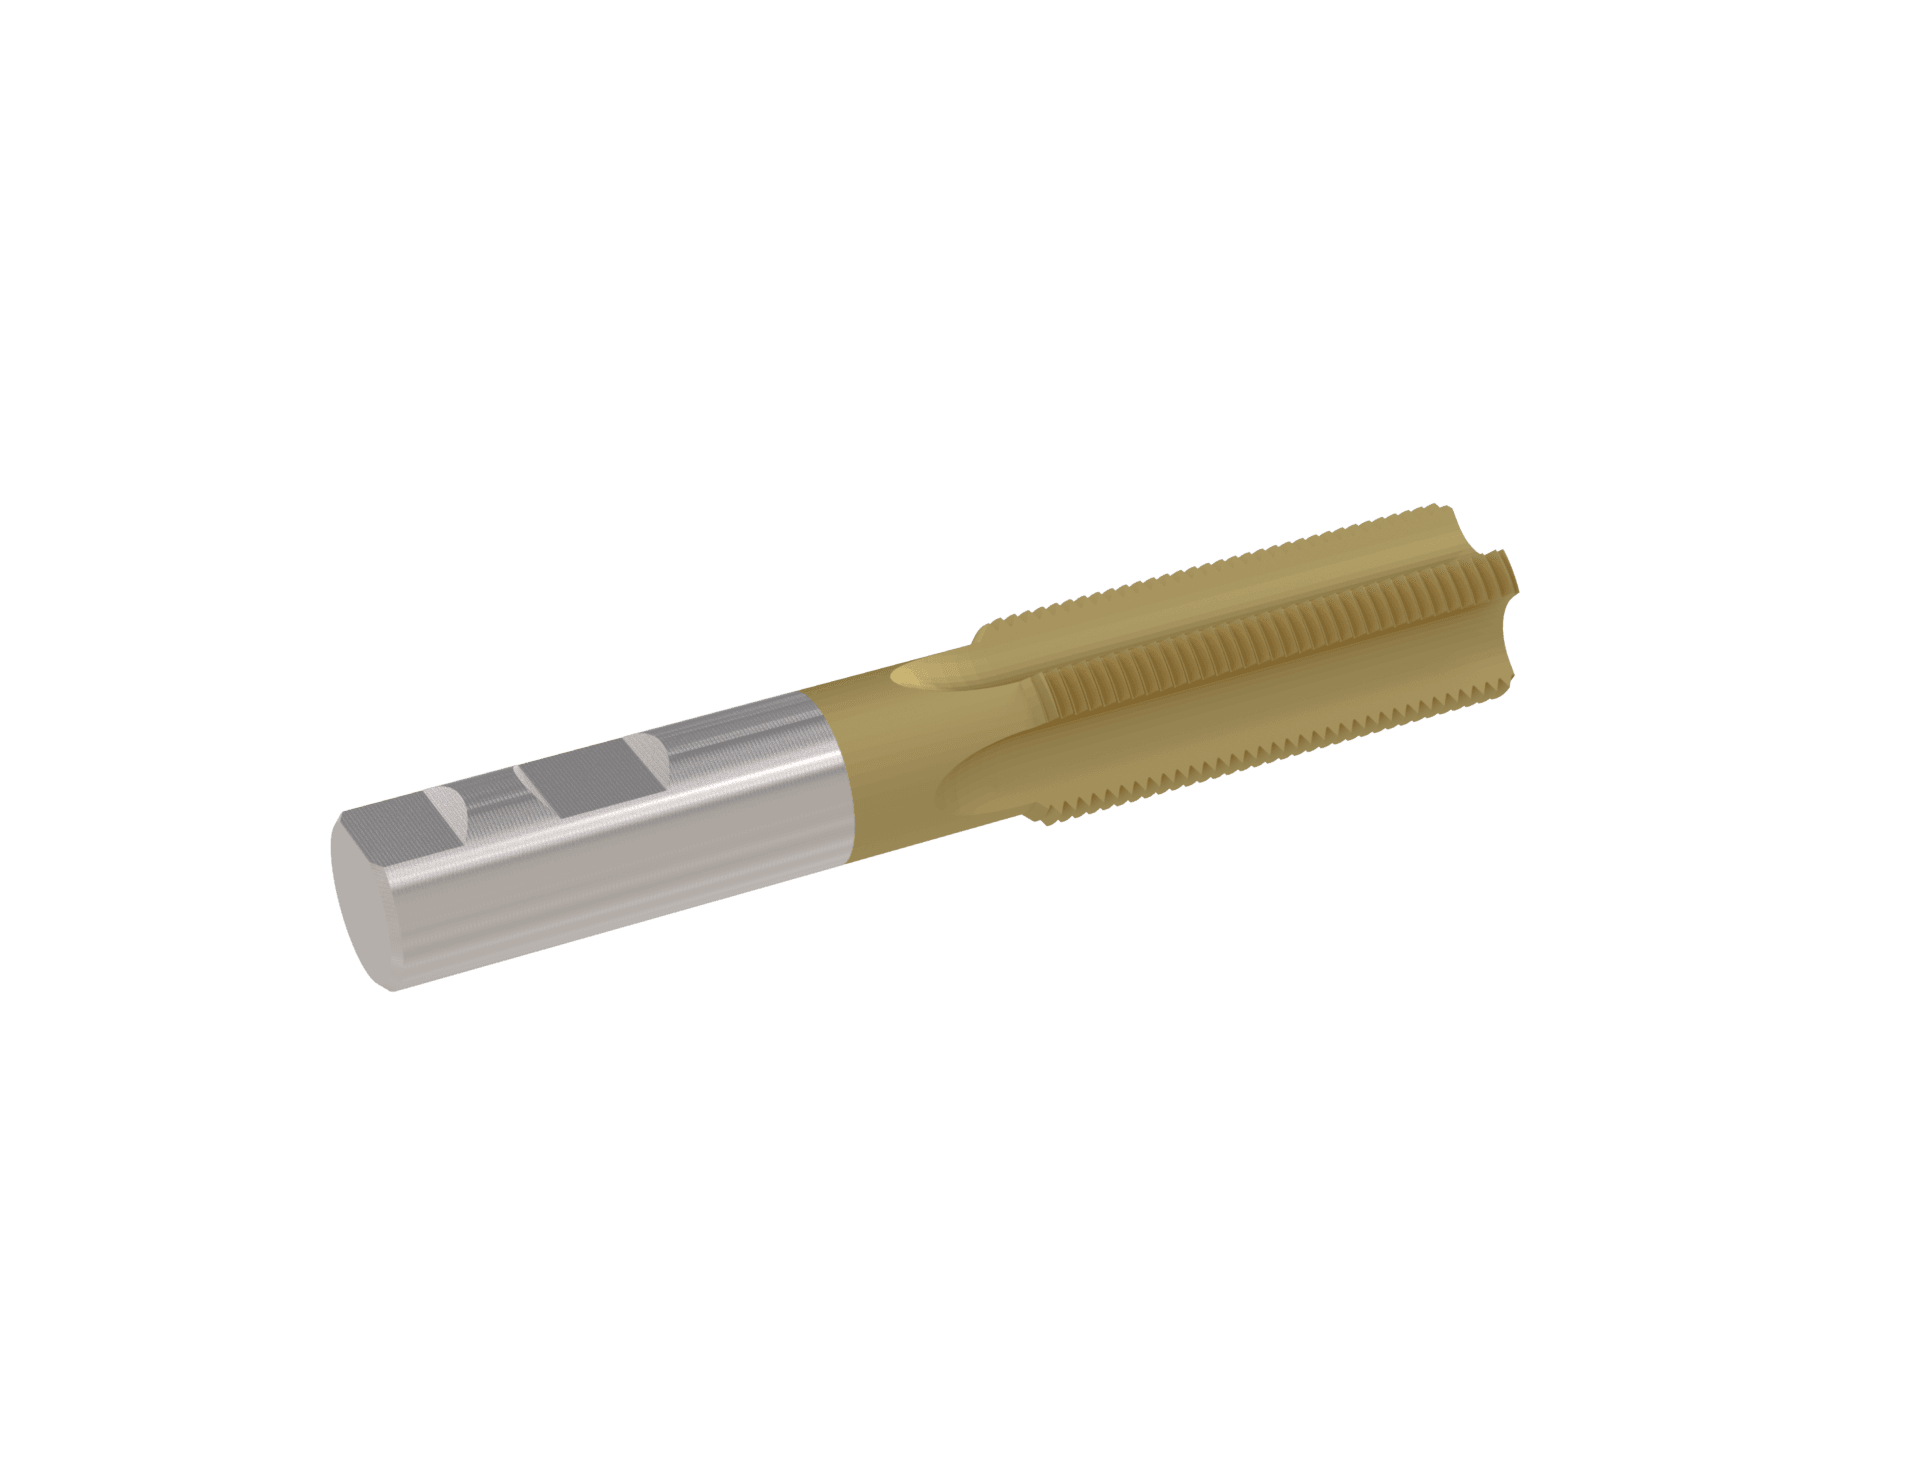
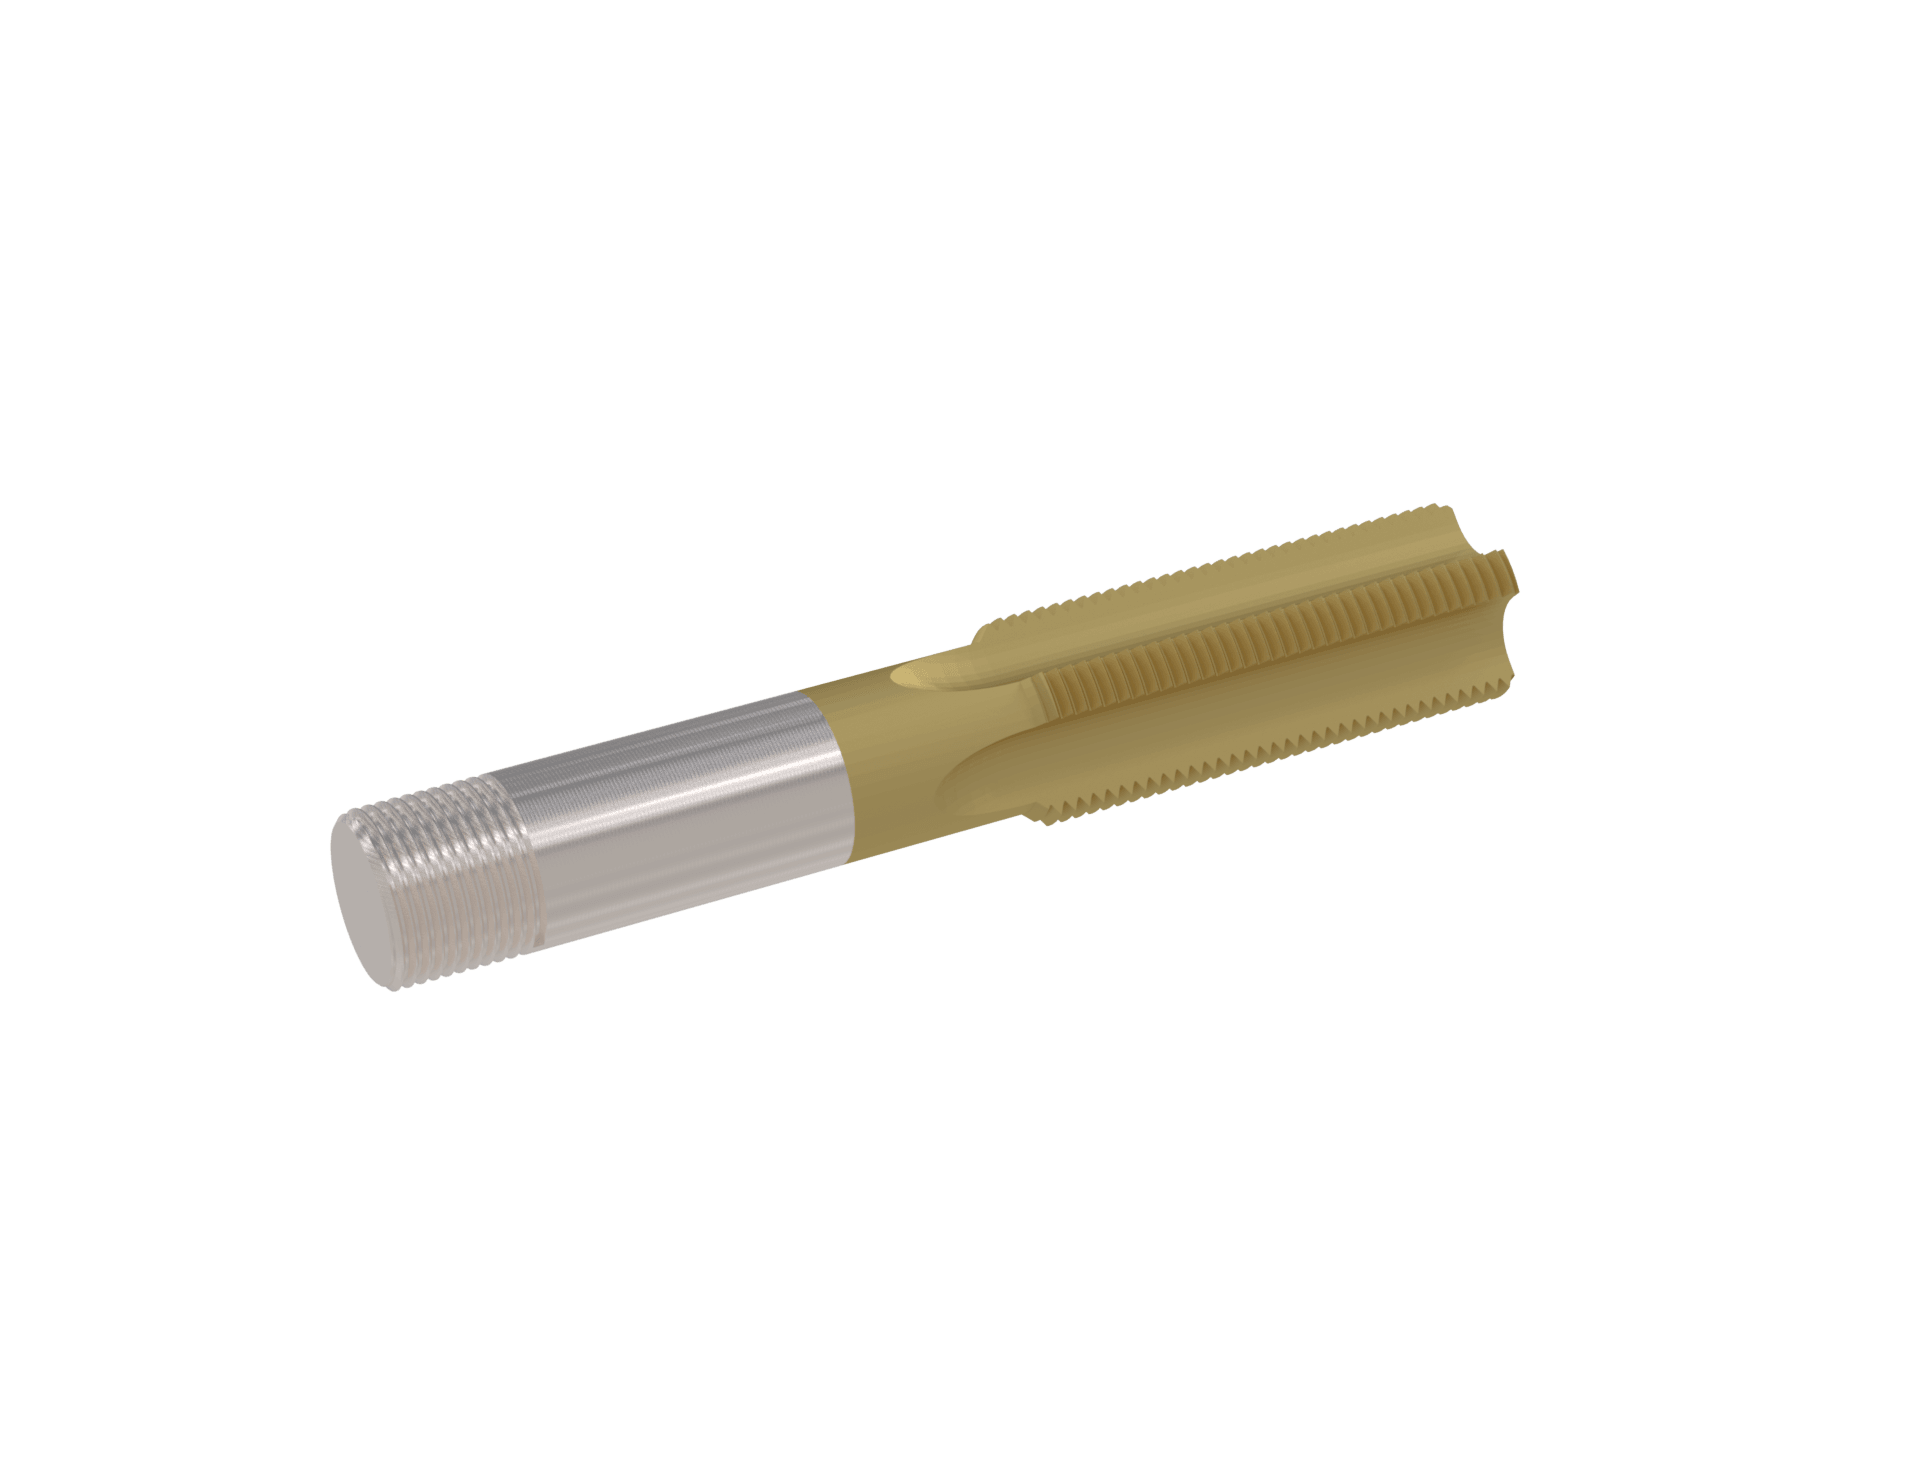
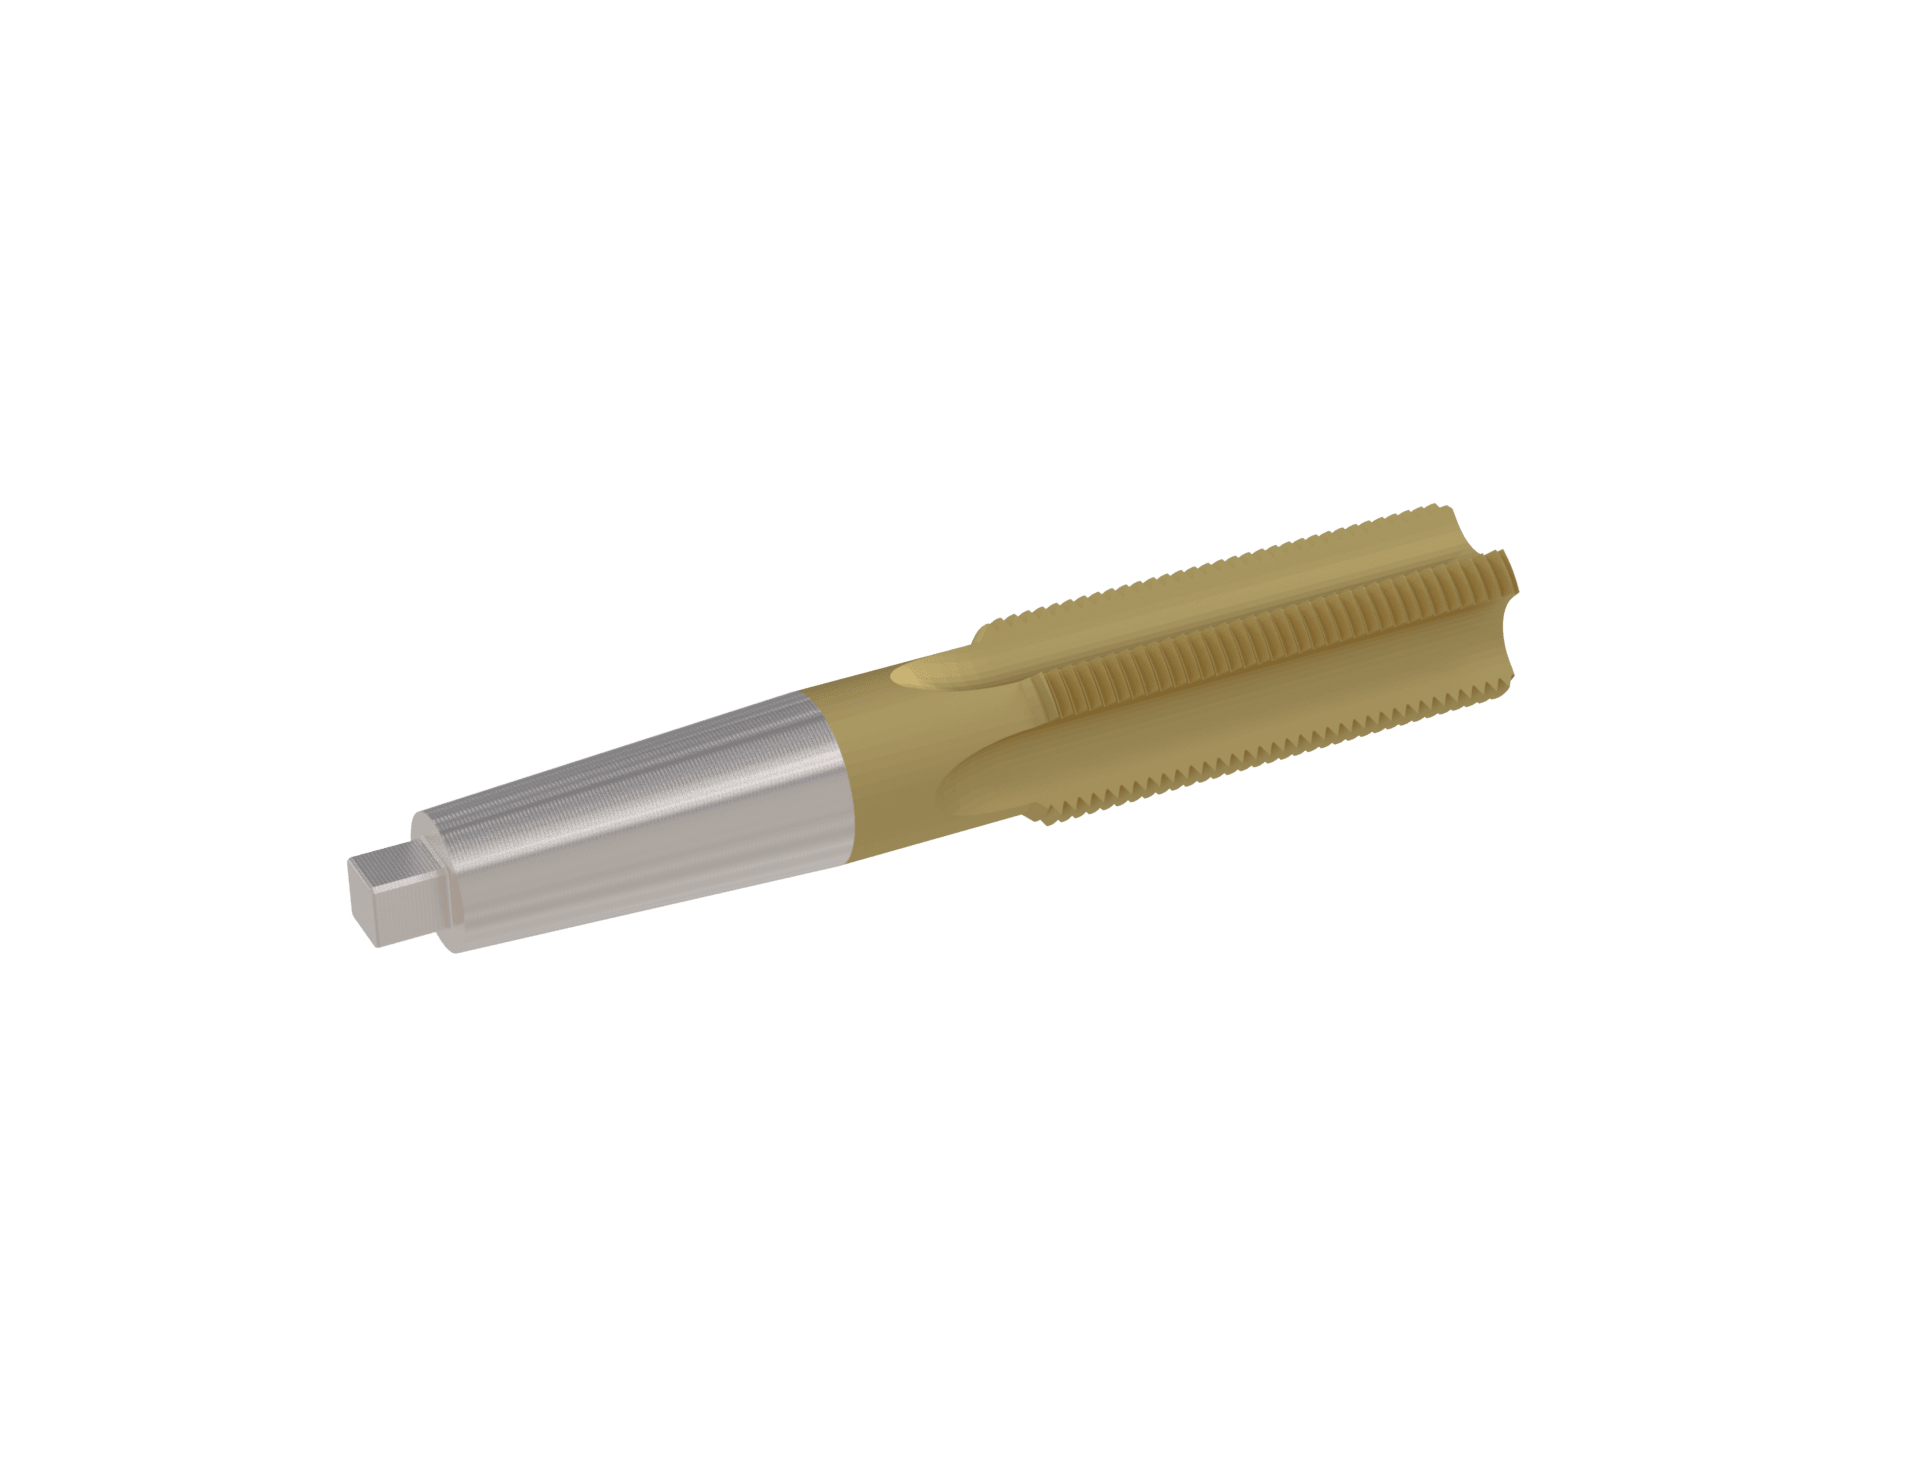
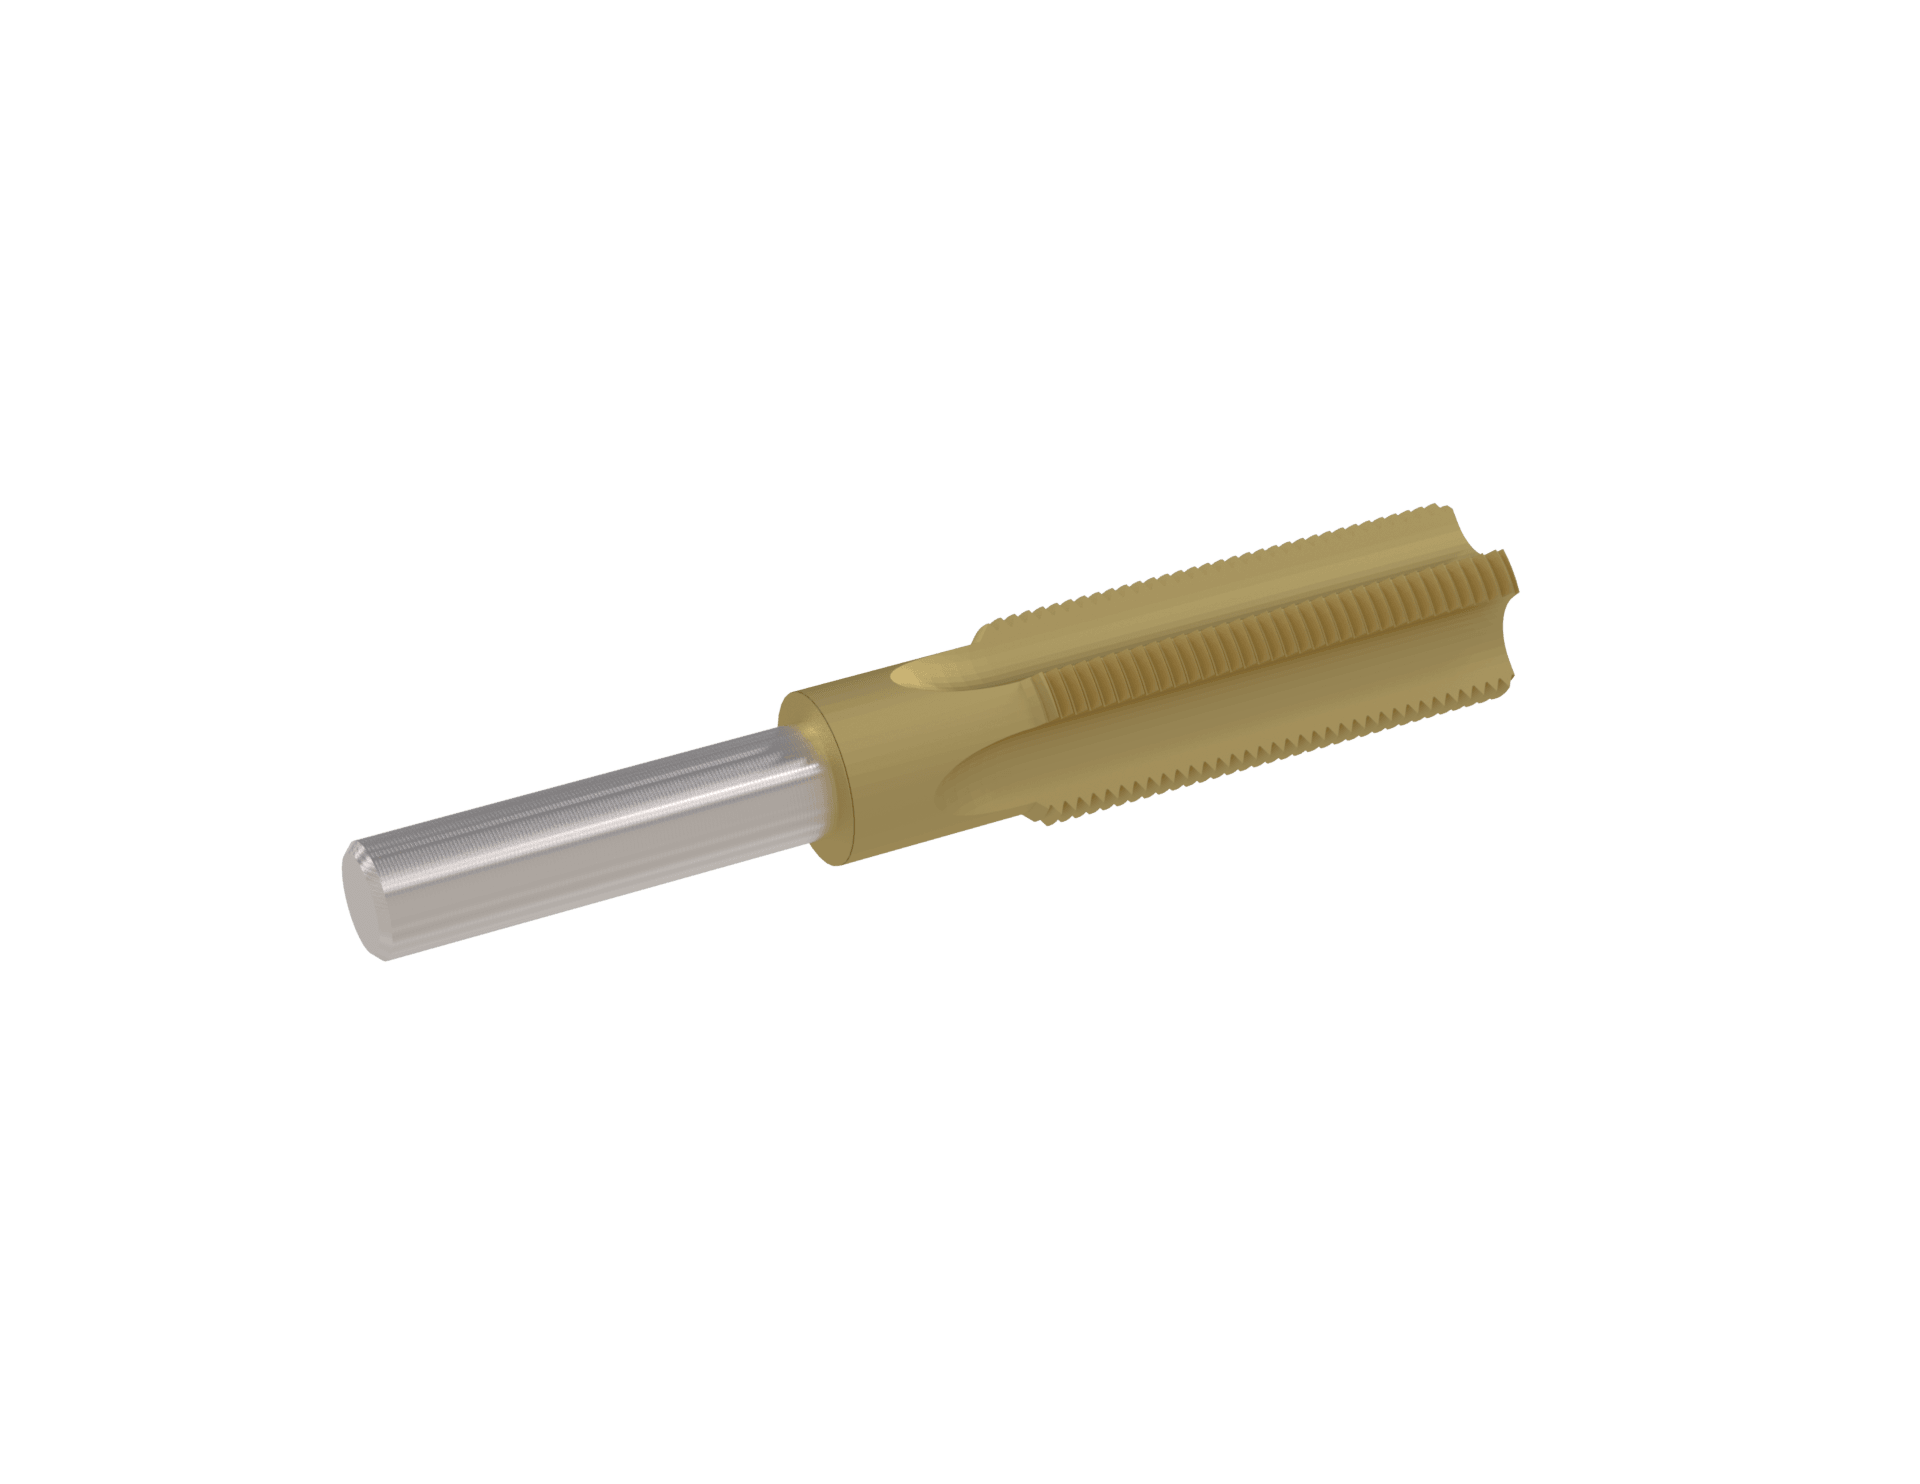
En skärande CNC-gängtapp skjuvar metallen för att skapa invändiga gängor och bildar spån som måste evakueras. En rullformande gängtapp deformerar materialet plastiskt utan att bilda spån och ger starkare gängor utan problem med spånavgång i formbara metaller.
Med specialgängtappar kan stigningstoleranser, halsräckvidd, ryggbredd och anskärning anpassas efter arbetsstyckets hårdhet, vilket bidrar till att förhindra att gängorna skjuvas av och förlänger verktygslivslängden i produktionen.
Ja. Bauron tillverkar skräddarsydda gängtappar i solid hårdmetall och HSS-Co, gängfräsar, steggängtappar och specialverktyg för gängprofiler direkt utifrån tekniska ritningar, med ett substrat som väljs bland de material för CNC-verktyg som passar ert arbetsstycke bäst.
Nanokompositbeläggningar av typen AlTiN och nACo ger värmebeständighet och smörjförmåga och skyddar gängtappens tänder mot värmeuppbyggnad och deformationshärdning vid gängning i rostfritt stål.
De standarder och referensdokument som informationen på den här sidan bygger på. Länkarna öppnar utgivarens webbplats i en ny flik.
Omfattar nomenklatur, märkning samt mått- och toleranstabeller för gängtappar med raka spånkanaler, spiralspånkanaler och spiralspets, rörgängtappar och formande gängtappar.
Referensnomenklatur för de viktigaste typerna av gängtappar och terminologin för gängning, avsedd för både användare och tillverkare av gängtappar.
Fastställer tillverkningstoleranser för gängtappar med slipad gänga som skär ISO-metriska invändiga gängor i toleransklasserna 4H–8H och 4G–6G.
Toleranssystemet för ISO-metriska gängor (M), som definierar de toleransklasser, t.ex. 6H, som gängade hål tillverkas efter.
Anger profil, mått, toleranser och beteckning för cylindriska (G) rörgängor för mekaniska förbindningar i storlekarna 1/16 till 6.
Söker ni kundanpassade CNC-gängtappar, specialiserade gängfräsar eller högeffektiva lösningar för gängning av hål till er verkstad? Rådgör med en applikationsingenjör från Bauron eller skicka er gängspecifikation och begär en offert på specialverktyg.
Bauron arbetar med tillverkare för att granska verktygsgeometri, substrat, beläggning, räckvidd, maskinförhållanden och produktionskrav för standard- och kundanpassade CNC-verktyg.
Skicka in era krav