Kontinuerlig matning
Maskinen styr mutterämnena i tur och ordning in på den fasade skaränden.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
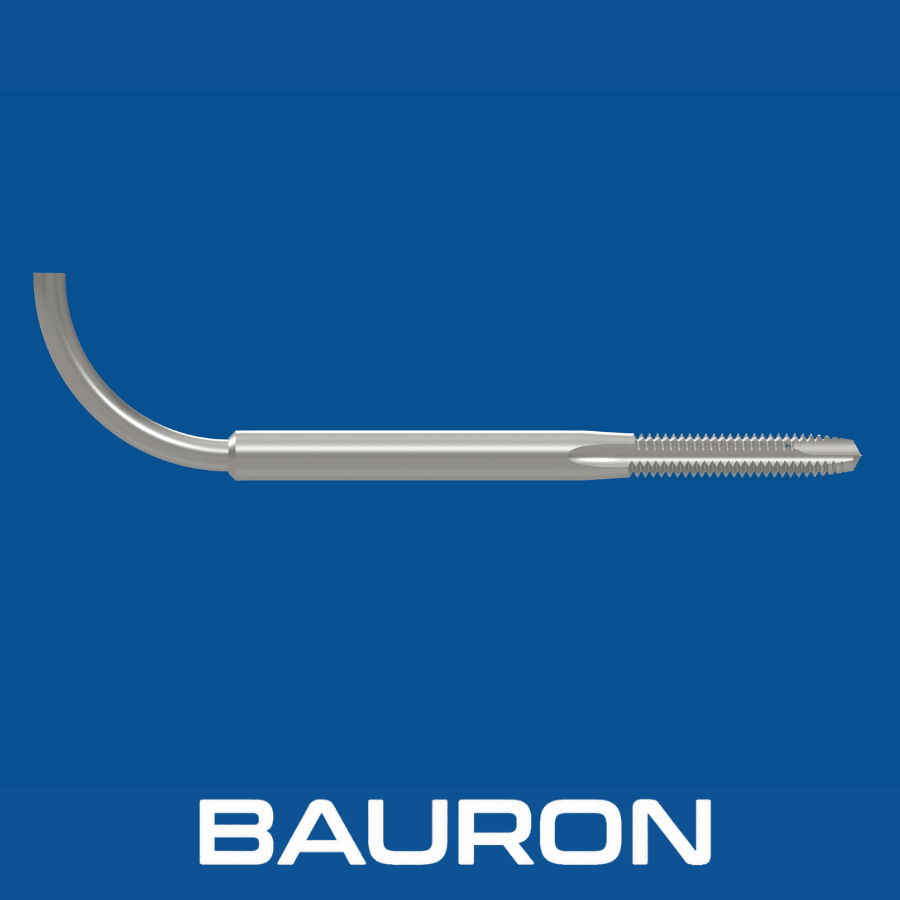
Gängtappar med böjt skaft är konstruerade för särskilda automatiska muttergängmaskiner. Mutterämnen matas in på skaränden, förs över den gängade delen och vandrar sedan längs det krökta skaftet för utmatning, vilket möjliggör produktion utan att spindeln behöver reverseras för varje detalj.
Maskinen styr mutterämnena i tur och ordning in på den fasade skaränden.
Ett förlängt ansnitt fördelar materialavverkningen över flera tänder när varje mutter matas framåt.
Färdiga muttrar lämnar skärdelen och följer det krökta skaftet mot maskinens utmatningsbana.
En kompatibel maskin kan låta verktyget rotera hela tiden medan detaljer matas in och ut, inom ramen för dess konstruerade driftcykel.
Det krökta skaftet gör att kompatibla muttrar kan föras bort från gängtappen utan en reverseringscykel för varje detalj.
Kontinuerlig matning kan öka produktionen jämfört med gängning med stopp och reversering när maskin och detalj är konstruerade för processen.
Rotation i en riktning minskar antalet reverseringar och den tillhörande icke-skärande cykeltiden.
Ett långt ansnitt fördelar skärbelastningen över fler tänder och kan minska det maximala vridmomentet.
Alternativ i verktygsstål och kobolt ger seghet mot vridning vid upprepad automatisk gängning.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | #10 till 1"+; metriskt M5 till M30+ finns beroende på konfiguration |
| Gängformer | UNC, UNF, metrisk och kundanpassade stigningsprofiler |
| Skaftgeometri | Krökt skaft konstruerat för den angivna automatiska muttergängmaskinen och mutterns utmatningsbana |
| Ansnittsprofil | Förlängd skärdel eller långt ansnitt, vanligtvis 10 till 15+ gängor |
| Spånkanalsgeometri | Rak spånkanal eller spiralspånkanal med kort skärdel |
| Flankdiametergränser | Applikationsspecifika GH-gränser, metriska gränser eller kundanpassade gränser för fästelementsgängor |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Muttrar i kolstål, mässing, aluminium och lågkolhaltigt stål. | Seghet och slagtålighet ger stöd för upprepad automatisk skärning. |
| HSS-E (kobolt) | Legerat stål, rostfritt stål och muttermaterial med högre hållfasthet. | Ökad varmhårdhet hjälper till att motstå eggnedbrytning under långvarig produktion. |
| TiN-/TiCN-beläggning | Automatisk gängning i stora volymer i kompatibla muttermaterial. | En lämplig beläggning kan minska friktionen, begränsa materialvidhäftning och förbättra slitstyrkan. |
Anpassa verktygsstål, beläggning, ansnitt, spånkanalsform, smörjmedel och skärdata efter mutterns material, gängtolerans, maskinmodell och krävd produktionstakt. Verktyg med böjt skaft levereras i kvaliteter av verktygsstål och kobolt för seghet, medan gängtappar i solid hårdmetall passar styva CNC-uppställningar med rakt skaft.
Specialbyggda maskiner håller det krökta verktyget och matar kontinuerligt muttrar över dess skärdel.
System med matartratt orienterar, matar fram, gängar och matar ut kompatibla mutterämnen.
Kundanpassade produktionsenheter använder matchade hållare och utmatningsgeometri för specifika verktyg med böjt skaft.
Skär genomgående gängor i vanliga sexkantmuttrar, fyrkantmuttrar, låsmuttrar och kompatibla specialmuttrar.
Integreras i dedikerade muttergängmaskiner för upprepad inmatning och utmatning av detaljer.
Skapar invändiga gängor i komponenter som kan passera helt över skär- och skaftgeometrin. Detaljer med sackhål kräver ett annat verktyg, till exempel en gängtapp med spiralspånkanal för sackhål.
Möjliggör kontinuerlig produktion av fästelement för fordons-, bygg- och verkstadsindustrin. Muttertillverkare som levererar till flygplansmontering använder samma process, och Bauron stöder dem som verktygsleverantör till flyg- och rymdindustrin.
Verktygets och mutterns mått ger fritt utrymme bakom skärdelen. Varje färdig mutter förs längs det krökta skaftet när efterföljande ämnen matas fram och lämnar sedan maskinen via den avsedda utmatningsbanan.
Gängtappar med böjt skaft används normalt bara i automatiska muttergängmaskiner med matchande krökt hållare, detaljmatning och utmatningssystem. Vanliga fräsmaskiner och svarvar använder i regel gängtappar med rakt skaft, till exempel en sats gängtappar med spiralspets för genomgående hål.
Ett förlängt ansnitt fördelar spånbelastningen över många tänder, vilket kan minska det maximala vridmomentet, förbättra ingången och hantera värmen under kontinuerlig produktion. Vår designguide för CNC-gängtappar går närmare in på ansnittets längd.
Vanliga muttermaterial är lågkolhaltiga och legerade stål, utvalda rostfria stål, mässing och aluminium. Substrat, beläggning, smörjning och skärparametrar måste anpassas efter hårdhet och skärbarhet. För aluminiumdetaljer som gängas i vanliga maskiner är rullformande gängtappar för aluminium ett spånfritt alternativ.
Bauron Tools kan granska böjgeometri, fritt utrymme vid skaftet, skärdelens längd, gängstigning, spånkanalsutförande, substrat och beläggning för en specifik automatisk gängmaskin och mutterkonstruktion.
Bauron erbjuder design- och ingenjörsstöd för böjgeometri, skärdelens längd, ansnitt, spånkanalsform, fritt utrymme vid skaftet, flankdiametergränser, substrat och beläggningar. Dela maskin- och mutterspecifikationer för teknisk granskning.
Kontakta ingenjör