Centrerande ingång
Ansnittet över 3 till 5 gängor styr in gängtappen i det förborrade kärnhålet.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
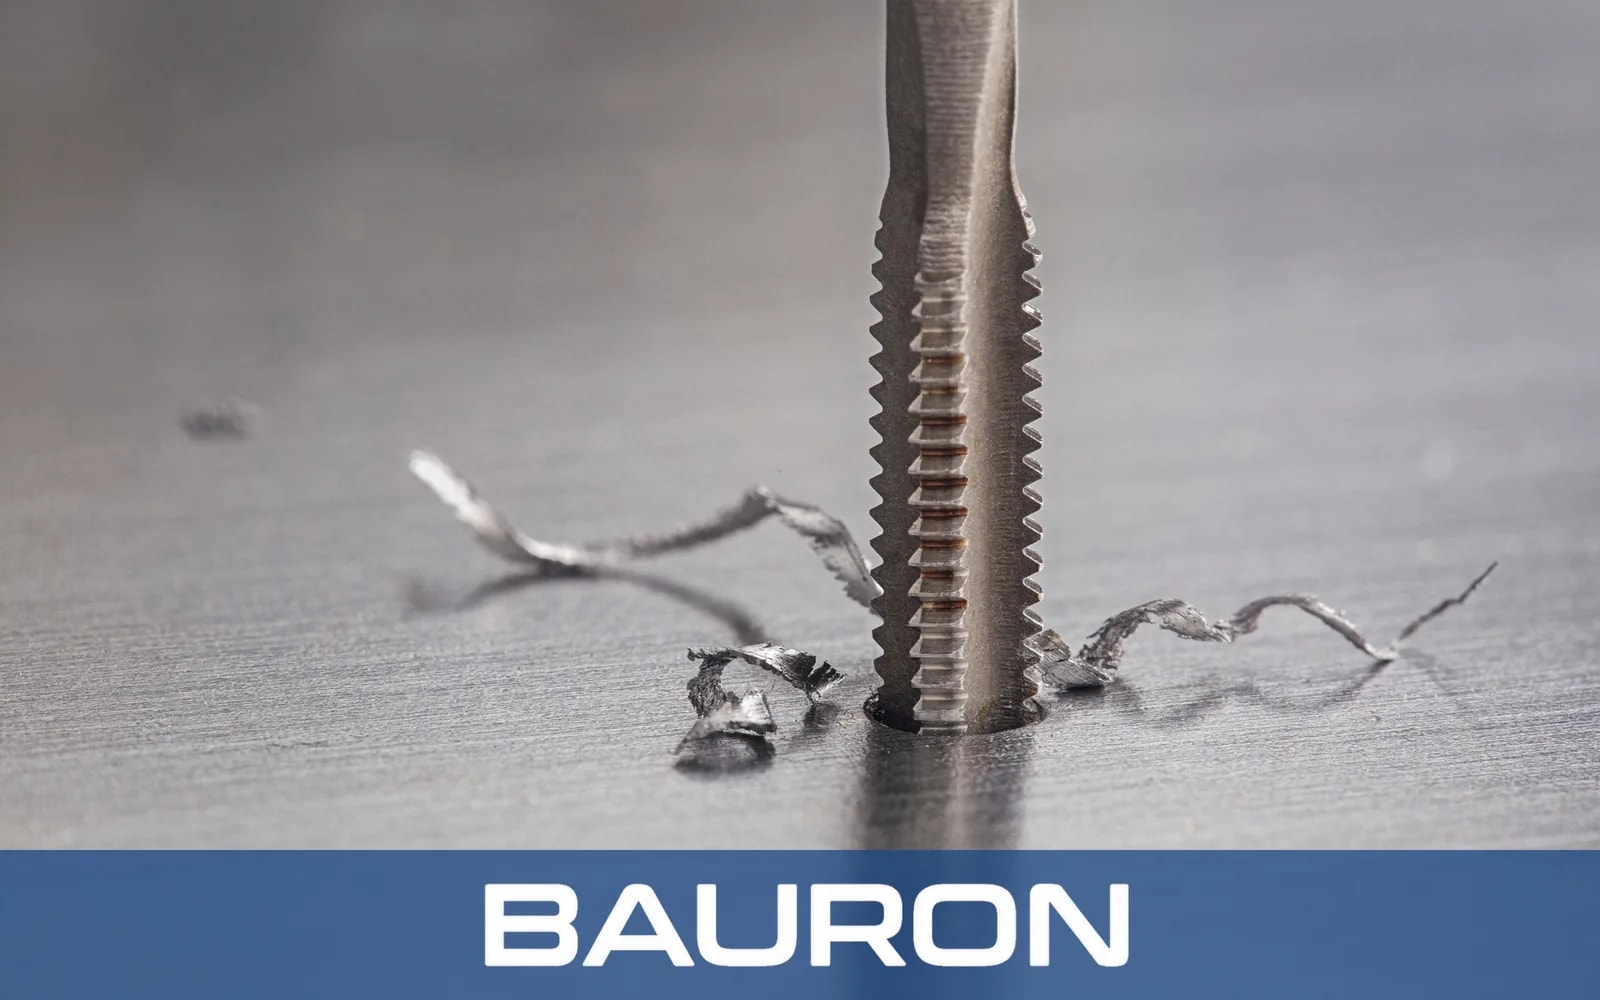
Mellangängtappar från Bauron är universalverktyg för invändig gängskärning med ett medellångt ansnitt över de första 3 till 5 gängorna. Geometrin balanserar styrning vid start mot gängans räckvidd, så att en och samma gängtapp kan gänga många genomgående hål eller förbereda sackhål för ett avslutande pass med bottengängtapp.
Ansnittet över 3 till 5 gängor styr in gängtappen i det förborrade kärnhålet.
Flera tänder i ansnittet delar på skärningen så att startmomentet förblir hanterbart vid hand- eller maskingängning.
Tänder med full profil bakom ansnittet färdigställer den invändiga gängan när verktyget matas framåt.
Geometrier med rak spånkanal, spiralspets eller spiralspånkanal hanterar spånorna på olika sätt, anpassade till olika hål- och materialförhållanden.
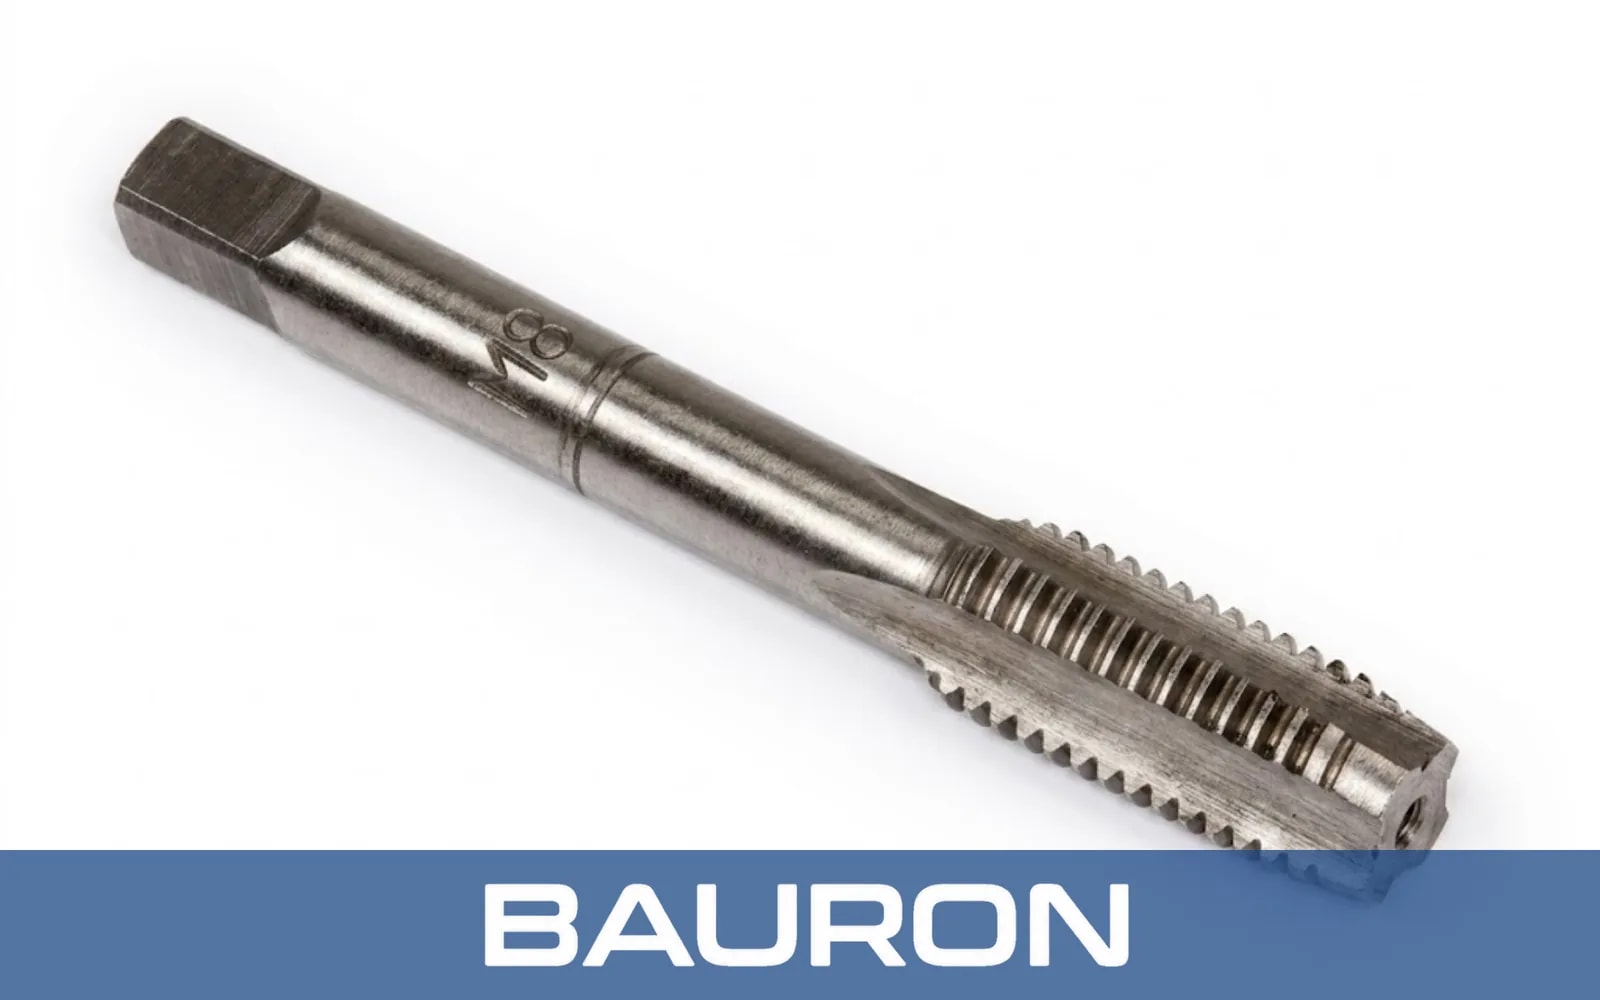
Det medellånga ansnittet passar för gängning av genomgående hål och för inledande pass i sackhål.
Ansnittet fördelar skärpåkänningen över flera tänder utan att vara lika långt som på en ingångsgängtapp.
Slipad gänggeometri ger rena flankdiametrar när den anpassas till krävd passning och driftförhållanden.
Utföranden med rak spånkanal, spiralspets och spiralspånkanal ger olika spånkontroll.
Mellangängtappar kan levereras i matchande storleksserier eller kombineras med ingångsgängtappar som en del av en gängtappssats med bottengängtapp.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | #0 till 2"+; metriskt M1,6 till M50+ finns |
| Ansnittsprofil | 3 till 5 gängor i ansnittet; medellångt ansnitt |
| Gängformer | UNC, UNF, metrisk, NPT och kundanpassade stigningar |
| Spånkanalsgeometri | Rak spånkanal, spiralspets eller spiralspånkanal |
| Skafttyp | Standardfyrkant eller rakt cylindriskt skaft |
| Tolerans | Precisionsalternativ i GH- och H-klass |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Lågkolhaltigt stål, aluminium, mässing och plast. | Slagsegheten ger pålitlig allmän gängning. |
| Kobolt (HSS-Co) | Rostfritt stål, titan och värmebeständiga legeringar. | Förbättrad varmhårdhet hjälper till att bevara skäreggarna vid förhöjda temperaturer. |
| TiN-/TiAlN-beläggning | Automatiserad CNC-produktion med högre hastighet. | Ökad ythårdhet och lägre friktion kan minska kallsvetsning vid gängeggarna. |
HSS ger seghet för allmän gängning, kobolt förbättrar varmhårdheten i krävande legeringar och TiN- eller TiAlN-beläggningar kan sänka friktionen i automatiserad produktion. För styv maskingängning i stora volymer kan mellangeometrier även levereras som gängtappar i solid hårdmetall.
Kör kontrollerade synkroniserade gängningscykler för genomgående hål och för gängstart i sackhål.
Håller mellangängtappar i revolvrar eller dubbdockeverktyg för axiella invändiga gängor.
Använder lämpliga gängtappshållare för inriktad gängskärning i verkstaden.
Vrider handgängtappar med mellanansnitt under direkt kontroll vid underhåll, montering och gängning i små volymer.
Skär invändiga gängor genom öppna komponenter i en kontrollerad operation.
Klarar rutinmässig invändig gängning i produktion och underhåll.
Skapar större delen av gängan innan en bottengängtapp färdigställer den närmare hålets botten.
Återställer eller rengör befintliga invändiga gängor när rätt storlek och passning har valts, en rutinuppgift vid maskinservice inom bygg- och anläggningsmaskinbranschen.
Den huvudsakliga skillnaden är ansnittets längd. Ingångsgängtappar har vanligtvis 7 till 10 gängor i ansnittet, mellangängtappar 3 till 5 och bottengängtappar 1 till 2 för skärning närmare botten av ett sackhål.
En mellangängtapp kan gänga ett sackhål men lämnar flera ofullständiga gängor vid botten på grund av sitt ansnitt. Använd därefter en bottengängtapp om konstruktionen kräver gängor med full profil närmare botten.
En storlekssats täcker vanliga gängdimensioner, medan en sats med ingångs-, mellan- och bottengängtapp ger olika ansnittslängder för gängstart, allmän skärning och färdigställande av sackhål.
Spiralspetsgeometri skjuter spånorna framåt och lämpar sig väl för maskingängning av genomgående hål. Raka spånkanaler används ofta för kortspånande material eller kontrollerat manuellt arbete.
Applikationsspecifika alternativ kan omfatta icke-standardiserade stigningar, förlängda skaft, invändiga kylkanaler, spånkanalsgeometrier och beläggningar.
Bauron erbjuder design- och ingenjörsstöd för kundanpassade gängdimensioner, spånkanalsgeometrier, skaftkonfigurationer, kylmedelstillförsel och applikationsspecifika beläggningar. Dela gäng- och processkrav för teknisk granskning, även vid förfrågningar om kundanpassade hårdmetallverktyg.
Kontakta ingenjör