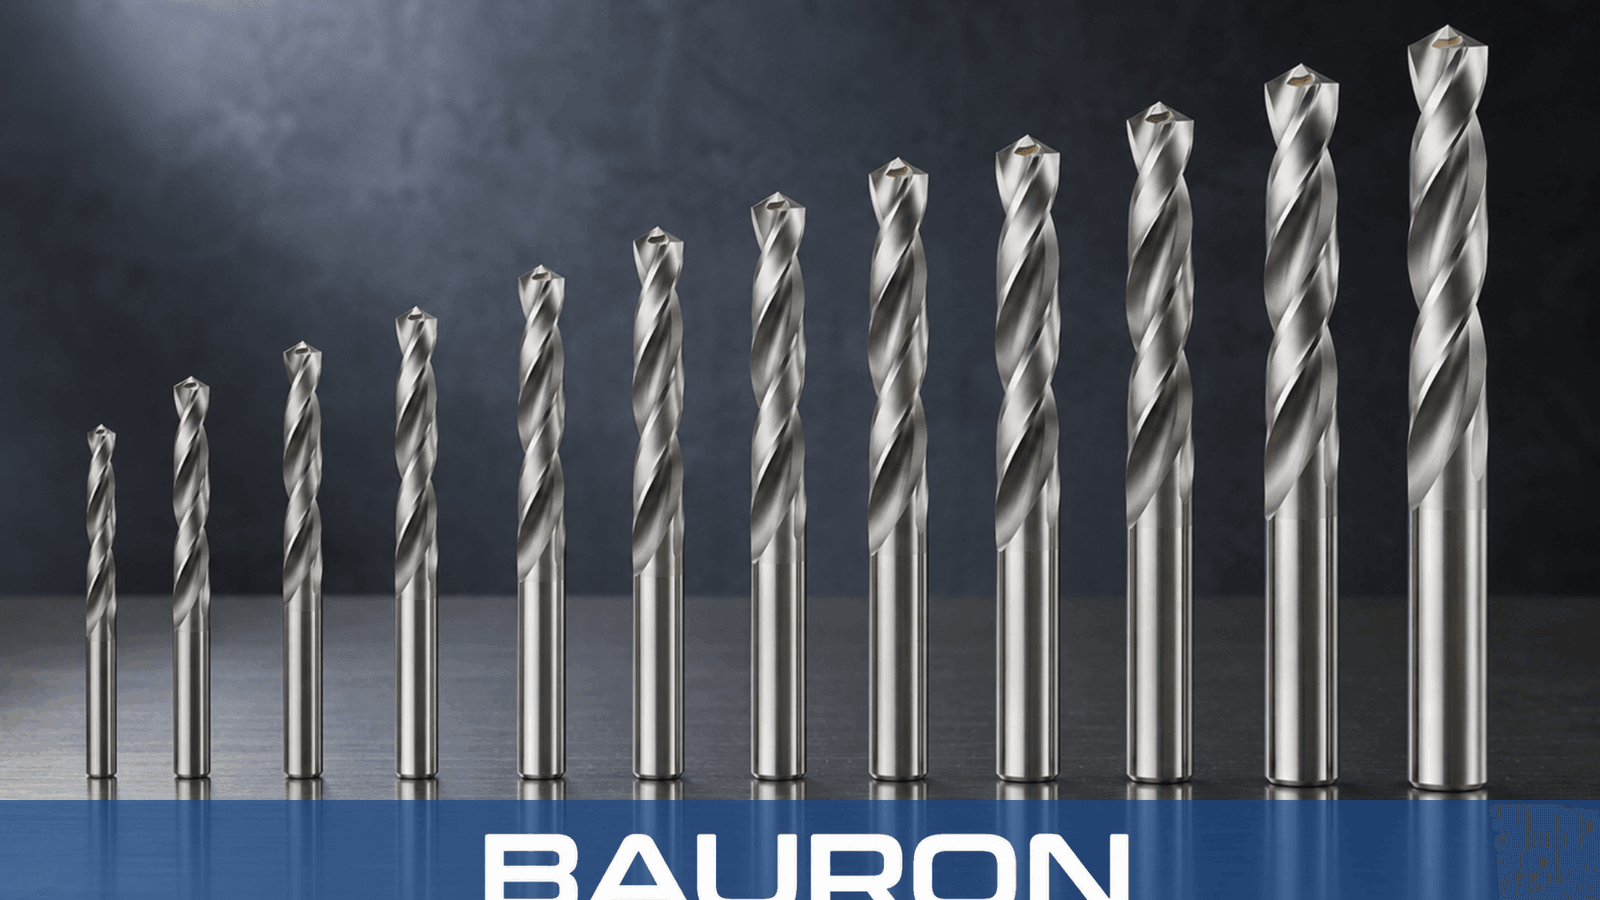
Trepunktskontakt
Tre marginaler ligger kontinuerligt an mot hålväggen, vilket eliminerar vibrationer och förhindrar utböjning.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
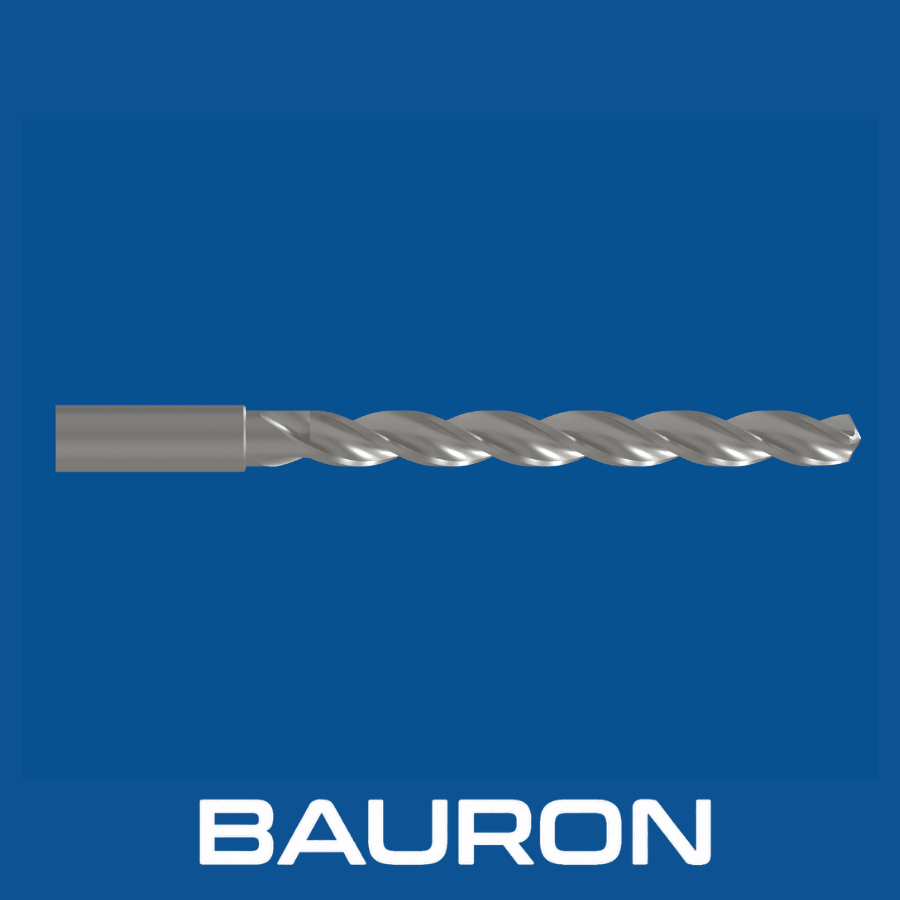
Trespånkanalborrar är specialiserade borrar som överbryggar klyftan mellan vanlig borrning med två spånkanaler och precisionsbrotschning. Genom en tredje skäregg och marginal ger denna avancerade borrkonstruktion överlägsen balans och positionsstabilitet i arbetsstycket.
Tre marginaler ligger kontinuerligt an mot hålväggen, vilket eliminerar vibrationer och förhindrar utböjning.
Skärkrafterna fördelas jämnt med 120 graders delning över borrens spånkanaler.
Geometrin med tre spånkanaler håller en helt rak bana genom gjutna hål, korsande hål och avbrutna snitt.
De extra marginalerna glättar hålväggarna när verktyget matas framåt, vilket ger en ultraslät yta med hög noggrannhet.
Styrningen med tre marginaler förhindrar att verktyget borrar flikiga eller orunda hål.
Den kraftiga kärnan minskar utböjning och vibrationer vid aggressiv matning.
Lämnar en exceptionellt ren hålvägg och sparar cykeltid genom att kombinera borrning och finbearbetning.
Tre skäreggar ger högre bordsmatning jämfört med vanliga borrar med två spånkanaler.
Idealisk för uppborrning av gjutna hål i gjutgods, där borrar med två spånkanaler tenderar att följa det gjutna hålet ur centrum.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | 1/8" till 1" (finns i tum-, metriska och kundanpassade storlekar) |
| Antal spånkanaler | 3 spånkanaler med 3 styrande marginaler |
| Spetsvinkel | 130° eller 140° (optimerad för hårda legeringar och gjutgods) |
| Skafttyp | Rakt cylindriskt, Weldon eller enligt DIN/ISO-standard |
| Tolerans | Ultraprecisionsslipad för hål enligt IT8/H7 |
| Operationstyp | Högprecis uppborrning och finbearbetning av hål |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Solid hårdmetall | Högvolymproduktion i CNC i gjutjärn och stål. | Maximal styvhet för att upprätthålla strikt hålcylindricitet och eggens livslängd. |
| Kobolt (HSS-Co) | Sega legeringar, rostfritt stål och manuella uppställningar. | Hög värmebeständighet i kombination med slagseghet som tar upp vibrationer. |
| TiAlN-/AlTiN-beläggning | Snitt med hög hastighet, torrt eller med minimalsmörjning (MQL). | Minskar friktionen i varje spånkanal och förhindrar materialvidhäftning. |
Solid hårdmetall ger styvhet för högvolymproduktion, kobolt kombinerar värmebeständighet med slagseghet, och TiAlN- eller AlTiN-beläggningar minskar friktionen i spånkanalerna och materialvidhäftningen. Vår designguide för CNC-borrar förklarar hur geometri och beläggningar matchas mot varje arbetsstyckesmaterial.
Den främsta maskintypen för dessa högpresterande verktyg, med styva spännhylschuckar för produktion med hög matning.
Monteras i revolvern för exakt uppborrning och finbearbetning av hål längs detaljens centrumlinje.
Används i automatiserad fordonstillverkning där verktygets tillförlitlighet och snäva toleranser är avgörande.
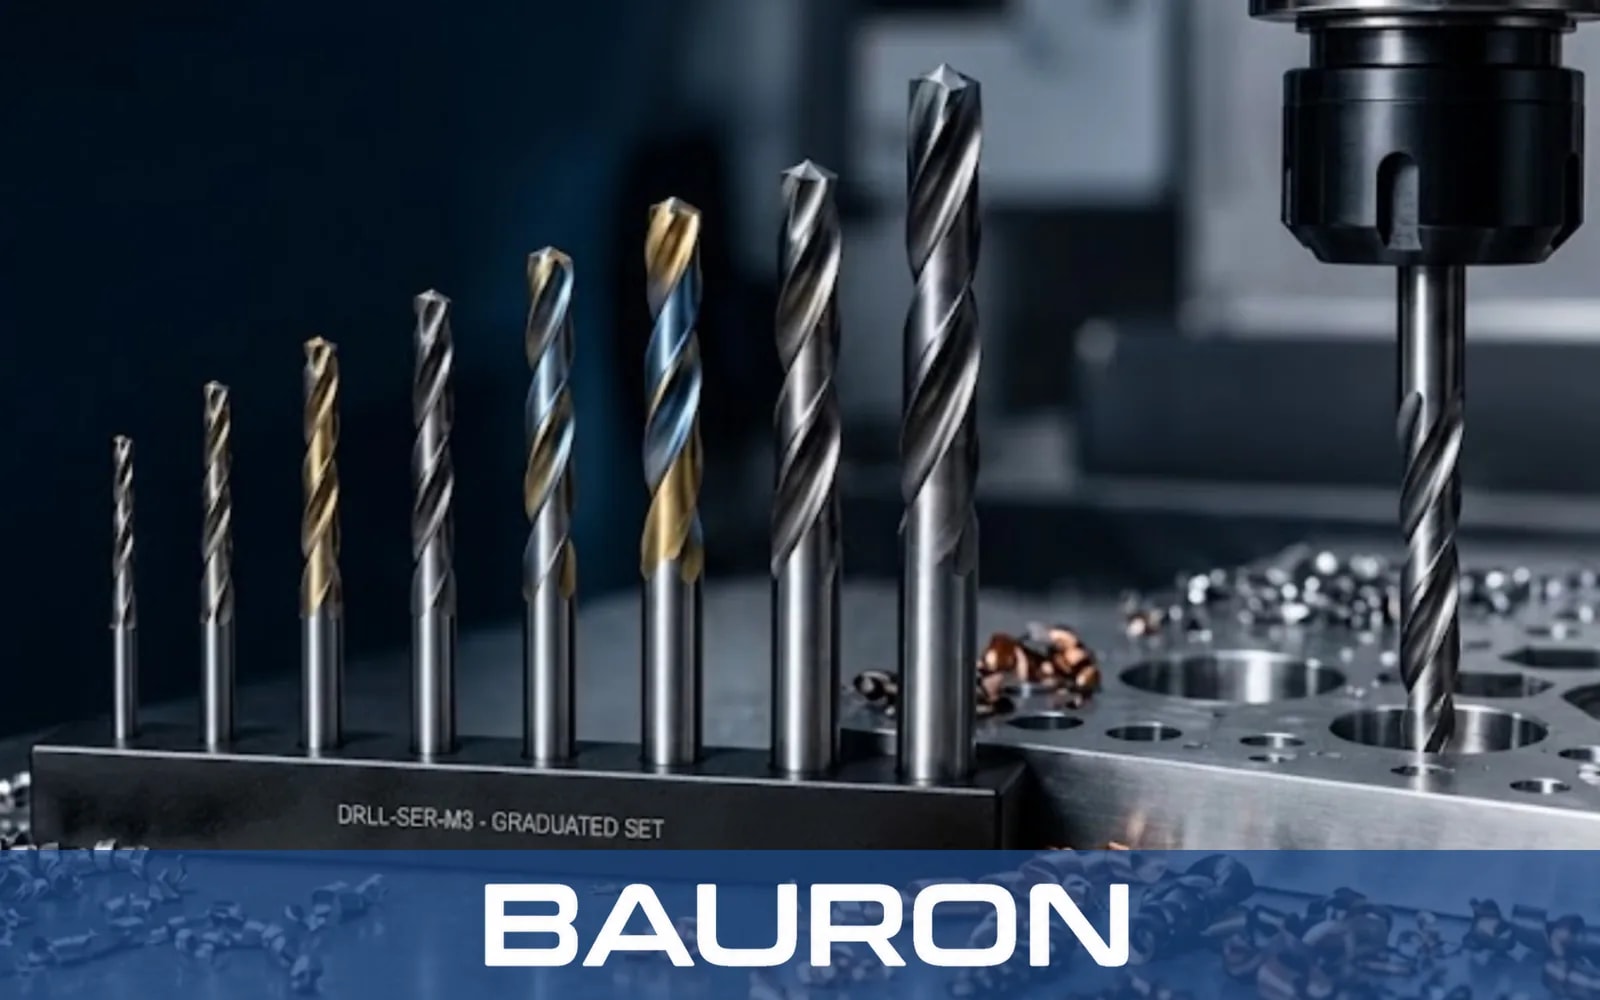
Förstorar förgjutna eller förborrade hål exakt utan att följa ojämnheter i ytan.
Borrar jämnt genom korsande hål och kilspår utan att verktyget hakar upp sig eller vandrar.
Ger hål med snäva toleranser som ofta gör ett efterföljande brotschningspass onödigt, något som är viktigt för Bauron som verktygsleverantör till flygindustrin med hål i snäva toleranser.
Skär effektivt kortspånande gjutjärn och icke-järnmetaller vid hög matning.
Vissa specialiserade borrar med 3 spånkanaler kan borra i massivt material, men de flesta utföranden med 3 spånkanaler är optimerade som uppborrningsverktyg (för att öppna befintliga eller gjutna hål). Eftersom kärnan i centrum är tjockare och saknar en traditionell mejselegg utmärker de sig vid uppborrning av befintliga hål med extrem noggrannhet. När hål ska startas i massivt material med minimal vandring är pilotspetsborrar konstruerade för just det.
Vanliga spiralborrar med två spånkanaler kan böjas ut och borra lätt flikiga (trekantiga) hål. Trespånkanalborrar ger stabilitet runt hela 360 grader med tre kontaktpunkter mot hålväggen. Det eliminerar vibrationer, ger helt runda hål och möjliggör betydligt högre matning. Dubbelmarginalborrar uppnår en liknande styrande effekt med två marginaler på varje spånkanal.
Eftersom tre spånkanaler delar på verktygets omkrets är varje enskild spånkanal mindre än på en borr med två spånkanaler. Därför fungerar borrar med 3 spånkanaler bäst i kortspånande material (som gjutjärn, mässing och aluminiumlegeringar) eller i applikationer med högtryckskylning.
I många applikationer, ja. Tack vare den glättande verkan från de tre marginalerna lämnar en borr med 3 spånkanaler en yta och en håltolerans som är så exakta att ett efterföljande brotschningspass ofta är onödigt.
Ja. Bauron är specialiserat på kundanpassade CNC-verktyg. Vårt ingenjörsteam kan konstruera kundanpassade borrar med 3 spånkanaler med specialiserade stegdiametrar, invändiga kylkanaler eller kundanpassade spetsvinklar anpassade efter era exakta tillverkningskrav. Stegade versioner konstrueras på samma sätt som våra kundanpassade stegborrar.
Bauron Tools erbjuder design- och ingenjörsstöd för applikationsspecifika verktygskrav. Dela geometri, material, beläggningsbehov och bearbetningsutmaning för teknisk granskning.
Kontakta ingenjör