Positionering
Den korta, kraftiga kroppen motstår utböjning när verktyget närmar sig materialet.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
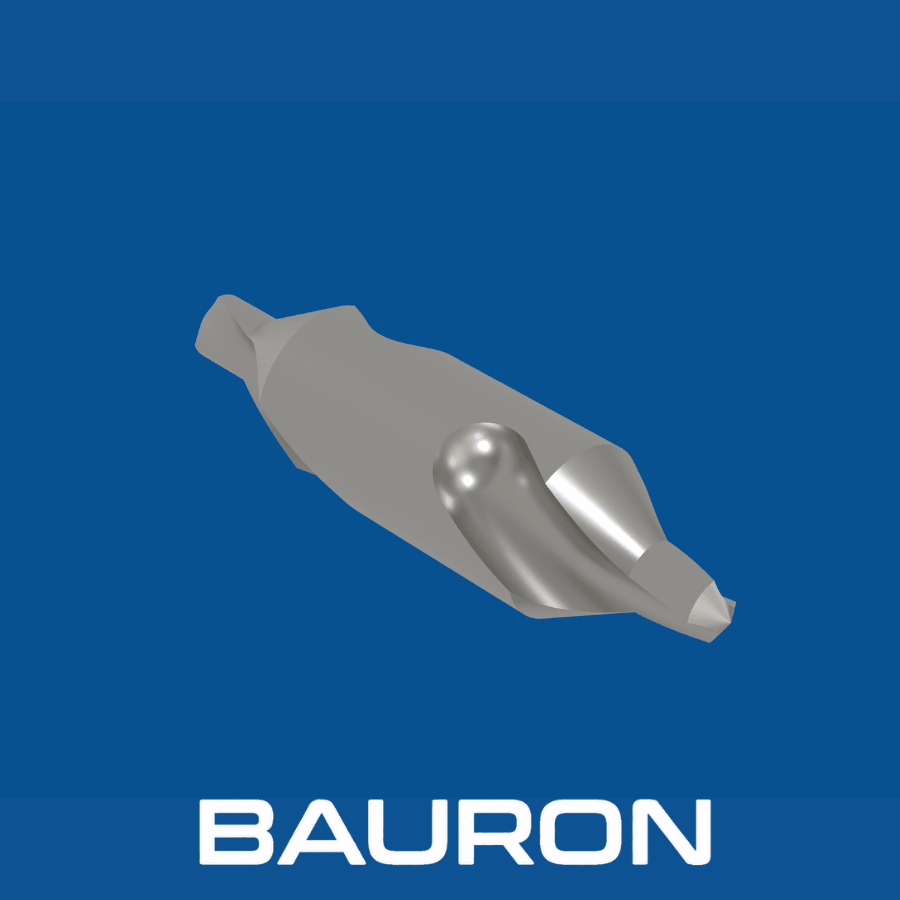
Centrumborrar är exceptionellt styva verktyg för hålstart, konstruerade för att etablera en exakt centrumpunkt på ett arbetsstycke. De kallas ofta centrumborrverktyg eller centrumhålsborrar och förhindrar att längre borrar vandrar, vilket säkerställer perfekt inriktning. De används flitigt i svarvar och skapar en 60-graders försänkning som passar exakt mot en roterande dubb i dubbdockan.
Den korta, kraftiga kroppen motstår utböjning när verktyget närmar sig materialet.
En liten pilotspets går i ingrepp först och etablerar ett helt exakt centrum.
De vinklade spånkanalerna följer efter och skär en konisk profil i hålet.
Verktyget dras tillbaka och lämnar en perfekt centrerad startpunkt för större CNC-borrar.
Maximerar styvheten och gör den till den perfekta borren för att placera hål exakt där de ska vara.
Eliminerar behovet av två separata verktyg och sparar ställtid.
Passar standardmaskindubbar för säker, vibrationsfri uppspänning av arbetsstycket.
Fördubblar livslängden för varje enskild centrumborr.
Griper direkt i materialet och förhindrar att borren vandrar.
Minskar vibrationer och utböjning vid det första snittet.
| Specifikation | Intervall / Detaljer |
|---|---|
| Storleksnummer | #1 till #8 (branschens standardstorlekar) |
| Försänkningsvinkel | 60° som standard (kundanpassade vinklar finns) |
| Skafttyp | Rakt cylindriskt |
| Verktygsutförande | Dubbeländad kropp |
| Finns som | Enskilda storlekar eller en komplett sats centrumborrar |
| Tolerans | Precisionsslipade enligt exakta OEM-specifikationer |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Lågkolhaltigt stål, aluminium och allmän punktborrning i svarv. | Ekonomiskt och tillräckligt segt för vanliga verkstadsoperationer. |
| Kobolt (HSS-Co) | Hårdare legeringar och slitande gjutjärn. | Hög värmebeständighet och överlägsen eggbeständighet vid kontinuerlig användning. |
| TiN-beläggning | Produktionslinjer med hög volym. | Ger ytan bättre glidförmåga och slitstyrka och förlänger verktygets livslängd avsevärt. |
HSS ger seghet och god ekonomi för vanlig punktborrning, kobolt förbättrar värmebeständigheten och eggbeständigheten i hårdare legeringar och TiN tillför glidförmåga och slitstyrka i produktion.
Används i dubbdockan för att borra säkra stödpunkter i ändarna av roterande material.
Används för automatiserad punktborrning och försänkning på cylindriska detaljer.
Används för att punktborra hål exakt på plana ytor innan längre spiralborrar tar vid, ungefär som särskilda punktborrar.
Bearbetar ett exakt centrumhål i änden av ett arbetsstycke så att det kan stödjas säkert med en dubb i dubbdockan.
Fungerar som mycket styva precisionsborrar för att starta hål på plana eller välvda ytor utan att borren vandrar.
Skapar en exakt vinklad fas för skruvskallar eller inriktning av efterföljande verktyg; bredare skruvsäten på 82 eller 90 grader kräver en särskild konisk försänkningsborr för metall.
Borrar perfekt inriktade stödpunkter i båda ändarna av roterande cylindriska komponenter, till exempel de svarvade axlar som är vanliga inom verktyg och bearbetning för flygindustrin.
Vanliga borrar har långa, flexibla spånkanaler som lätt kan vandra eller böjas ut när ett hål startas på en hård eller välvd yta. En centrumborr har en extremt kort, kraftig kropp som ger den styvhet som krävs för att starta ett hål med absolut positionsnoggrannhet.
Nej, den är inte avsedd för djupa hål. Pilotspetsen är mycket kort och spånkanalerna har inte kapacitet att föra bort spån ur djupa kaviteter. Den är enbart ett verktyg för punktborrning och försänkning, konstruerat för att förbereda arbetsstycket för vanliga spiralborrar, medan eventuella skruvsäten med plan botten skärs efteråt med försänkningsborrar.
De flesta centrumborrar tillverkas med en skärspets i båda ändarna av skaftet. Om ena änden blir slö eller går sönder kan operatören helt enkelt vända verktyget i chucken och fortsätta arbeta, vilket i praktiken ger två verktyg i ett.
En typisk sats centrumborrar innehåller vanligtvis storlekarna #1 till #5. Det täcker pilotdiametrar från 3/64 tum upp till 3/16 tum och ger den variation som behövs för punktborrning i de flesta vanliga svarv- och fräsjobb.
Ingenjörsteamet på Bauron Precision Tools kan granska krav på centrumborrar med försänkningsvinklar på 82 eller 90 grader för att passa specifika fästelement eller unika ritningskrav, utöver standardvinkeln 60 grader som används med svarvdubbar.
Bauron erbjuder design- och ingenjörsstöd för applikationsspecifika verktygskrav. Dela geometri, material, beläggningsbehov och bearbetningsutmaning för teknisk granskning. Vår designguide för CNC-borrar är en användbar referens om spetsvinklar, kärnförtunning och utformning av stödfaser.
Kontakta ingenjör