Kontrollerad ingång
Den styva spetsen går i ingrepp utan att hugga tag i eller rycka i mjukt material; på ytor där vandring är den största risken är pilotspetsborrar konstruerade för exakt positionering.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
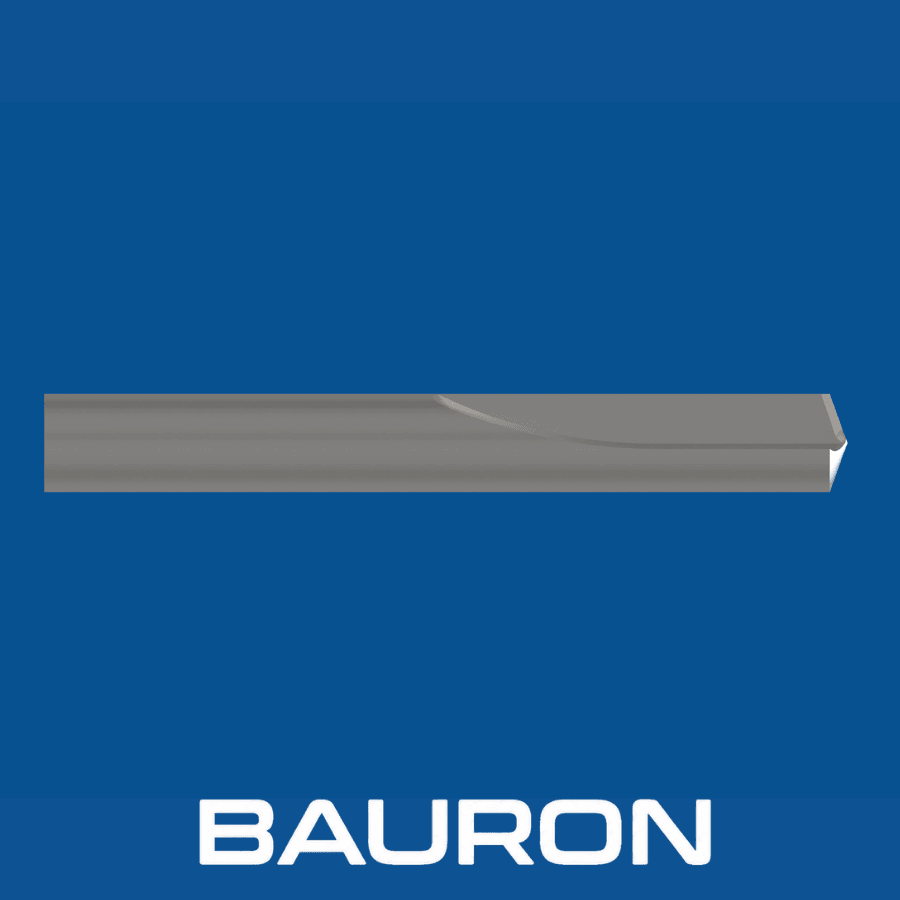
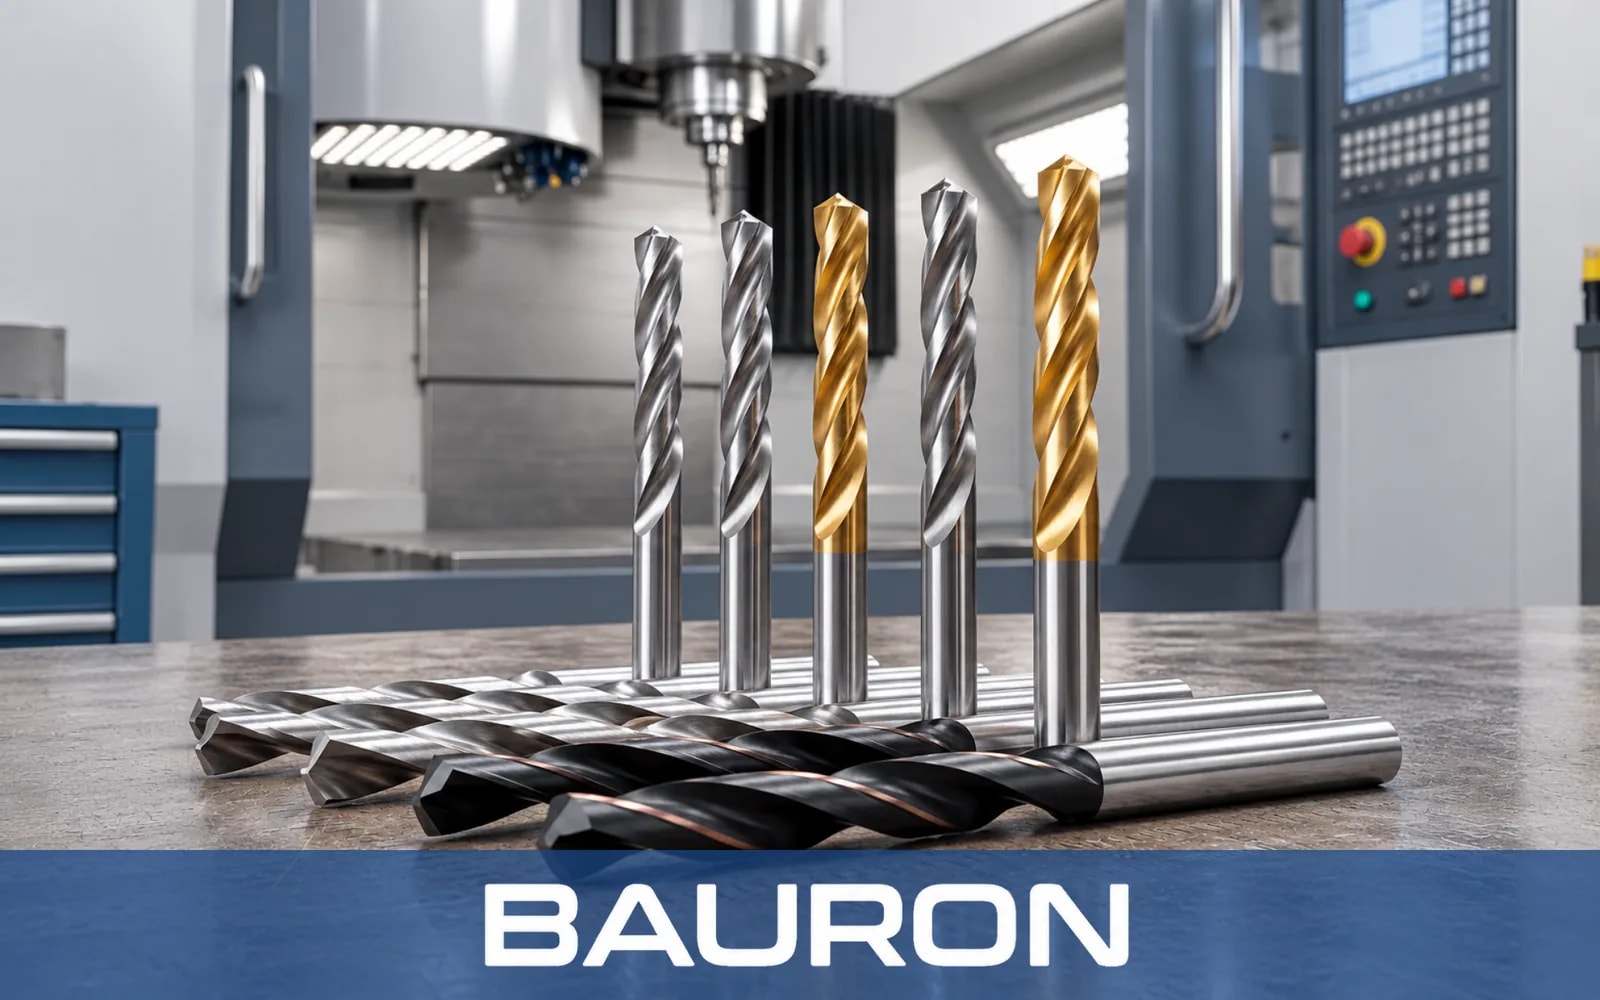
Borrar med rak spånkanal har spånkanaler utan spiral som löper parallellt med verktygets axel. Till skillnad från vanliga spiralborrar, som tenderar att dra sig själva aggressivt in i mjuka material, ger borrar med rak spånkanal en neutral skärverkan som ger maskinoperatören full kontroll över matningen i kortspånande eller korniga metaller.
Den styva spetsen går i ingrepp utan att hugga tag i eller rycka i mjukt material; på ytor där vandring är den största risken är pilotspetsborrar konstruerade för exakt positionering.
Skäreggar med noll spånvinkel hyvlar materialet jämnt utan att dra borren framåt.
Parallella spånkanaler för korta, korniga spån rakt ut ur hålet.
Den styva kroppen har mycket stor kontakt med hålväggen, vilket ger exceptionell hålrakhet och ytfinish.
Den neutrala spånvinkeln förhindrar att verktyget biter för aggressivt i mässing, brons och plast.
Raka spånkanaler lämnar en tjockare kärna än spiralspånkanaler, vilket kraftigt minskar verktygets utböjning.
Fungerar som sin egen styrning och håller hålen helt raka genom avbrutna snitt.
Idealisk för material som bryts i små, pulverartade spån i stället för långa, sammanhängande spånband.
Varianter i solid hårdmetall utmärker sig vid borrning i härdat stål upp till 65 HRC.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | 1/16" till 1" (finns i tum- och metriska storlekar) |
| Spånkanalsgeometri | Rak spånkanal (noll spiralvinkel / parallell) |
| Spetsvinkel | 118°, 135° eller 140° (beroende på material) |
| Skafttyp | Rakt cylindriskt skaft eller Weldon-skaft |
| Tolerans | Precisionsslipad enligt exakta H7- eller OEM-specifikationer |
| Operationstyp | Borrning i kortspånande material och icke-järnmaterial |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Mjuk mässing, brons och vanliga kopparlegeringar. | Ekonomiskt och slitstarkt, med pålitlig prestanda som standardborr för mässing. |
| Solid hårdmetall | Härdat stål, gjutjärn och högvolymproduktion. | Hårdmetallborrar med rak spånkanal av högsta kvalitet ger maximal styvhet och värmebeständighet. |
| TiAlN-/AlTiN-beläggning | Stål med hög hårdhet och torrbearbetning. | Ger hög ythårdhet och sänker friktionen vid CNC-skärning med hög hastighet. |
HSS är ett slitstarkt och ekonomiskt alternativ för kopparlegeringar, solid hårdmetall tillför styvhet och värmebeständighet för härdade material, och TiAlN- eller AlTiN-beläggningar sänker friktionen vid höghastighetsbearbetning.
Används för automatiserad håltagning med hög hastighet där extrem rakhet är ett krav.
Monteras i revolvern för att borra exakta centrumhål i komponenter av mässing och gjutjärn.
Utmärkta för manuell borrning i mjuka metaller där operatörens säkerhet och kontroll över matningen är avgörande.
Fungerar som den ultimata mässingsborren och förhindrar att verktyget hugger tag och kärvar i mjuka icke-järnlegeringar.
För effektivt bort korniga spån i gjutjärnskomponenter utan spånpackning, medan trespånkanalborrar passar för uppborrning av gjutna hål i gjutgods.
Hårdmetallborrar med rak spånkanal används för att borra i material med hög hårdhet där extrem verktygsstyvhet krävs, bland annat härdade detaljer inom verktyg och bearbetning för flygindustrin.
Håller en rak bana vid borrning genom korsande hål eller kilspår utan att böjas ut.
Vanliga spiralborrar har en positiv spånvinkel som fungerar som en korkskruv i mjuka, sega material som mässing. Det gör att borren hugger tag häftigt, drar sig in i materialet och kan gå av eller slita loss arbetsstycket. En mässingsborr med raka spånkanaler har en neutral spånvinkel som skär metallen säkert under operatörens fulla kontroll.
En borr med rak spånkanal är ett skärverktyg som borrar ett runt hål i massivt material. En gängtapp med rak spånkanal är ett gängverktyg som används efter borrningen för att skära invändiga gängor i väggarna i det förborrade hålet.
Välj hårdmetallborrar med rak spånkanal vid bearbetning av härdat stål (över 45 HRC) och abrasivt gjutjärn, eller i CNC-center med hög hastighet där verktygets styvhet och obefintlig utböjning är avgörande för snäva toleranser.
Nej. Raka spånkanaler är specifikt konstruerade för kortspånande material (som gjutjärn, mässing, brons och hårda stål). Sega material som mjukt aluminium eller lågkolhaltigt stål, som bildar långa, trådiga spån, sätter snabbt igen raka spånkanaler; för sådana applikationer rekommenderas CNC-borrar med spiralspånkanal.
Ja. Bauron är specialiserat på kundanpassade CNC-verktyg. Vi kan konstruera kundanpassade borrar med rak spånkanal med specifika spetsvinklar, steggeometrier, invändiga kylkanaler eller specialbeläggningar anpassade efter era exakta tillverkningskrav. När flera diametrar ska skäras i en och samma nedmatning, se våra kundanpassade stegborrar.
Bauron erbjuder design- och ingenjörsstöd för applikationsspecifika verktygskrav. Dela geometri, material, beläggningsbehov och bearbetningsutmaning för teknisk granskning.
Kontakta ingenjör