Ingång
Den styva spetsen går i ingrepp i materialet utan att vandra.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
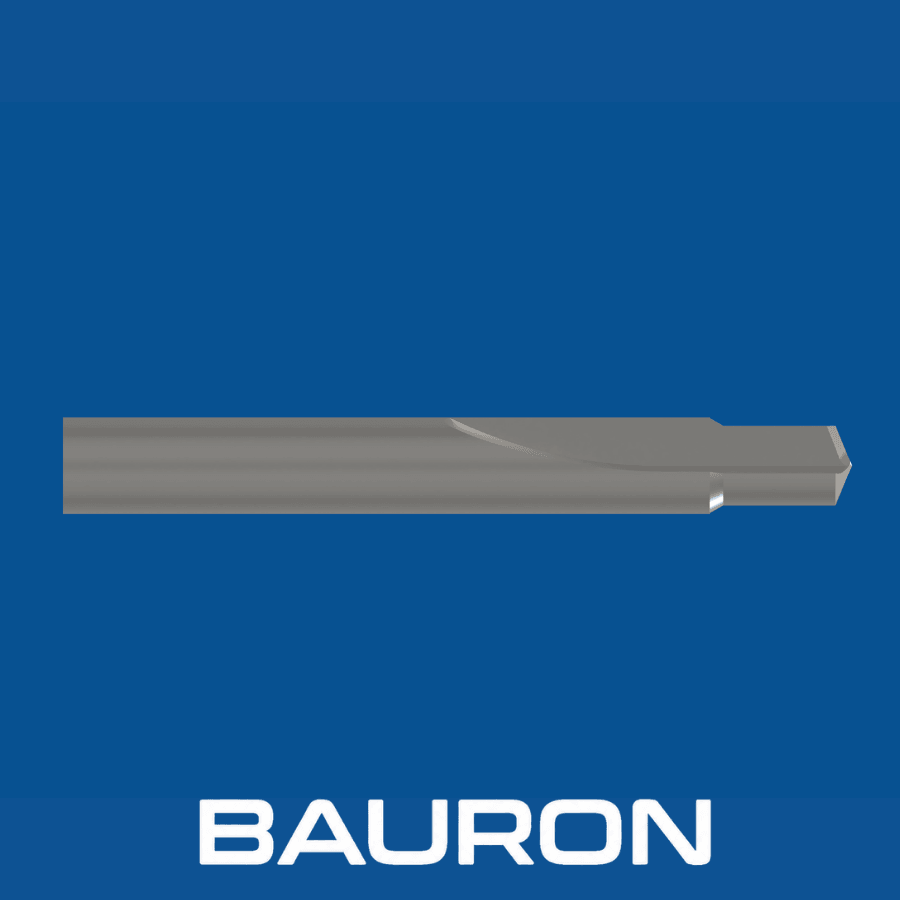
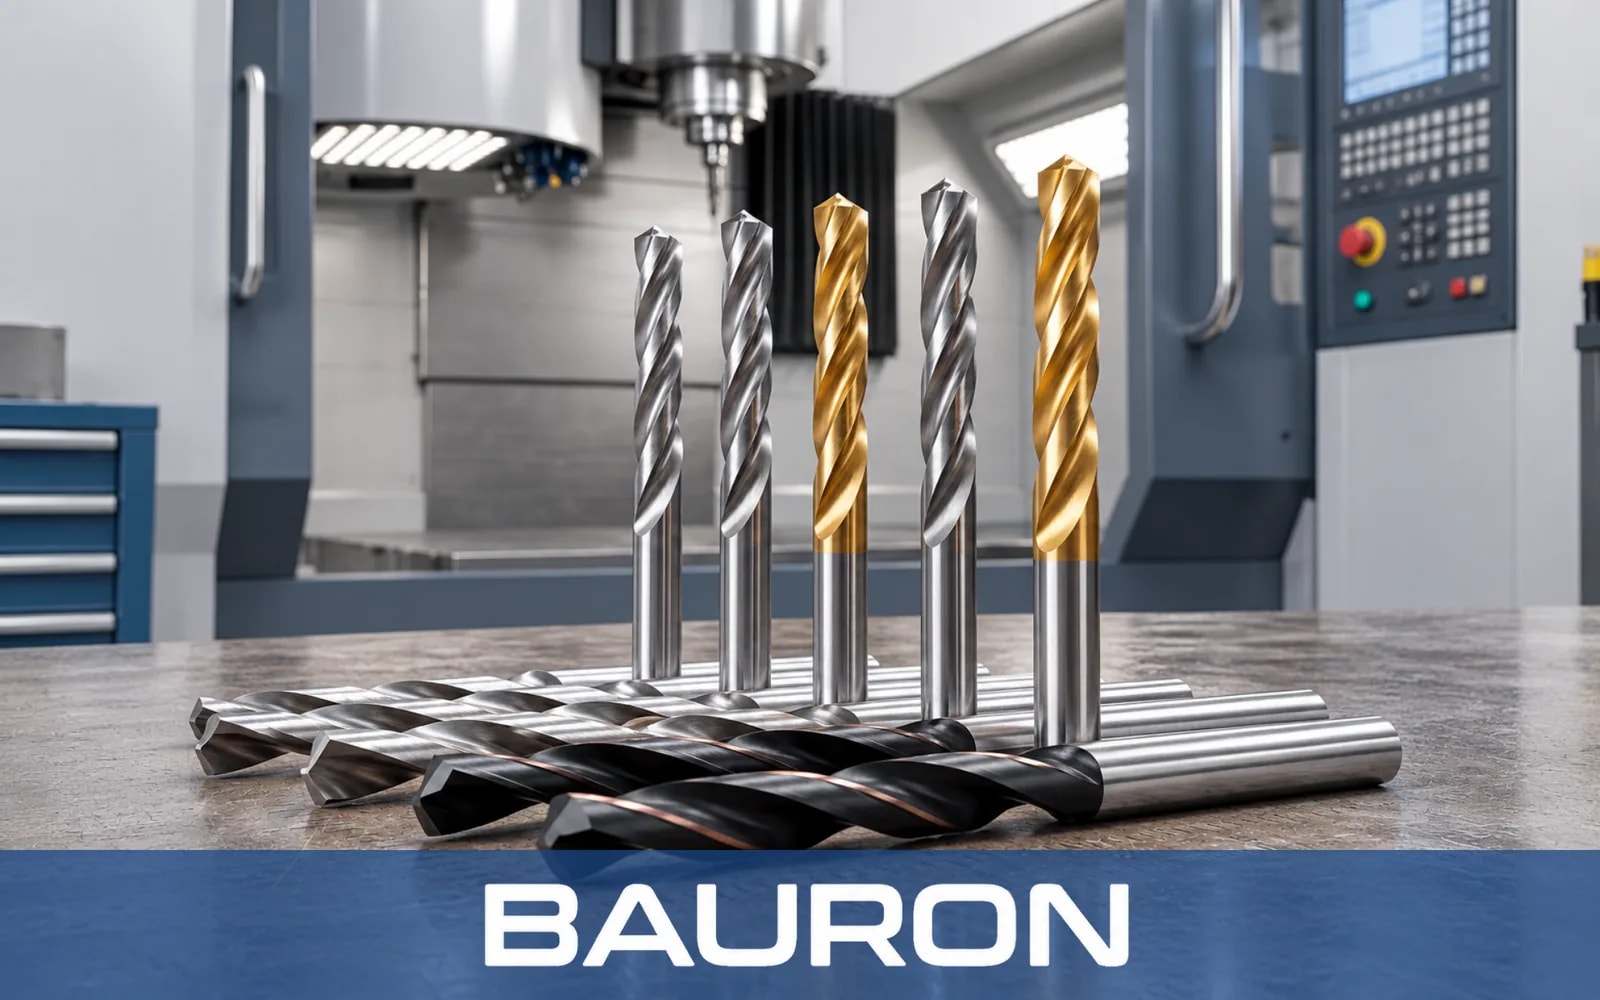
Borrar med rak spånkanal och dubbelmarginal ger exceptionell styrning genom arbetsstycket. Med fyra kontaktpunkter (två stödfaser per spånkanal) fungerar dubbelmarginalborrar som borr och styrning på samma gång, vilket minimerar utböjningen vid komplexa operationer eller dubbelborrning.
Den styva spetsen går i ingrepp i materialet utan att vandra.
Den andra stödfasen stabiliserar omedelbart verktyget mot hålväggarna.
Parallella raka spånkanaler skär effektivt i kortspånande material.
De fyra kontaktpunkterna glättar innerväggen när borren matas fram, vilket ger en mycket exakt yta i klass med brotschning.
Ger överlägsen hålrakhet och rundhet jämfört med vanliga borrar med en stödfas.
För enkelt bort spån från kortspånande material utan de allvarliga problem med spånpackning som spiralspånkanaler kan ge.
Minskar verktygets utböjning avsevärt och fungerar i praktiken som sin egen styrbussning under bearbetningen.
De extra stödfaserna glättar hålväggen, vilket ofta gör en separat finbearbetning onödig.
Fördelar de radiella skärkrafterna över en större yta och förlänger verktygets totala livslängd.
Förhindrar att verktyget drar sig in av sig självt i mässing, brons och vissa plaster, vilket ger ett kontrollerat snitt.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | 1/8 tum till 1-1/2 tum (tum- och metriska storlekar finns) |
| Stödfasutformning | Dubbelmarginal (4 kontaktpunkter på en borr med 2 spånkanaler) |
| Spånkanalsgeometri | Rak spånkanal (ingen spiral) |
| Skafttyp | Rakt cylindriskt, Weldon eller kundanpassat |
| Tolerans | Precisionsslipade enligt exakta OEM- eller H7-specifikationer |
| Användningsområde | Kortspånande material (gjutjärn, mässing, brons) |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| Solid hårdmetall | CNC-produktion i stora volymer i gjutjärn. | Oöverträffad styvhet som förhindrar utböjning och samtidigt bibehåller extremt skarpa eggar. |
| Kobolt (HSS-Co) | Allmän bearbetning i seg mässing eller brons. | Hög värmebeständighet och utmärkt seghet vid avbrutna snitt. |
| TiAlN-beläggning | Torrbearbetning vid höga temperaturer. | Minskar friktionen på stödfaserna dramatiskt, förhindrar kallsvetsning och förlänger verktygets livslängd. |
Solid hårdmetall ger styvhet för produktion i gjutjärn, kobolt kombinerar värmebeständighet och seghet för mässing och brons, och TiAlN minskar friktionen på stödfaserna vid torrbearbetning med höga temperaturer. Diametrar och spånkanalslängder utanför standardområdena kan granskas som kundanpassade hårdmetallverktyg.
Används för automatiserad precisionsborrning med hög hastighet där hålrakheten är avgörande.
Monteras i revolvern för att borra helt koncentriska hål i centrumlinjen på roterande detaljer.
Används vid automatiserad bearbetning av gjutjärn, till exempel motorblock, för att maximera drifttid och noggrannhet.
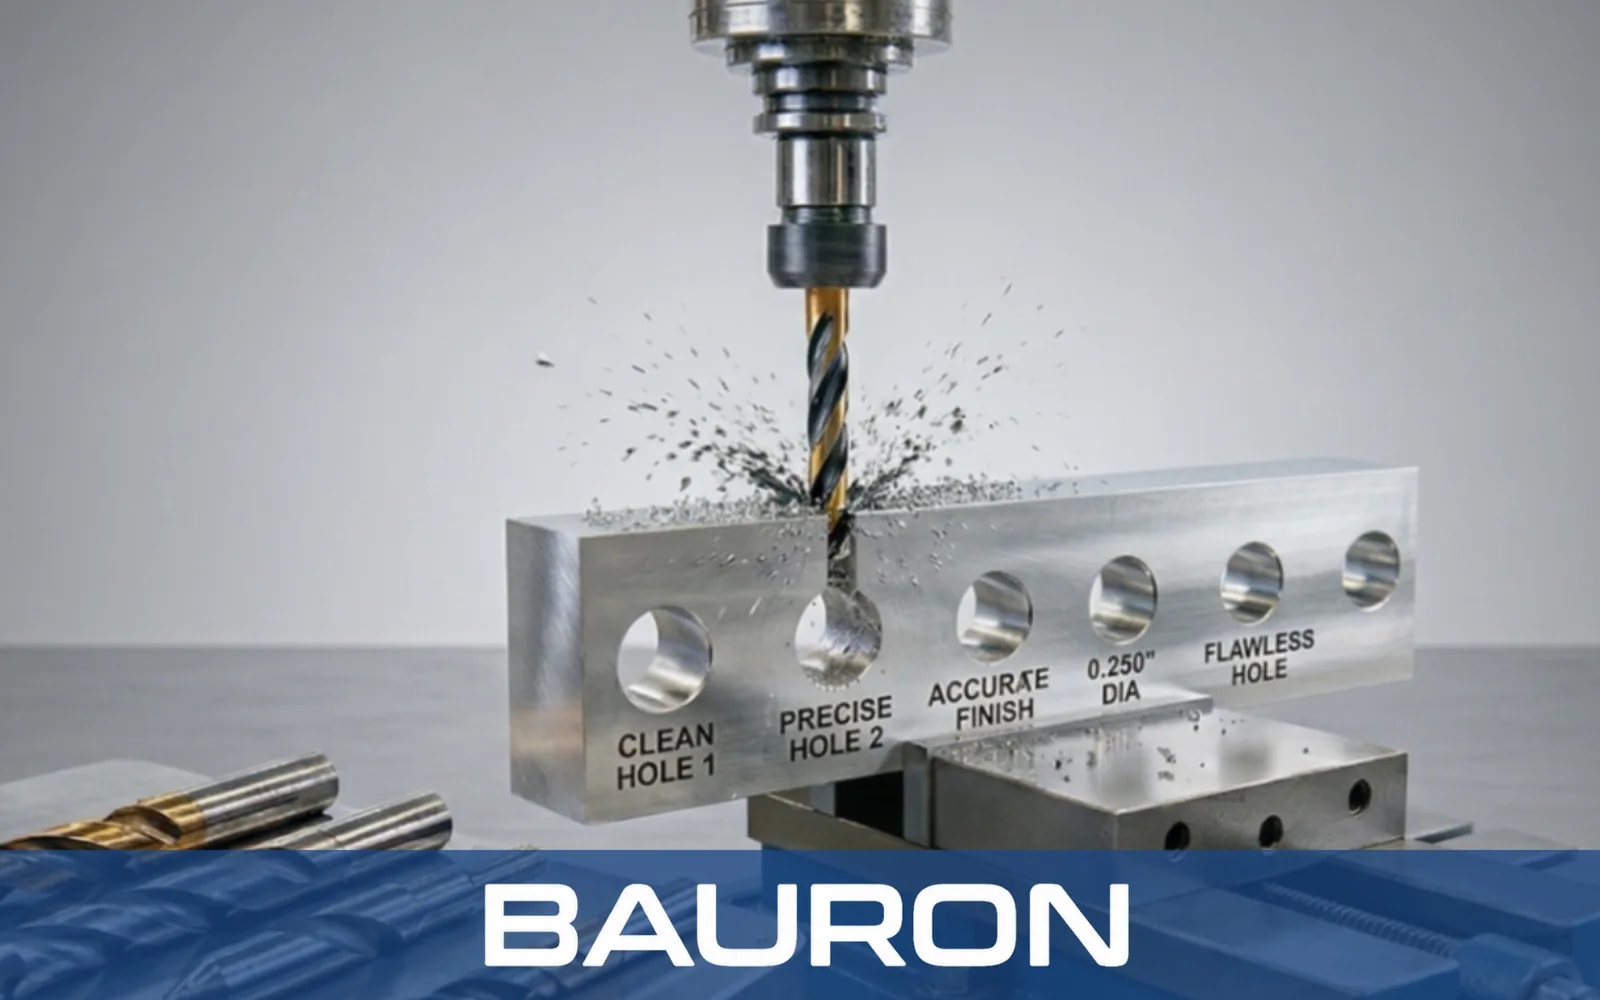
Skapar helt raka, exakta hål i slitande, kortspånande gjutjärn med styva dubbelmarginalborrar.
Förhindrar att verktyget hugger tag och drar sig in i mjuka, korniga metaller.
Bibehåller strikt koncentricitet i djupa hål där vanliga borrar med en stödfas skulle böjas ut, ett vanligt krav på precisionsdetaljer för försvarsindustrin.
Bearbetar säkert exakta oljekanaler och ventilstyrningar med en dubbelmarginalborr med hög stabilitet.
Vanliga borrar har en stödfas per spånkanal och därmed bara två kontaktpunkter mot hålväggen, och trespånkanalborrar ökar det till tre. Dubbelmarginalborrar har två stödfaser per spånkanal, vilket ger fyra kontaktpunkter. Den extra kontakten fungerar som en styrbussning och minskar utböjning, vibrationer och överdimensionerade hål.
Borrar med rak spånkanal, från dubbelmarginalutföranden till vanliga hårdmetallborrar med rak spånkanal, är konstruerade för kortspånande material som gjutjärn, mässing och brons. Spiralspånkanaler kan packas med dessa korniga spån eller aggressivt dra in borren i mjuk mässing. Raka spånkanaler trycker ut spånen och ger en neutral spånvinkel som förhindrar inhuggning.
I många applikationer, ja. Eftersom de extra stödfaserna glättar hålets insida och verktyget går rakt kan en dubbelmarginalborr ge en ytfinish och en måttolerans som är tillräckligt snäva för att en separat brotschning ska kunna strykas.
Dubbelborrning avser ofta borrning av korsande hål eller uppborrning av befintliga pilothål, där vanliga borrar tenderar att vandra eller böjas ut från centrum. Dubbelmarginalborrarnas styvhet och fyrpunktsstyrning gör att verktyget går rakt genom tvärhål eller vinklade utgångar.
Bauron kan granska krav på kundanpassade diametrar, spånkanalslängder, spetsvinklar och beläggningar för specifika applikationer i gjutjärn eller icke-järnmetaller. När ett hål kräver flera diametrar i ett pass omfattar samma granskning även kundanpassade stegborrar.
Bauron Precision Tools erbjuder design- och ingenjörsstöd för applikationsspecifika verktygskrav. Dela geometri, material, beläggningsbehov och bearbetningsutmaning för teknisk granskning.
Kontakta ingenjör