Spetsvinkel
För maskinborrar passar standardspetsvinkeln 118° mjuka metaller och vanligt stål. Större spetsvinklar på 135° till 140° ger kortare spån och minskar deformationshärdningen i rostfritt stål och titan.
Den här tekniska guiden går igenom grundprinciperna för borrdesign, tekniker för kärnförtunning, spånkanalsgeometrier och konstruktion av specialverktyg för högpresterande hålbearbetning.
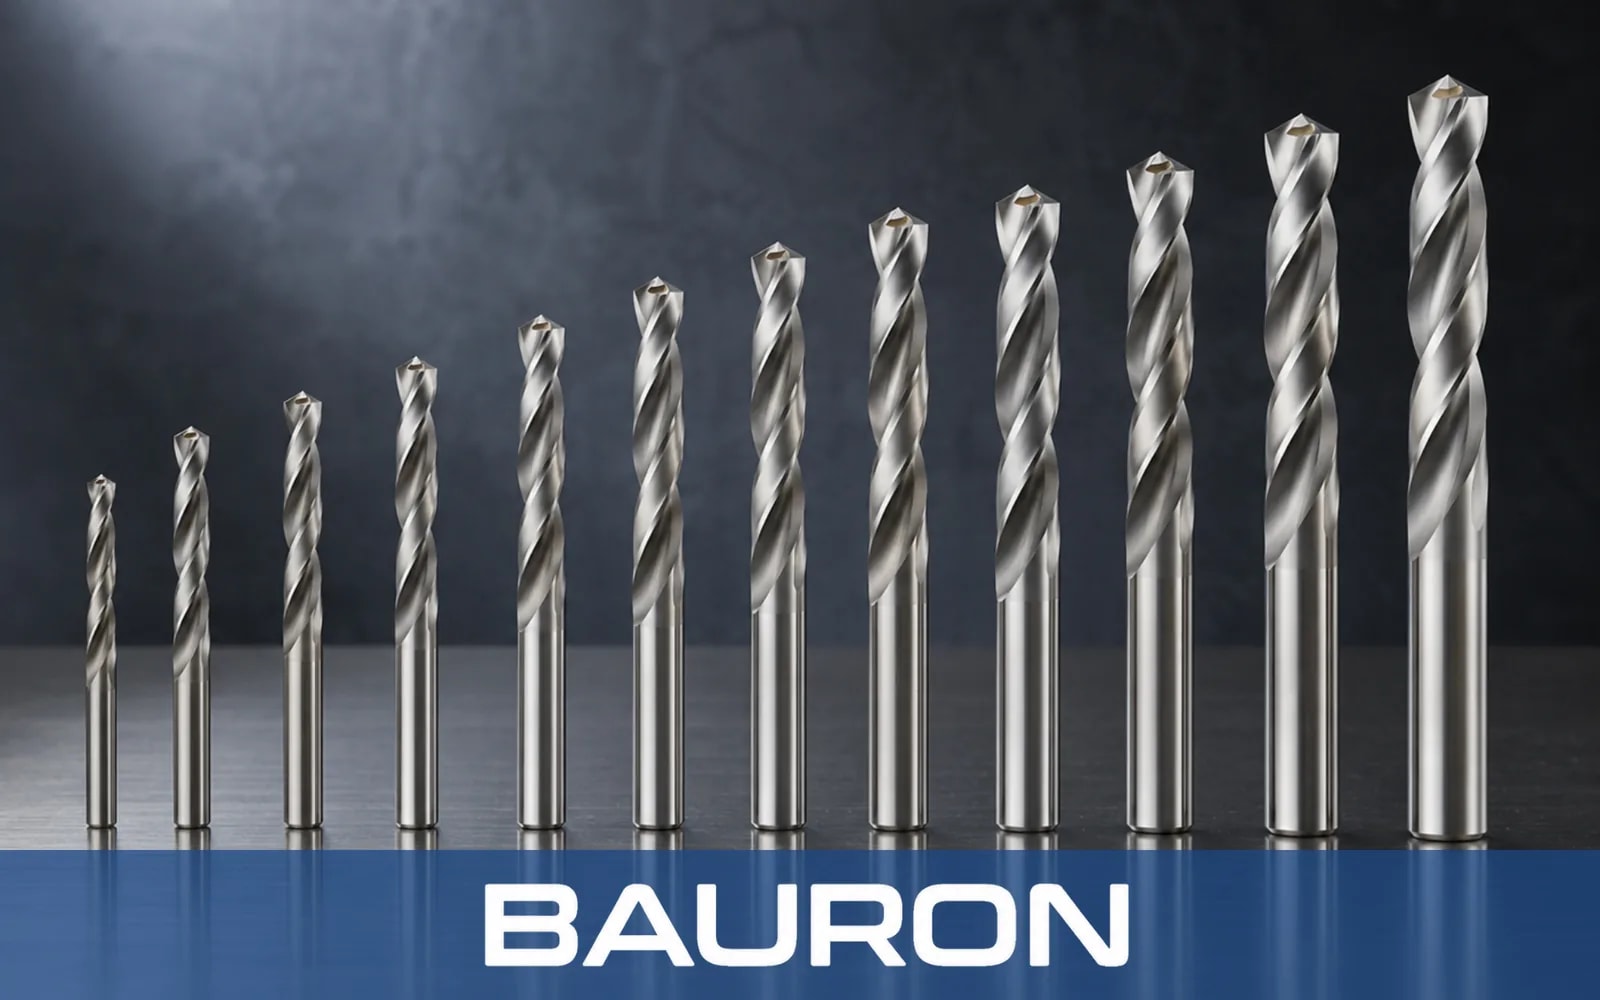
En optimerad design av CNC-borrar är avgörande för raka hålaxlar, utmärkt ytfinish och maximal verktygslivslängd. Hålbearbetning innebär särskilda utmaningar för spånevakuering och friktionsvärme eftersom skärhastigheten sjunker till noll exakt i verktygets centrum. Effektiva CNC-borrverktyg balanserar kärnans styrka, spetsens självcentrerande förmåga och en öppen spånkanalsvolym för kontinuerlig spånevakuering.
För maskinborrar passar standardspetsvinkeln 118° mjuka metaller och vanligt stål. Större spetsvinklar på 135° till 140° ger kortare spån och minskar deformationshärdningen i rostfritt stål och titan.
Kärnförtunning med S-slipning eller korsslipad spets minskar de axiella matningskrafterna, begränsar att verktyget vandrar och gör att borren i en CNC-uppställning kan självcentrera utan punktborrning.
En kraftig kärna ökar böjstyvheten och motverkar utböjning vid djuphålsborrning, medan en bakåtkonicitet minskar friktionen längs stödfasen.
Konstruktioner med dubbla stödfaser ger extra stöd mot hålväggen och förbättrar hålets rakhet och rundhet i djuphålsapplikationer.
Effektiv spånevakuering är ett centralt mål vid verktygsdesign av borrar och hjälper till att förhindra spånpackning, verktygsbrott och repor i hålväggen under kontinuerliga borrcykler.
Öppna, välvda spånkanalsprofiler ökar spånutrymmet och möjliggör djuphålsborrning på 10×D till 30×D utan täta urdragningscykler.
Spiralformade invändiga kylkanaler leder högtrycksvätska direkt till skäreggarna, spolar snabbt bort spånen och kyler samtidigt tvärskäret.
Spegelblanka spånkanalsytor minskar friktionen och hjälper till att förhindra spånsvetsning i kladdiga icke-järnlegeringar av aluminium och koppar.
Använd höga spiralvinklar på 30°–38°, extremt skarpa skäreggar, polerade öppna spånkanaler och DLC- eller ZrN-beläggningar för att eliminera kallsvetsning.
Kraftiga kärnor, korsslipade spetsar på 140°, mikrohonade skäreggar och AlTiN- eller nACo-beläggningar tål värme och deformationshärdning.
Flacka spetsvinklar på 140° och förstärkta hörnfaser i kombination med slitstarka hårdmetallsorter ur utbudet av material för CNC-verktyg motstår nötande slitage på stödfaserna.
Specialiserade geometrier med dubbelvinkel- eller dolkspets skär av nötande fibrer rent och förhindrar delaminering och gradbildning vid utgången.
Bauron Tools tillverkar ett komplett sortiment av borrverktyg, grupperade efter applikation. Varje kategoridiagram nedan visas tillsammans med de borrtyper som ingår i kategorin.
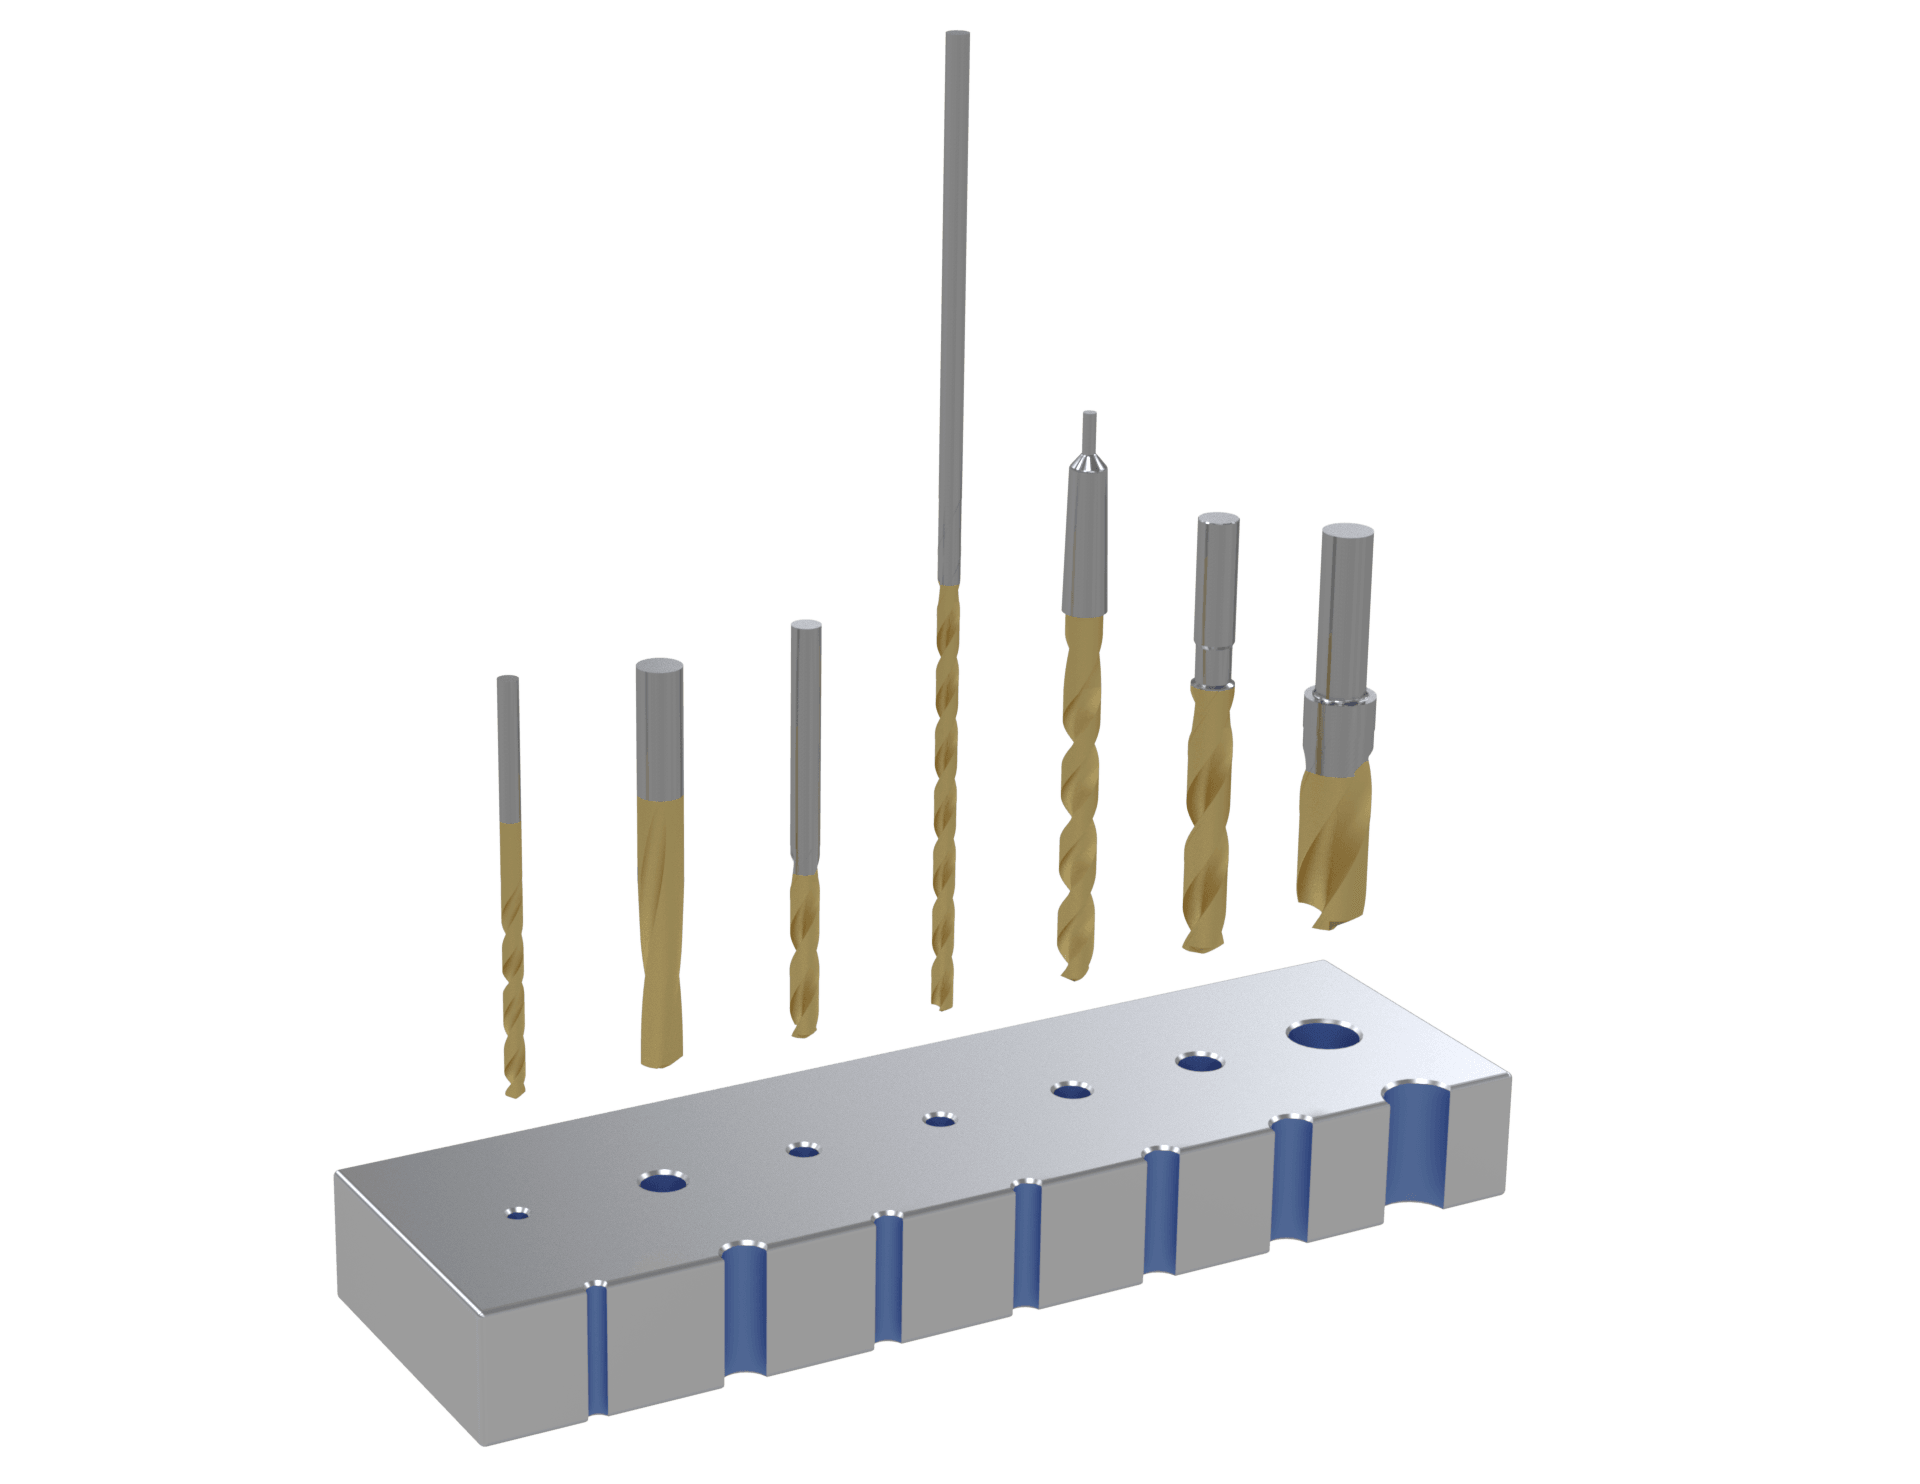
Mångsidiga borrar för vardaglig hålbearbetning i ett brett spektrum av material.
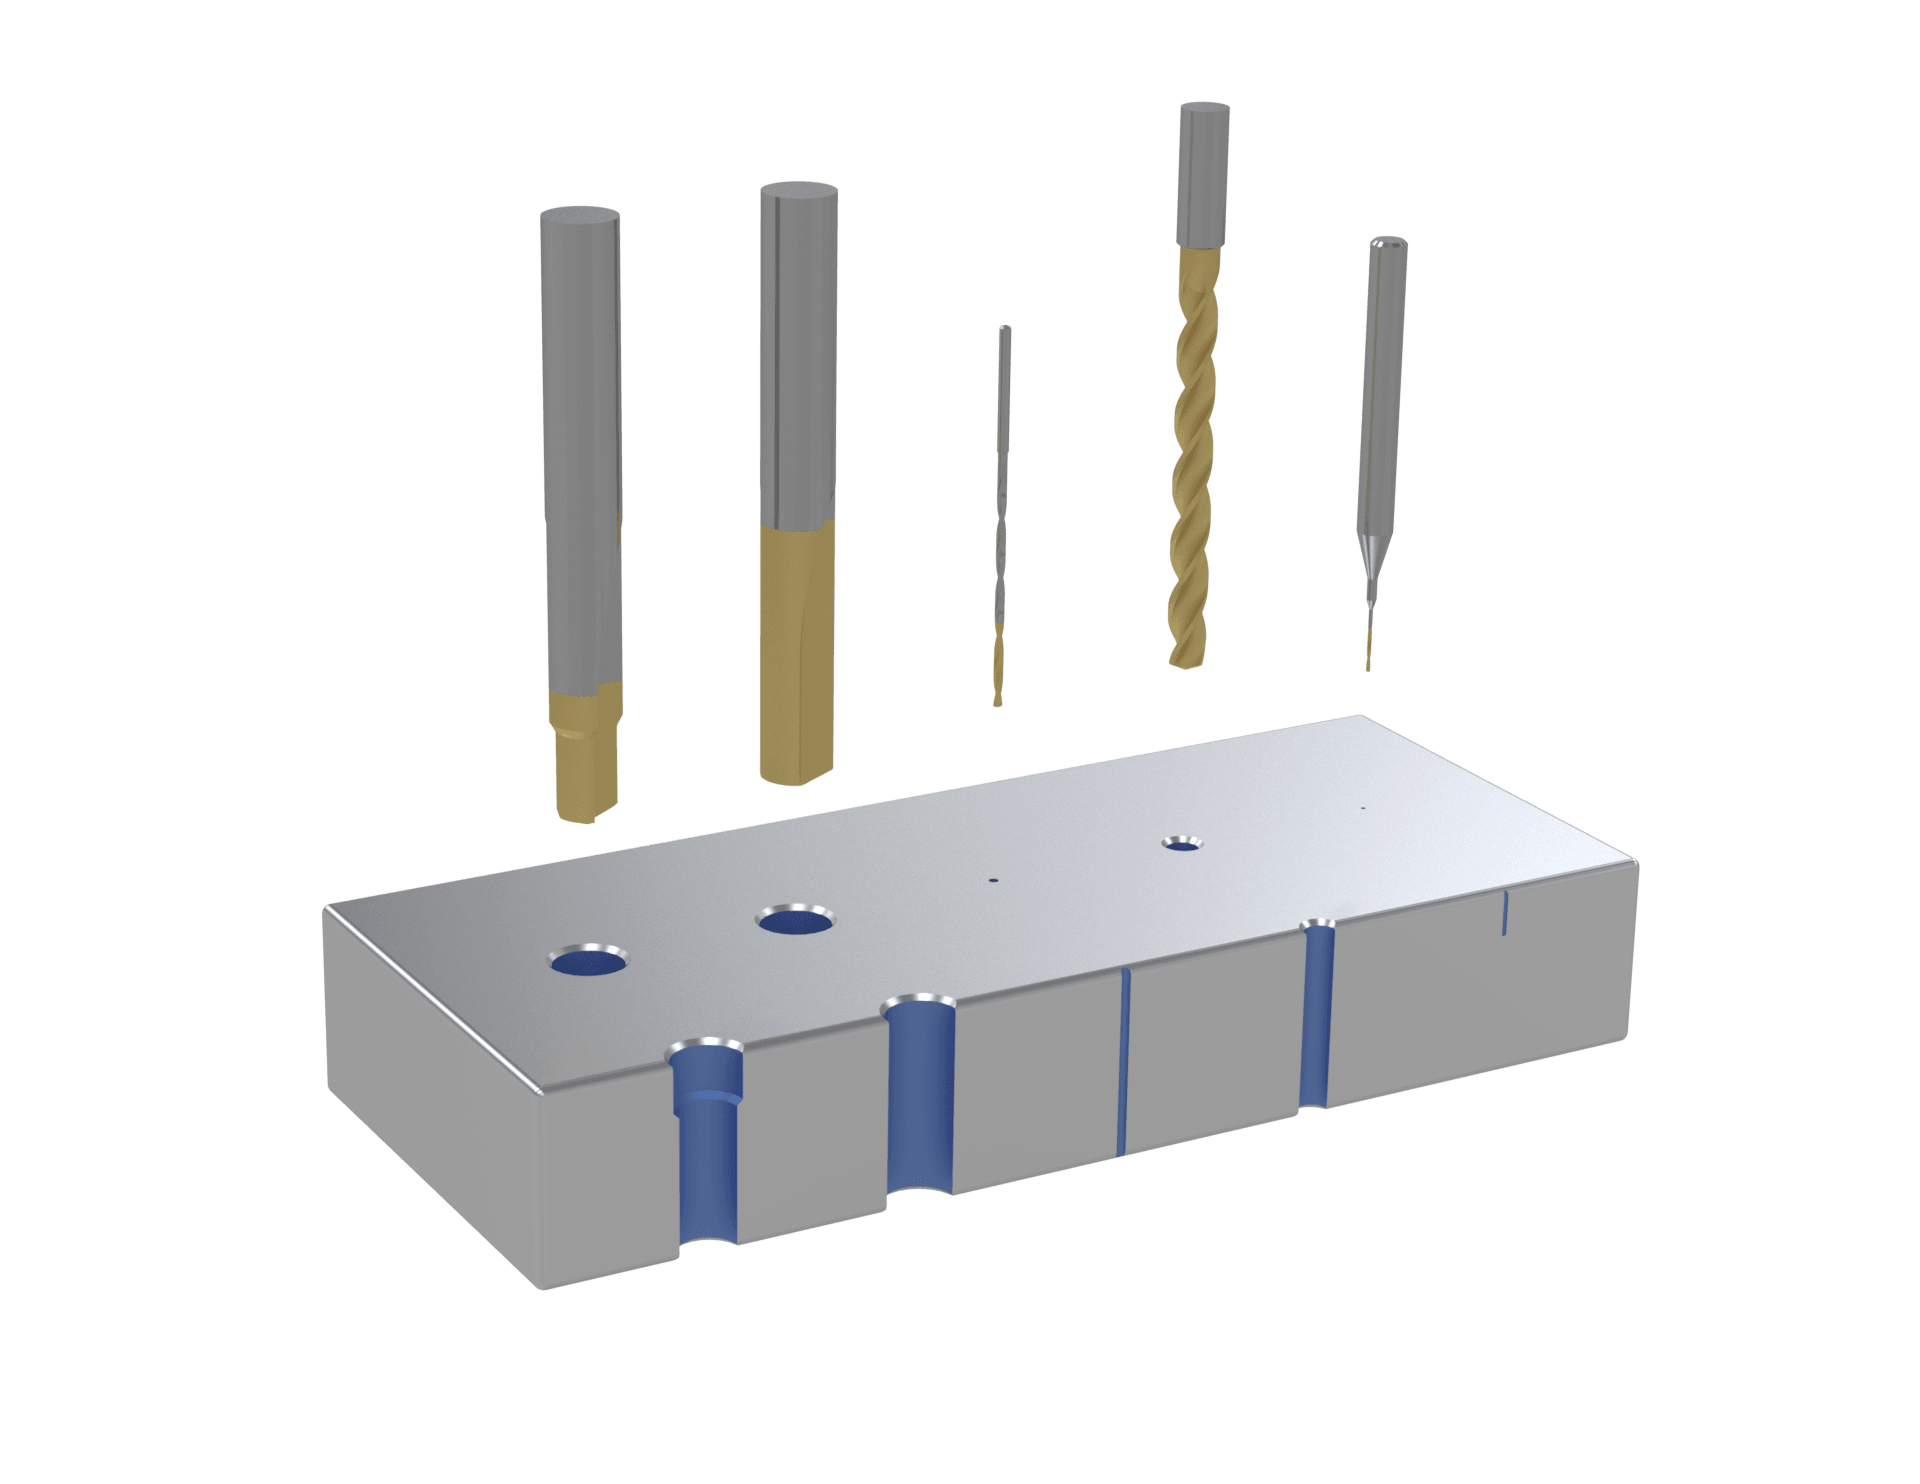
Specialiserade spånkanalsgeometrier och mikrostorlekar för krävande eller ömtåliga arbeten.
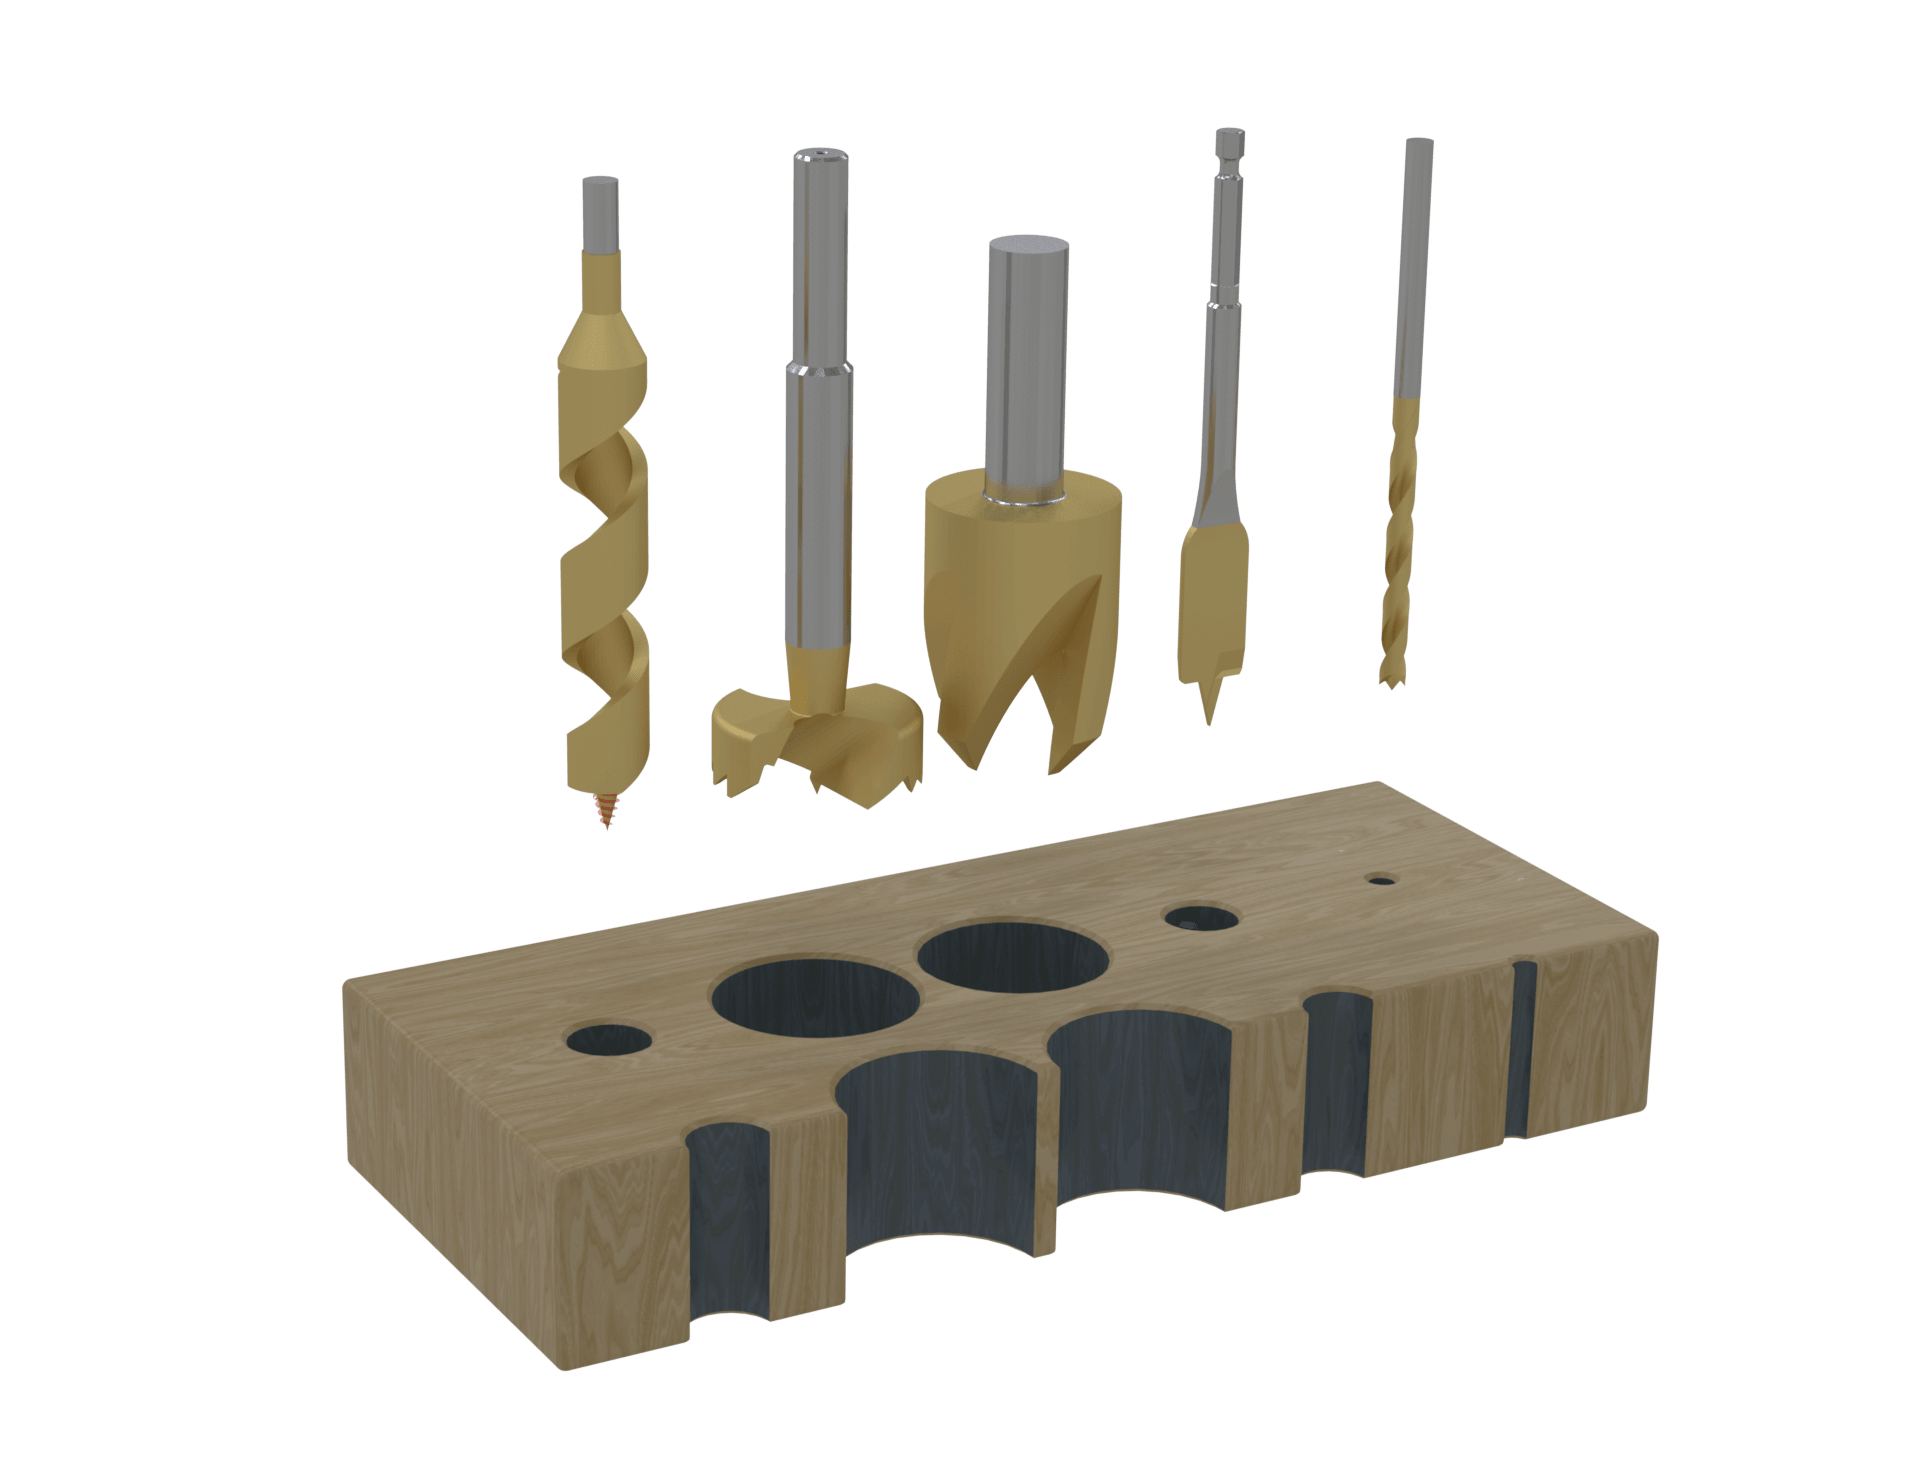
Specialkonstruerade geometrier för rena, kontrollerade hål i trä och mjuka material.
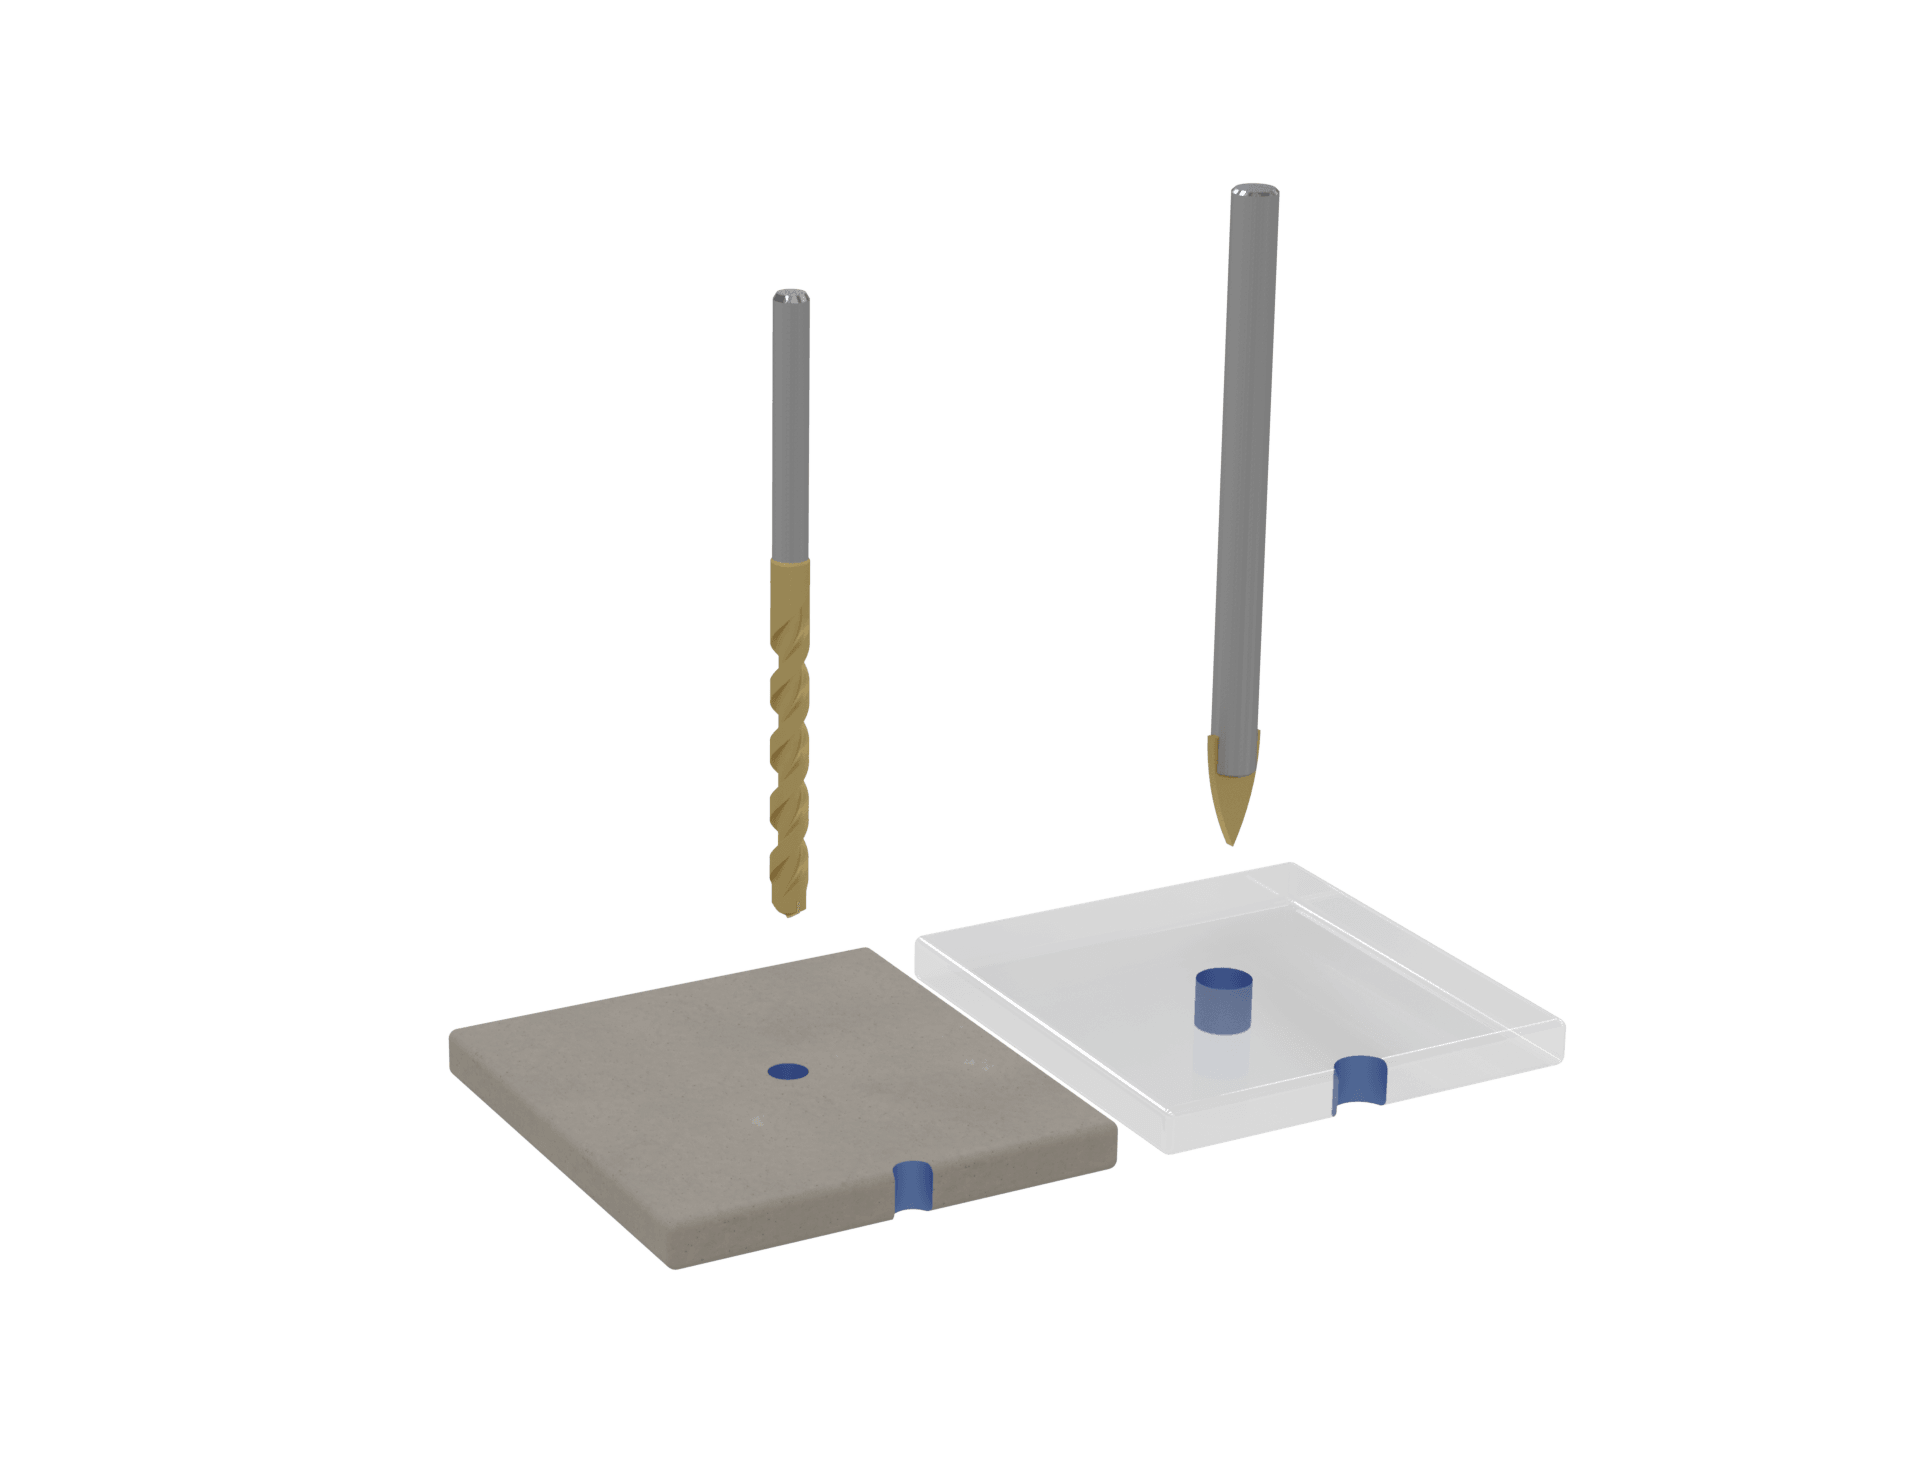
Byggda för att klara nötande, spröda material utan att arbetsstycket spricker.
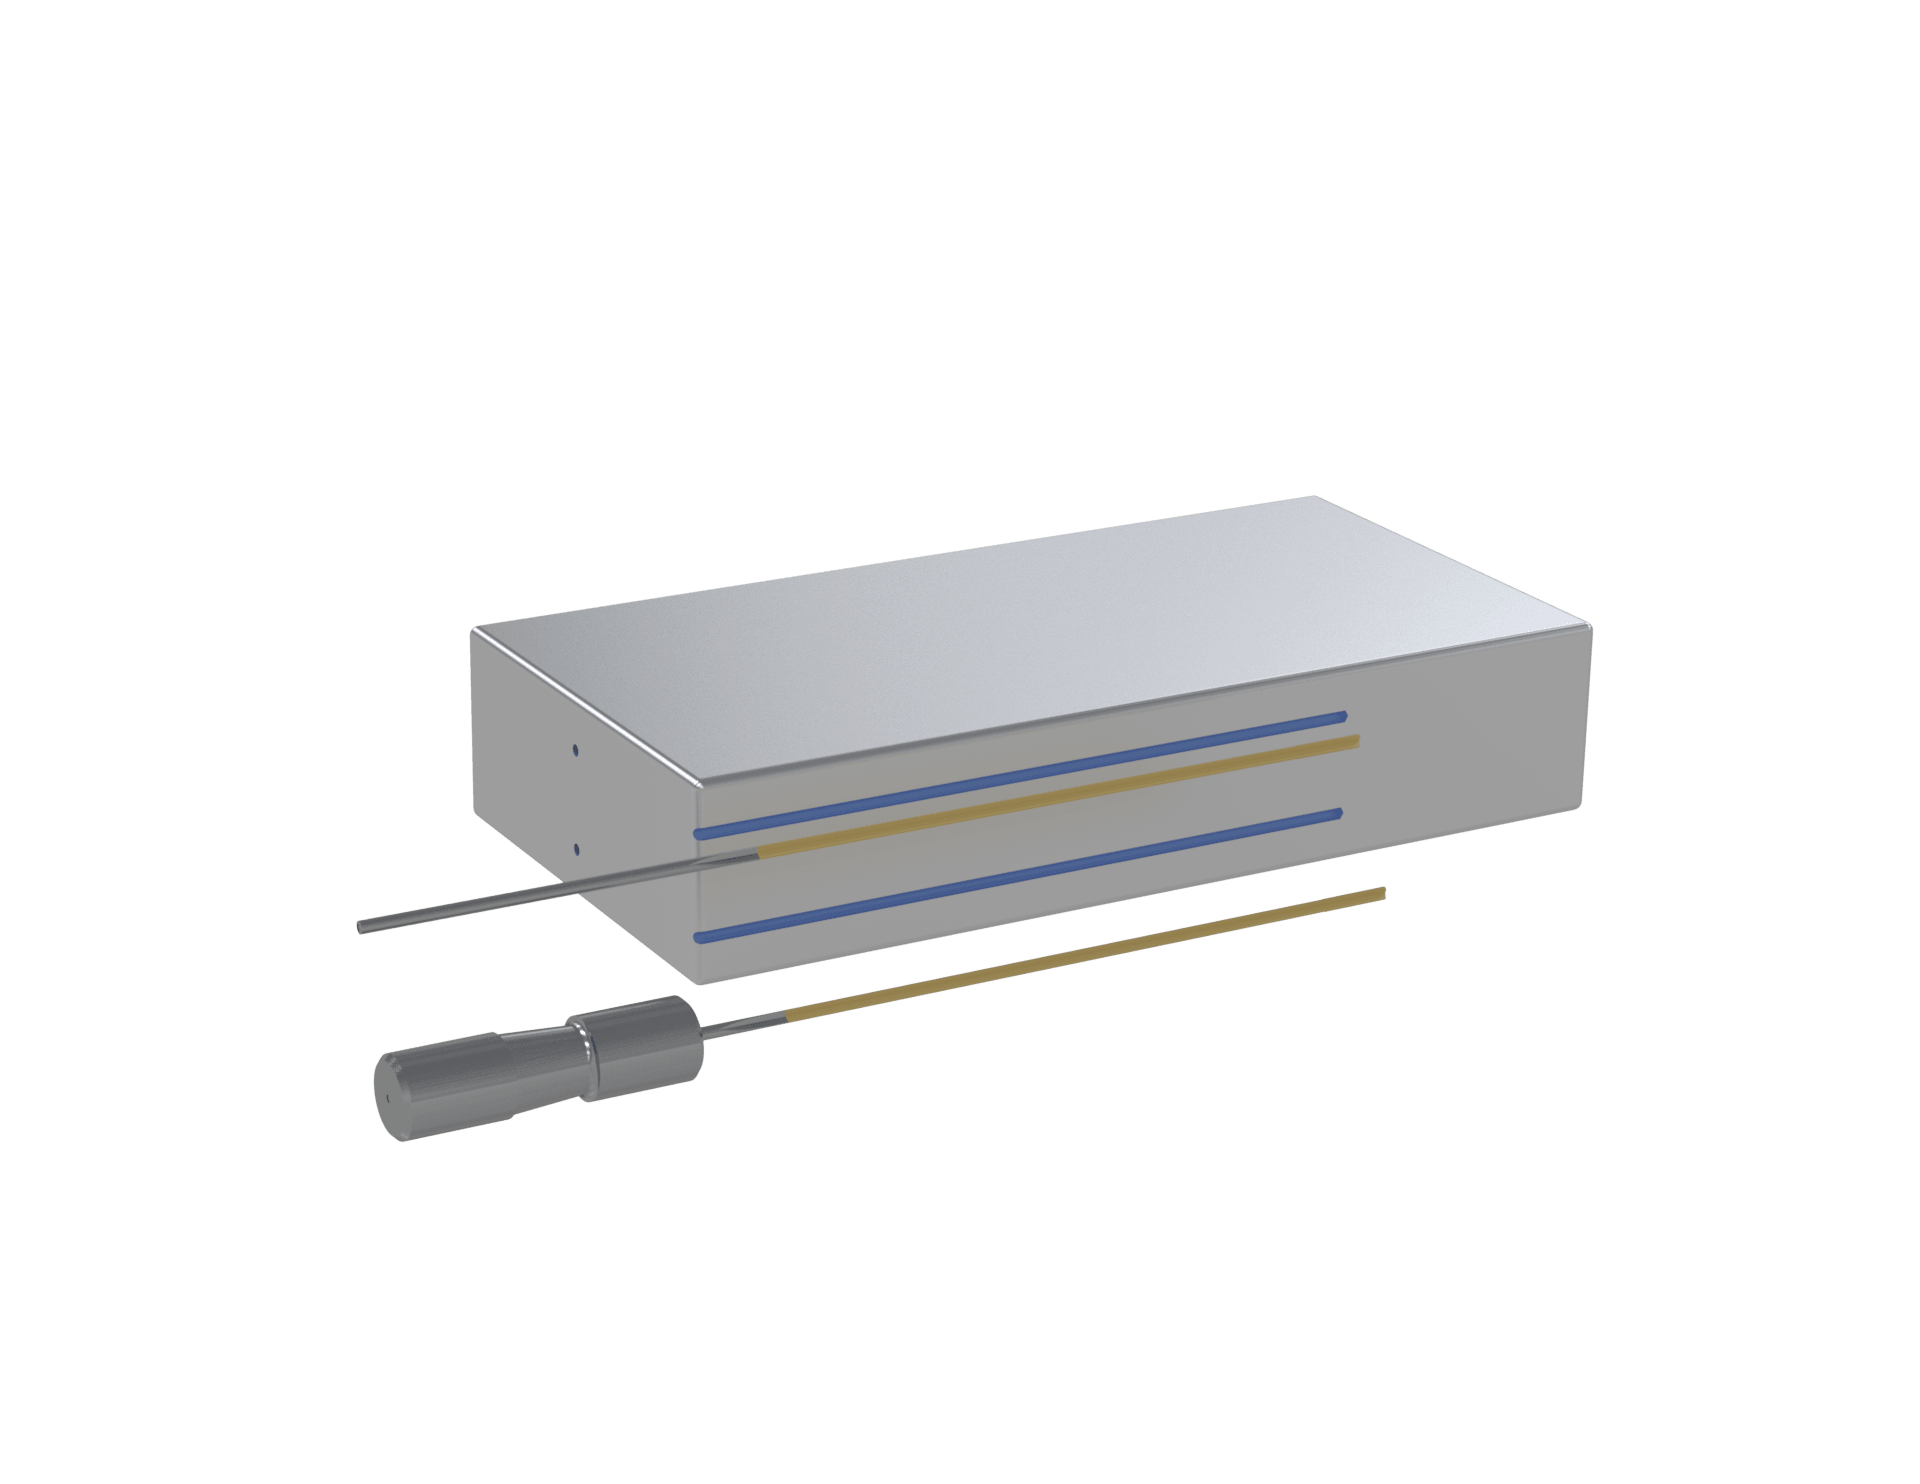
Konstruerade för lång räckvidd med raka, exakta hålaxlar.
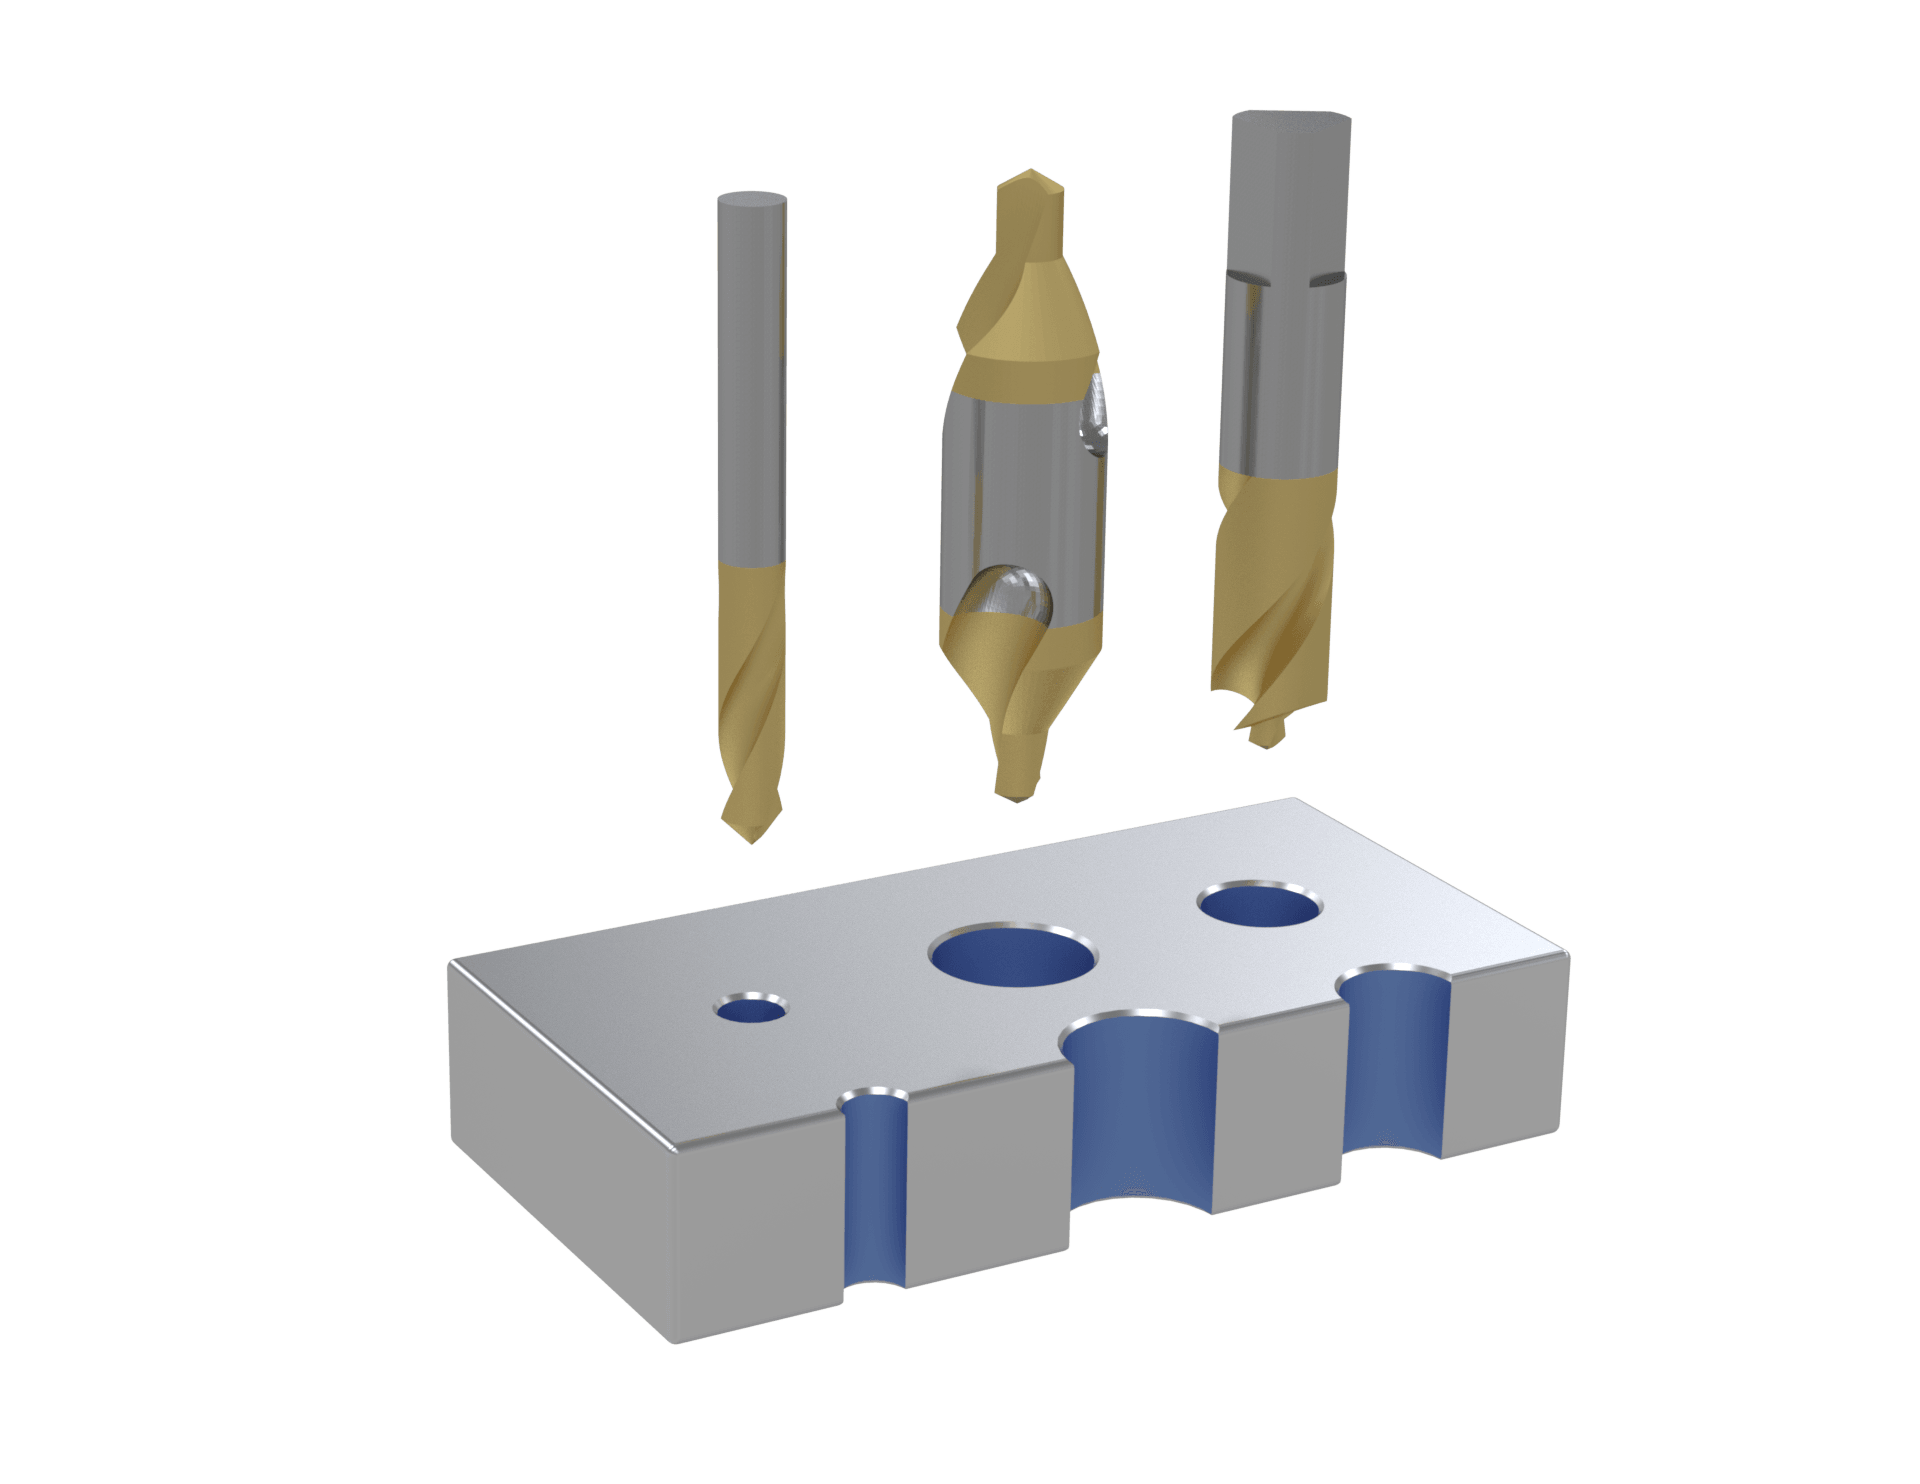
Verktyg som påbörjar och positionerar hål exakt före efterföljande finbearbetning.
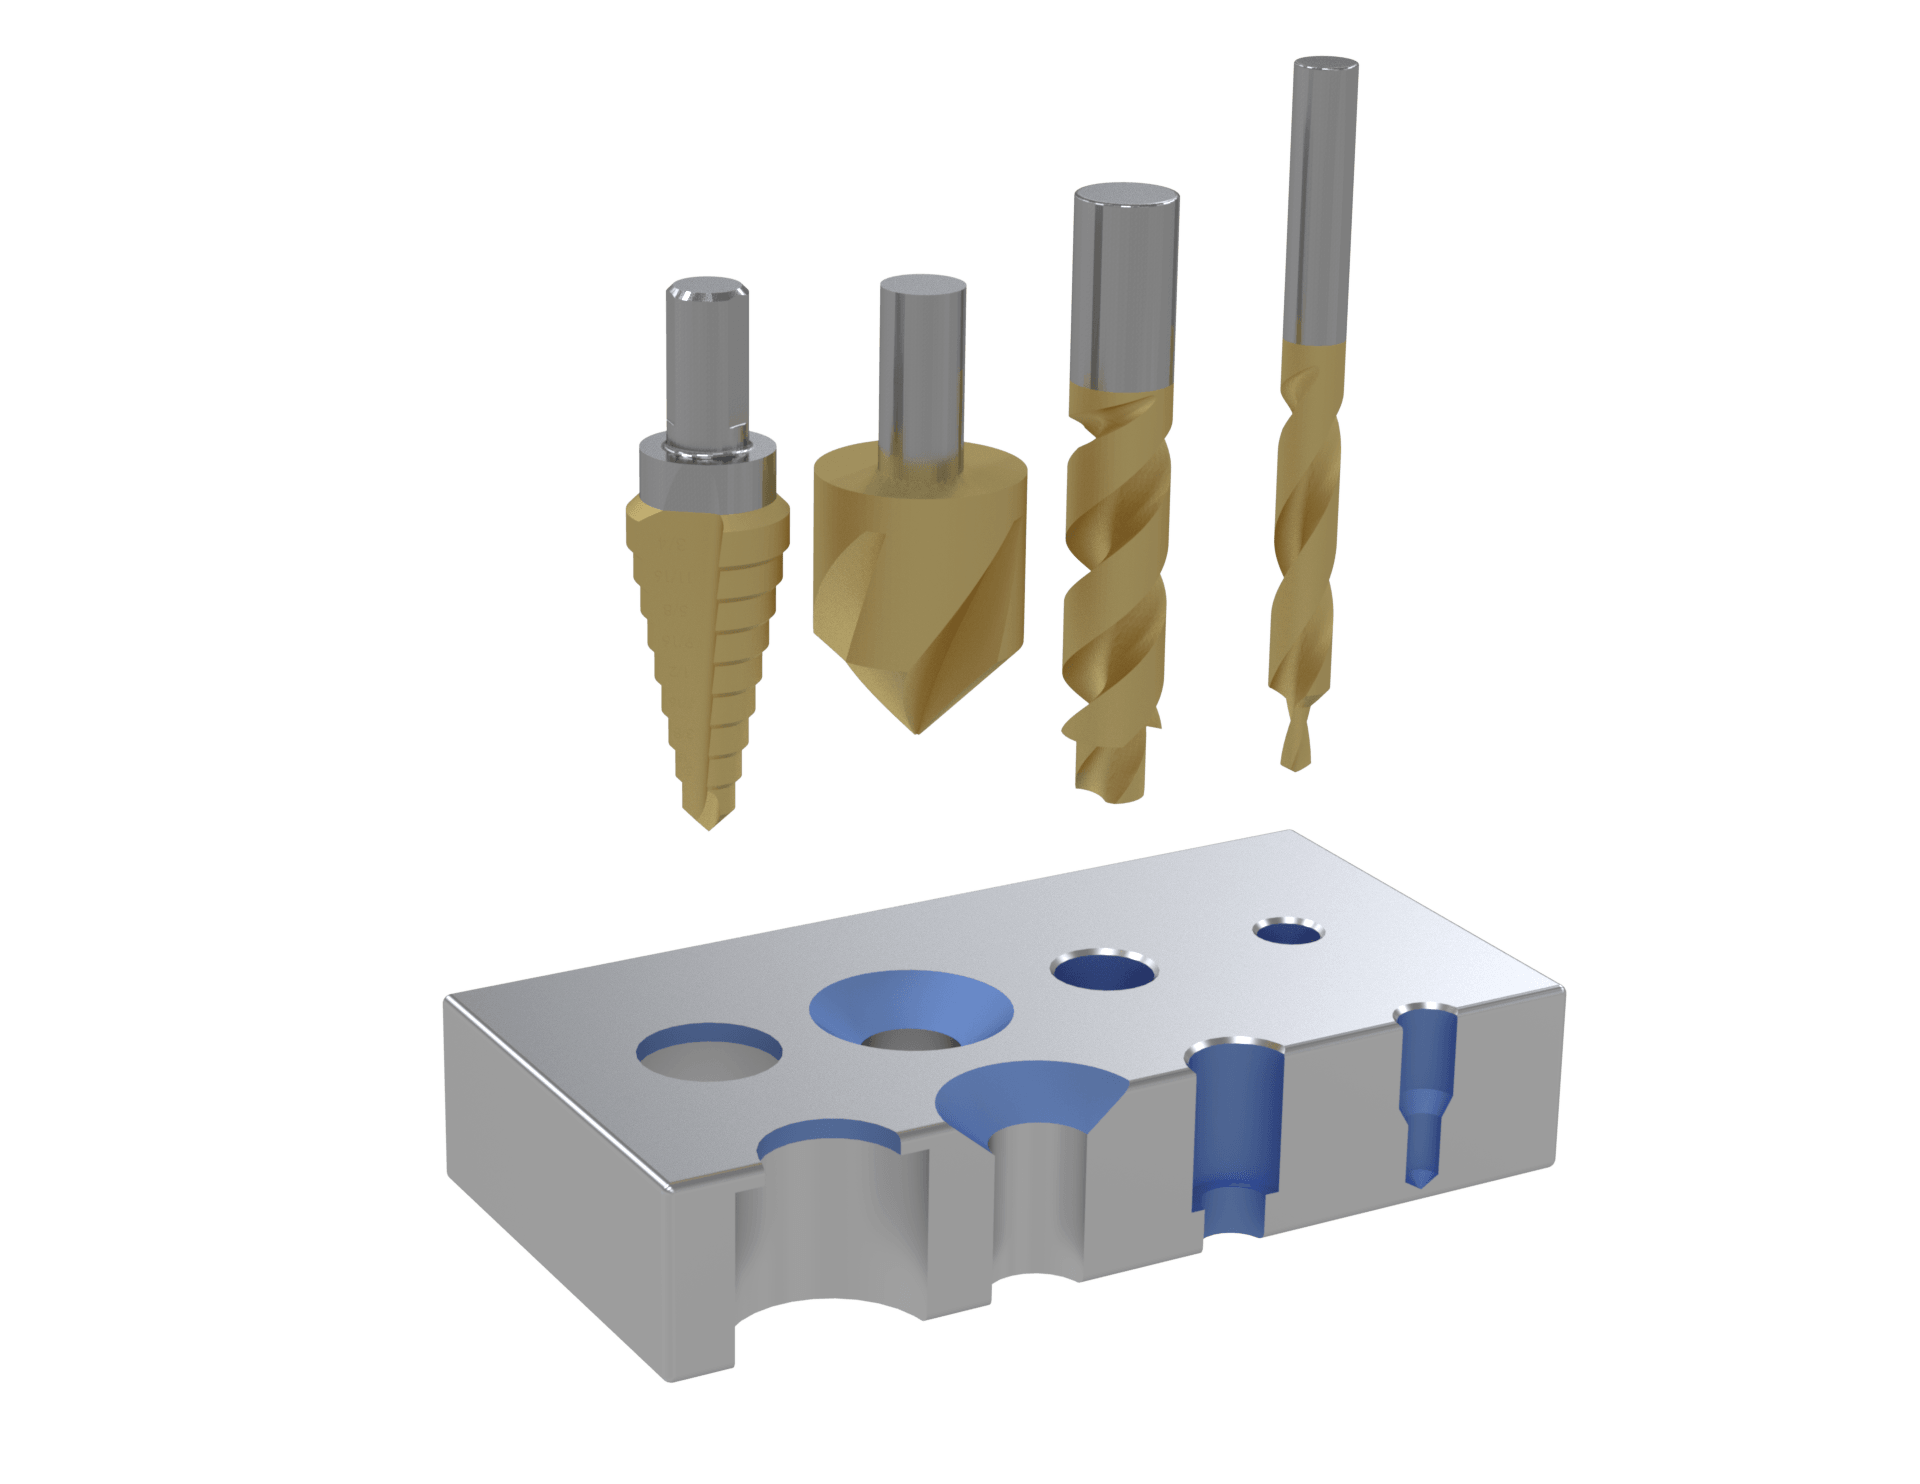
Kombinerade geometrier och finbearbetningsgeometrier för formade hål eller hål med flera diametrar.
Varje borr från Bauron kan tillverkas med det skaftgränssnitt som passar bäst för er maskin och hållare. Varje skafttyp nedan visas med hur den monteras och var den presterar bäst.
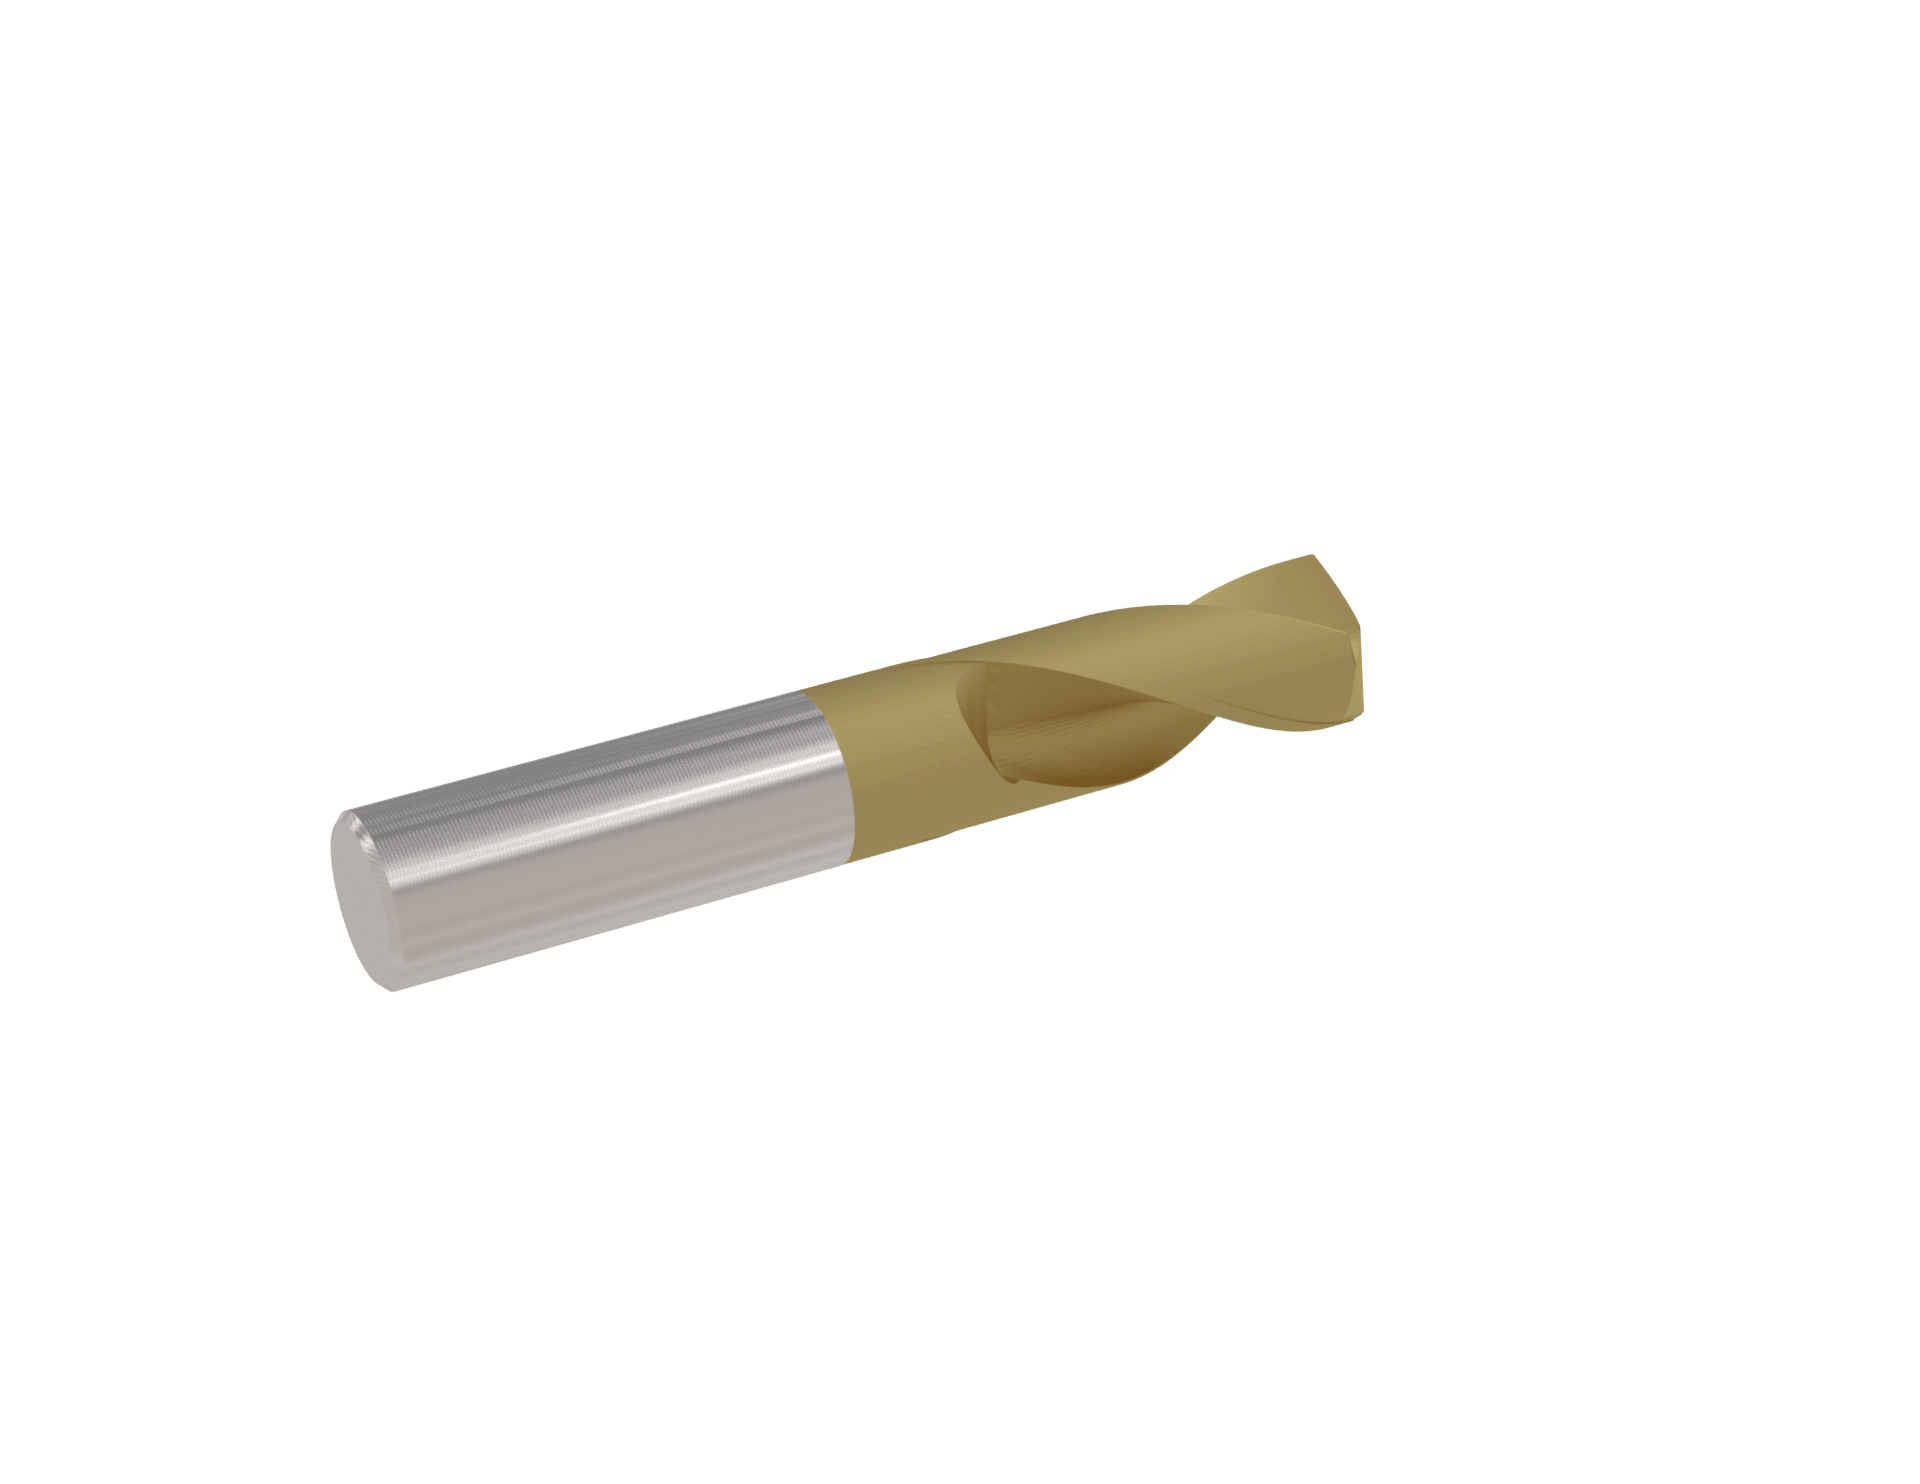
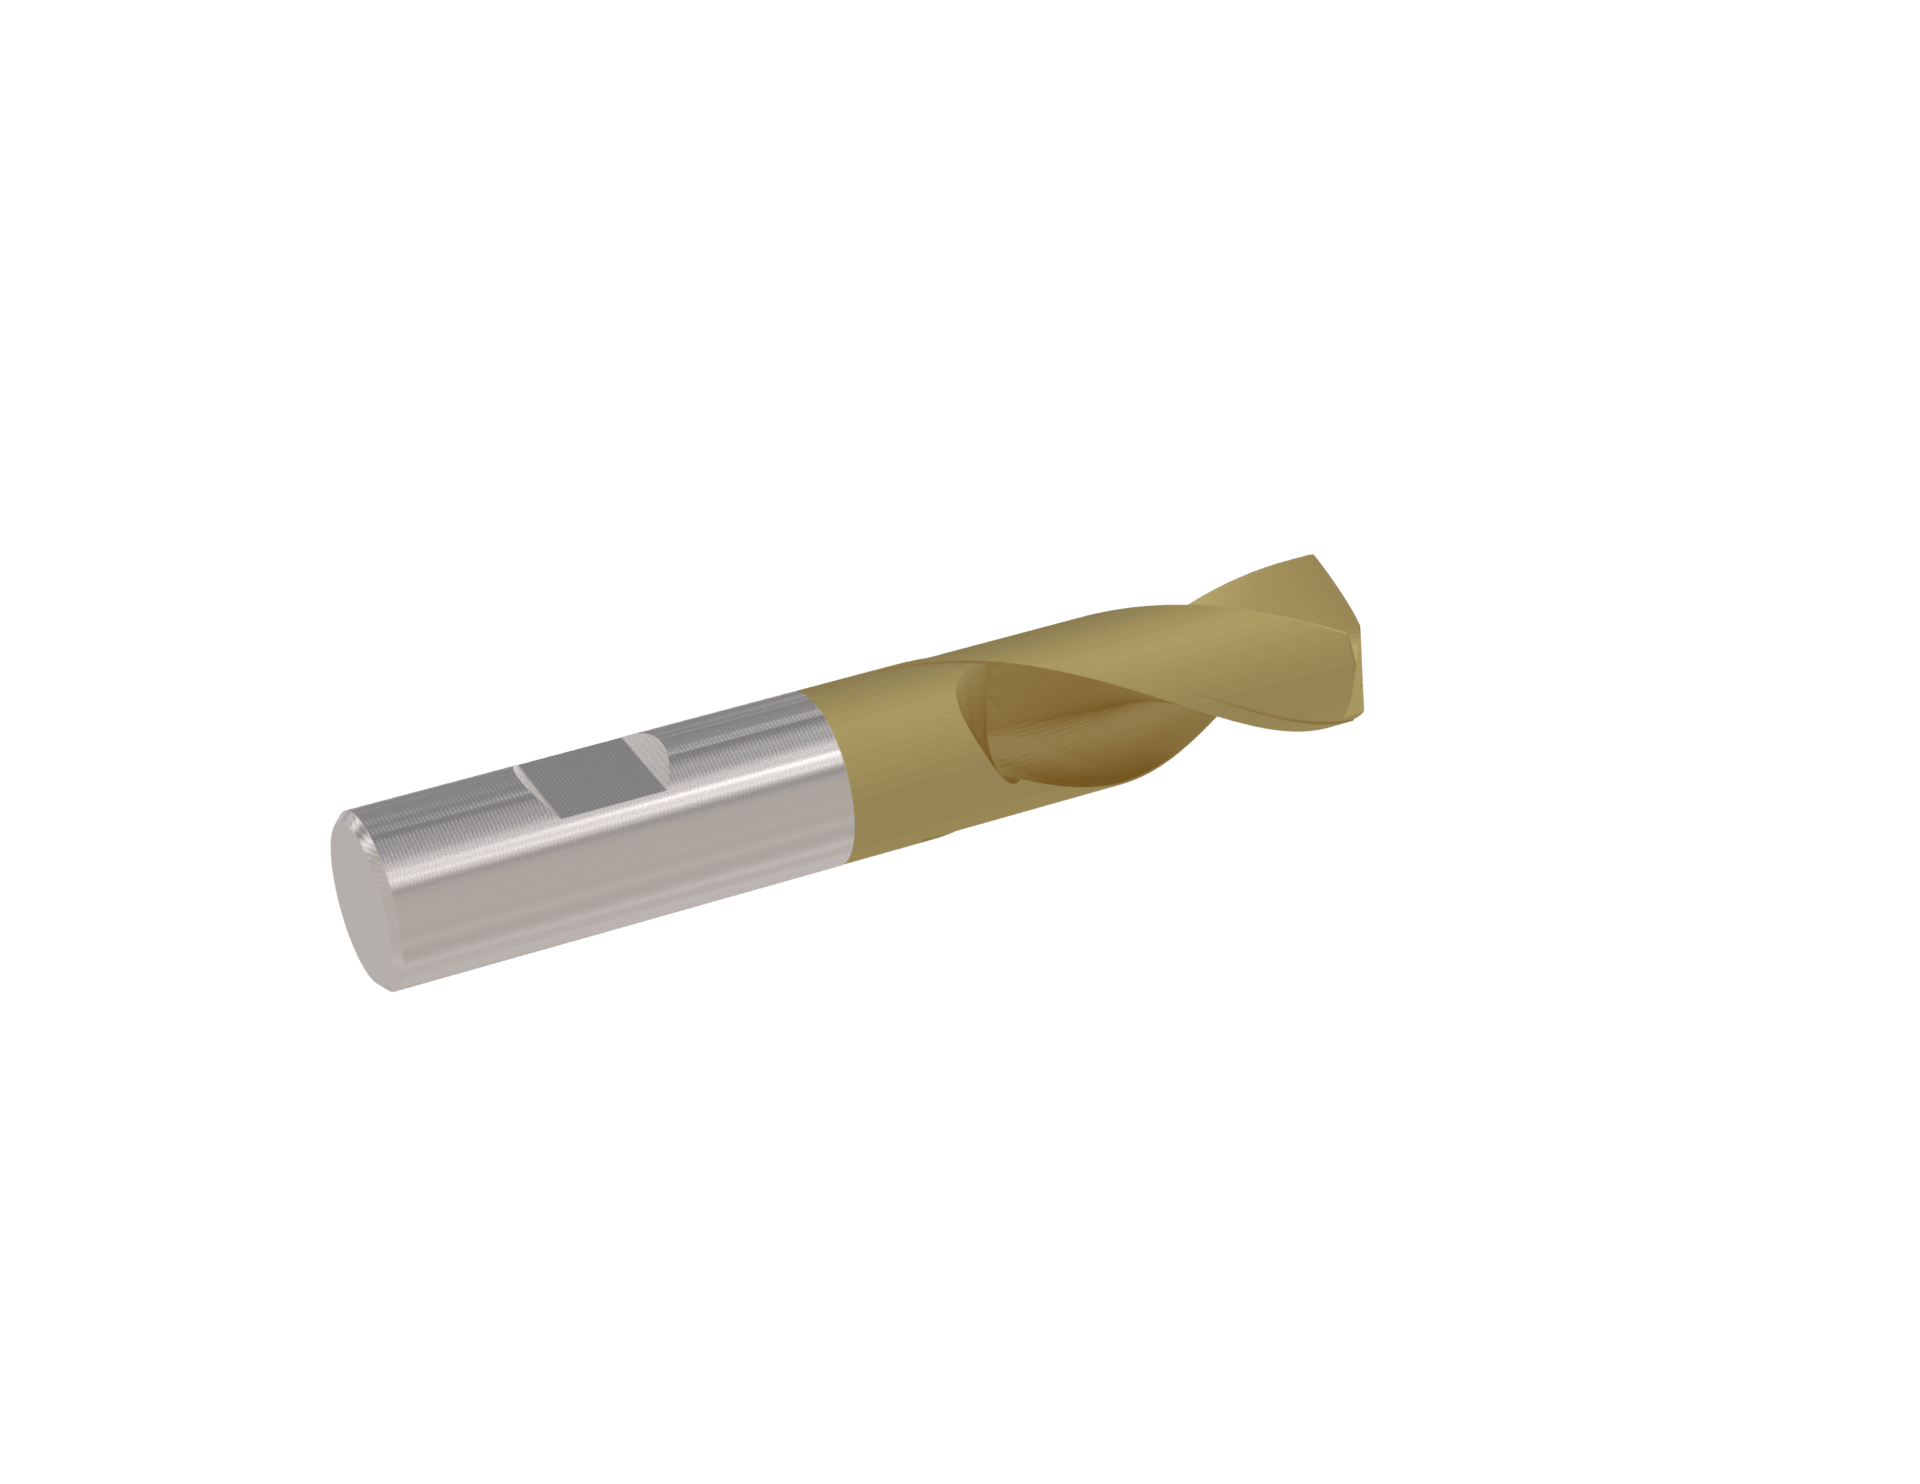
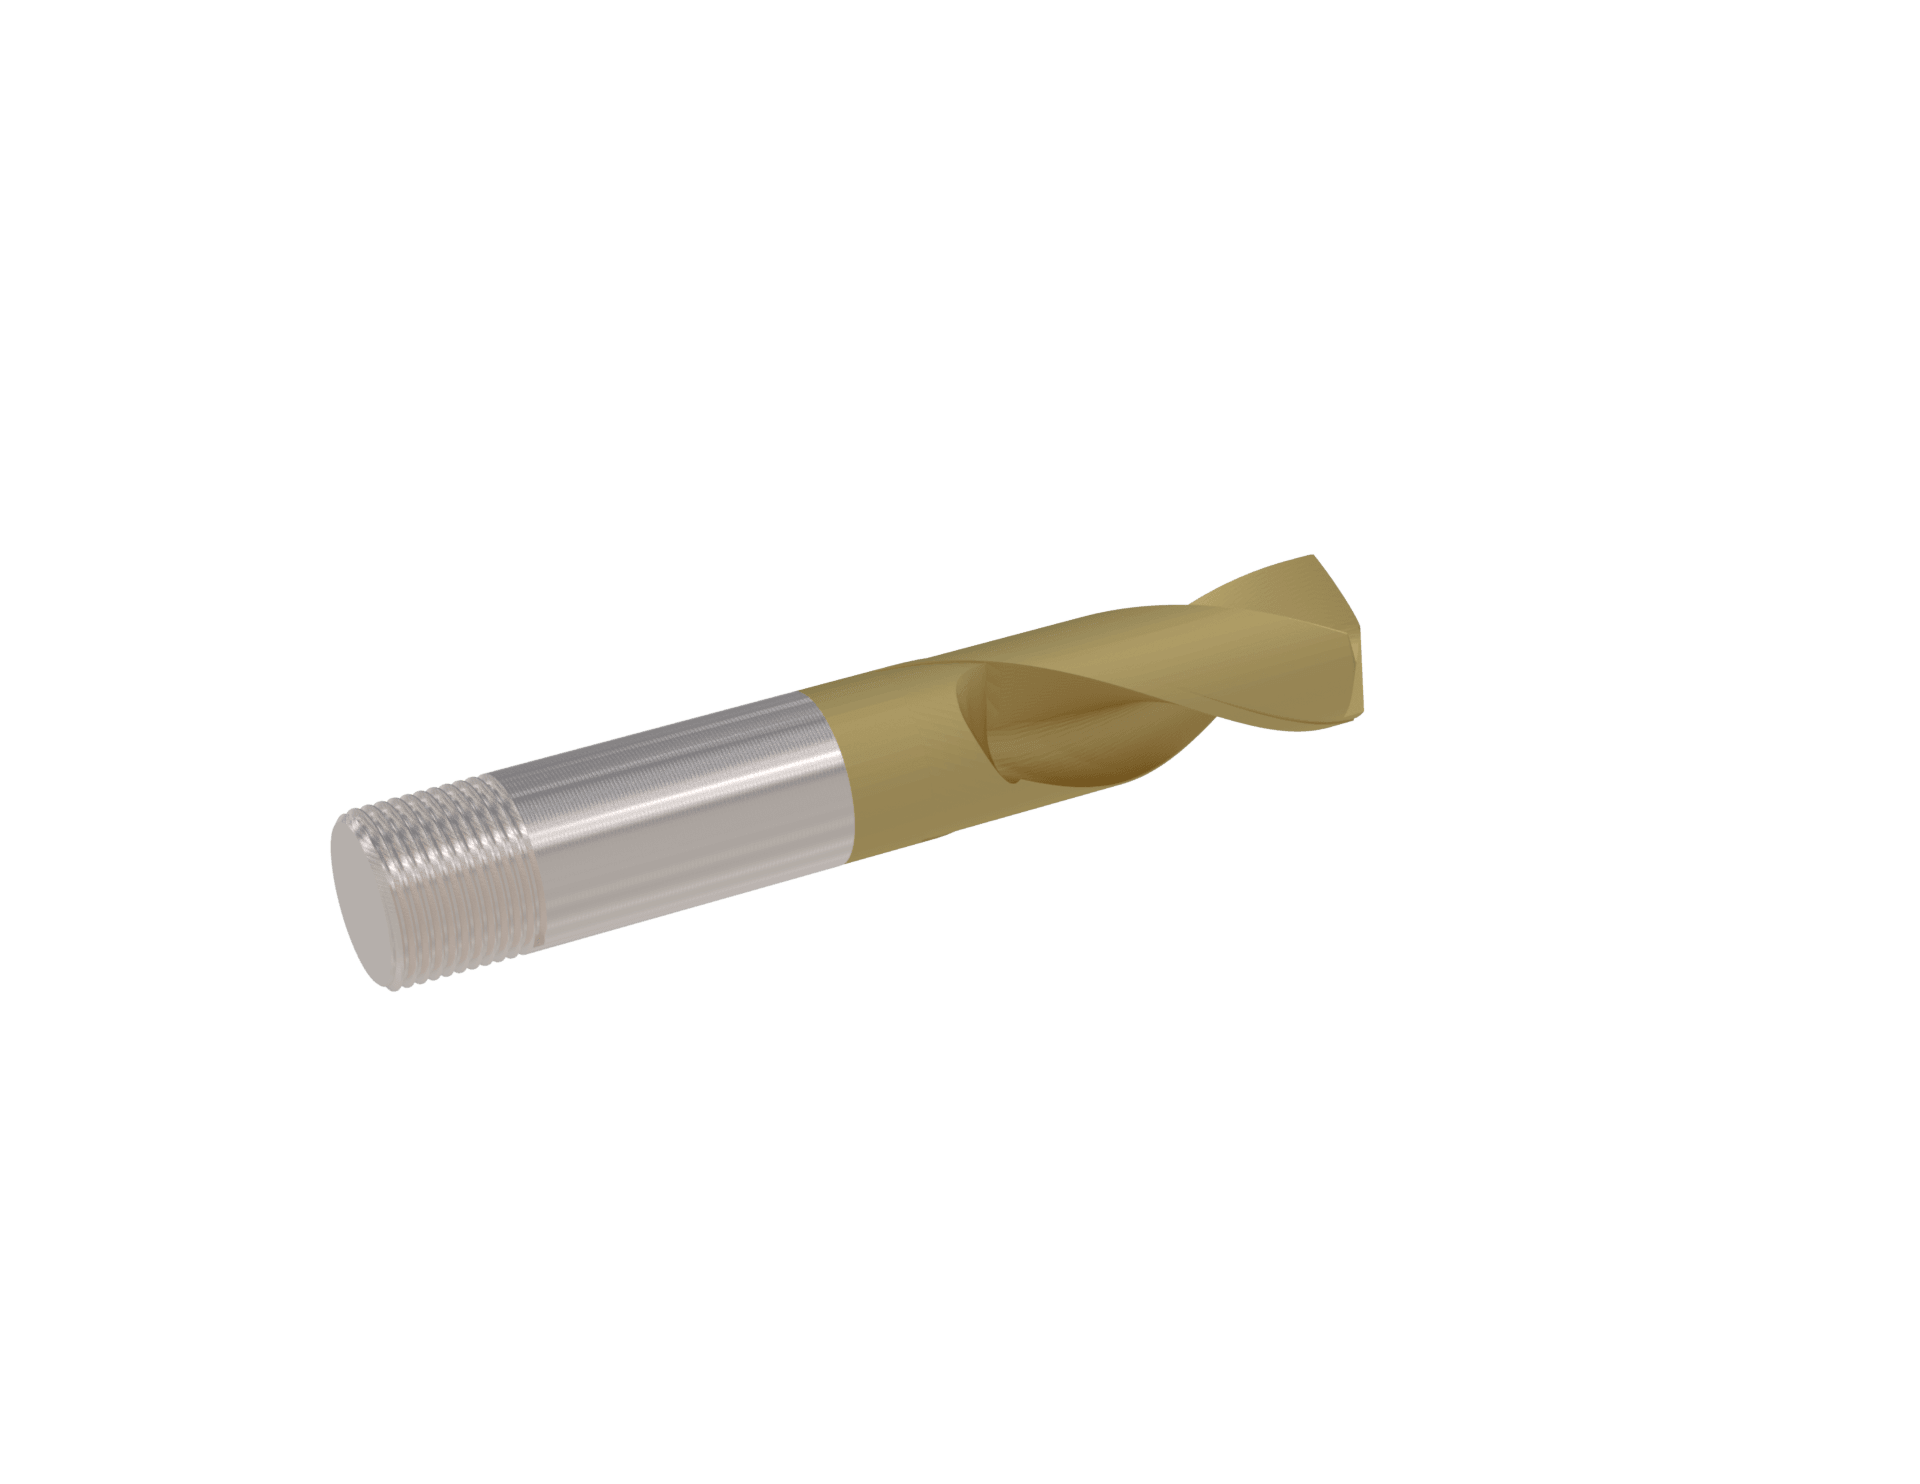
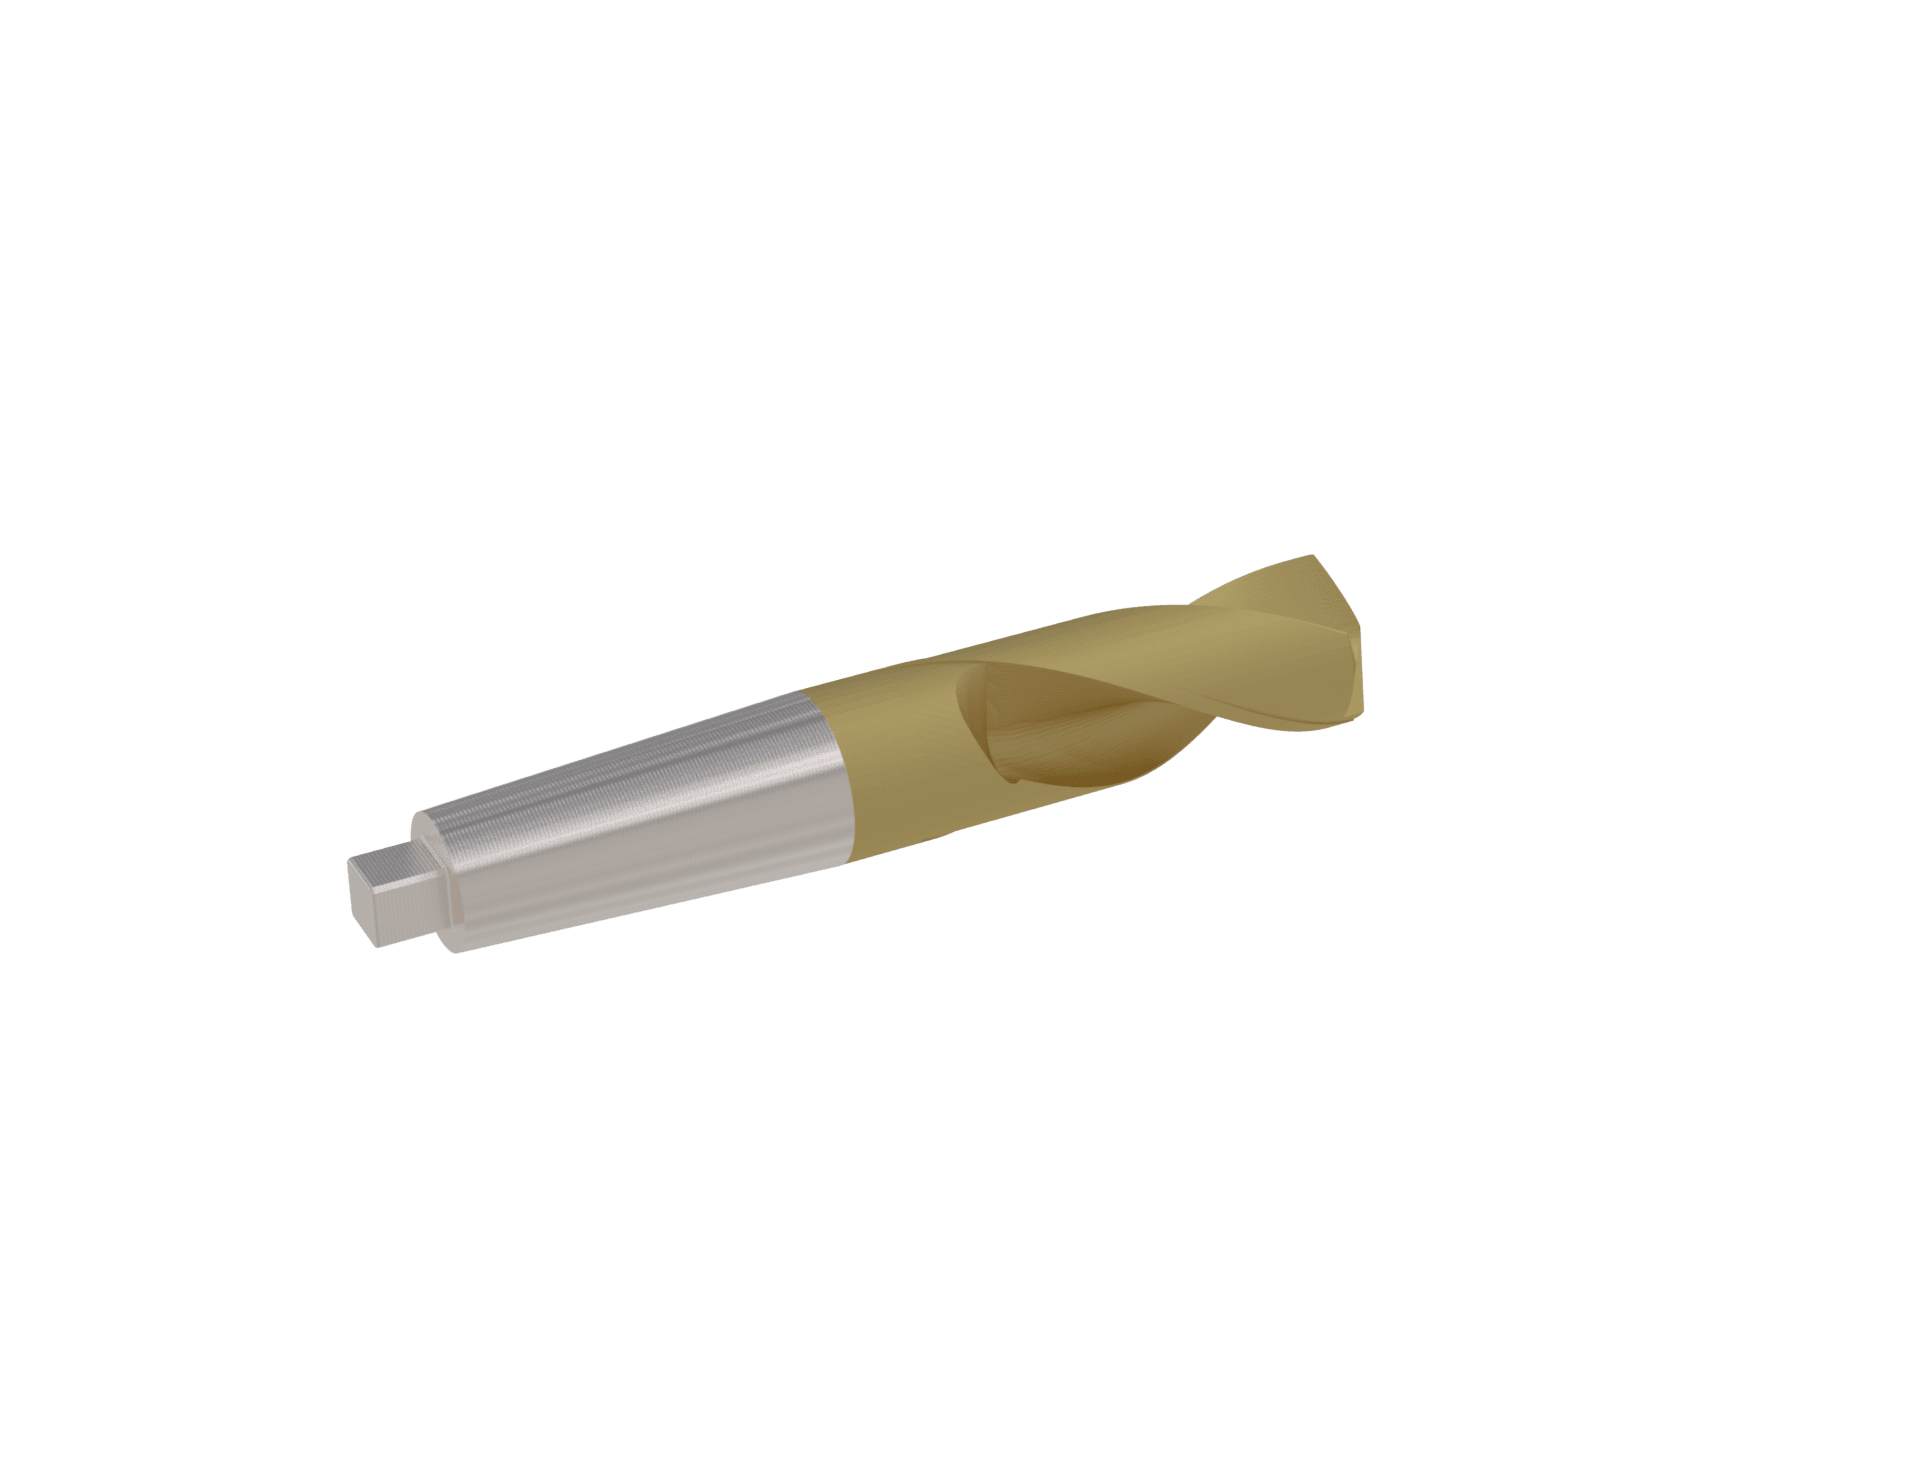
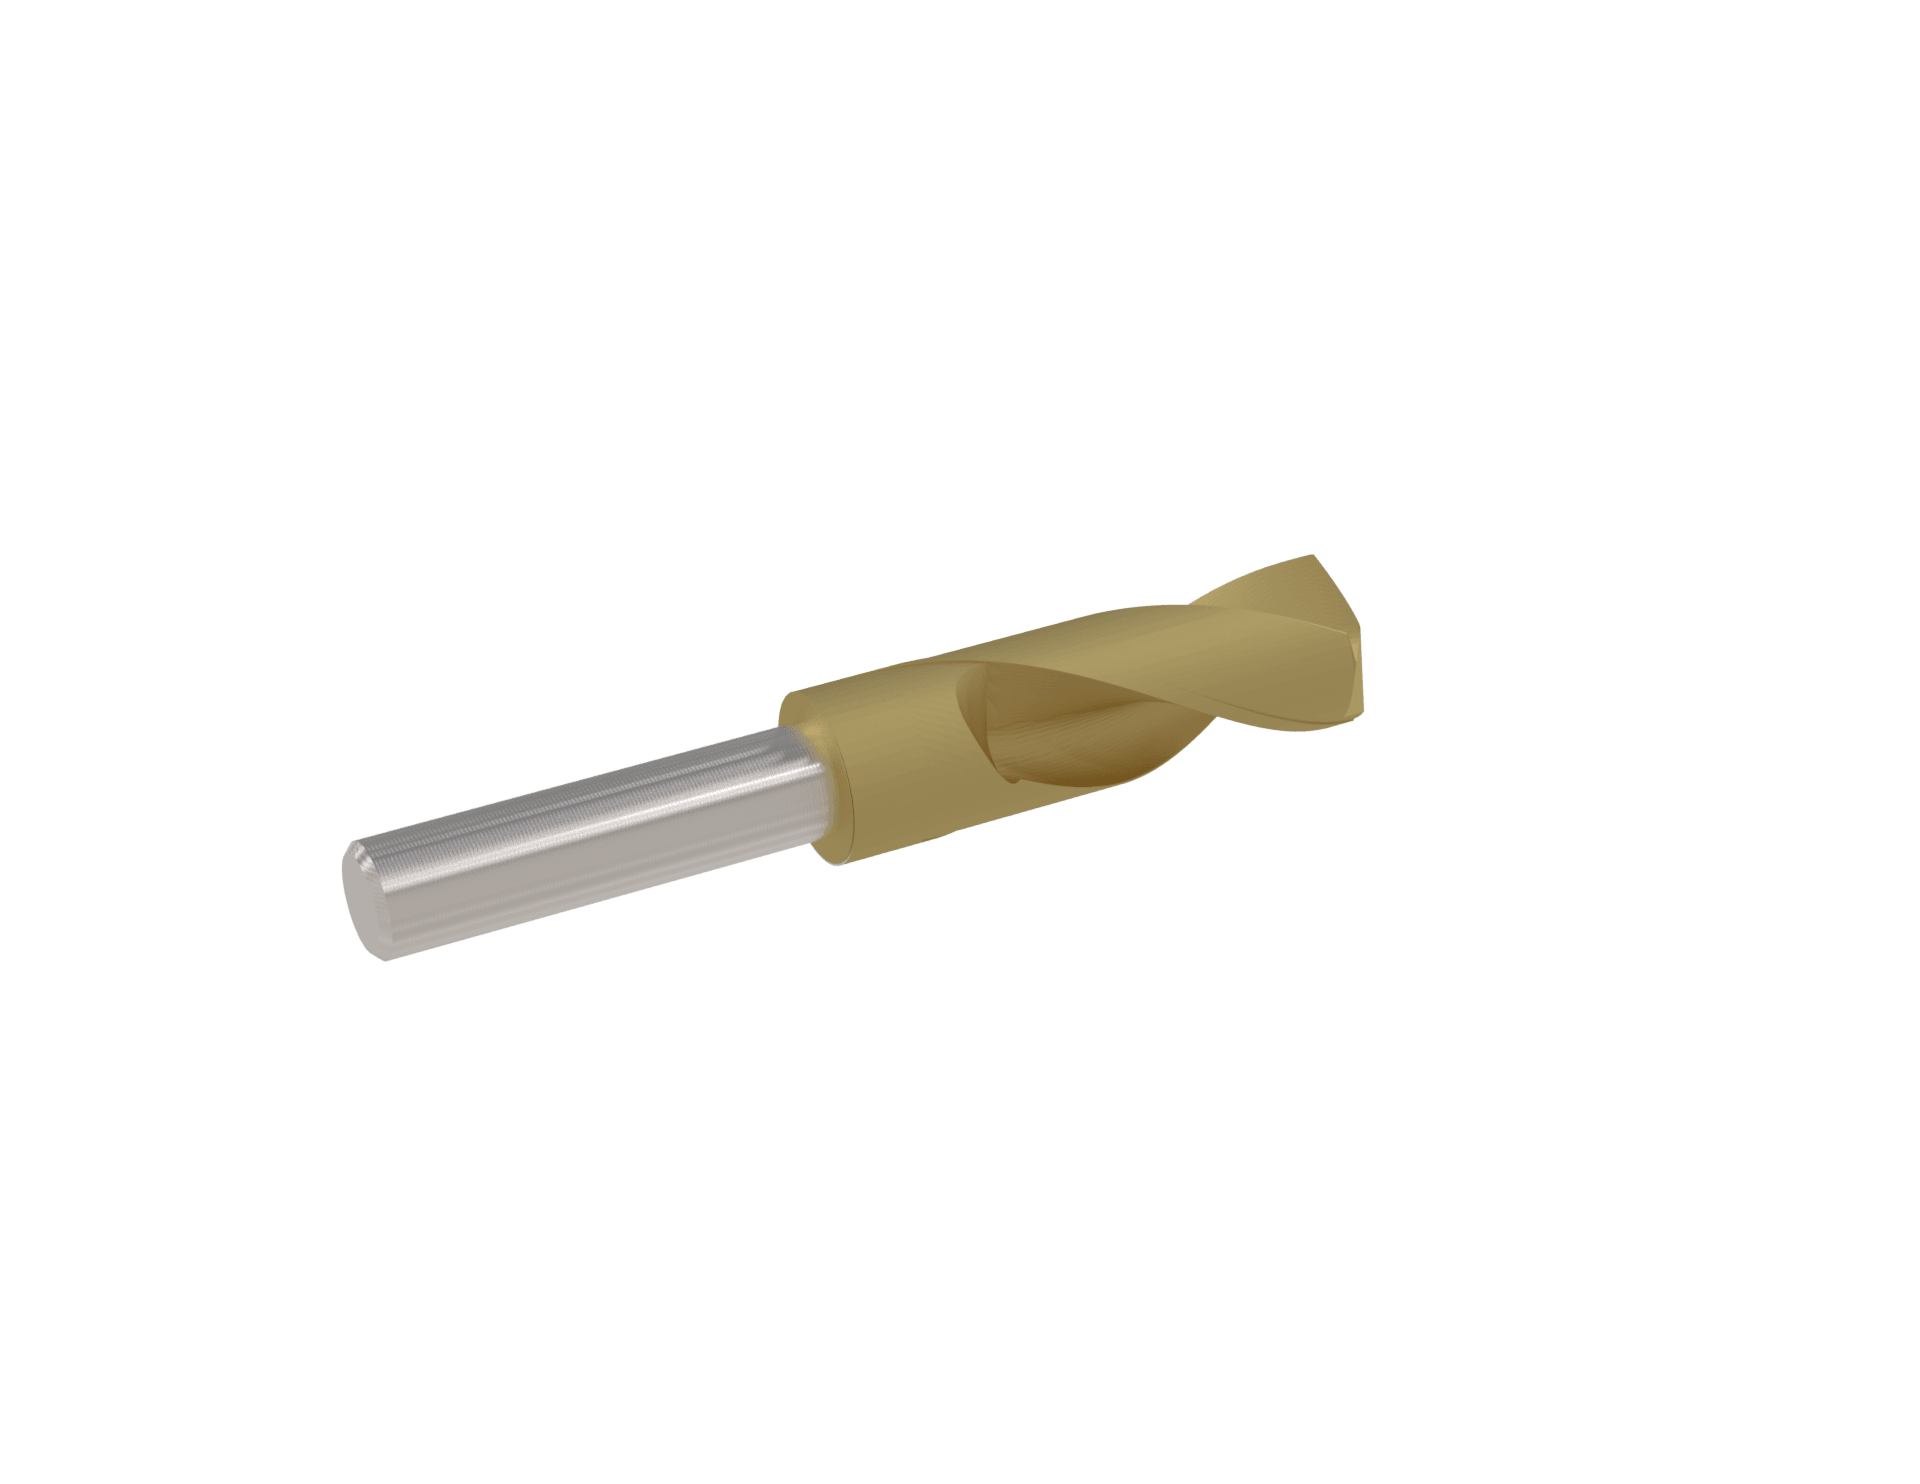
En flackare spetsvinkel, till exempel 140°, minskar gradbildningen vid utgången och ger kortare spån, vilket gör den lämplig för sega legeringar och automatiserad CNC-bearbetning. En spetsigare spetsvinkel tränger lätt in i mjuka material men kan ge utbrottsgrader.
Specialborrar kan kombinera operationer som stegborrning, fasning och plansänkning i ett enda steg, vilket minskar tiden för verktygsbyten och cykelkostnaden per detalj.
Ja. Bauron tillverkar skräddarsydda stegborrar, djuphålsborrar med lång räckvidd, specialverktyg med invändig kylning och borrgeometrier med kundanpassade diametrar utifrån tekniska CAD-filer.
Kylkanaler genom verktyget leder högtrycksvätska direkt till tvärskäret, sänker temperaturen i skärzonen och spolar upp spånen genom spånkanalerna för att förhindra spånpackning i djupa hål.
De standarder och referensdokument som informationen på den här sidan bygger på. Länkarna öppnar utgivarens webbplats i en ny flik.
Visar vanliga typer av spiralborrar och definierar deras geometribegrepp, t.ex. spetsvinkel, tvärskär, kärna, stödfas och spånkanal.
VDI-riktlinje med en översikt över djuphålsborrningsmetoder, de maskiner som används, deras användningsområde och effektiv användning av kylsmörjmedel.
Anger måtten för borrar med cylindriskt skaft i kort och normal längd samt borrar med morsekoniskt skaft, i millimeter och tum.
Tysk standard för måtten på cylindriska skaft hos skärande verktyg av hårda material (solid hårdmetall), t.ex. borrar och pinnfräsar.
Anger måtten för de självhållande koner för verktygsskaft (Morse och metriska) som används på borrar med koniskt skaft och andra verktyg.
Söker ni kundanpassade CNC-borrar, stegborrgeometrier eller lösningar för hålbearbetning med hög matning till er produktionslinje? Rådgör med en applikationsingenjör från Bauron för att definiera rätt specialverktyg i hårdmetall för era hål.
Bauron arbetar med tillverkare för att granska verktygsgeometri, substrat, beläggning, räckvidd, maskinförhållanden och produktionskrav för standard- och kundanpassade CNC-verktyg.
Skicka in era krav