Första anslag
Den styva spetsen får kontakt med arbetsstycket och biter i ytan utan utböjning.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
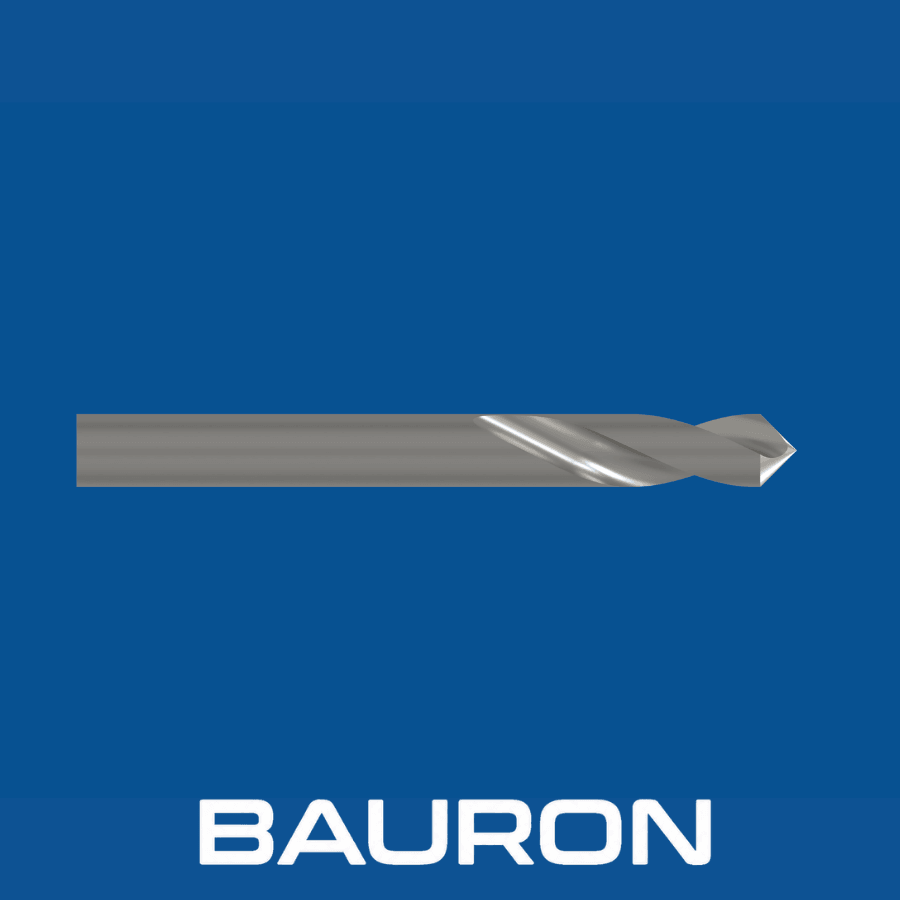
Punktborrar är specialiserade startverktyg konstruerade för att eliminera att borren vandrar i CNC-fleroperationsmaskiner och manuella maskiner. Till skillnad från vanliga spiralborrar, som har långa, flexibla spånkanaler, har punktborrar en tjock kärna och noll spiralvinkel för maximal styvhet vid den första nedmatningen.
Den styva spetsen får kontakt med arbetsstycket och biter i ytan utan utböjning.
Ett snabbt punktborrningspass skapar en grund konisk fördjupning på målkoordinaten.
Den efterföljande spiralborren går in i den förborrade konen och följer en rak bana utan att ”vandra” över ytan.
Med rätt dimensionering kan punktborren fasa hålöppningen redan vid den första nedmatningen.
Korta spånkanaler och tjocka kärnor begränsar vibrationer och verktygets utböjning.
Styr efterföljande långa spiralborrar så att de startar på avsedd position.
Punktborrar och fasar i en och samma operation för att korta CNC-cykeltiden.
Finns i utförandena 90°, 120° och 142° för att matcha spetsvinkeln på den efterföljande borren.
Konstruktionen i solid hårdmetall motstår abrasivt slitage och behåller spetsens noggrannhet över upprepade cykler.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | 1/8" till 1" (finns i tum- och metriska storlekar) |
| Spetsvinkel | 90°, 120° eller 142° (måste vara lika med eller större än den efterföljande borrens vinkel) |
| Spånkanalsgeometri | Kort spånkanal / noll till låg spiralvinkel |
| Skafttyp | Rakt cylindriskt, Weldon eller kort hårdmetallutförande |
| Tolerans | Ultraprecisionsslipad till noggrannhet på submikronnivå |
| Operationstyp | Högprecis hålstart och fasning |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Aluminium, lågkolhaltigt stål och allmänna verkstadsuppgifter. | Ekonomiskt och slagtåligt mot eggutbrott. |
| Solid hårdmetall | Höghastighetsproduktion i CNC och hårda legeringar. | Ger en styvhet som begränsar utböjningen i hårda metaller. |
| TiAlN-beläggning | Bearbetning vid hög temperatur och torrbearbetning. | Förlänger eggens livslängd och begränsar löseggsbildning vid punktborrning i rostfritt stål. |
HSS ger god ekonomi och slagtålighet för allmänt arbete, solid hårdmetall maximerar styvheten i hårda legeringar och vid höghastighetsbearbetning i CNC, och TiAlN hjälper till att hantera värme, slitage och löseggsbildning. Punktborrar i solid hårdmetall med icke-standardiserade vinklar eller längder omfattas av vår tjänst för kundanpassade hårdmetallverktyg.
Punktborrar används i automatiska verktygsväxlare för att fastställa exakta hålpositioner före de spiralborrar och planförsänkningsverktyg som följer.
Verktyget monteras i revolvern för att punktborra centrum på planytan av roterande material före djuphålsborrning.
Punktborrar används vid manuell prototyptillverkning för att placera hål rätt utan körning med körnare.
Ger positionsnoggrannhet för efterföljande borrcykler i precisions-CNC-fräsmaskiner.
Startar hål exakt på vinklade, runda eller ojämna ytor och begränsar samtidigt verktygets utböjning.
Matas djupare under punktborrningscykeln och lämnar en ren, gradfri fas på 90° eller 120° inför gängning, medan större fasningar kräver en särskild fasborr.
Ger korrekta centrum i flexibel plåt utan att deformera den omgivande panelen, till exempel i kapslingar och chassidetaljer inom elektroniktillverkning.
Centrumborrar togs fram för att skapa 60-gradiga koniska hål för svarvdubbar och har en tunn pilotspets. Punktborrar har en kontinuerlig V-spets utan pilot, vilket ger dem högre styvhet vid start av vanliga hål i CNC-fräsmaskiner.
Punktborrens spetsvinkel ska vara lika med eller större än den efterföljande borrens vinkel. Använd till exempel en punktborr på 142 grader med en efterföljande borr på 135 grader, så att borrens mejselegg får kontakt först i centrum och vibrationer undviks.
Ja. En punktborr på 90 grader som matas in något förbi den slutliga håldiametern lämnar en jämn fas på 90 grader och kan eliminera ett separat avgradningspass före gängning. För djupare koniska säten för skruvar med försänkt huvud, använd en konisk försänkare.
Mata bara in så långt att fördjupningen blir något större än den efterföljande borrens mejselegg, eller tills önskad fasdiameter uppnås. För djup punktborrning kan göra att den efterföljande borren får kontakt med ytterhörnen först, vilket orsakar slitage eller vibrationer.
Bauron kan granska krav på punktborrar med icke-standardiserade spetsvinklar, förlängda skaft eller applikationsspecifika beläggningar. Skicka in bearbetningsdetaljerna för en ingenjörsbedömning.
Bauron erbjuder design- och ingenjörsstöd för applikationsspecifika verktygskrav. Dela geometri, material, beläggningsbehov och bearbetningsutmaning för teknisk granskning.
Kontakta ingenjör