Direkt ingrepp
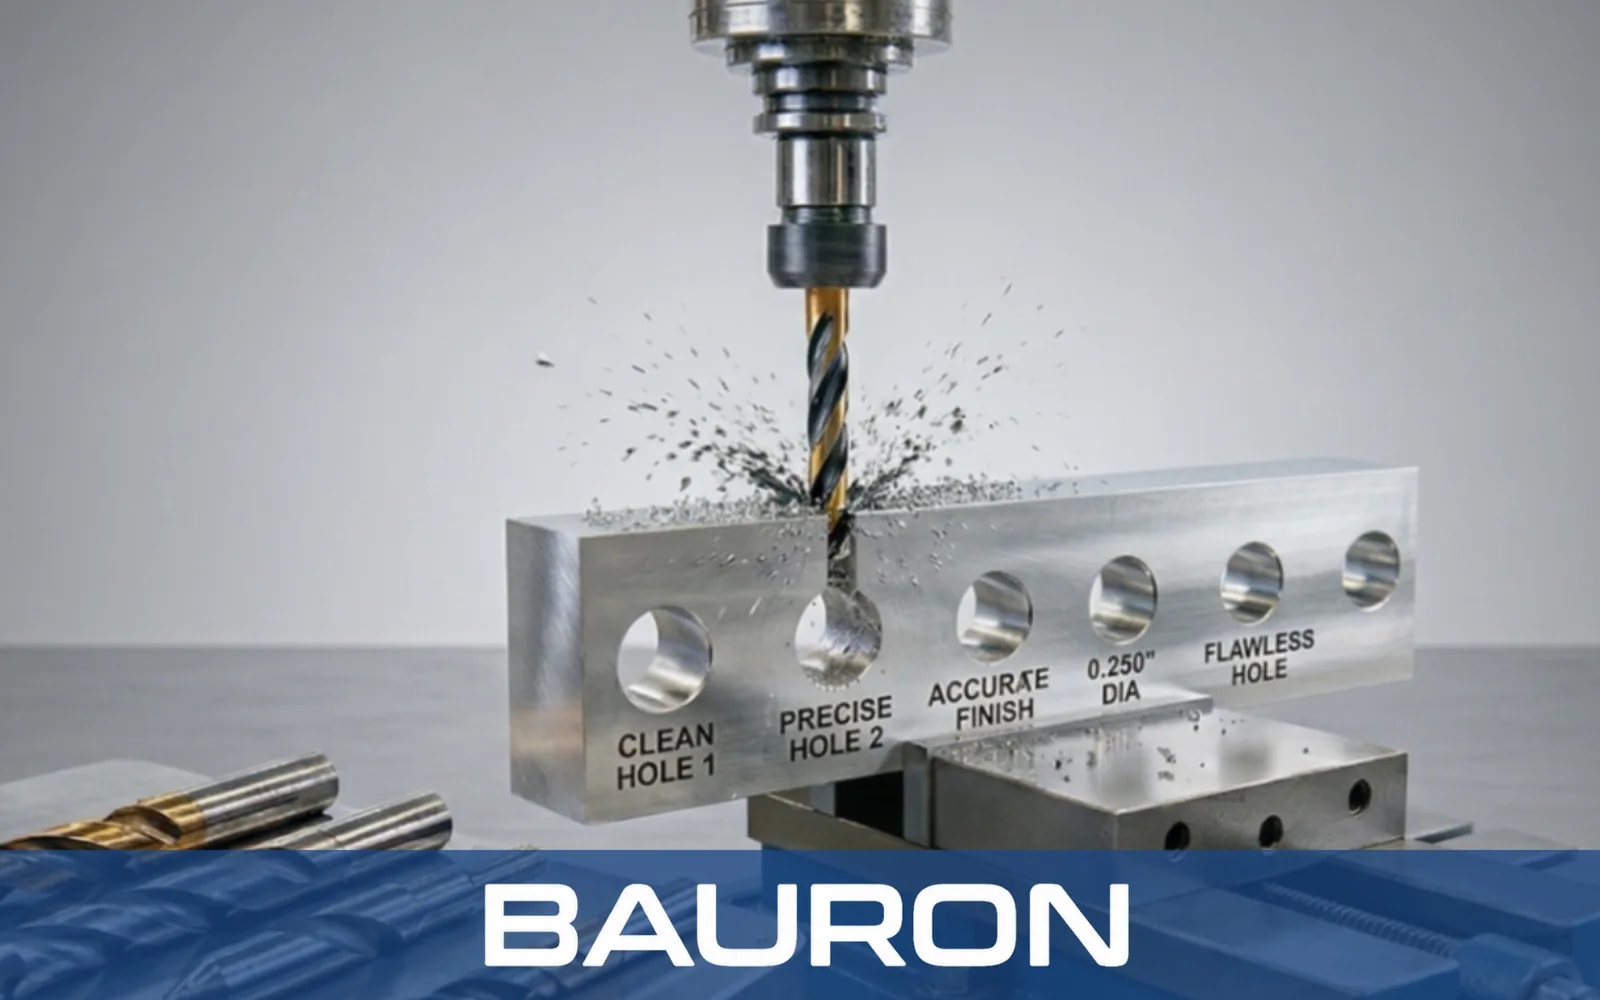
Den korta, kraftiga kroppen gör att verktyget kan gå i ingrepp direkt i materialet utan att vandra.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
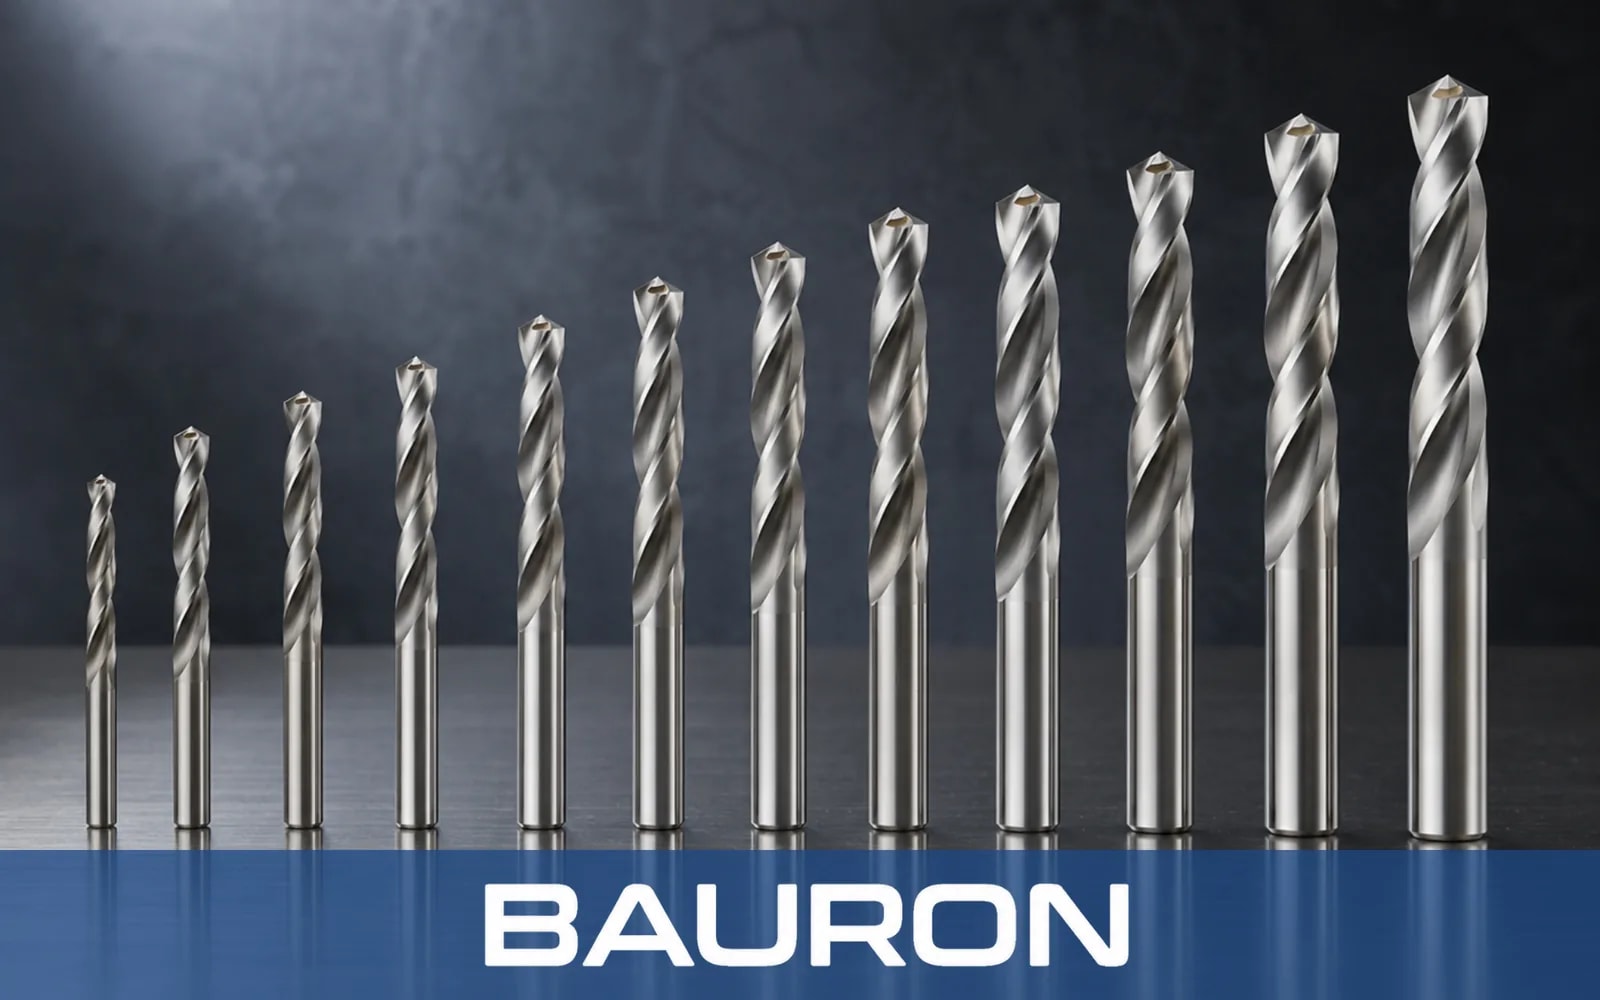
Skruvmaskinslängdsborrar, ofta kallade ”stubbborrar”, är specialiserade skärverktyg konstruerade av Bauron för maximal styvhet. De togs ursprungligen fram för automatsvarvar, och den korta spånkanals- och totallängden minskar de hävstångskrafter som får vanliga borrar att böjas eller brytas vid hög matning.
Den korta, kraftiga kroppen gör att verktyget kan gå i ingrepp direkt i materialet utan att vandra.
En typisk delad spets på 135 grader biter direkt i metallen, vilket eliminerar behovet av körnare eller punktborr.
Den kortare spånkanalslängden ger en kärnstyrka som begränsar vibrationerna under skärningen.
Minskad utböjning hjälper borren att ta upp runda, exakta hål.
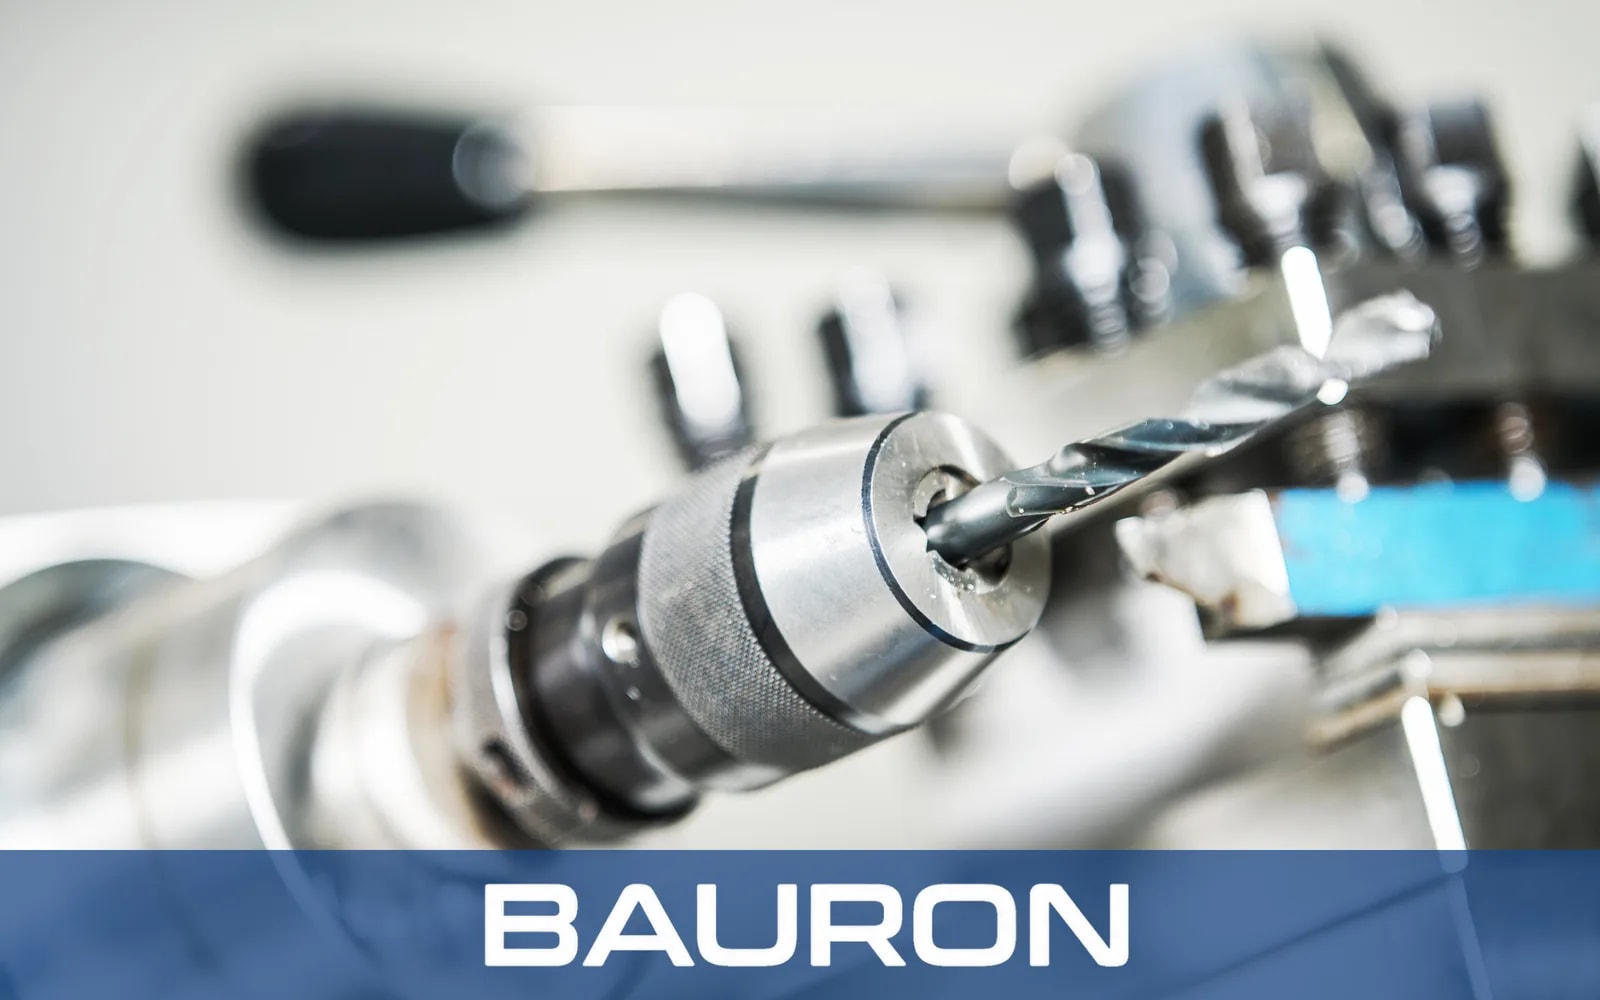
Den korta profilen motstår brott vid normala, raka borrkrafter, medan djupa hål kräver långa metallborrar.
Den styva kroppen och den delade spetsen kan eliminera en separat centrumborrningsoperation.
En kraftig kärna klarar högre matning än borrar i standardlängd.
Den korta profilen passar vinkelborrmaskiner och trånga maskinutrymmen.
En komplett borrsats i skruvmaskinslängd ger tumstorlekar i bråkform eller metriska storlekar för omedelbara verktygsbyten.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | 1/64" till 1" (tum-, metriska, nummer- och bokstavsstorlekar) |
| Spånkanalslängd | Betydligt kortare än jobberlängd (cirka 4x till 5x diametern) |
| Spetsvinkel | Vanligen 135° delad spets för självcentrering |
| Skafttyp | Rakt cylindriskt |
| Tolerans | Precisionsslipad för CNC-applikationer med hög hastighet |
| Utförande | Enskilda borrar eller en komplett borrsats i skruvmaskinslängd |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Lågkolhaltigt stål, aluminium och allmän bearbetning. | Ekonomiskt och tåligt mot slag- och stötbelastningar. |
| Kobolt (HSS-Co) | Härdat stål, rostfritt stål och titan. | Värmebeständigheten möjliggör aggressiv matning i svårbearbetade legeringar. |
| TiN-/TiAlN-beläggning | Kontinuerlig CNC-produktion. | Minskar friktion och slitage så att skäreggen behålls över upprepade cykler. |
HSS ger slagtålighet och god ekonomi vid allmän bearbetning, kobolt tillför värmebeständighet i hårda legeringar, och TiN- eller TiAlN-beläggningar minskar friktion och slitage i upprepade CNC-cykler. Skruvmaskinsborrar i solid hårdmetall för hårda legeringar kan konstrueras som kundanpassade hårdmetallverktyg.
Den maskintyp borrarna ursprungligen togs fram för, som används för automatiserad svarvning och borrning av detaljer i stora volymer.
Borrarna monteras i revolvern för att borra i centrum av roterande arbetsstycken med minimal utböjning; större diametrar borras vanligen med borrar med koniskt skaft som hålls i en morsekona.
Ger mekaniker och plåtslagare en kort, styv borr för trånga utrymmen.
Används i CNC-svarvar och automatsvarvar för att snabbt borra hål i de kontinuerliga produktionscykler som är vanliga inom fordonstillverkning.
Borrar frigångshål och gänghål där vanliga jobberborrar är för långa för att få plats.
Skär i rostfritt stål och titan, där verktygets styvhet är avgörande för att förhindra brott.
Borrar runda hål i tunna metaller utan att haka upp sig eller deformera materialet.
Jobberlängdsborrar är längre allroundborrar. Skruvmaskinslängdsborrar är mycket kortare, vilket gör dem styvare och begränsar böjning, vibrationer och brott i hårda material.
Normalt inte. Den styva kroppen och den vanliga delade spetsen på 135 grader motstår vandring, så att borren kan borra direkt i arbetsstycket utan pilothål eller centrumhål.
En sats ger en ordnad uppsättning storlekar i bråktum, nummer, bokstäver eller metriskt. Den minskar stilleståndstiden eftersom det alltid finns en styv borr till hands för en rad olika håldimensioner. Storlekar utanför en standardsats kan specificeras som en specialborr.
Ja. Den korta längden är praktisk i trånga motorrum och gör dem svårare att bryta av av misstag än vanliga jobberborrar.
Kobolt passar bättre för rostfritt stål, gjutjärn, titan och andra hårda material eftersom eggen behålls vid hög värme. Vanligt HSS är mer ekonomiskt för mjukare material som aluminium eller trä.
Bauron erbjuder design- och ingenjörsstöd för applikationsspecifika verktygskrav. Dela geometri, material, beläggningsbehov och bearbetningsutmaning för teknisk granskning.
Kontakta ingenjör