Pilotstyrning
En vanlig jobberlängdsborr används först för att skapa ett kort pilothål, vilket säkerställer perfekt inriktning.
Rotera modellen med en mus eller ett finger. Använd mushjulet eller en tvåfingersgest för kontrollerad zoom.
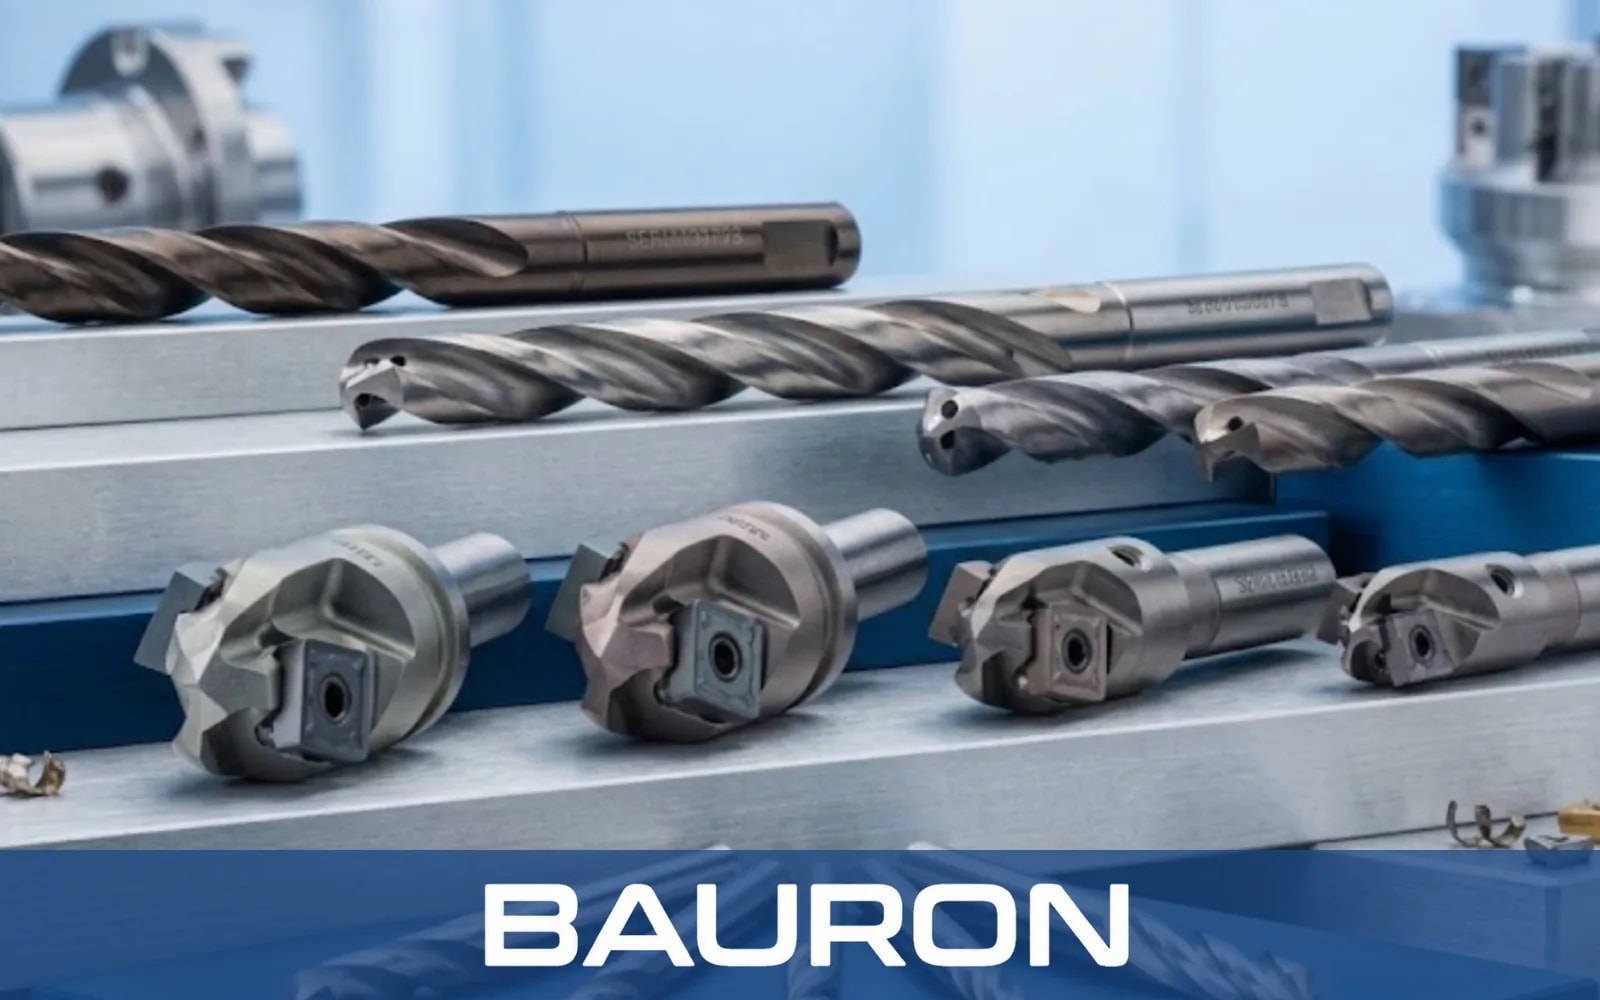
Borrar med extra längd är specialverktyg konstruerade för extrema förhållanden mellan djup och diameter. För att arbeta framgångsrikt på dessa djup krävs en strikt borrmetod – vanligtvis hackborrning – för att föra bort spån och förhindra verktygsbrott. En djuphålsborr av hög kvalitet bibehåller styvheten och når områden som vanliga CNC-borrar helt enkelt inte kommer åt.
En vanlig jobberlängdsborr används först för att skapa ett kort pilothål, vilket säkerställer perfekt inriktning.
Den långa borren går in i pilothålet för att inte vandra.
Maskinen matar kontinuerligt fram och drar tillbaka verktyget för att föra bort spånen.
Skärvätska fyller den djupa kaviteten för att kyla skäreggarna och spola ut spån.
Ger säker åtkomst till extremt djupa eller svåråtkomliga kaviteter.
Maximerar styvheten så att de långa metallborrarna inte bryts av under högt vridmoment.
Bredare spånkanaler för effektivt bort spånen utan att verktyget hela tiden måste dras tillbaka.
Kan spännas fast säkert i alla vanliga CNC-spännhylsor och i särskilda djuphålsborrmaskiner.
Finns från mikrodiametrar upp till de största borrdimensioner som den tunga industrin kräver.
Minskar friktionen så att spånen glider ut ur djupa hål utan ansträngning.
| Specifikation | Intervall / Detaljer |
|---|---|
| Diameterområde | 1/8 tum till 2+ tum (kundanpassade extra stora diametrar finns) |
| Totallängd | 6, 12, 18 och upp till 36+ tum |
| Spånkanalstyp | Vanlig spiral eller parabolisk spiral |
| Skafttyp | Rakt, Weldon eller morsekona |
| Tolerans | Precisionsslipade enligt OEM-specifikationer |
| Operationstyp | Djuphålsborrning och åtkomst till försänkta partier |
| Material / Beläggning | Bäst för | Nyckelfördelar |
|---|---|---|
| HSS (snabbstål) | Djupa hål i lågkolhaltigt stål och aluminium. | Ger den flexibilitet som behövs för att det långa verktyget inte ska brytas av. |
| Kobolt (HSS-Co) | Härdat stål och flyglegeringar. | Det bästa valet för extra långa metallborrar, tål intensiv värme. |
| TiAlN-beläggning | Torrbearbetning och djupa kaviteter. | Skyddar skäreggarna när kylvätskan har svårt att nå botten. |
HSS ger flexibilitet för långa verktyg i lågkolhaltigt stål och aluminium, kobolt tål värme i härdat stål och flyglegeringar, och TiAlN skyddar skäreggarna i torra eller svårkylda djupa kaviteter.
Används med automatiserade hackborrningscykler för exakt djuphålsborrning.
Särskilda maskiner byggda specifikt för högtryckskylning och extrema djupförhållanden.
Ger den lodräta stabilitet som krävs för manuell djupborrning, där långa borrar med koniskt skaft monteras direkt i spindelns morsekona.
Borrar djupa oljekanaler och kylkanaler genom massivt gjutjärn eller aluminium.
Robusta extra långa metallborrar används för att borra helt igenom tjocka H-balkar i stål och de grova plåtsektioner som används inom varvsindustrin.
Förbereder djupa hål för överdimensionerade fästelement som kräver borrning av stora hål.
Når förbi hindrande partier på komplexa detaljer med hjälp av borrar med långt skaft.
Den viktigaste metoden är hackborrning. Den innebär att borren matas fram en kort sträcka, dras tillbaka helt för att tömma spånkanalerna på spån och att förloppet upprepas. Utan hackborrning kan packade spån bryta av verktyget.
Det avråds starkt från. Borrar med extra längd är ömtåliga på grund av sin längd, och vinkelrörelser från en handhållen borrmaskin kan böja och bryta av borren, vilket utgör en säkerhetsrisk. De bör användas i en styv pelarborrmaskin eller ett CNC-bearbetningscenter.
Ja. Använd en borr i standardlängd, en av de styva stubbborrarna eller en punktborr för att först skapa ett pilothål. Den långa borren följer den etablerade banan, vilket minskar risken för vandring eller utböjning vid den första kontakten.
Ja. Många djuphålsborrar har paraboliska spånkanaler. Paraboliska spånkanaler är bredare och har högre stigning, vilket lyfter ut spånen ur djupa hål effektivare än vanliga spiraler och minskar antalet hackcykler.
Det finns inget fast katalogmaximum för kundanpassade diametrar. Bauron Tools kan granska krav på extra långa borrar med stor diameter och exakta ritningsspecifikationer för borrar i snabbstål eller med hårdmetallskär.
Bauron erbjuder design- och ingenjörsstöd för applikationsspecifika verktygskrav. Dela geometri, material, beläggningsbehov och bearbetningsutmaning för teknisk granskning.
Kontakta ingenjör