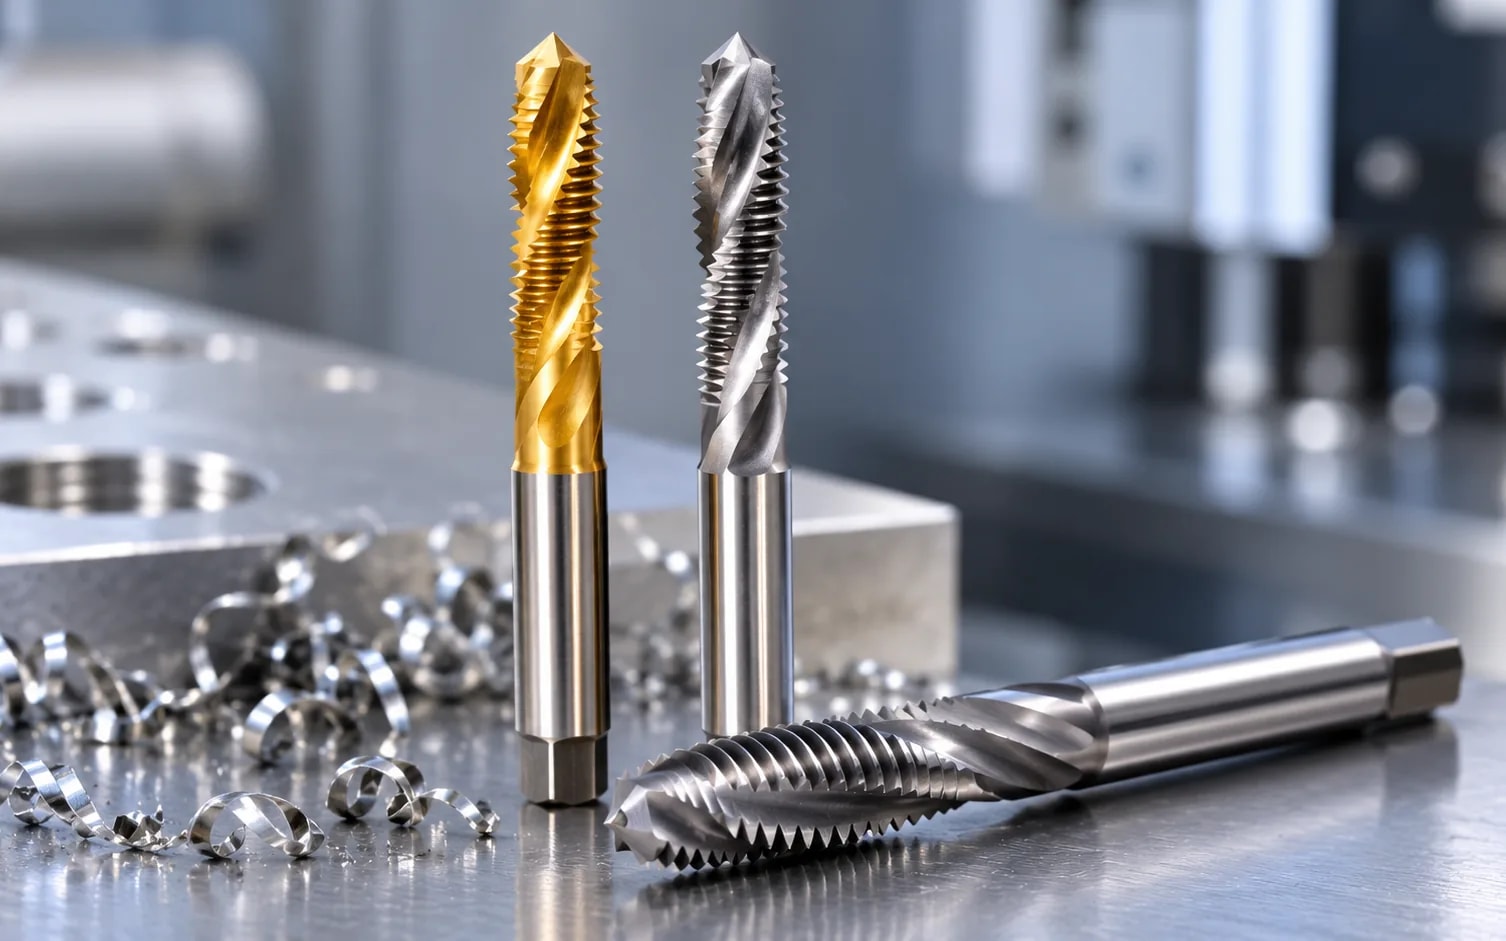
Gängtappar med spiralspets skjuter spånorna framåt, framför gängtappen, vilket gör dem till standardvalet för genomgående hål. Gängtappar med spiralspånkanal drar spånorna bakåt, upp och ut ur hålet, vilket gör dem till standardvalet för sackhål. Just den skillnaden i spånriktning avgör de flesta val av gängtapp ute i verkstaden.
Fel val är en vanlig orsak till gängtappsbrott, ojämna gängor och kasserade detaljer. Den här guiden förklarar hur respektive gängtapp fungerar, var den presterar bäst och hur valet av material och beläggning påverkar verktygslivslängden.
Vad är gängtappar med spiralspets och hur fungerar de?
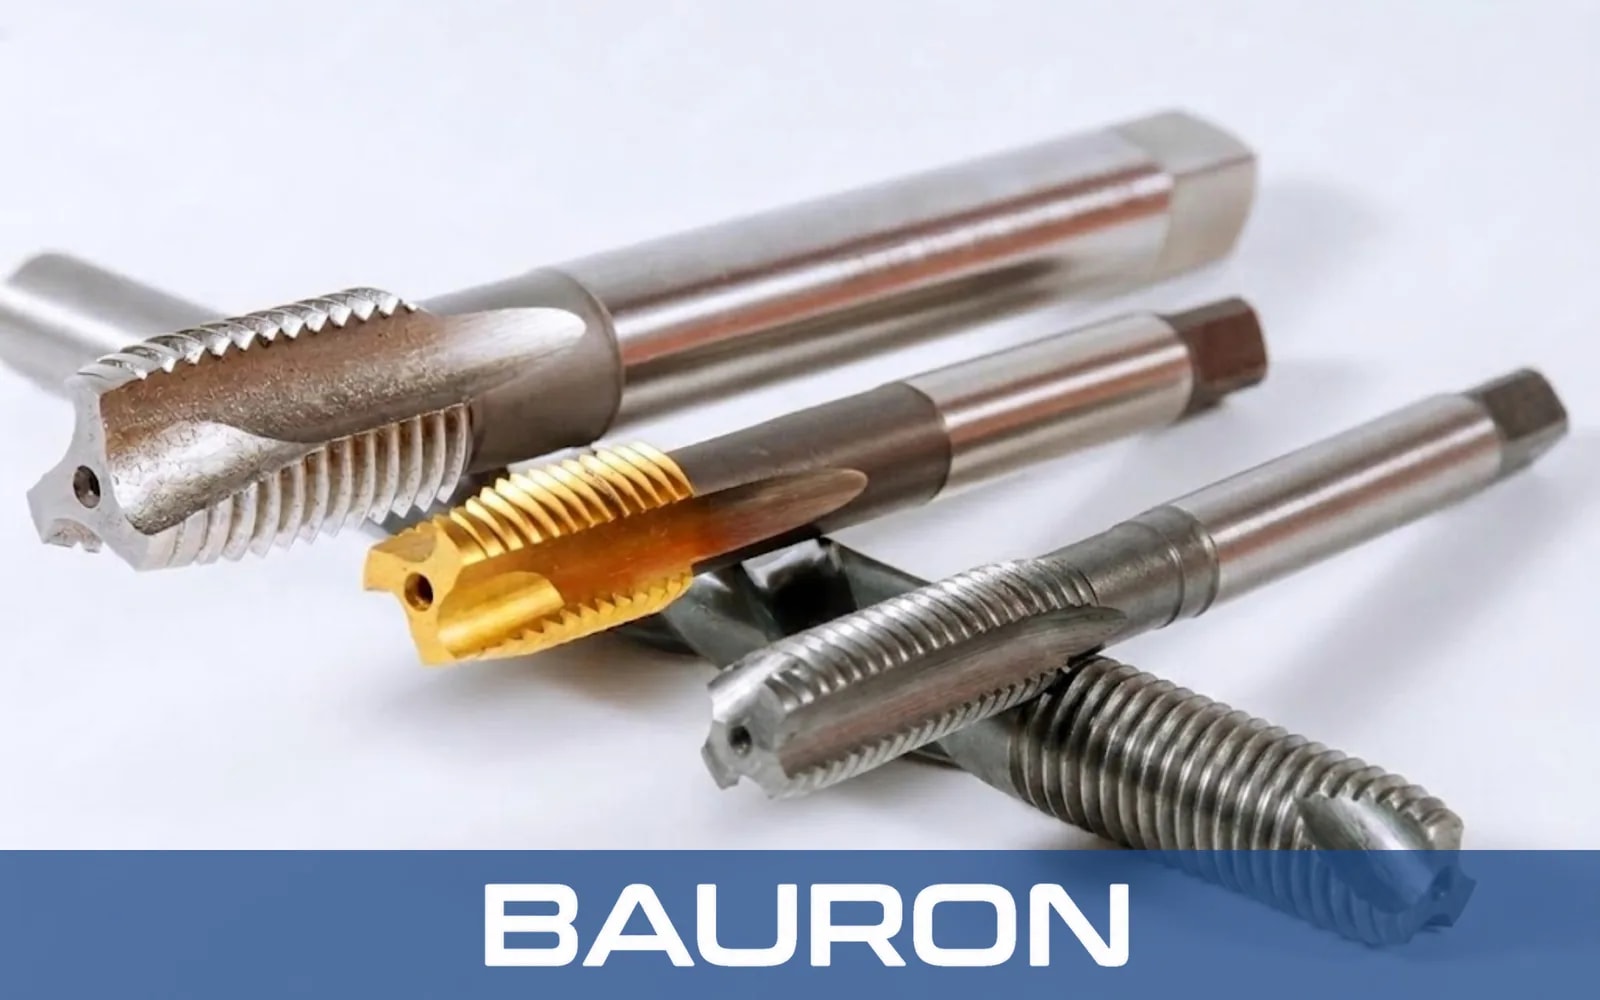
Gängtappar med spiralspets, även kallade gängtappar med skalskär, har raka spånkanaler med en vinklad slipning av spånytan längst fram på gängtappen. Den vinklade ”spetsen” skär av spånan och driver den framåt, ut genom hålets utgång.
Eftersom spånorna aldrig passerar tillbaka genom de skurna gängorna ger gängtappar med spiralspets rena gängor och kärvar sällan av packade spånor. Deras spånkanaler är dessutom grundare än på handgängtappar med rak spånkanal eller gängtappar med spiralspånkanal, vilket lämnar en tjockare kärna. Det extra tvärsnittet ger högre vridhållfasthet, så de tål i regel högre gängningshastigheter.
Vad är gängtappar med spiralspånkanal och hur fungerar de?
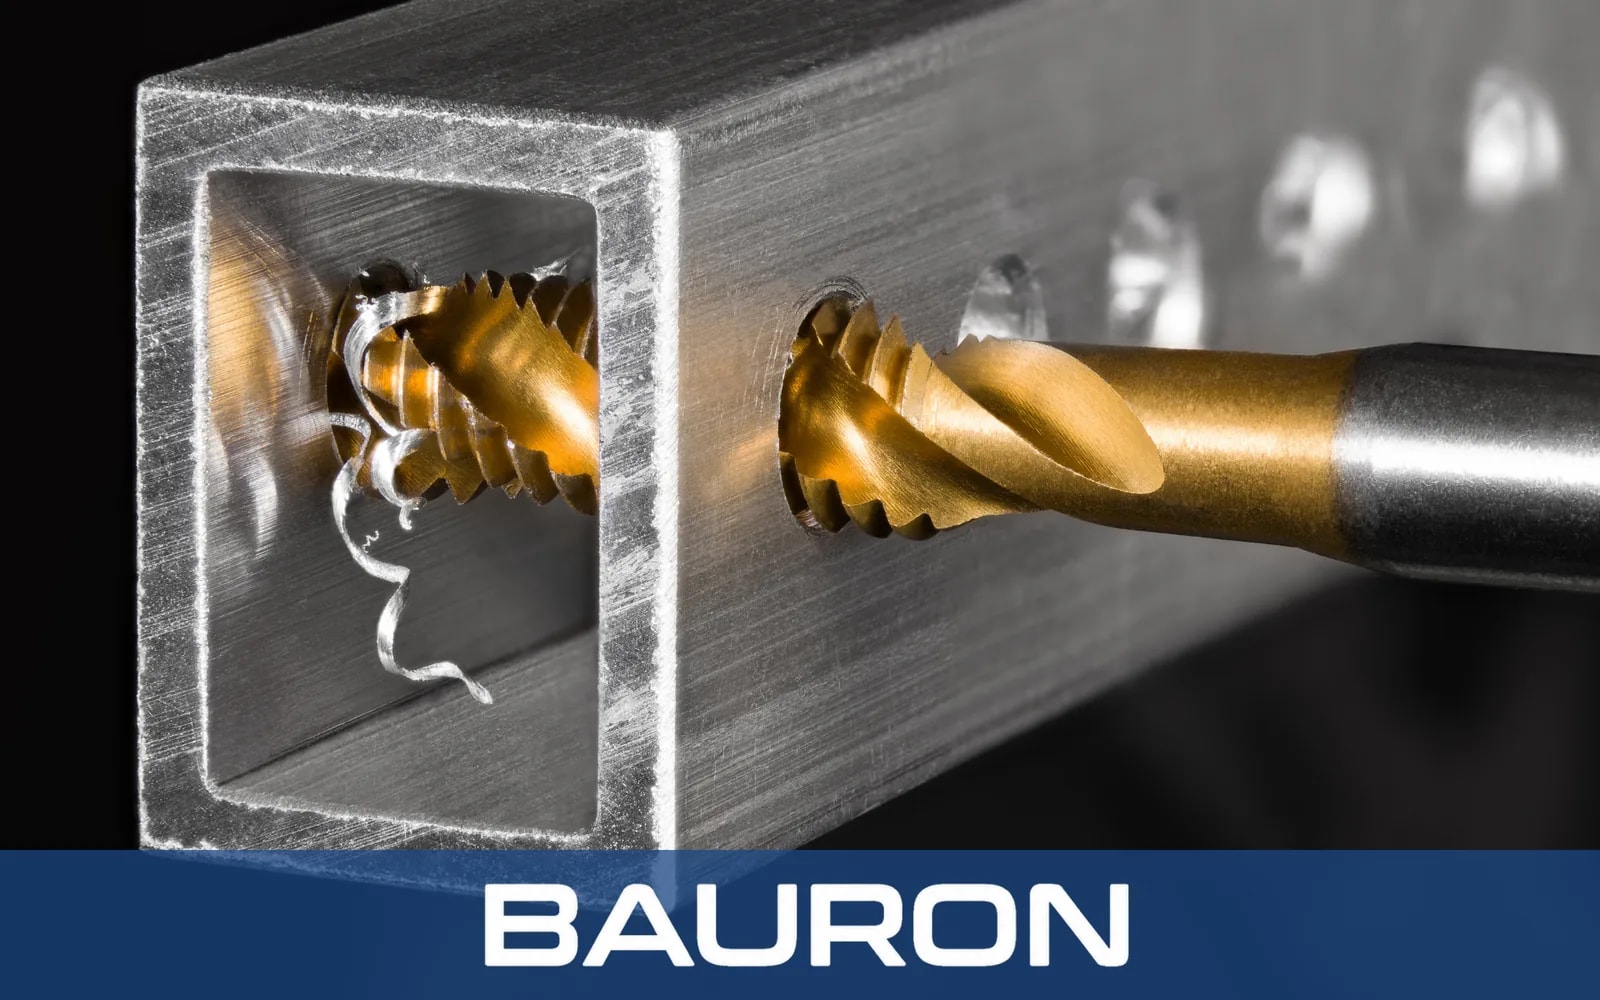
Gängtappar med spiralspånkanal har spiralformade spånkanaler, precis som en spiralborr. För högergängor lyfter en högerspiral spånorna uppåt och ut ur hålet medan gängtappen matas fram.
Spiralvinkeln har betydelse:
- Låg spiralvinkel (cirka 15°): Starkare skäreggar för hårdare eller segare material, till exempel legerade och rostfria stål.
- Hög spiralvinkel (cirka 40–45°): Snabbare spånevakuering i mjuka, långspånande material som aluminium, koppar och vissa plaster.
Gängtappar med spiralspånkanal har oftast ett kort bottenansnitt som på bottengängtappar eller ett modifierat bottenansnitt (ungefär 1,5–3 gängor), så att de kan gänga nära botten av ett sackhål.
Varför inte använda gängtappar med spiralspånkanal överallt?
De djupare spånkanalerna lämnar en tunnare kärna, vilket sänker det vridmoment gängtappen tål. I genomgående hål kan spånorna som rör sig uppåt dessutom linda sig runt gängtappen och repa de färdiga gängorna när den backas ut.
Vilka är de viktigaste skillnaderna mellan gängtappar med spiralspets och med spiralspånkanal?
| Egenskap | Gängtapp med spiralspets | Gängtapp med spiralspånkanal |
|---|---|---|
| Spånkanalsform | Rak, med vinklad spetsslipning | Spiralformad (normalt 15°–45°) |
| Spånriktning | Framåt, framför gängtappen | Bakåt, ut ur hålet |
| Lämplig håltyp | Genomgående hål | Sackhål |
| Typiskt ansnitt | Mellanansnitt (cirka 3–5 gängor) | Bottenansnitt eller modifierat bottenansnitt (cirka 1,5–3 gängor) |
| Kärnstyrka | Högre | Lägre |
| Möjlig hastighet | Generellt högre | Måttlig |
| Största risk | Spånpackning i botten av sackhål | Spånor som lindar sig runt gängtappen i genomgående hål; brott vid högt vridmoment |
Om hålet går hela vägen igenom börjar ni med en gängtapp med spiralspets. Om det slutar inne i detaljen börjar ni med en gängtapp med spiralspånkanal. Baurons designguide för gängtappar förklarar ansnittslängder och spånkanalsformer mer i detalj.
Vilka material och beläggningar för gängtappar ger bäst slitstyrka?
Gängtappens grundmaterial avgör seghet och värmebeständighet. Beläggningen avgör friktion, spånflöde och hur länge skäreggen förblir vass.
| Gängtappsmaterial | Styrkor | Typisk användning |
|---|---|---|
| HSS (M2) | Segt, billigt och förlåtande | Allmänt stål, aluminium, underhållsarbete |
| HSS-E / kobolt (M35, M42) | Bättre varmhårdhet och nötningsbeständighet | Rostfritt stål, legerat stål, större volymer |
| Pulvermetallurgiskt HSS | Fin, jämn struktur; motstår urflisning och slitage | CNC-produktion, segare legeringar |
| Solid hårdmetall | Mycket hög hårdhet och slitstyrka, men hög sprödhet | Gjutjärn, härdat stål, styva CNC-uppställningar |
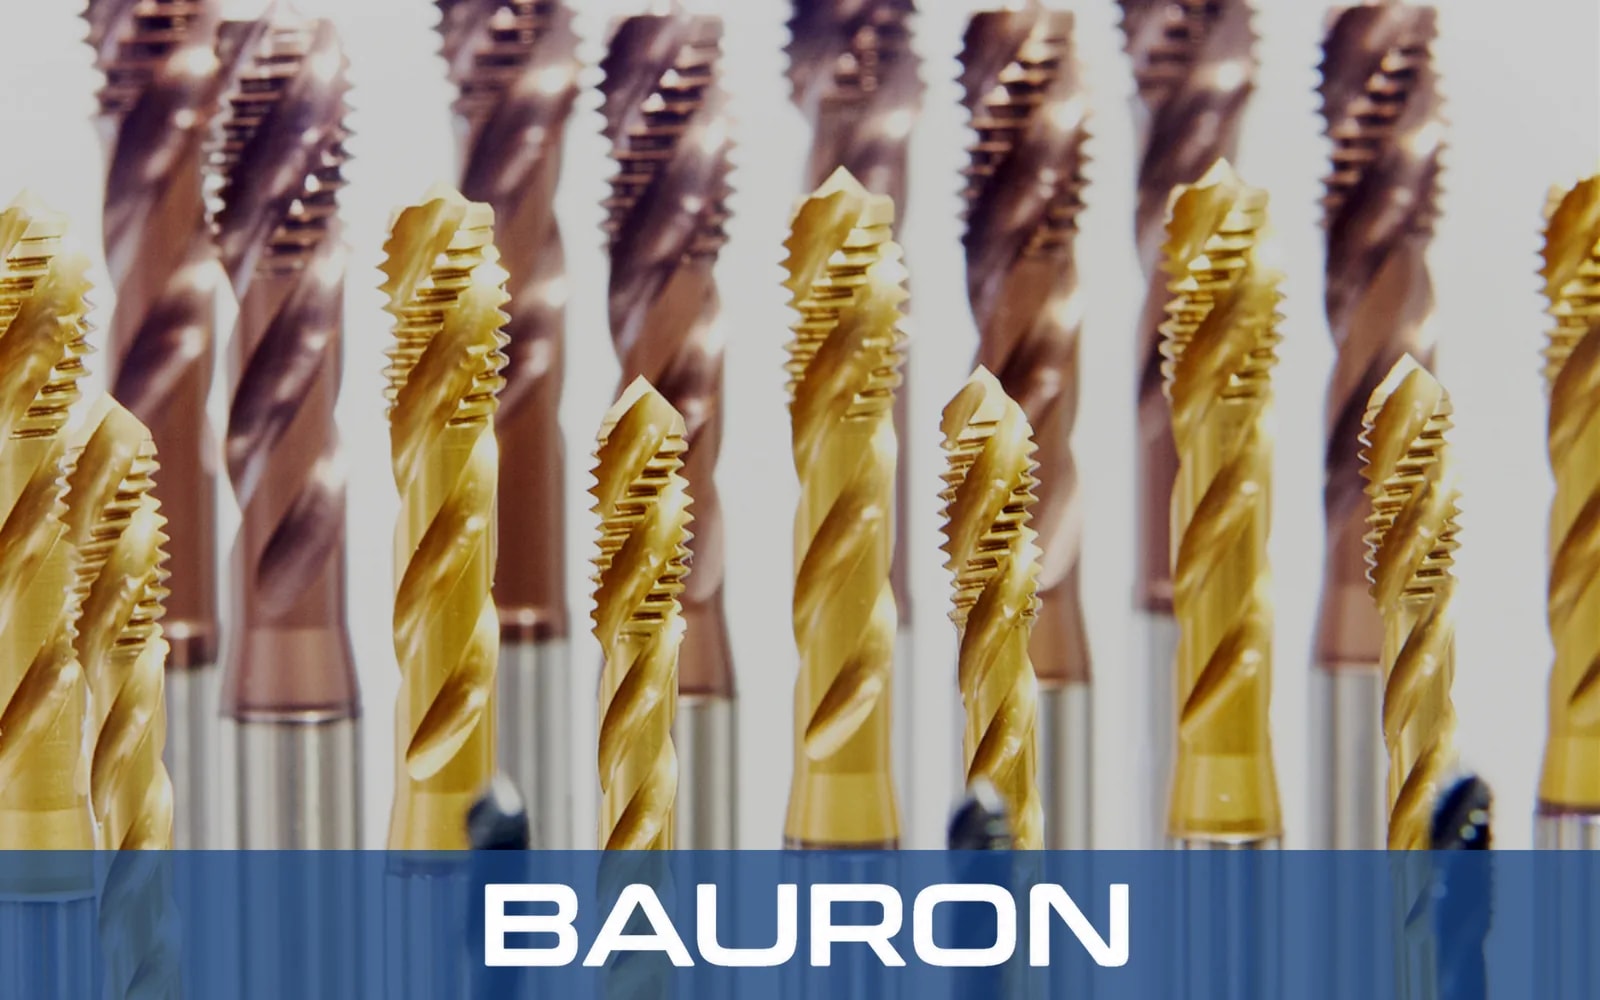
De flesta gängtappar har dessutom en tunn ytbeläggning. En bra beläggning hjälper gängtappen att skära mjukare, hålla sig vass längre och hindra metall från att fastna på den. För stål och rostfritt stål väljer ni en hård beläggning som tål värme väl. För aluminium, koppar och plaster väljer ni en glatt, polerad gängtapp som inte låter mjukt material byggas upp på skäreggarna. Vår guide till beläggningar för pinnfräsar jämför samma beläggningsfamiljer på fräsverktyg.
Mycket hårda gängtappar håller längst i moderna, stabila CNC-maskiner. I äldre maskiner eller vid handgängning håller en segare koboltgängtapp oftast längre, eftersom den är mindre benägen att flisa sig eller gå av.
Var används gängtappar med spiralspets och med spiralspånkanal inom industrin?
| Applikation | Håltyp | Rekommenderad gängtapp |
|---|---|---|
| M8 × 1,25-hål genom en konsol i rostfritt stål 304 | Genomgående | Spiralspets, kobolt-HSS med TiCN |
| M6-sackhål i ett hydraulblock av aluminium 6061 | Sackhål | Spiralspånkanal med hög spiralvinkel, blank eller CrN |
| 1/2-13-gängor i monteringsplåtar av stål för stålkonstruktioner | Genomgående | Spiralspets, ångbehandlat HSS |
| Sackhål i ett växellådshus av stål 4140 | Sackhål | Spiralspånkanal med låg spiralvinkel, TiAlN |
| Pumphus i gråjärn | Genomgående eller sackhål | Rak spånkanal eller spiralspets; gjutjärn ger pulverformiga spånor som inte behöver föras ut via spiralformade spånkanaler |
Hur påverkar borrningen med spiralborr gängresultatet?
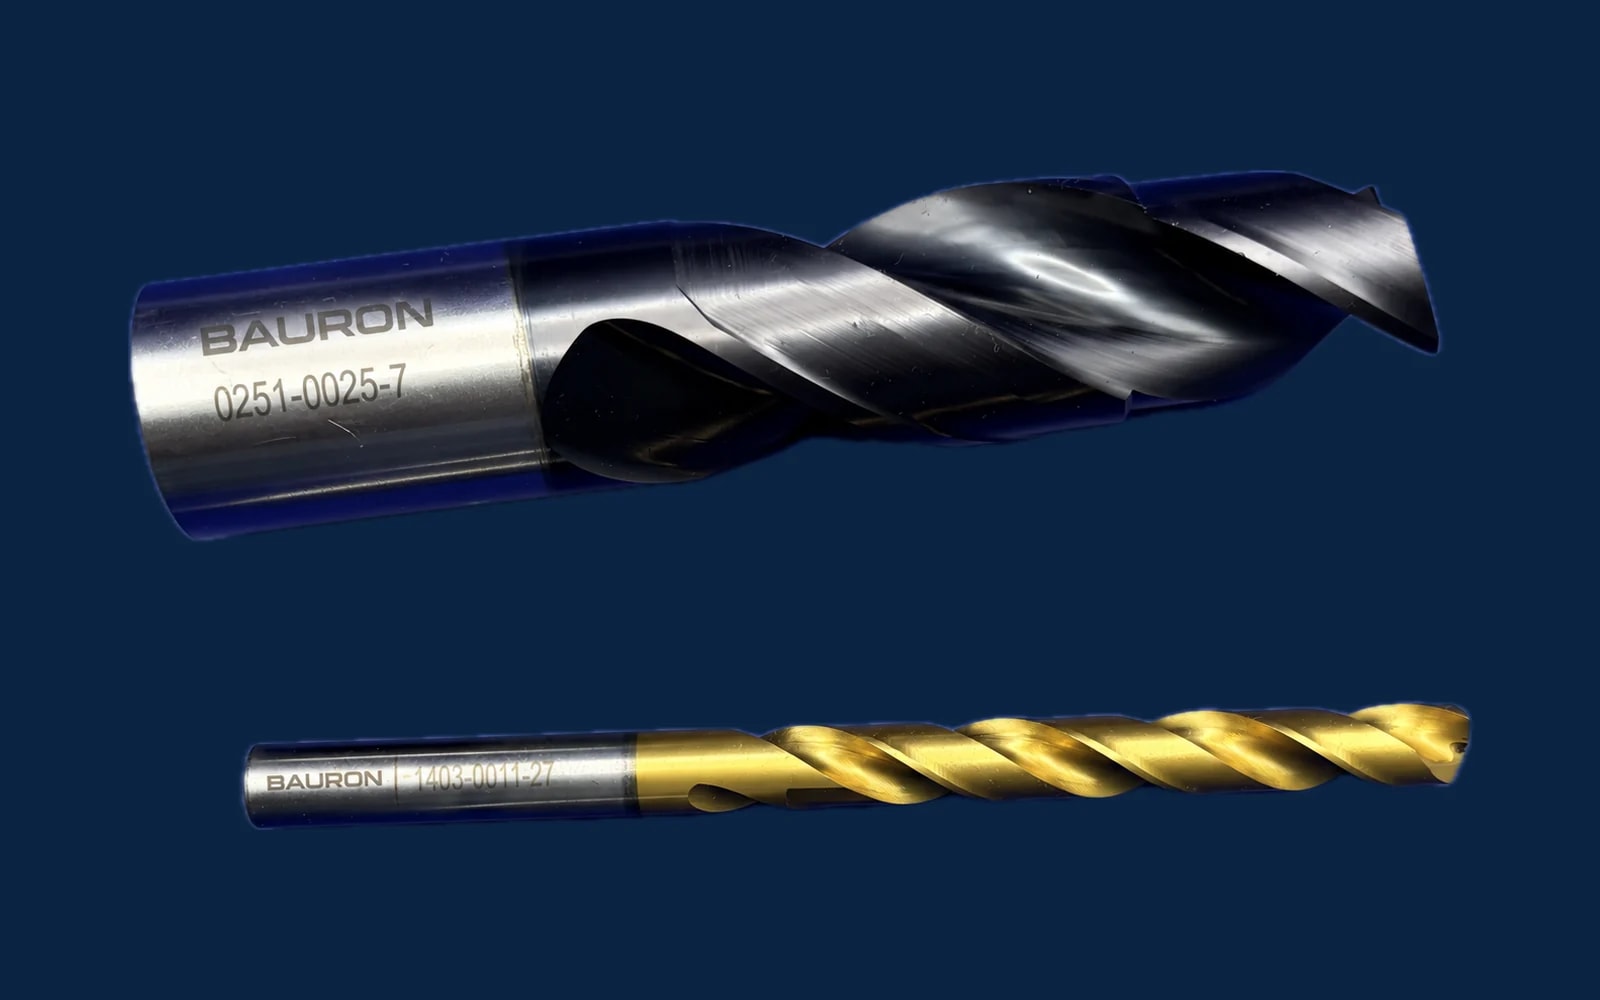
Gängkvaliteten börjar med det borrade hålet. När hålet först borras med spiralborr och sedan gängas bestämmer spiralborren i normallängd den kärndiameter, rakhet och yta som gängtappen får arbeta med. Använd rätt kärnhålsborr (6,8 mm för M8 × 1,25, #7 för 1/4-20 UNC) och håll borren vass, eftersom en deformationshärdad hålvägg i rostfritt stål snabbt förkortar gängtappens livslängd.
För sackhål som gängas med gängtappar med spiralspets borrar ni så djupt att det finns spånutrymme under den sista fullständiga gängan.
Lönar det sig att köpa en sats gängtappar med spiralspets?
En sats gängtappar med spiralspets som täcker vanliga storlekar (till exempel M3–M12, eller #4–1/2" UNC) passar underhållsverkstäder och plåt- och smidesverkstäder som främst gängar genomgående hål. Produktionslinjer köper oftast enskilda gängtappar som är anpassade till ett visst material och en viss maskin. Leverantörer som Bauron kan hjälpa till när ett jobb kräver en icke-standardiserad geometri, ett ansnitt eller en beläggning som katalogsatserna inte täcker.
Vilka är de vanligaste problemen vid gängning och hur åtgärdar ni dem?
| Problem | Trolig orsak | Åtgärd |
|---|---|---|
| Gängtappen går av i botten av ett sackhål | Gängtapp med spiralspets packar spånor; för grunt borrdjup | Byt till en gängtapp med spiralspånkanal eller borra djupare |
| Spånor lindar sig runt gängtappen i genomgående hål | Gängtapp med spiralspånkanal drar långa spånor uppåt | Använd en gängtapp med spiralspets |
| För stora eller rivna gängor i aluminium | Löseggsbildning, dålig smörjning | Använd en blank eller CrN-belagd gängtapp med hög spiralvinkel och en lämplig skärvätska |
| Snabbt slitage i rostfritt stål | Värme, deformationshärdning, fel grundmaterial | Använd kobolt-HSS med TiCN, sänk hastigheten och tillför kylvätska direkt i skärzonen |
| Trattformade eller koniska gängor | Bristande inriktning mellan spindel och hål | Använd styv (synkroniserad) gängning eller en flytande gängtappshållare |
| Urflisade tänder på gängtappar i hårdmetall | Vibrationer eller kast i spindeln | Förbättra styvheten eller byt till PM-HSS |
De flesta haverier med gängtappar beror på tre orsaker: fel typ av spånkanal för hålet, ett felaktigt borrat hål eller dålig smörjning.
Vilken gängtapp ska ni välja?
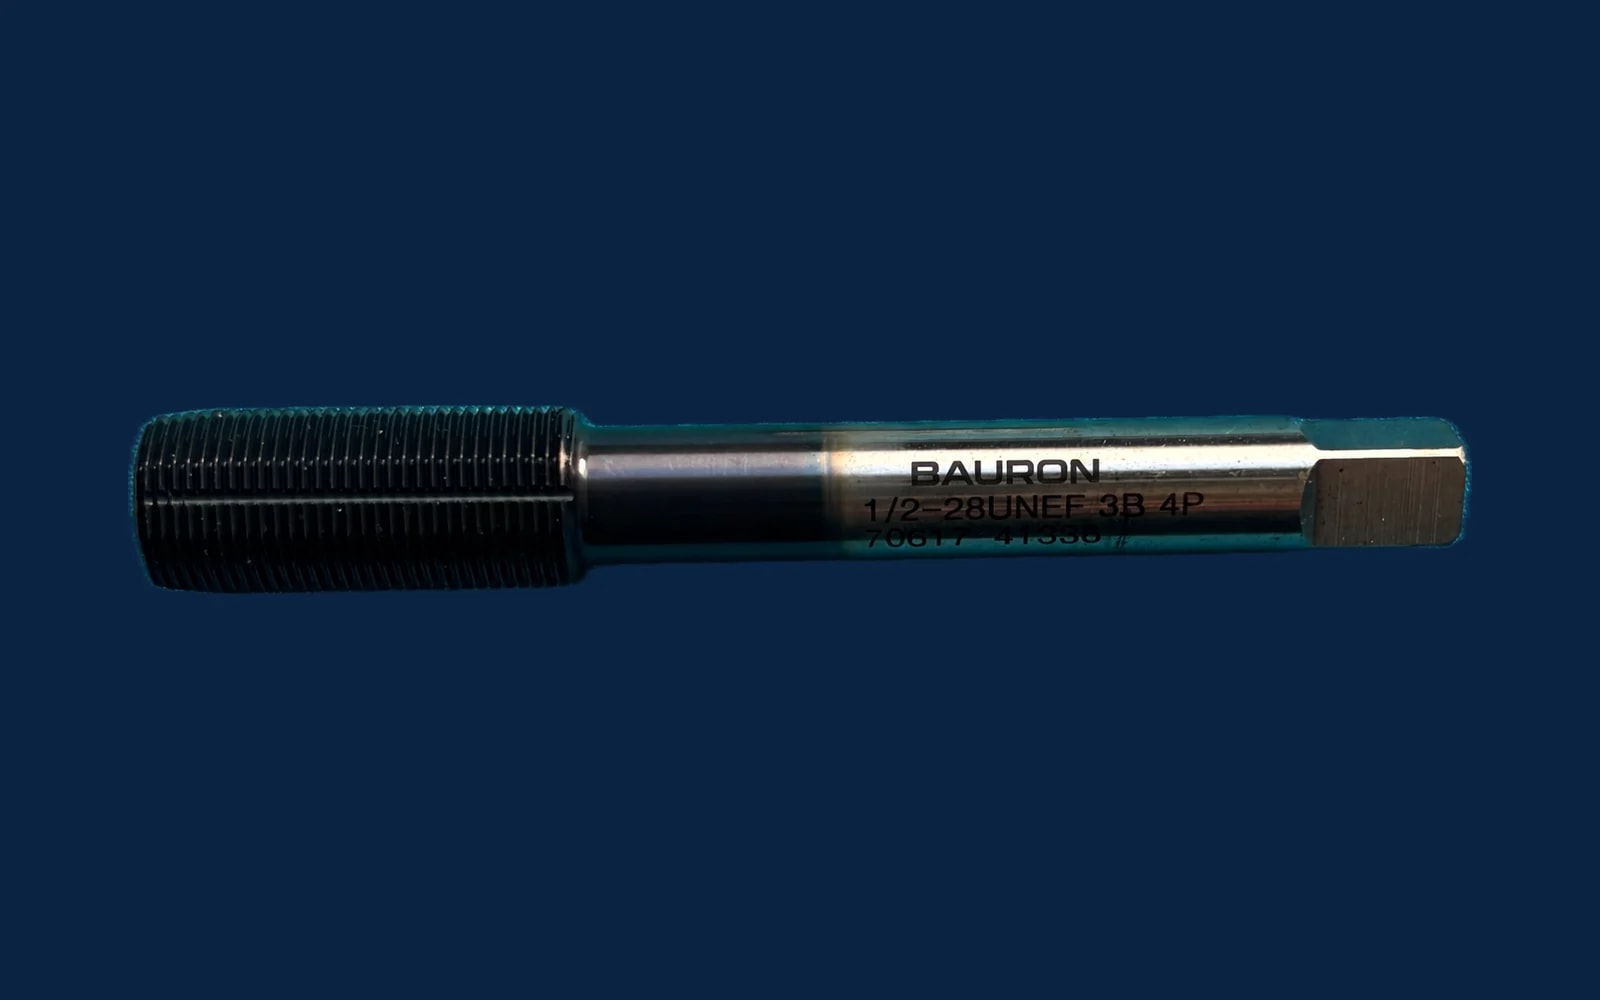
Välj utifrån vart spånorna ska ta vägen. Gängtappar med spiralspets skjuter spånorna framför sig, så de passar genomgående hål och kan köras snabbare tack vare sin starkare kärna. Gängtappar med spiralspånkanal drar ut spånorna ur hålet, så de passar sackhål, med spiralvinkeln anpassad till arbetsstyckets material.
Anpassa därefter gängtappens material och beläggning till arbetsstycket och maskinen, och börja med ett rent borrat hål i rätt storlek. Gör ni dessa tre val rätt undviker ni de flesta gängtappsbrott och kasserade gängor. För ovanliga material, gängformer eller produktionsvolymer kan en verktygsspecialist som Bauron rekommendera eller tillverka en gängtapp som är byggd för jobbet: se våra gängtappar, starta en konstruktion av specialverktyg eller begär en offert.