Spånkanalskonfiguration
Raka spånkanaler passar vanliga genomgående hål och hål utan avbrott. Vänsterspiralformade spånkanaler med högerskär trycker spånen framåt och förhindrar att verktyget hakar upp sig över kilspår eller korshål.
Den här tekniska guiden tillämpar grundprinciperna för verktygsdesign på brotschgeometri, spånkanalsdelning, ingångsvinklar och specialkonstruktion av högpresterande CNC-brotschar.
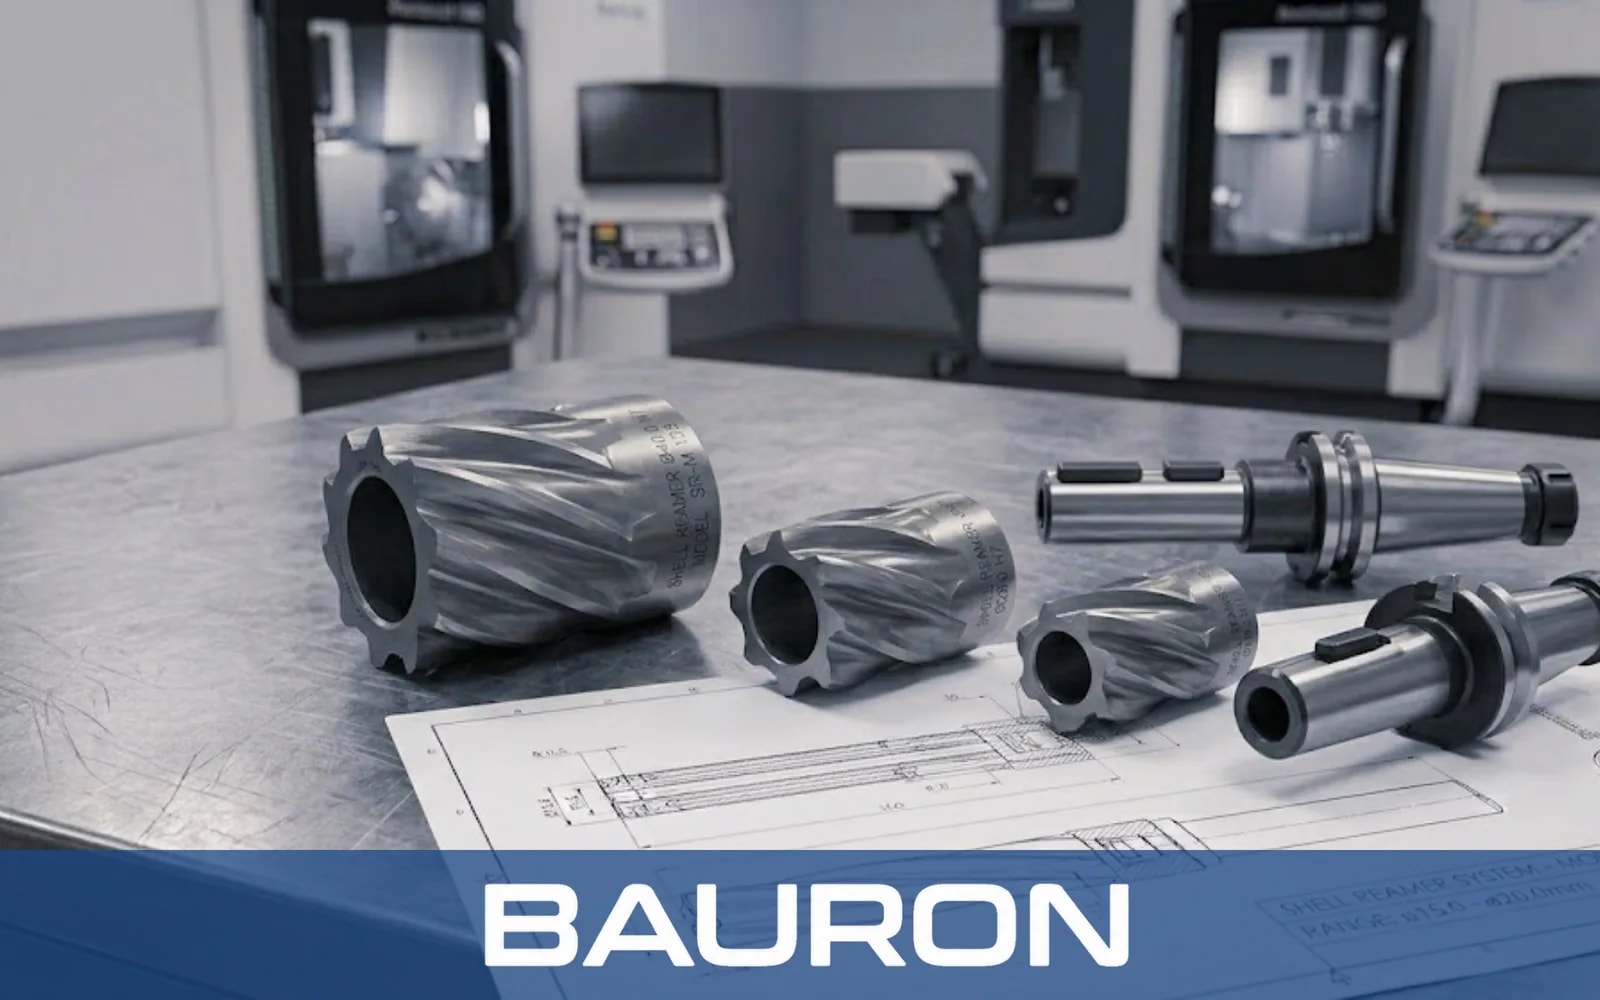
En optimerad brotschdesign är avgörande för exakt hålrundhet, snäva måttoleranser på H7 eller bättre och spegelblank ytfinish. Brotschning är en precisionsbearbetningsprocess som avlägsnar tunna materialskikt från förborrade hål. Effektiva specialbrotschar balanserar antal skär, stödfasbredd, ojämn delning och spånflödets riktning för att förhindra vibrationer och fel i håldiametern.
Raka spånkanaler passar vanliga genomgående hål och hål utan avbrott. Vänsterspiralformade spånkanaler med högerskär trycker spånen framåt och förhindrar att verktyget hakar upp sig över kilspår eller korshål.
Varierande vinkelavstånd mellan spånkanalerna bryter harmonisk resonans, eliminerar vibrationsmärken och bidrar till verklig rundhet.
På en maskinbrotsch står en primär ingångsfas på 45° för materialavverkningen, medan en sekundär fas eller radie jämnar ut övergången och bidrar till fin ytfinish.
Smala cylindriska stödfaser minskar skärfriktionen mot hålväggarna. En lätt bakåtkonicitet förhindrar att verktyget kärvar och repar ytan när det dras ut.
Använd skarpa skärande stödfaser, starkt positiva spånvinklar, polerade spånkanaler och DLC- eller ZrN-beläggningar för att förhindra kallsvetsning och lödegg.
Substrat av mikrokornig solid hårdmetall, vänsterspiralformade spånkanaler, smala stödfaser och värmebeständiga AlTiN- eller nACo-beläggningar klarar dessa krävande material.
Raka spånkanaler med negativ spånvinkel och ultrafint mikrohonade eggar klarar hög hårdhet utan mikroflisning av tänderna.
Diamantbelagda PCD-brotschar eller brotschar i mikrokornig hårdmetall med stora släppningsvinklar motstår snabbt diameterslitage, eftersom dessa material för CNC-verktyg behåller eggen mot nötande fyllmedel.
Standardbrotschar är begränsade till grundläggande decimalstorlekar och standardtoleranser. Specialiserade brotschar som tillverkas som specialskärverktyg kan uppfylla applikationsspecifika produktionskrav.
Genom att kombinera håldimensionering, fasning och planfinbearbetning i ett enda pass kan cykeltiderna kortas.
Specialbrotschar kan slipas till exakta diametrar på submikronnivå, till exempel +0.0002 tum / −0.0000 tum, för specifika lagerpassningar eller styrstift.
Spiralformad invändig kylmedelstillförsel spolar effektivt bort mikrospån, förlänger verktygslivslängden och bevarar hålets fina ytfinish.
Bauron tillverkar ett komplett sortiment av brotschgeometrier, grupperade efter applikation. Varje kategoridiagram nedan visas tillsammans med de brotschtyper som ingår i kategorin.
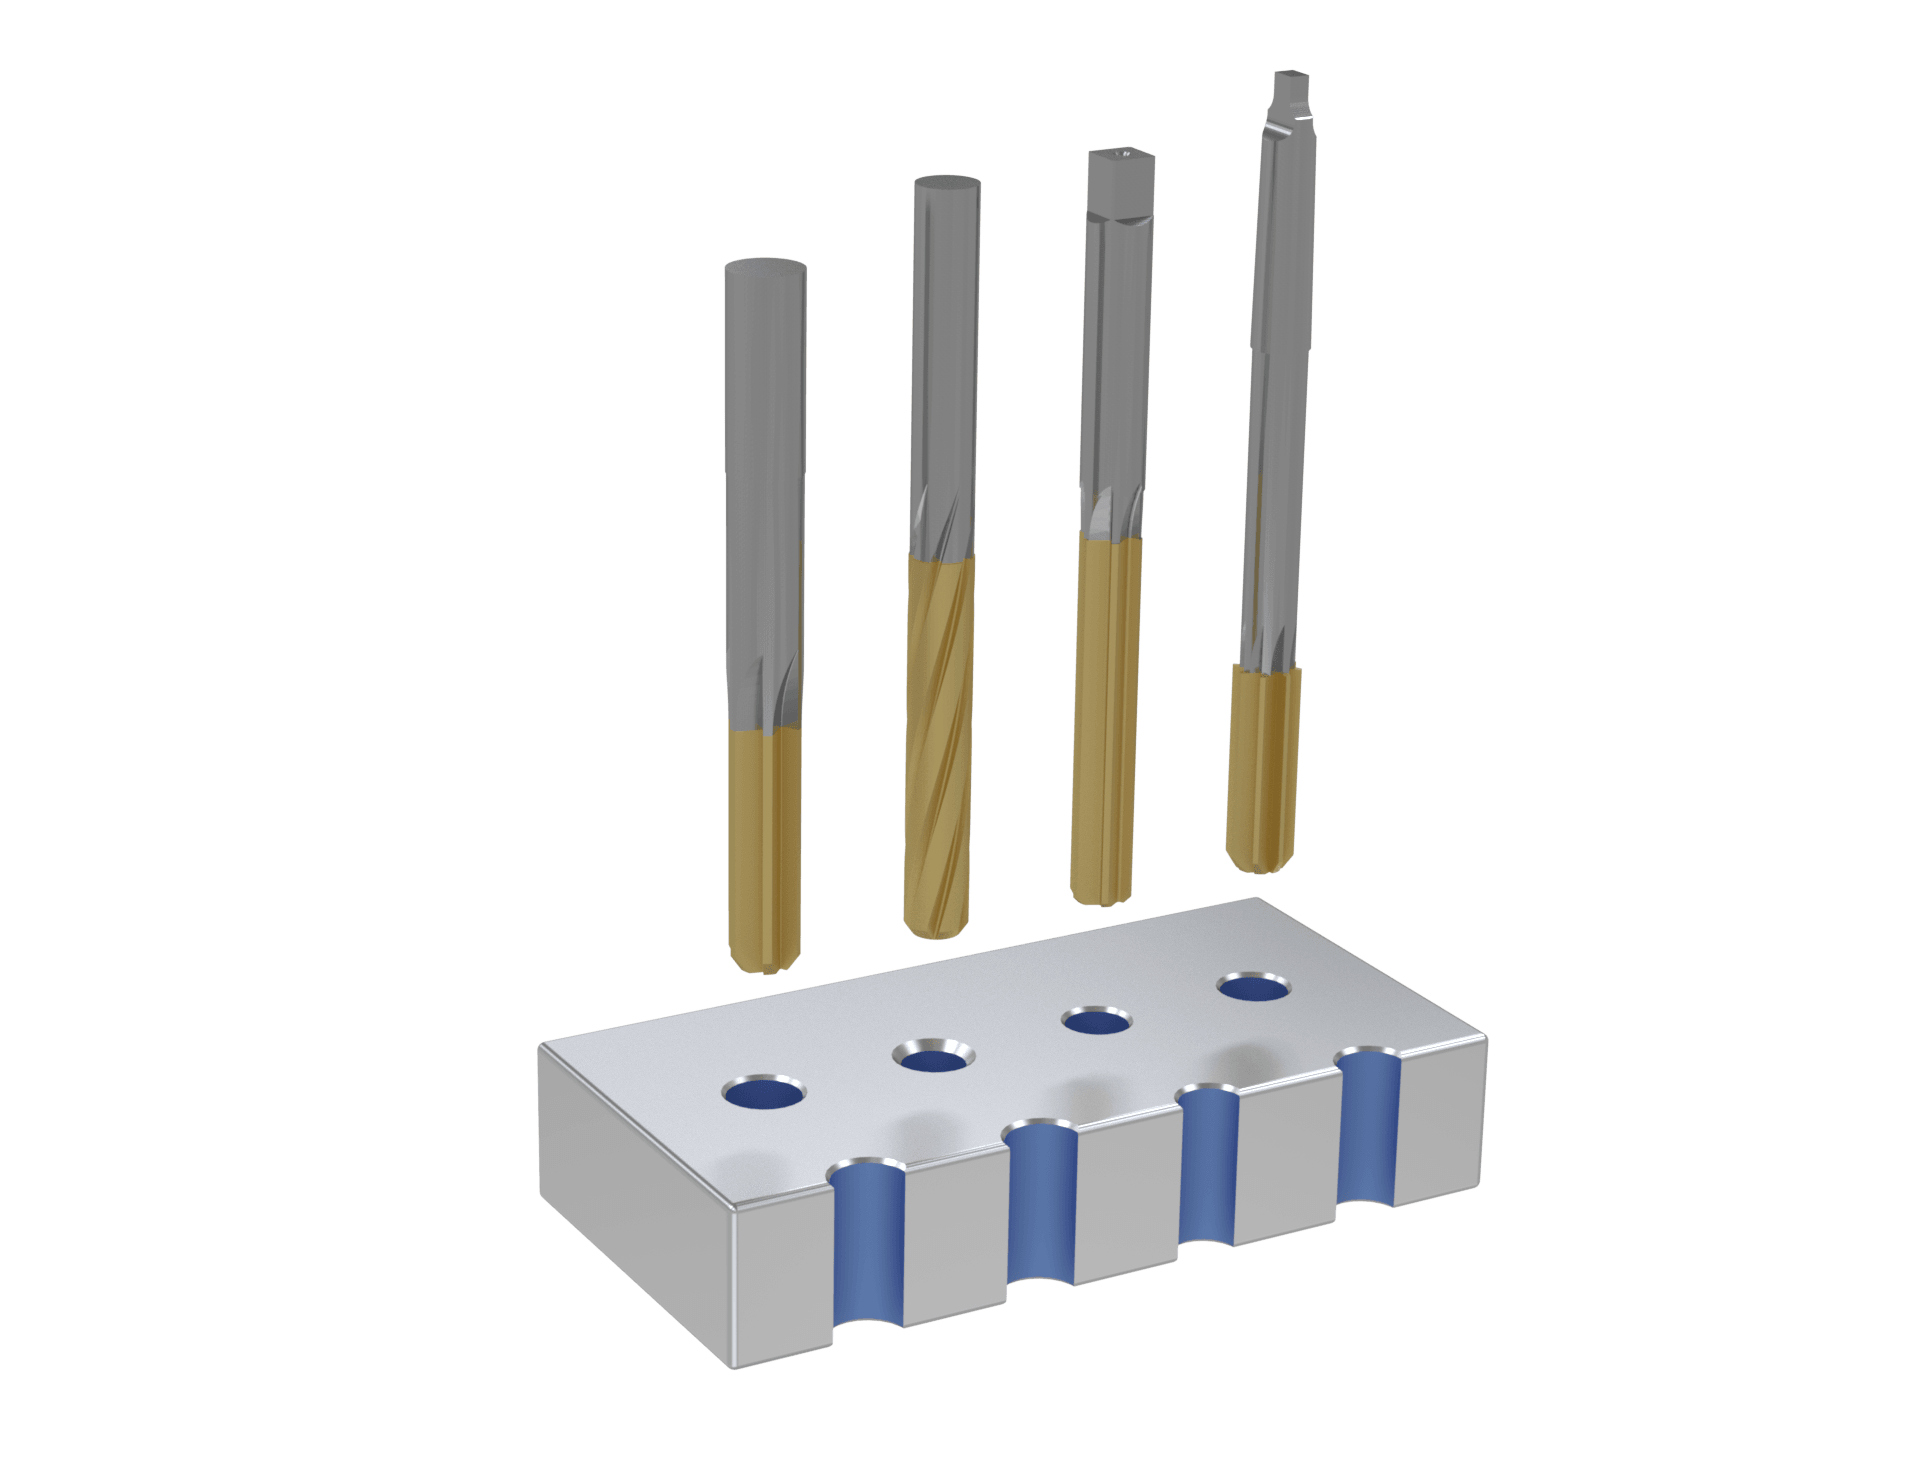
Exakt hålfinbearbetning vid hand- och maskinbrotschning.
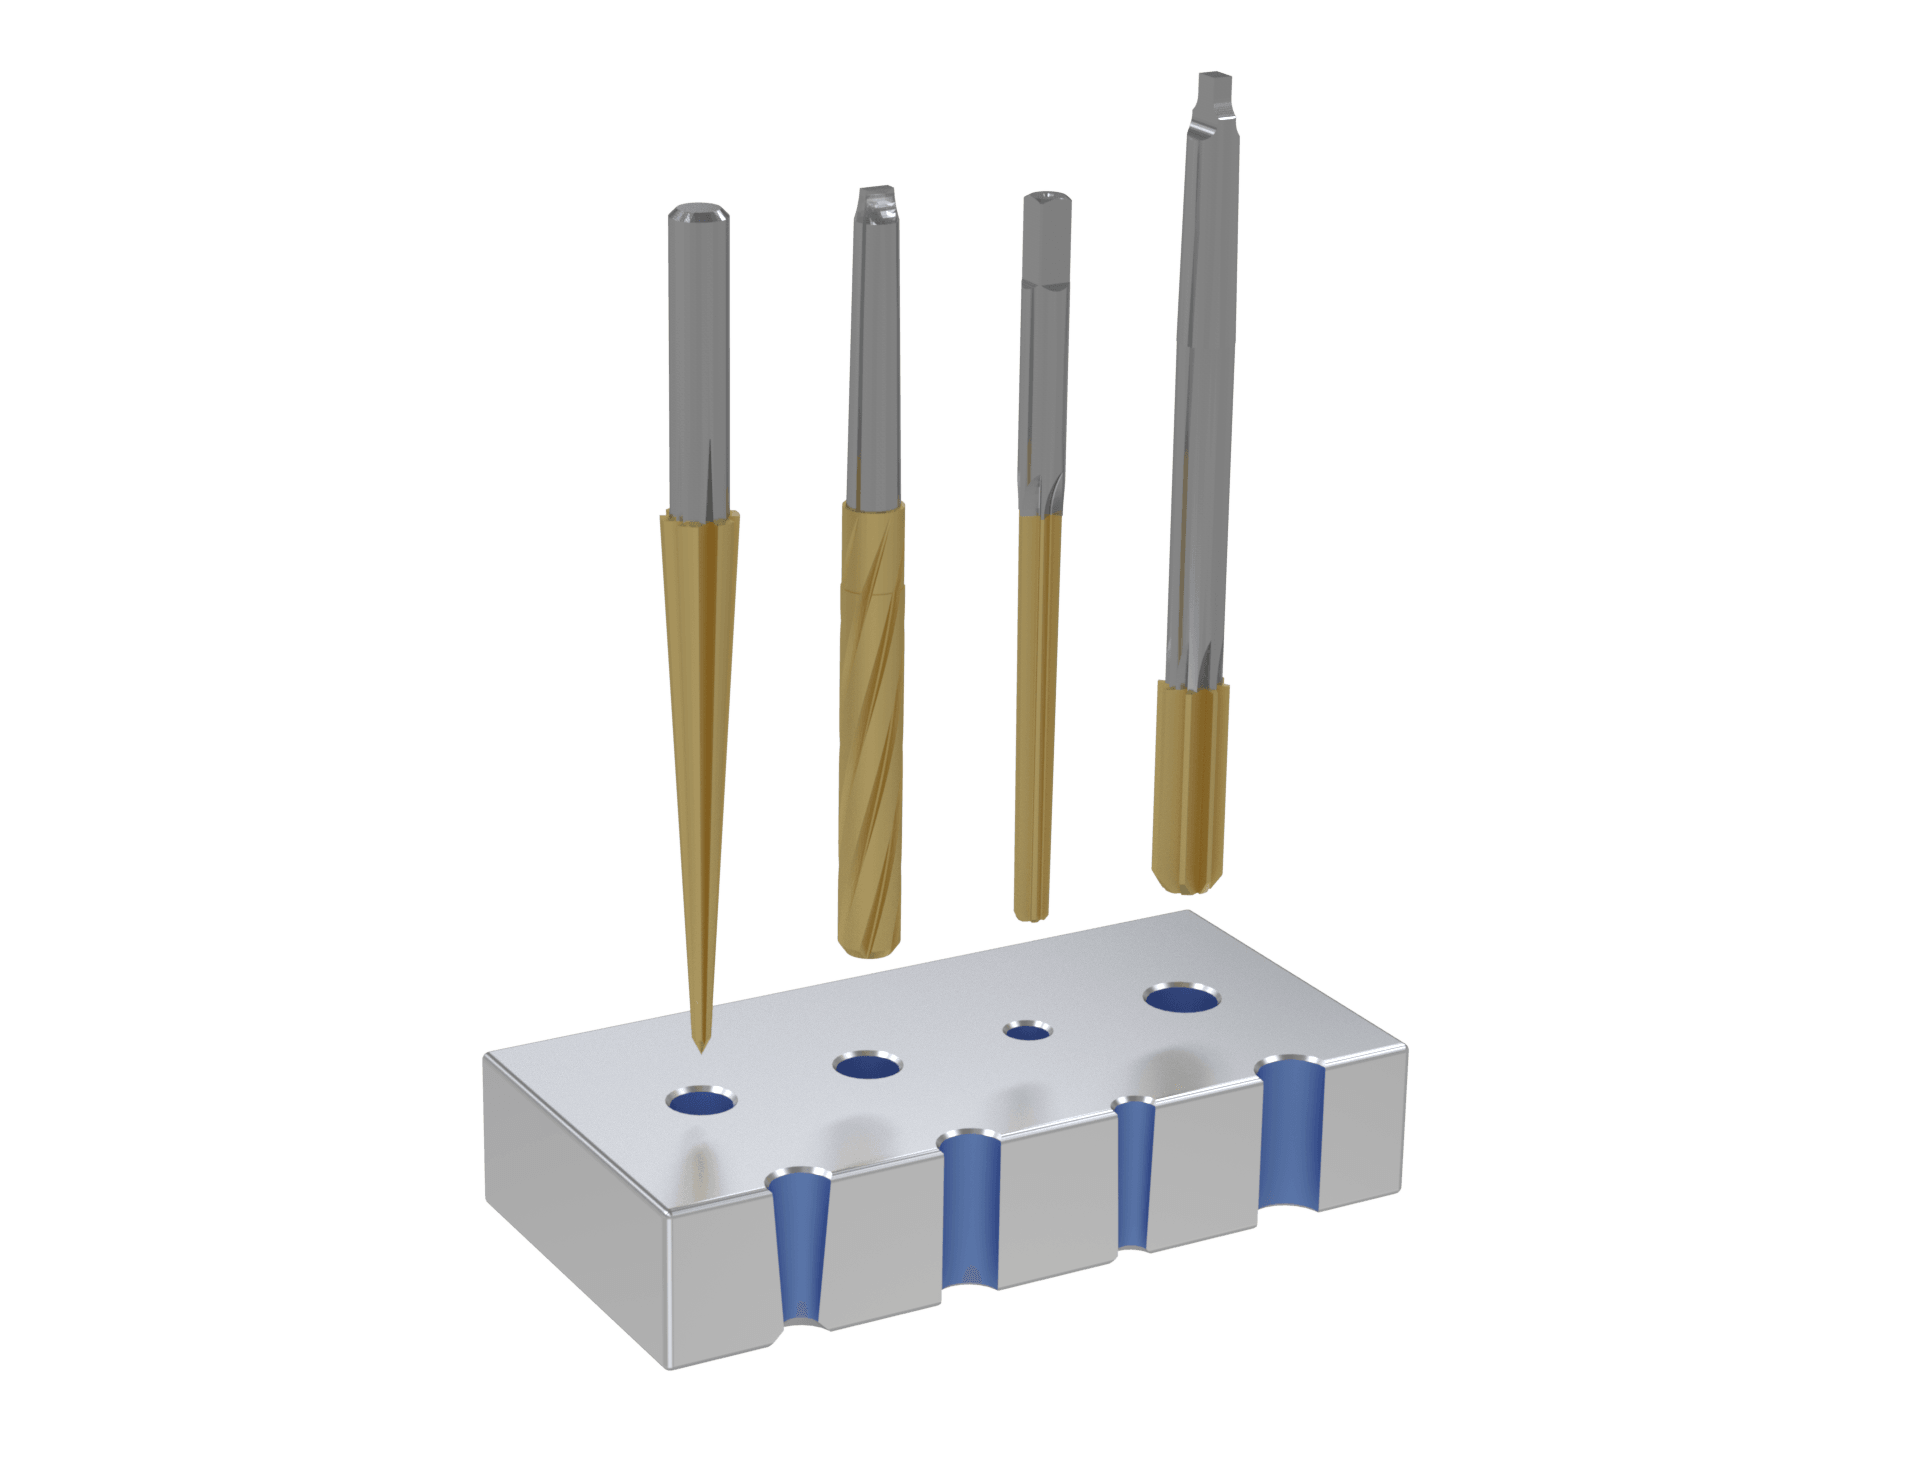
Precisionsgeometrier för koniska hål och stift med snäva toleranser.
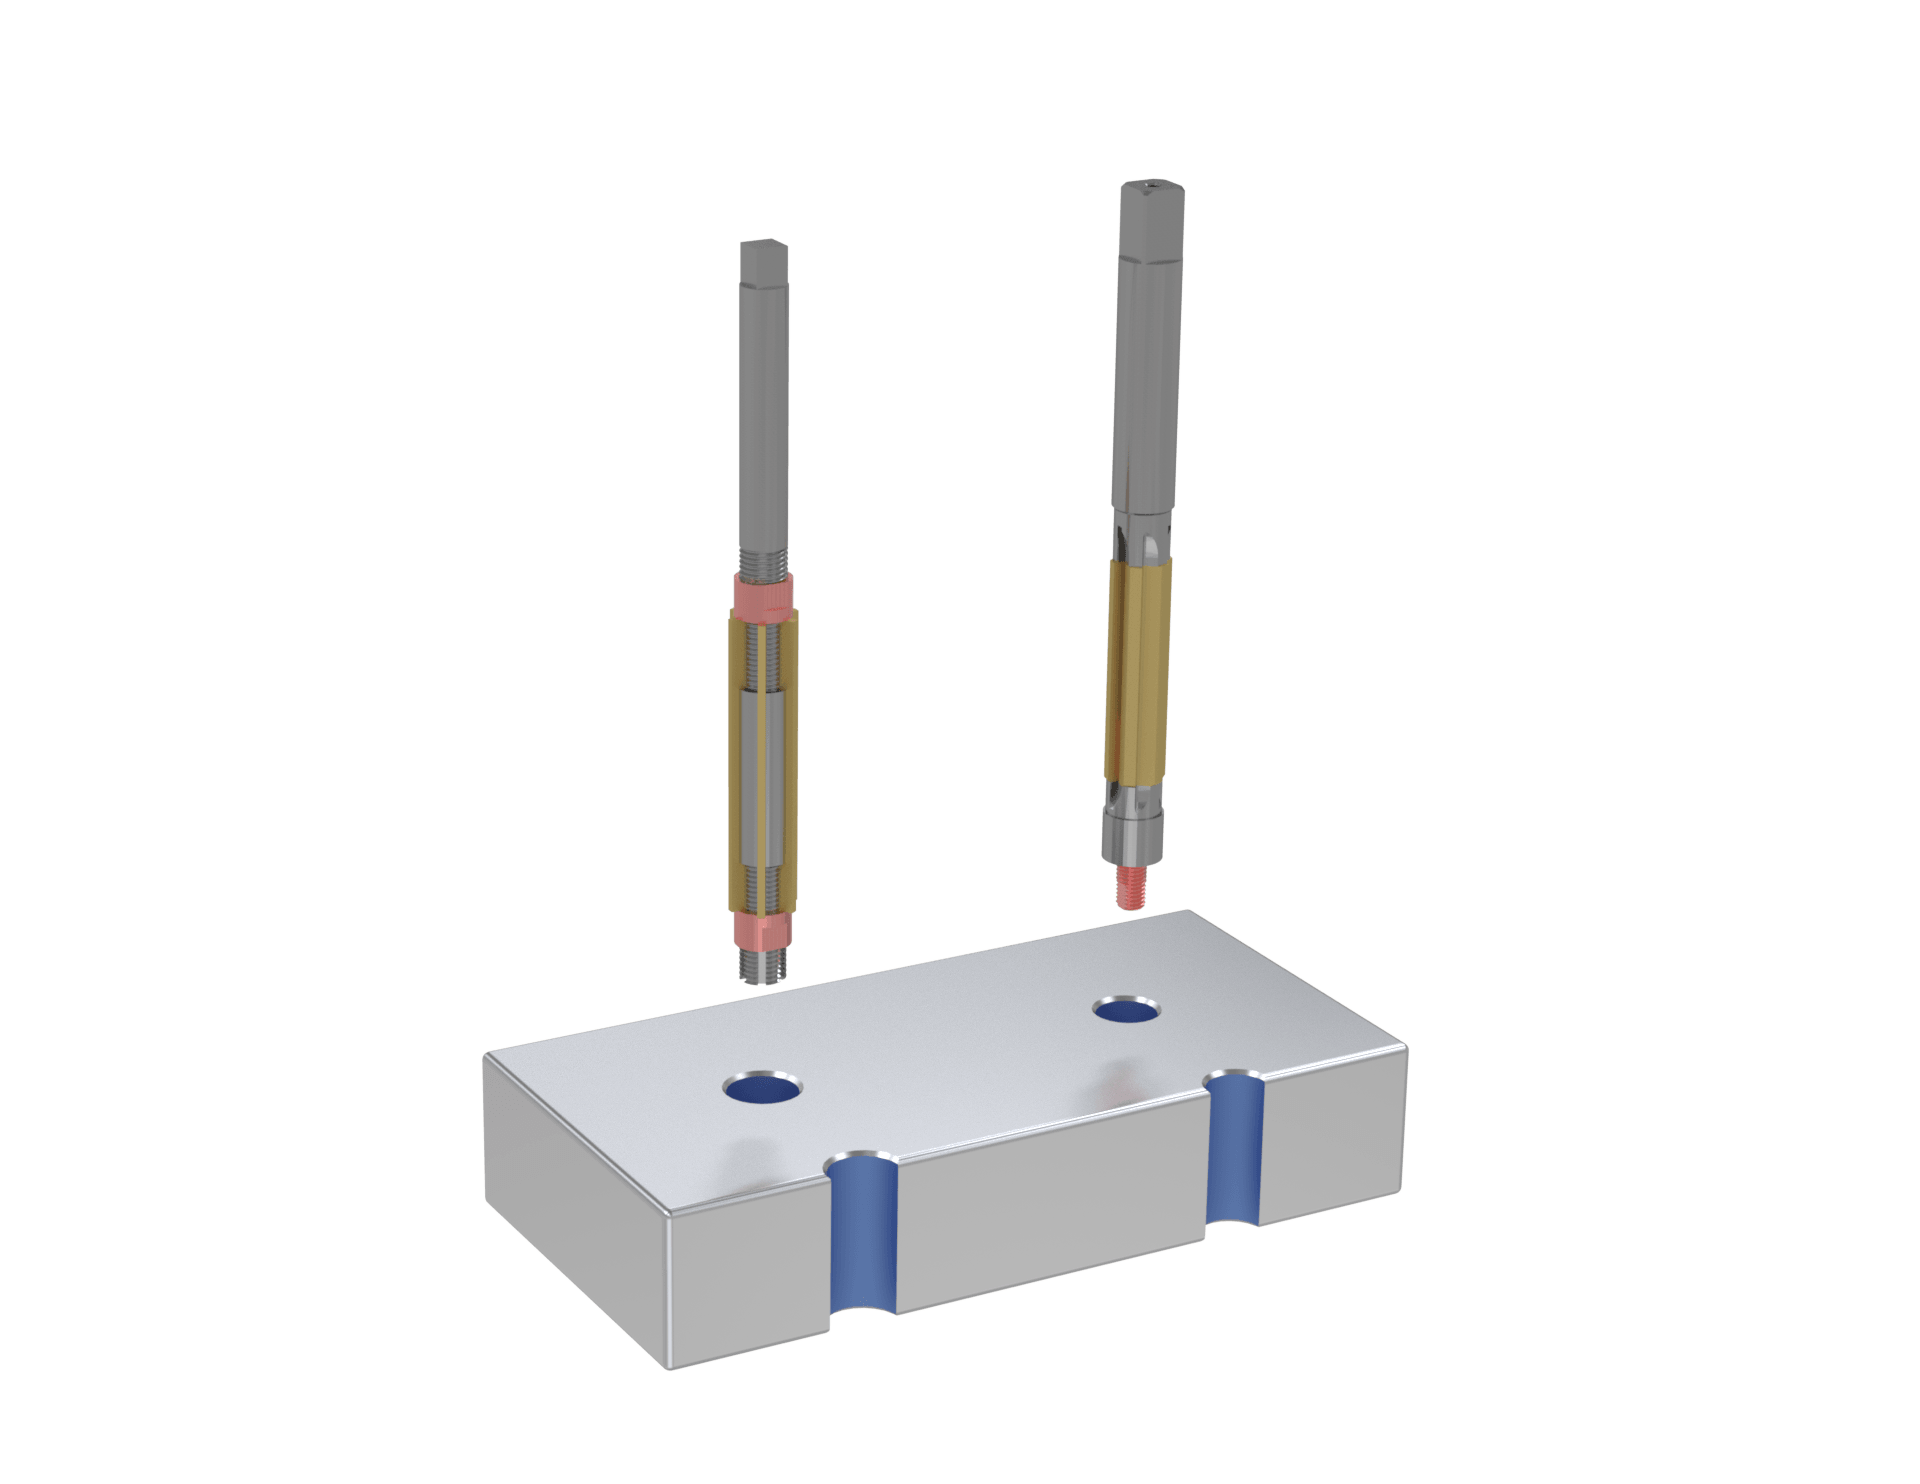
Brotschar med justerbar diameter för snäva toleranser och slitna hål.
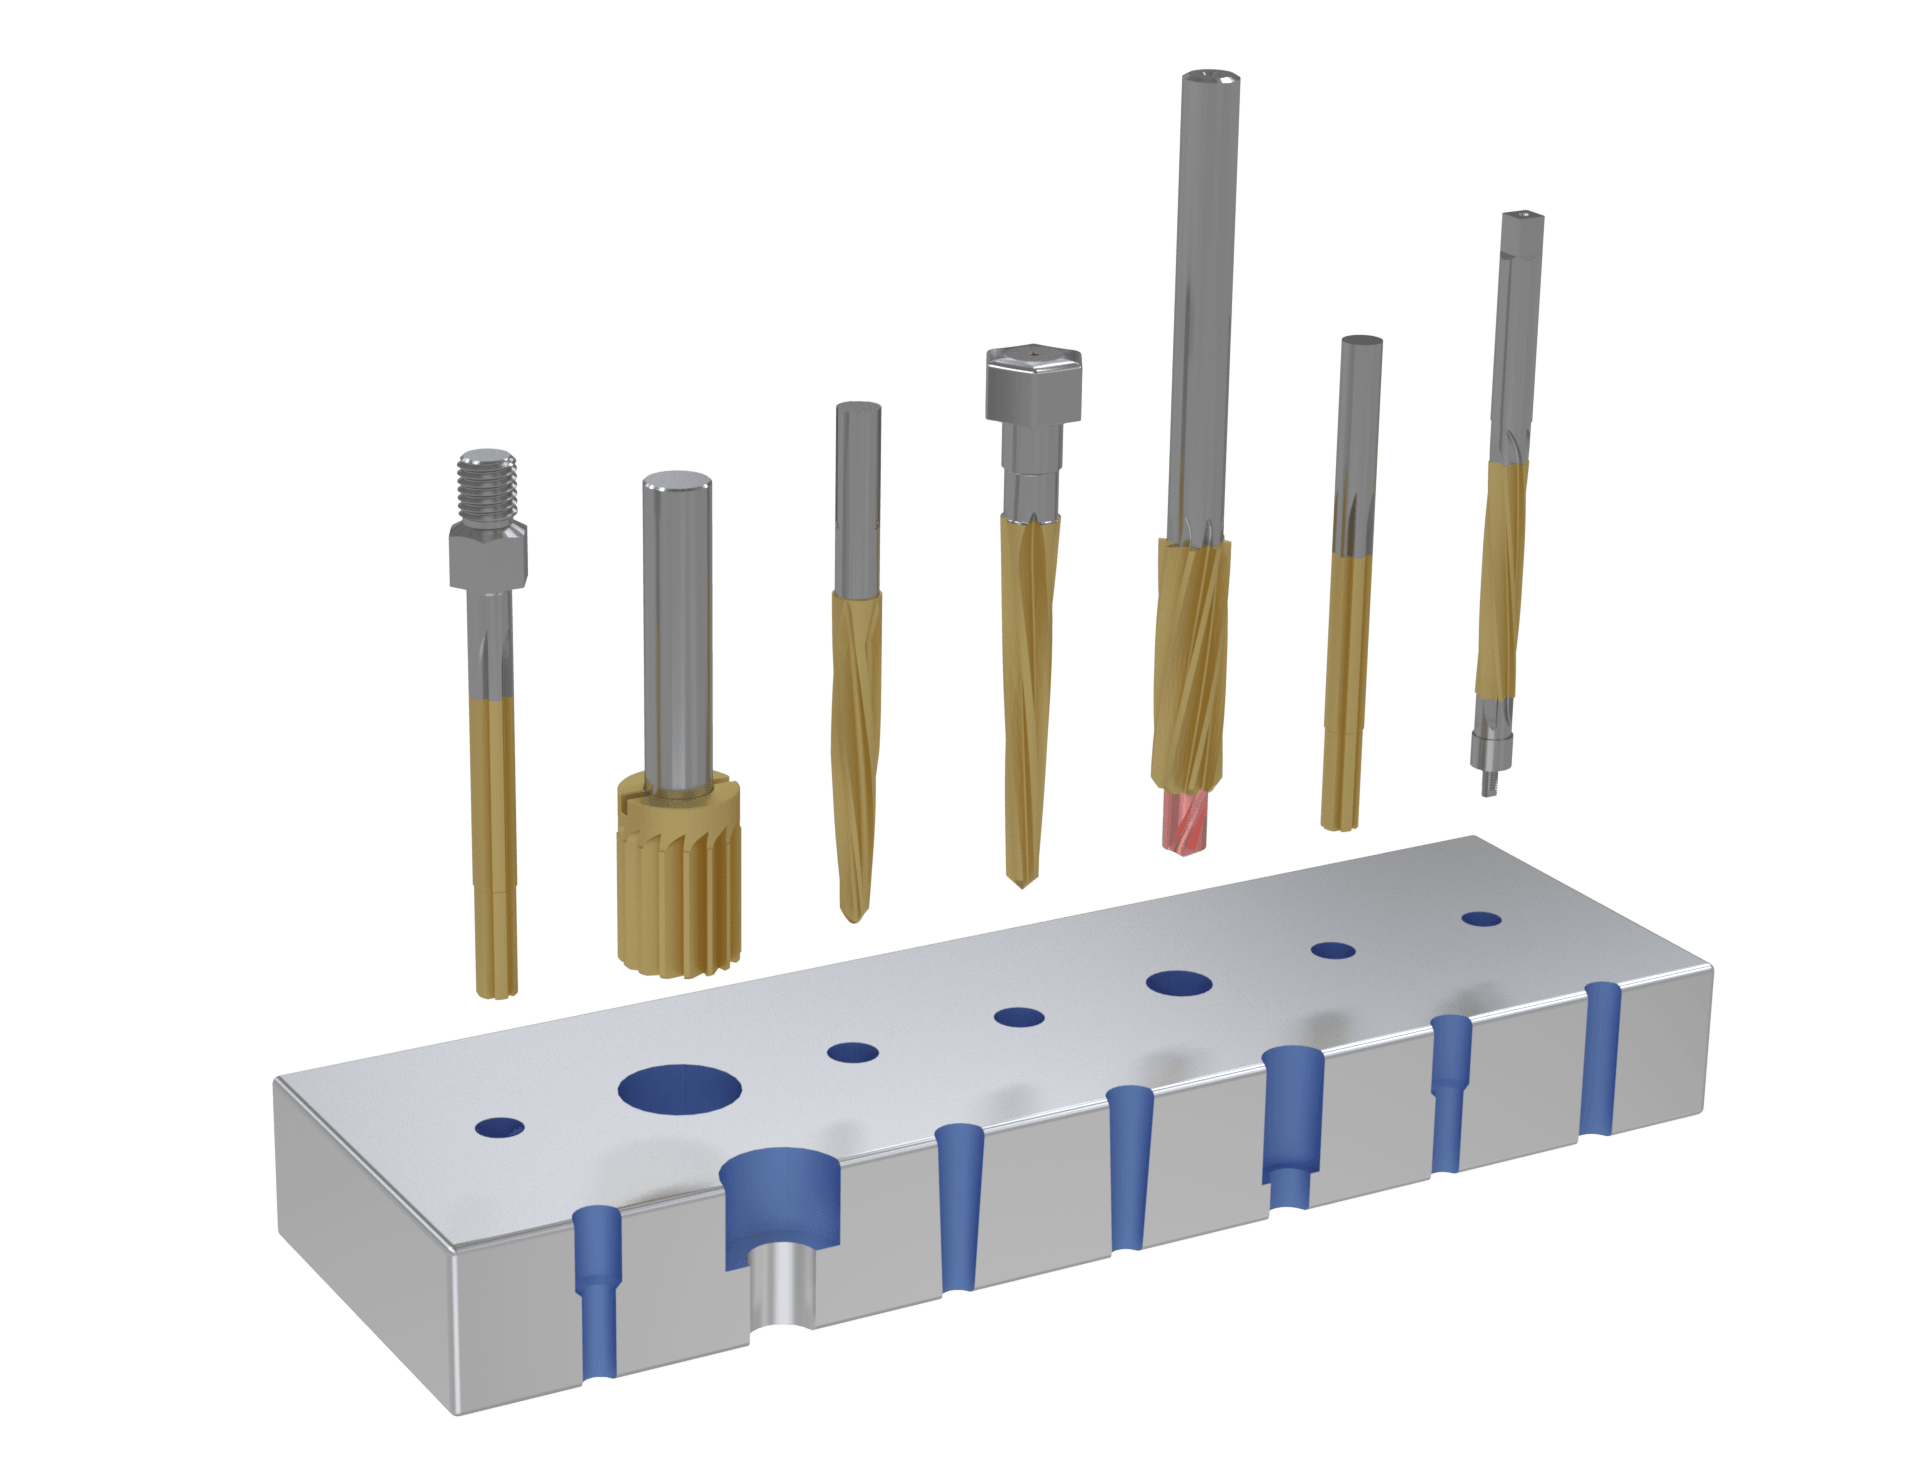
Specialkonstruerade brotschar för hål med flera diametrar, konstruktionsarbeten och industriellt arbete.
Varje brotsch från Bauron kan tillverkas med det skaftgränssnitt som passar bäst för er maskin och hållare. Varje skafttyp nedan visas med hur den monteras och var den presterar bäst.
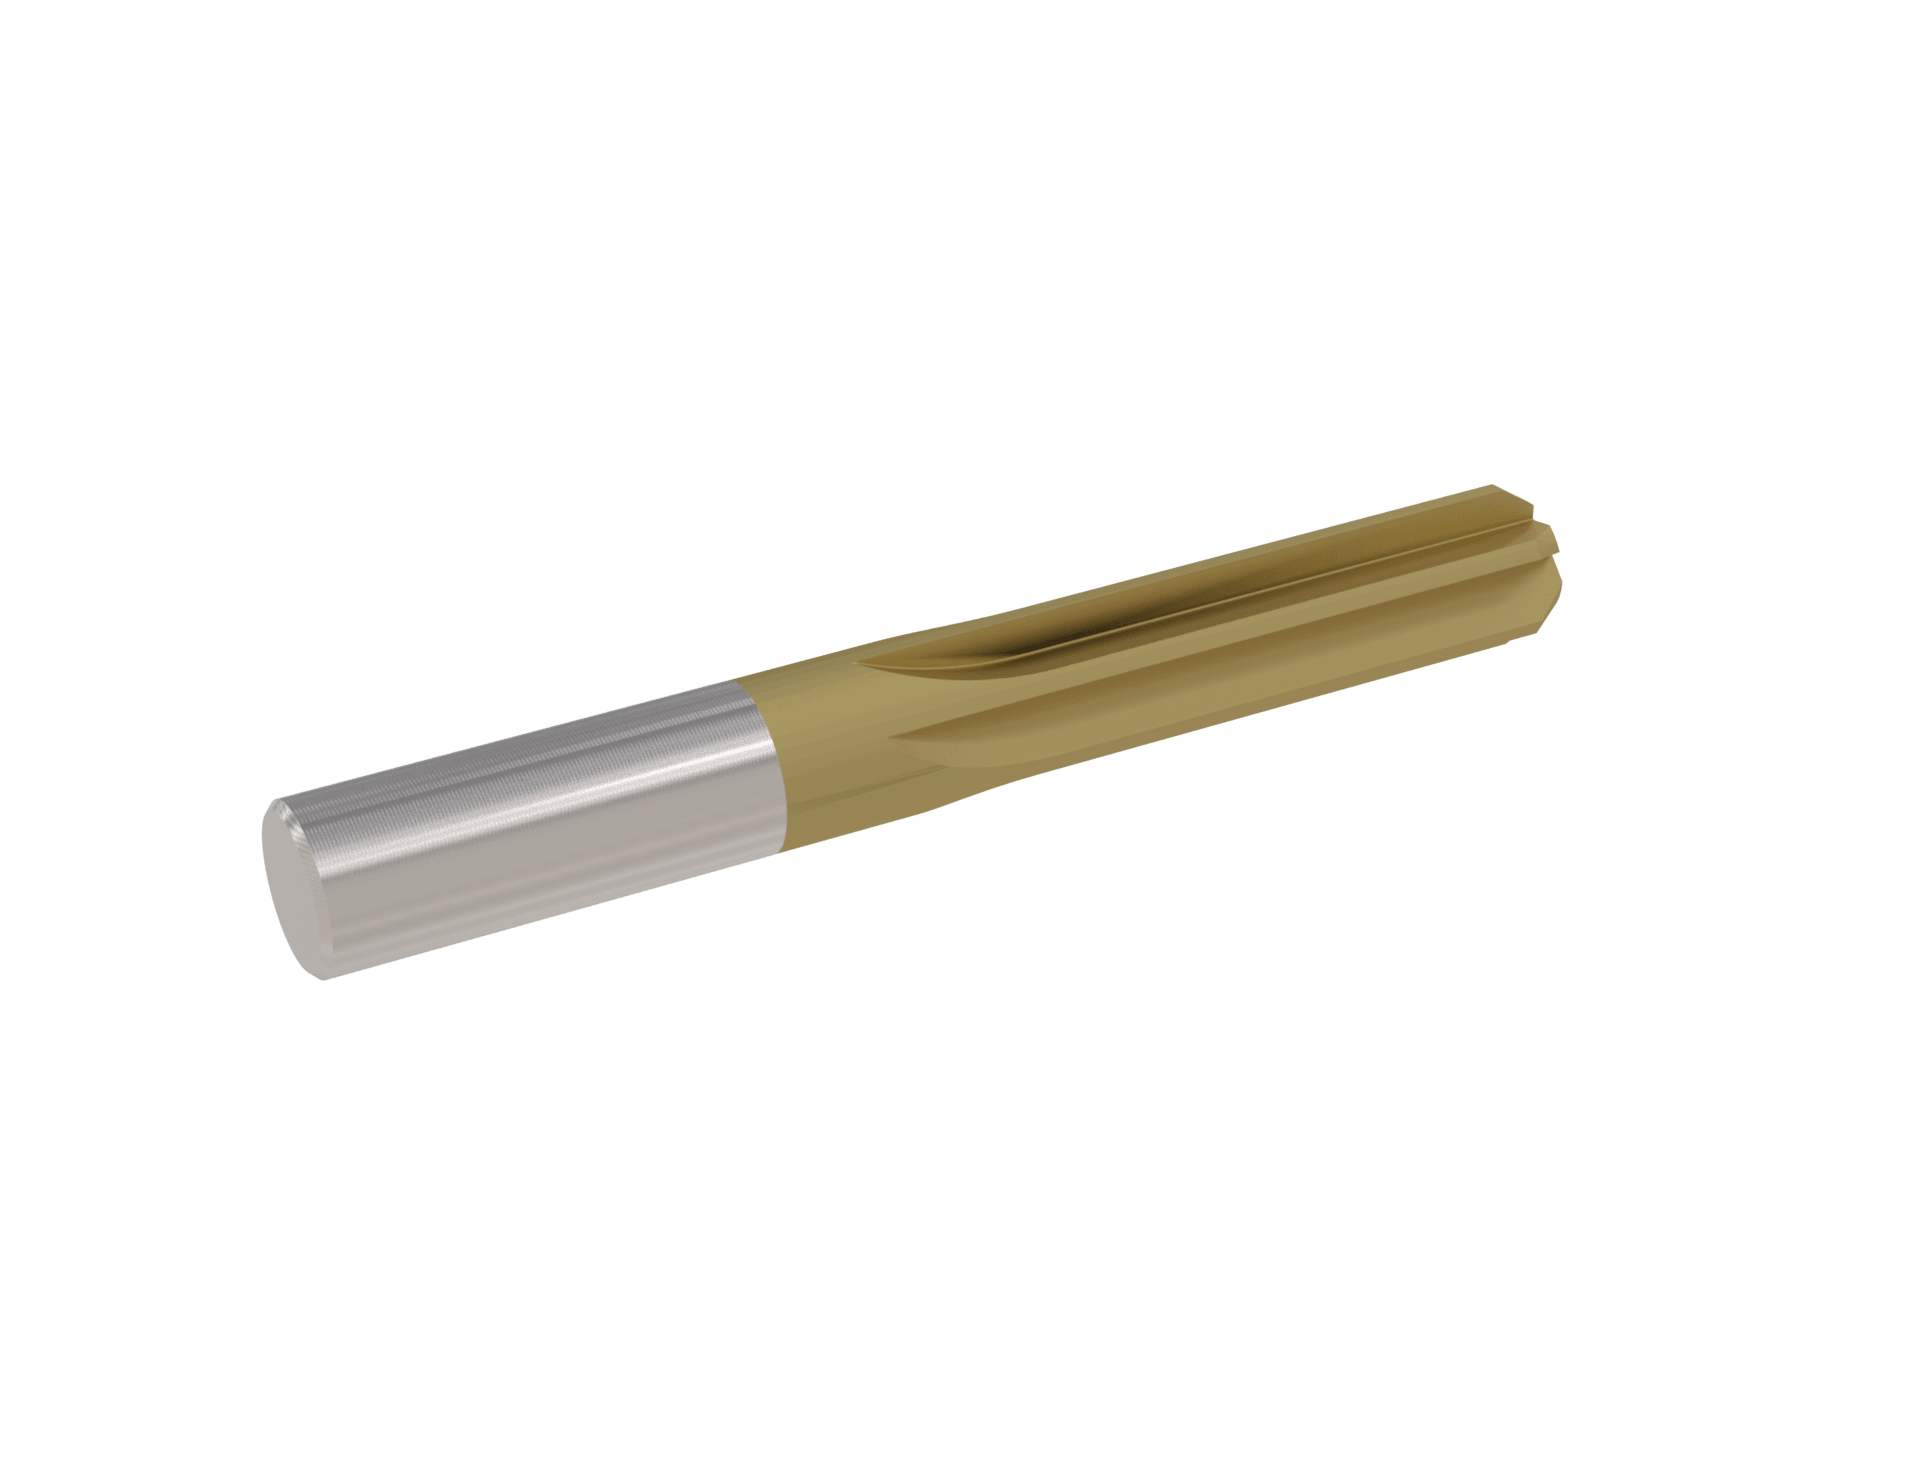
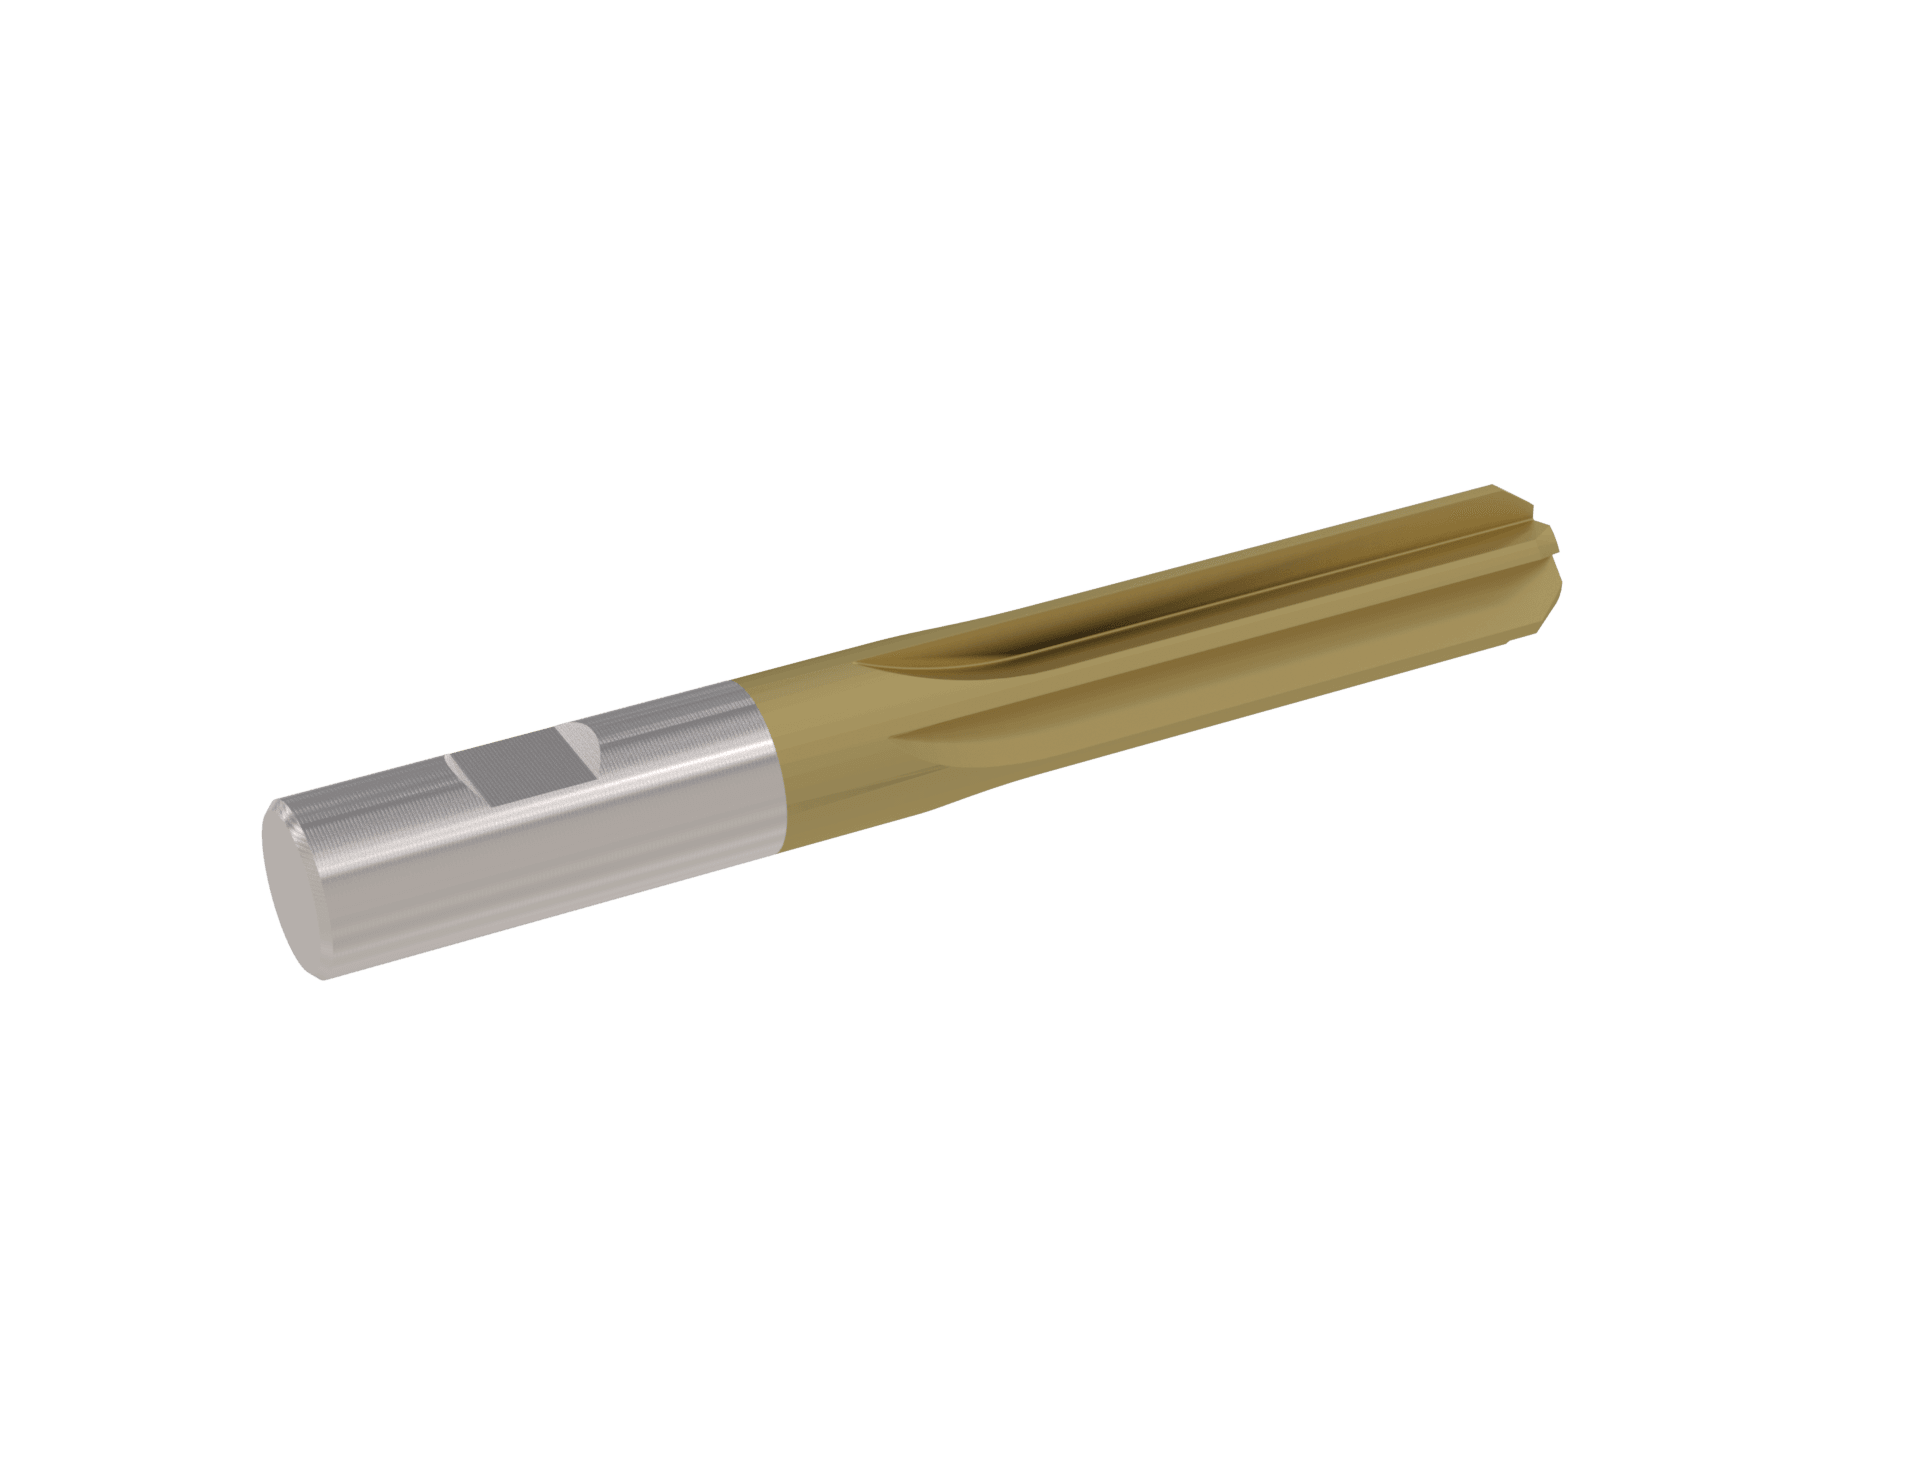
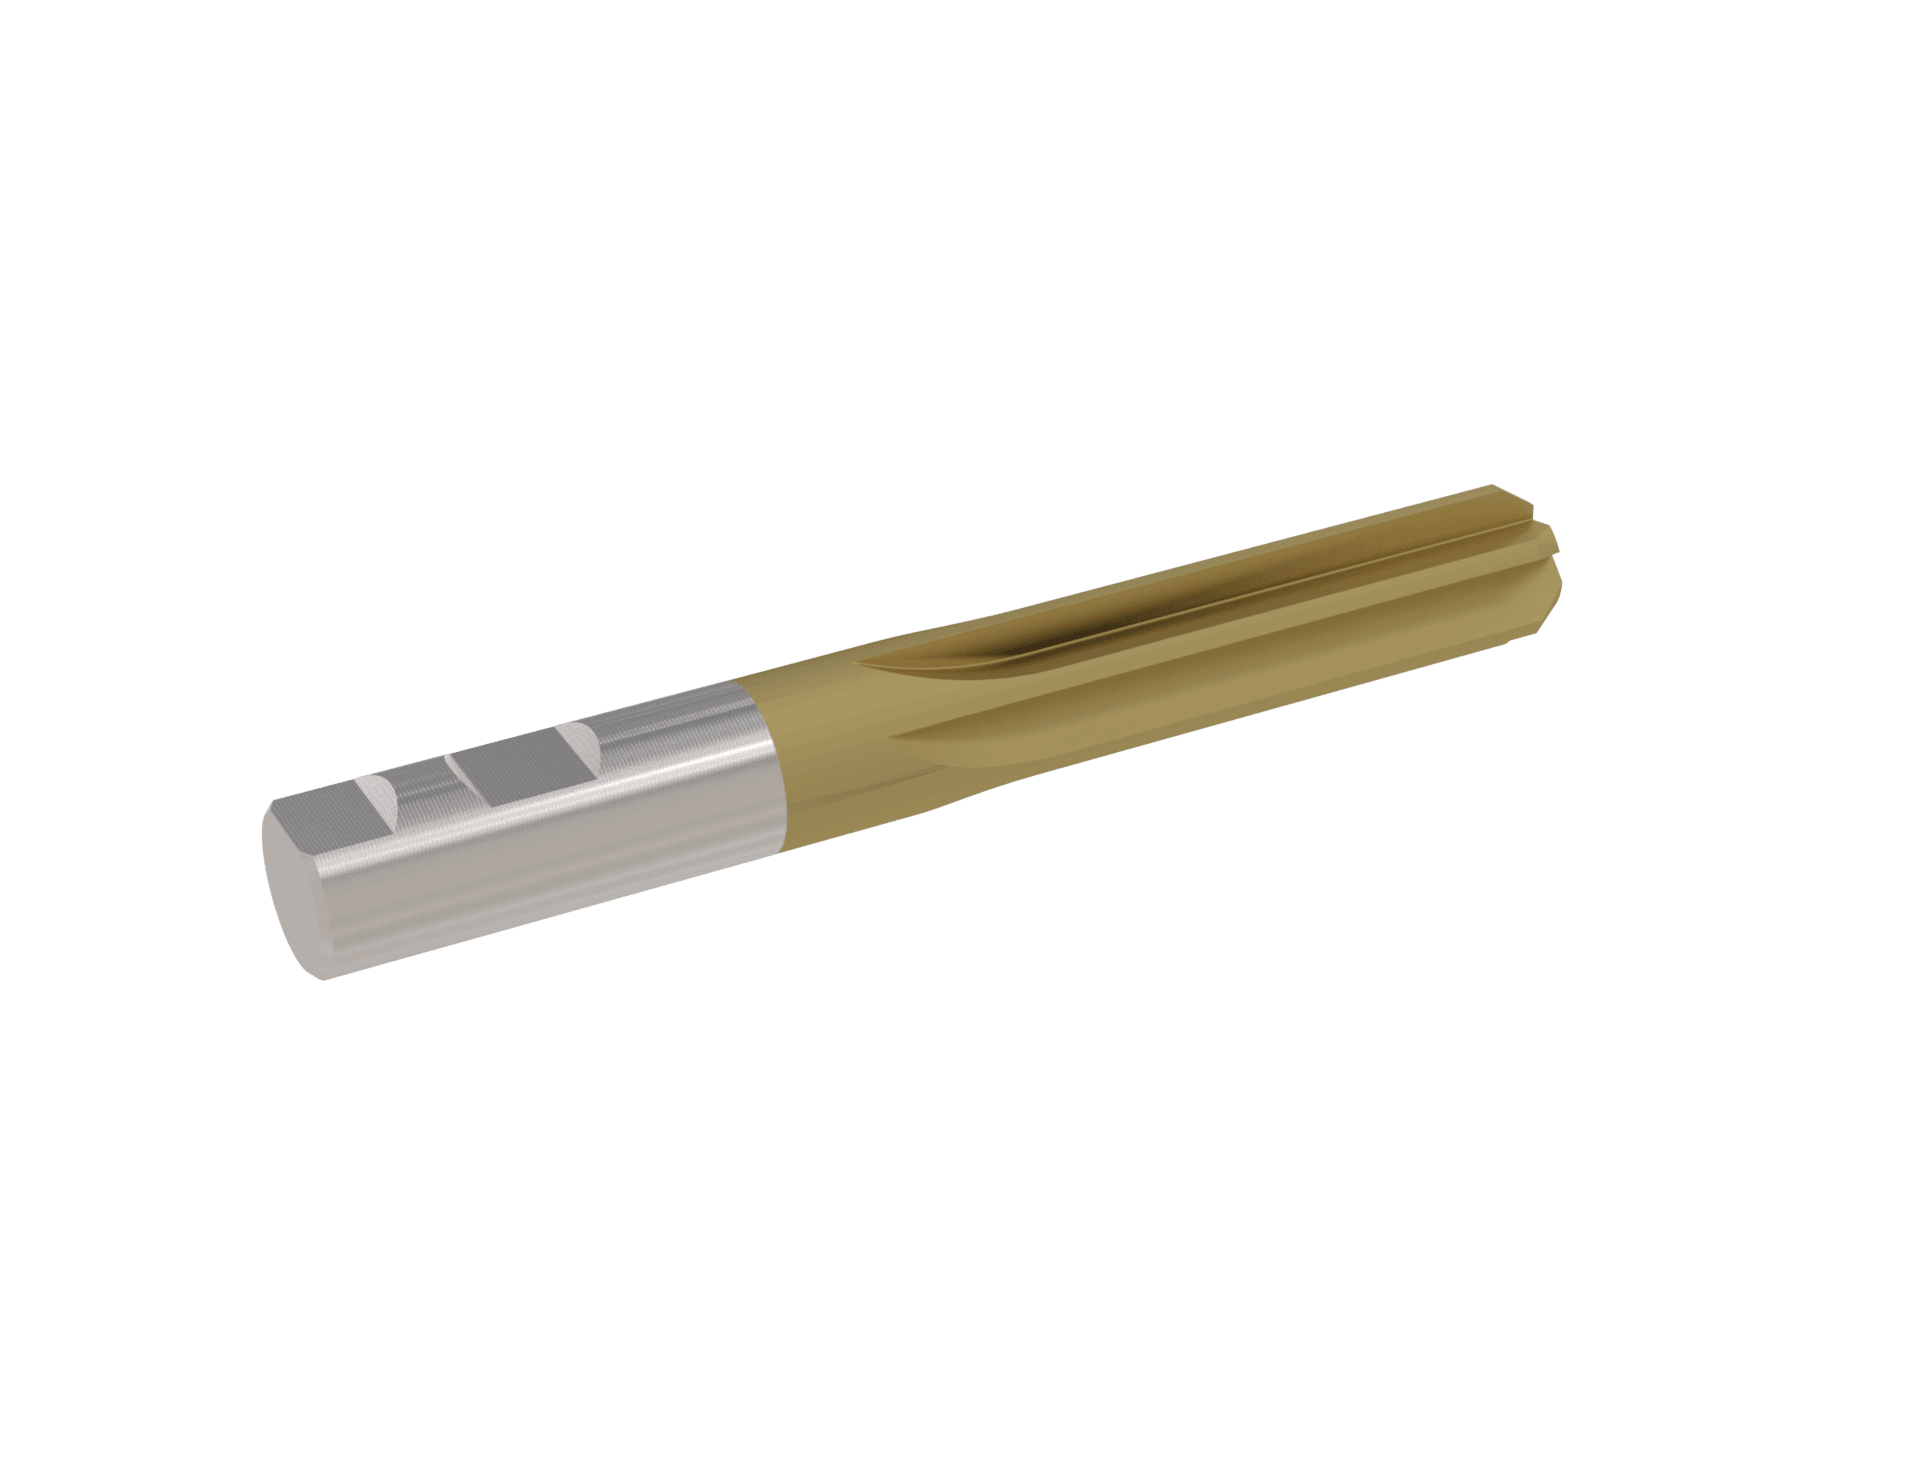
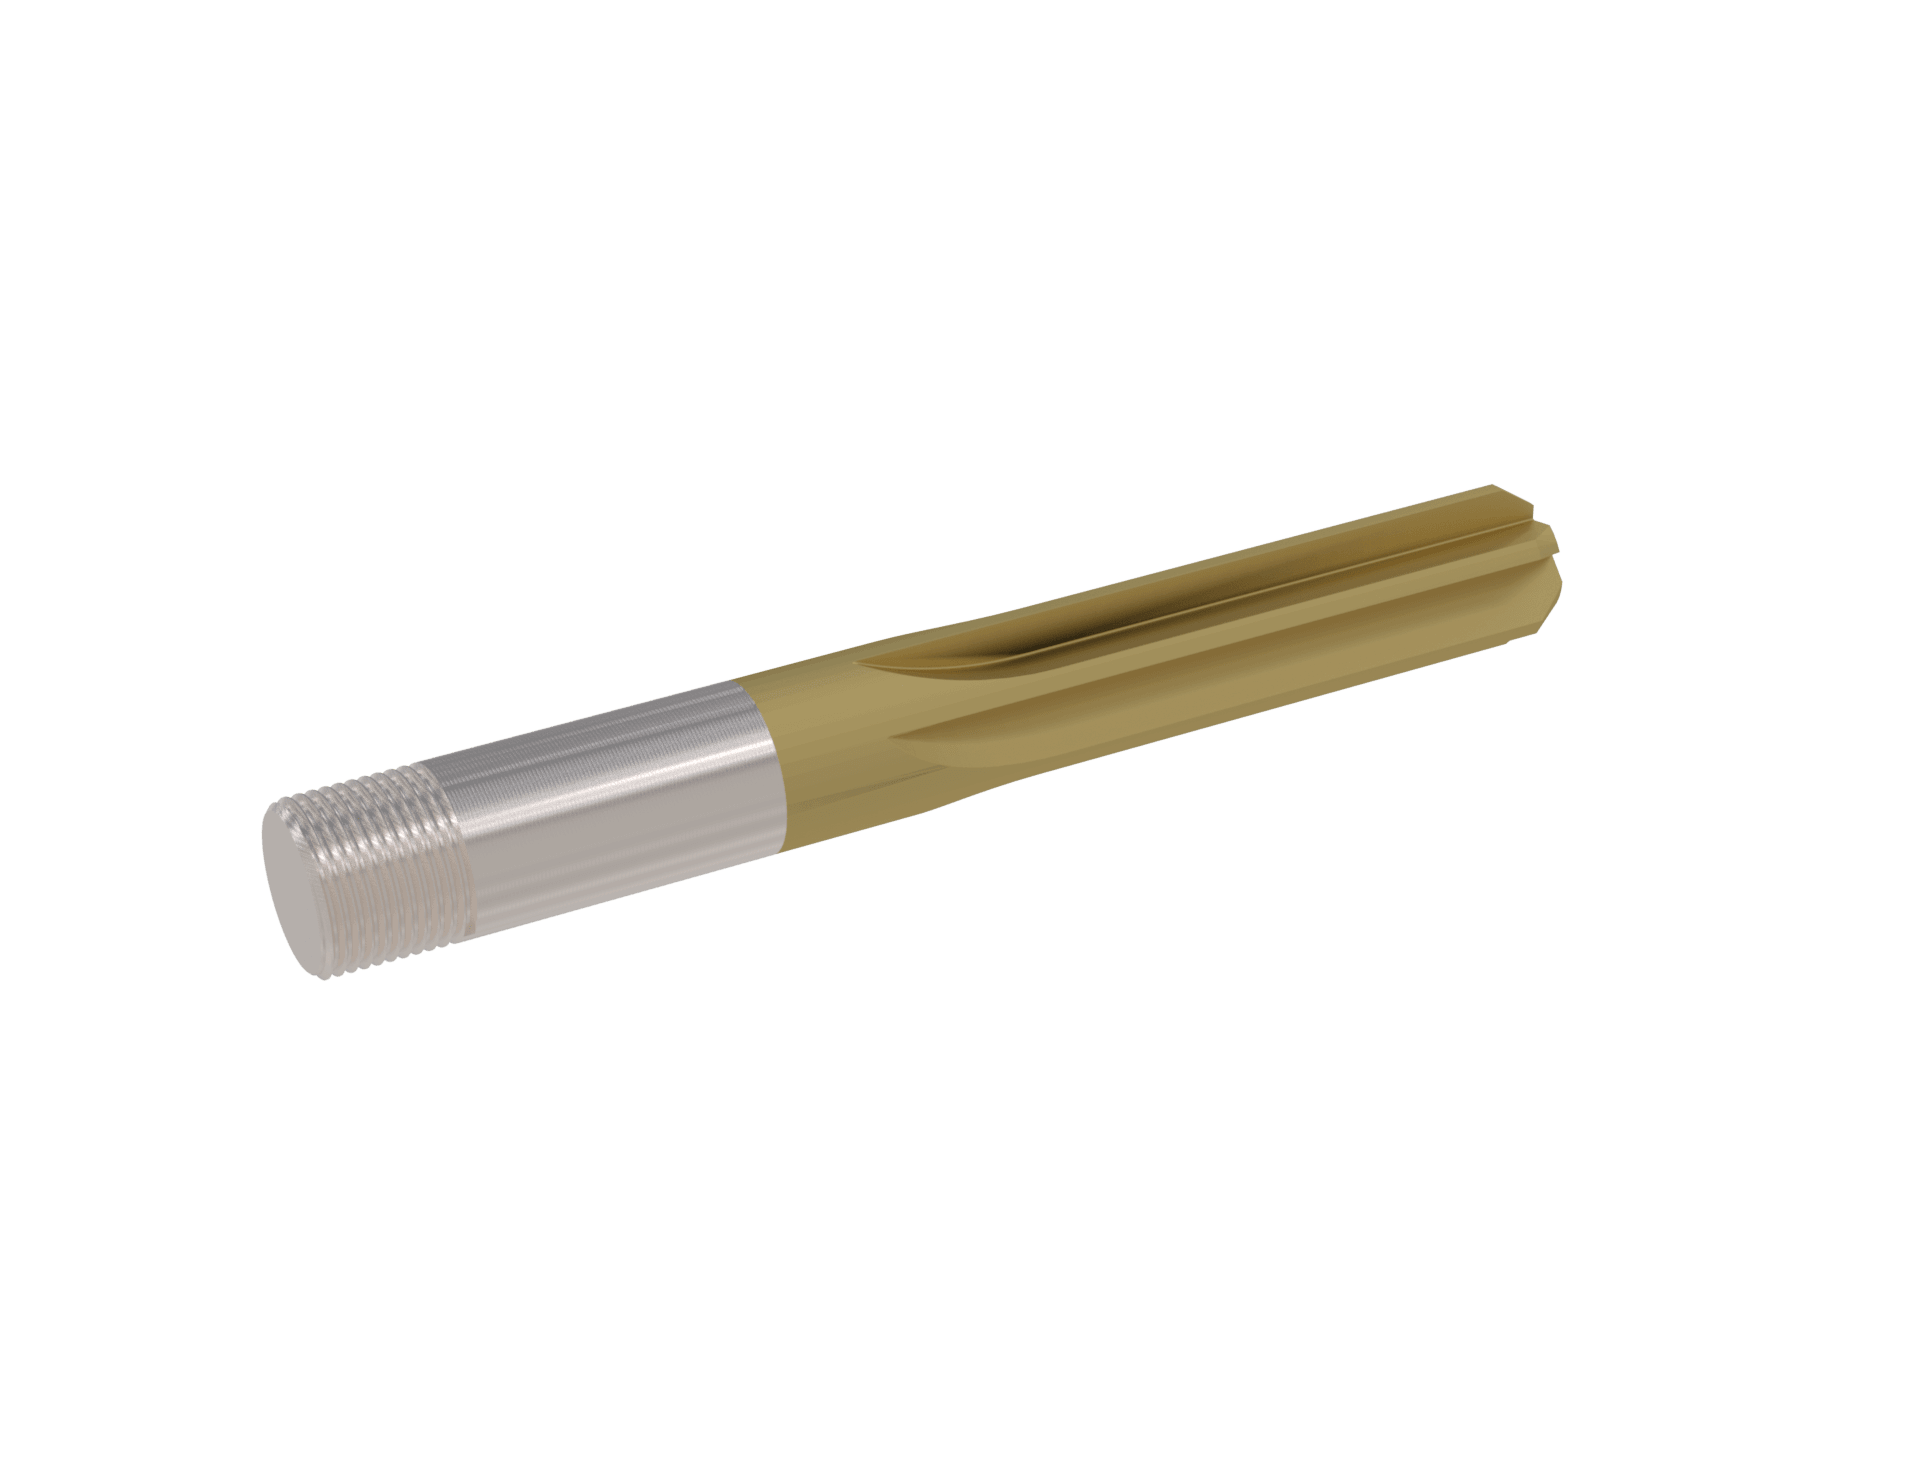
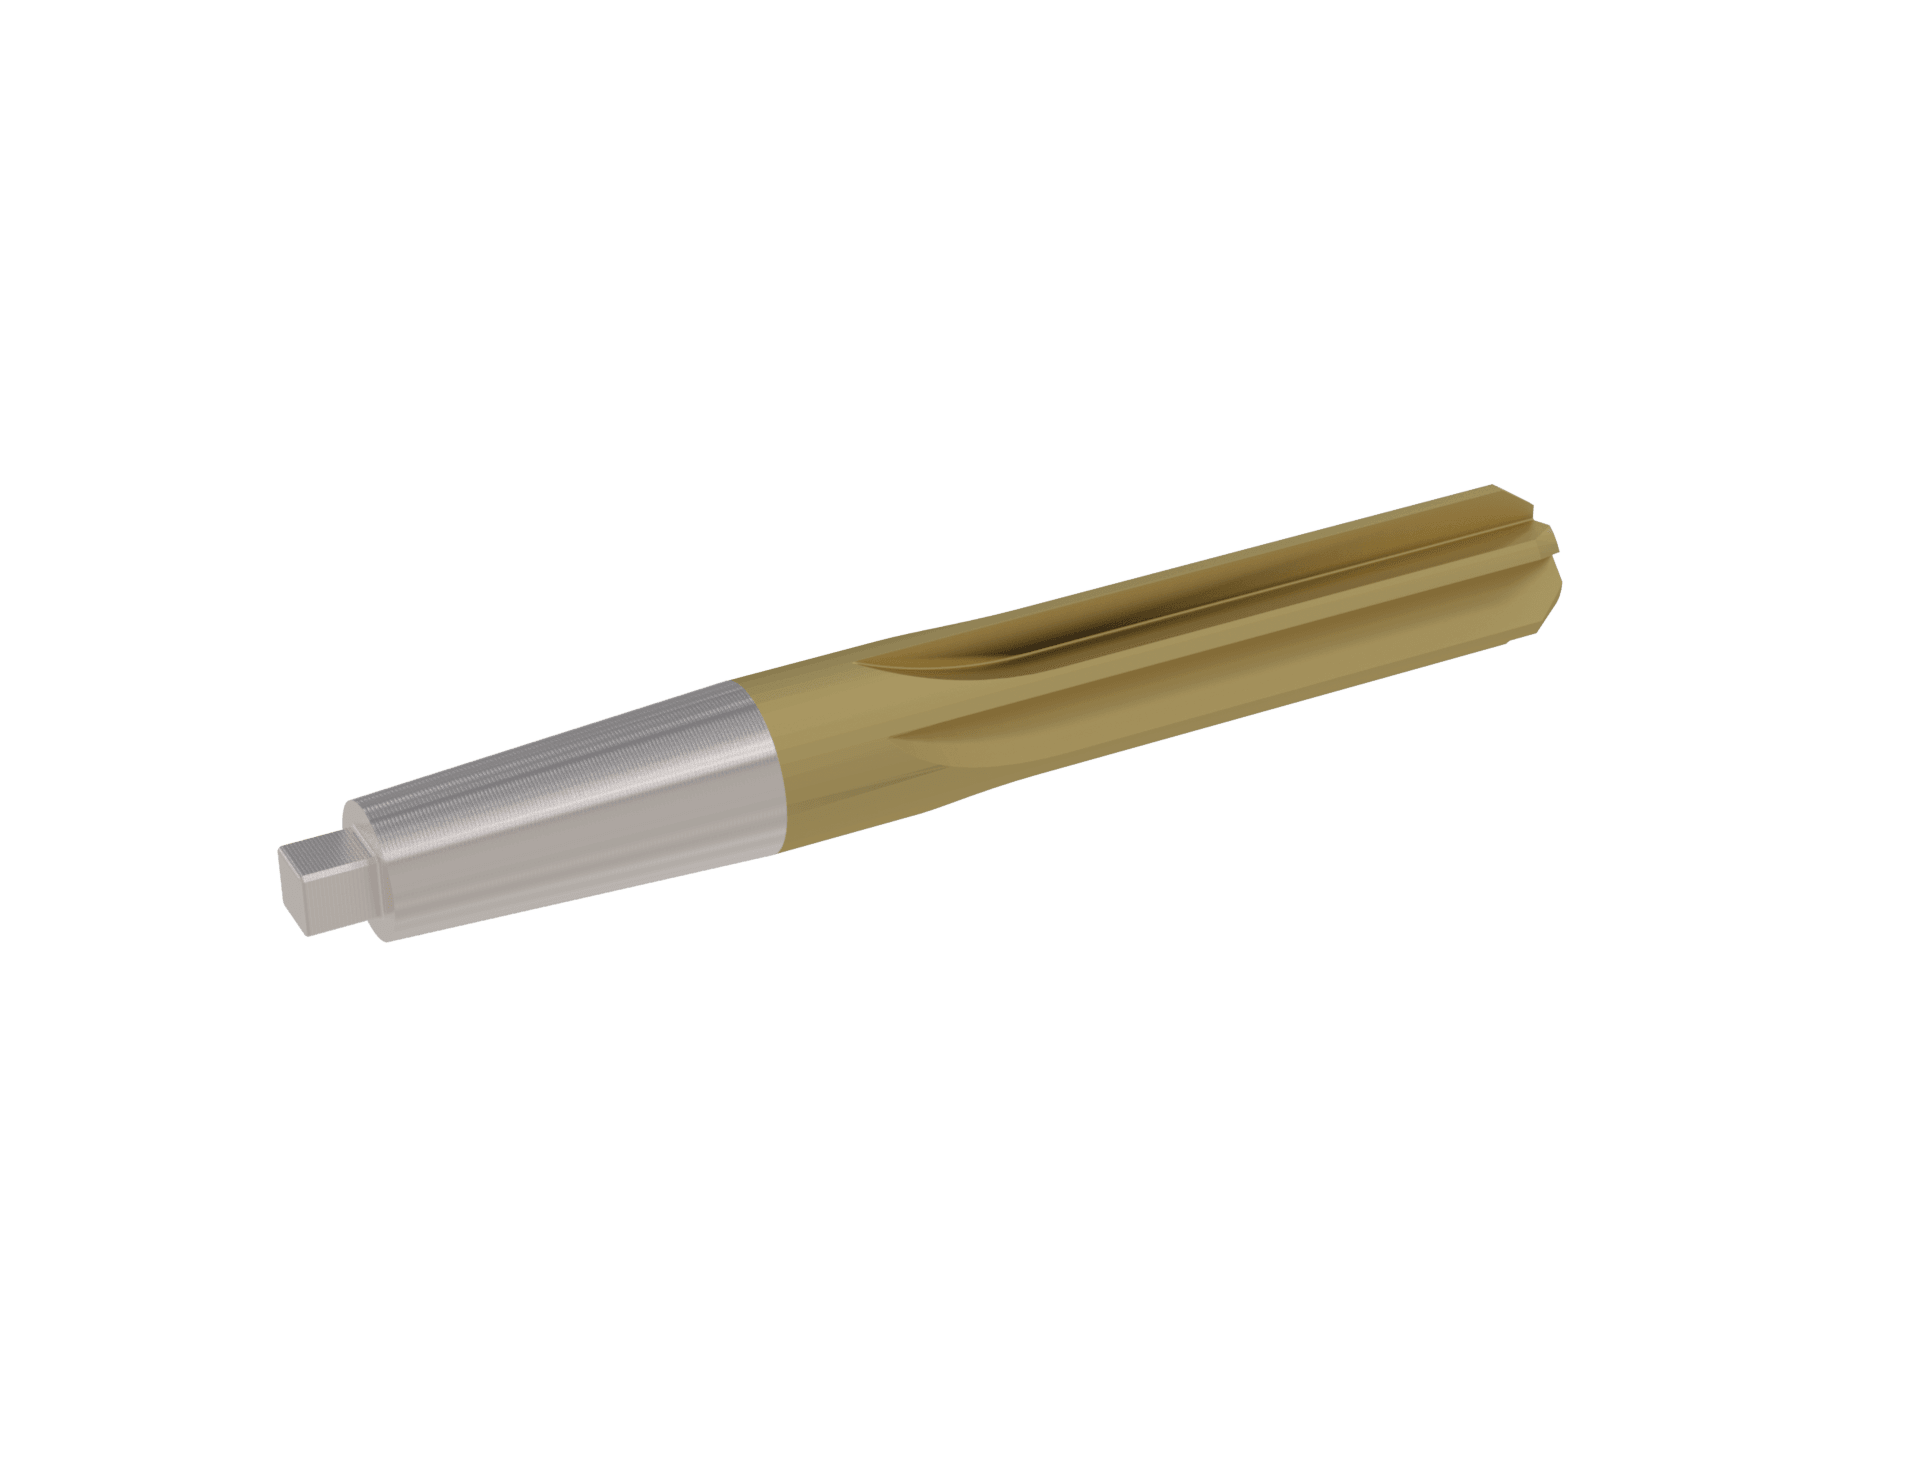
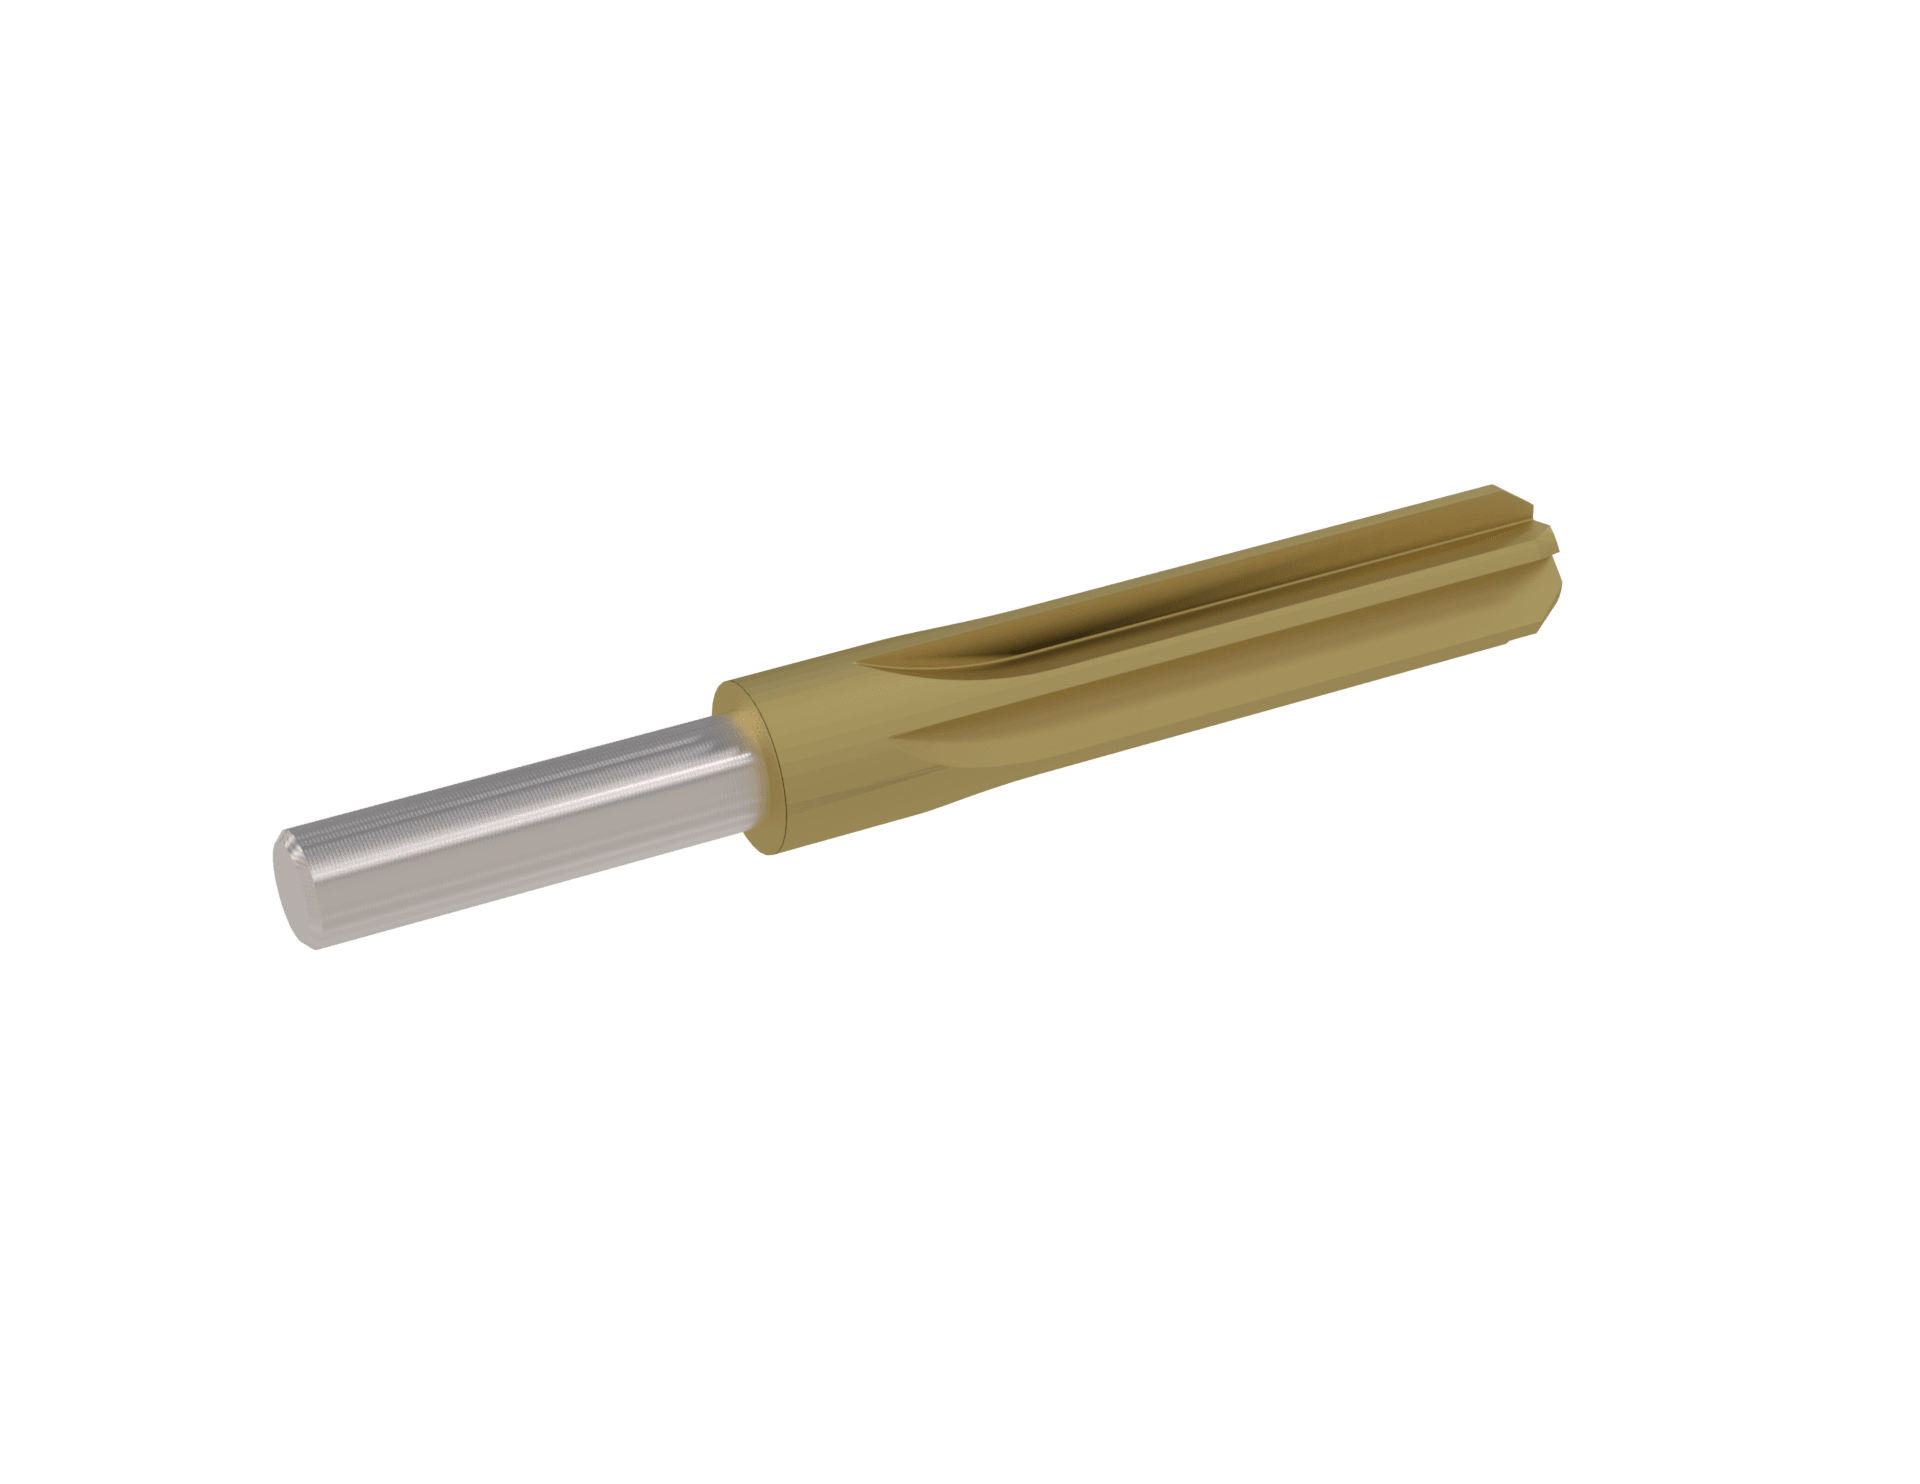
Ojämn delning av spånkanalerna bryter harmoniska skärfrekvenser vid rotation i hög hastighet. Det förhindrar vibrationer och bidrar till verklig rundhet och jämn ytfinish i precisionshål.
Specialbrotschar möjliggör exakta icke-standardiserade diametrar, kundanpassade stegövergångar, unika fasvinklar och specialanpassade halsräckvidder, skräddarsydda efter arbetsstyckets material och ritningens angivelser.
Ja. Ingenjörsteamet på Bauron Precision Tools tillverkar brotschar i solid hårdmetall och HSS-Co samt expansions- och stegbrotschar direkt utifrån tekniska ritningar.
Nanokompositbeläggningar av typen AlTiN och nACo (PVD) ger termisk stabilitet och smörjförmåga och skyddar brotschens skärande stödfaser mot värme och friktion vid finbearbetning av hål i titan.
De standarder och referensdokument som informationen på den här sidan bygger på. Länkarna öppnar utgivarens webbplats i en ny flik.
Visar vanliga typer av brotschar och deras geometriska definitioner och ger ett gemensamt ordförråd för brotscharnas konstruktionsdetaljer.
Fastställer ISO-kodsystemet för toleranser (t.ex. H7) för hål och axlar: toleransgrader, grundavvikelser och passningar.
Tabeller över gränsavvikelser för standardtoleransklasser för hål och axlar, där gränsmåtten för ett H7-hål avläses.
Anger måtten för maskinbrotschar med cylindriskt skaft (1,32–20 mm) och morsekoniskt skaft (5,3–50 mm).
Anger metriska mått för koniska handbrotschar som tar upp hål för koniska stift enligt ISO 2339 från 0,6 till 50 mm.
Söker ni CNC-brotschar med hög precision, stegbrotschgeometrier eller lösningar för hålfinbearbetning på submikronnivå till er verkstad? Rådgör med en applikationsingenjör från Bauron.
Bauron arbetar med tillverkare för att granska verktygsgeometri, substrat, beläggning, räckvidd, maskinförhållanden och produktionskrav för standard- och kundanpassade CNC-verktyg.
Skicka in era krav