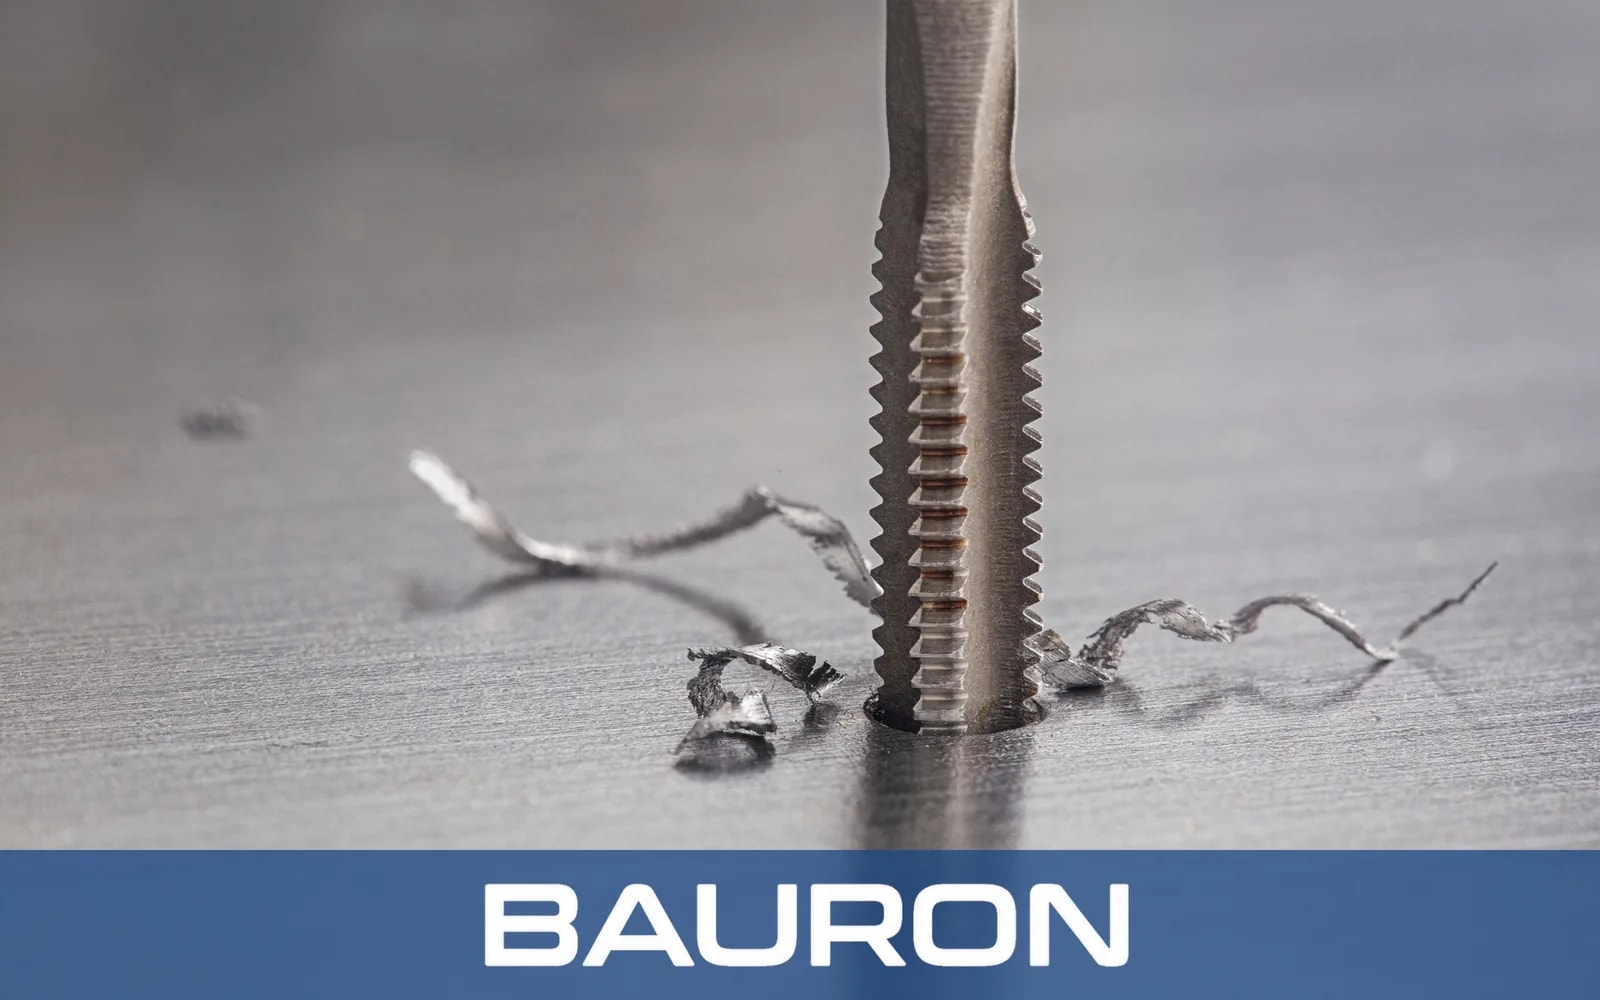
Borttagning av additiva stödstrukturer
Spånbrytarpinnfräsar kan skära bort stödställningar och gitterförankringar från utskrivna ämnen och samtidigt evakuera de spån som bildas.
Skärverktyg för prototypbranschen: borttagning av stödstrukturer, kalibrering av hål, bearbetning av passytor och finbearbetning av additivt tillverkade detaljer i metall och polymer.
Inom 3D-utskriftsbranschen förenar CNC-efterbearbetning den additiva konstruktionsfriheten med subtraktiv kontroll av passytor, hål, gängor och utjämnade konturer. Utskrivna detaljer för flyg- och medicintekniska applikationer behandlas också i våra branschlösningar.
Spånbrytarpinnfräsar kan skära bort stödställningar och gitterförankringar från utskrivna ämnen och samtidigt evakuera de spån som bildas.
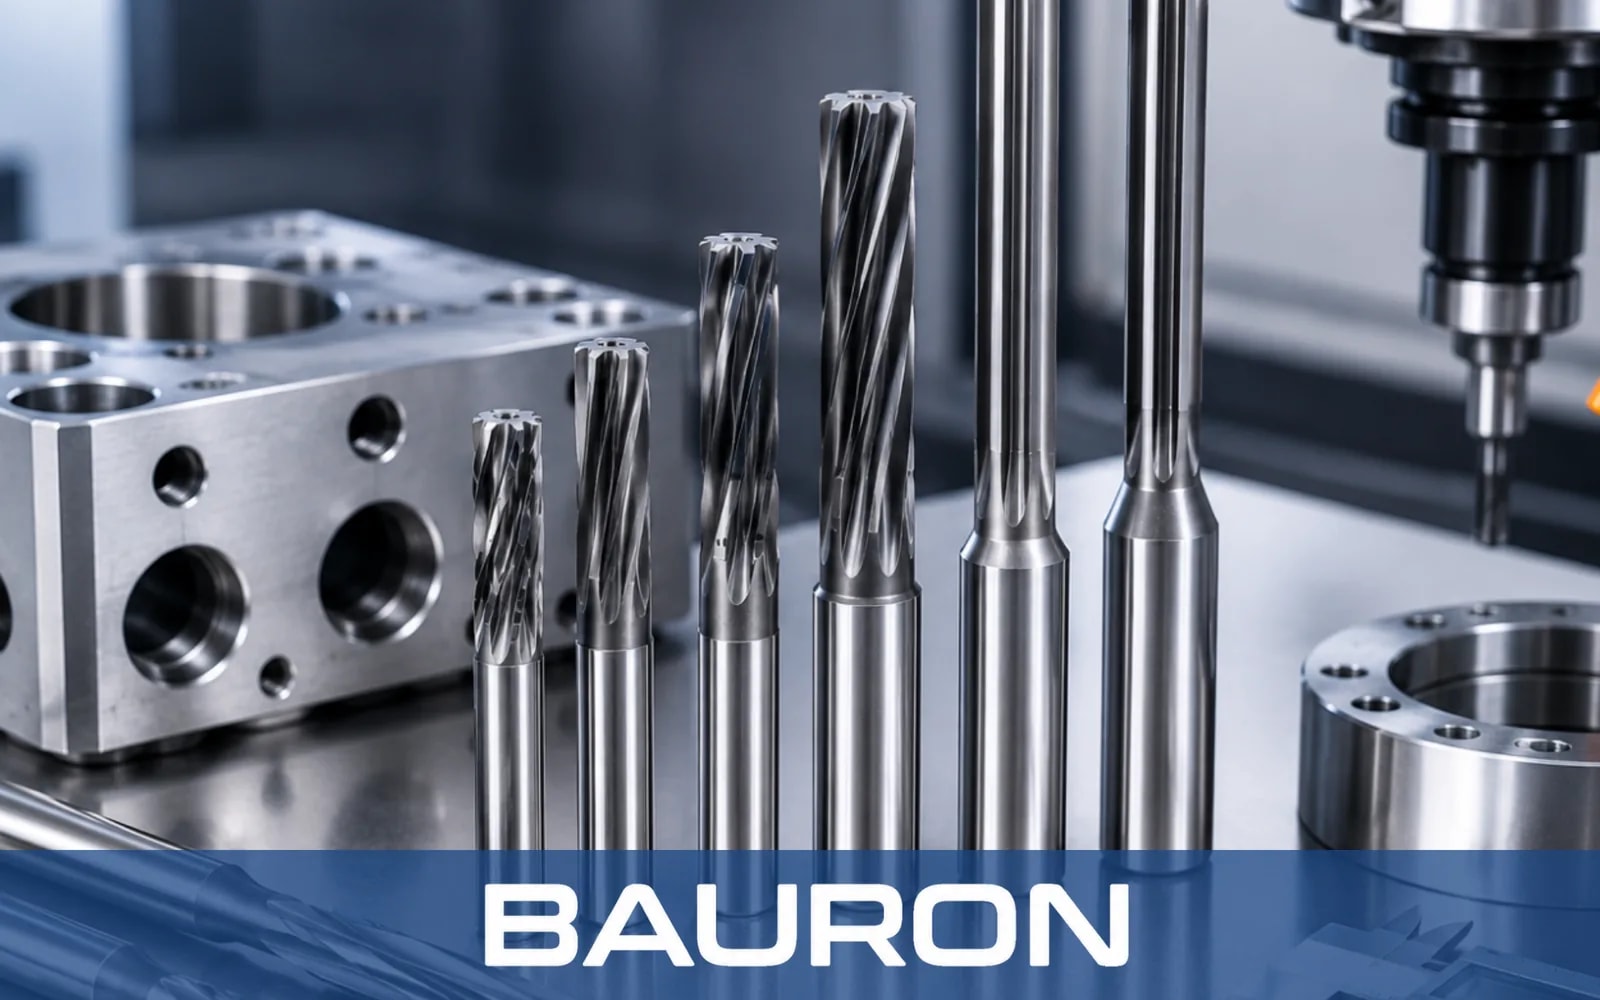
Flerskäriga pinnfräsar planar skeva överytor och bearbetar O-ringsspår, monteringsflänsar och andra funktionella gränssnitt.
Spiralspånkanalbrotschar finbearbetar trappstegsformade utskrivna hål för styrstift, fästelement och sammansättningar med snäv passning. För icke-standardiserade håldiametrar kan specialbrotschar slipas till den diameter som krävs.
Gängfräsar och gängtappar i solid hårdmetall skapar invändiga gängor i utskrivet titan, nickellegeringar, rostfria stål och skruvtorn i polymer.
Koniska kulformade pinnfräsar och klubbfräsar jämnar ut skiktlinjer på krökta ytor och organiska grenrörsgeometrier för fluider.
Additiva detaljer kan ha porösa, deformationshärdade, slitande eller värmekänsliga ytor, så verktygsgeometri, substrat, beläggning och skärförhållanden måste passa det utskrivna materialet.
Vassa, vibrationsdämpande geometrier och värmebeständiga beläggningar hjälper till att hantera friktion och avbruten kontakt med skiktlinjerna.
Värmebeständiga PVD-beläggningar och kontrollerade skärförhållanden hjälper till att begränsa deformationshårdnandet när utskrivna ytskikt avlägsnas.
Styva verktyg i finkornig hårdmetall klarar skärning i hårda, värmebeständiga utskrivna legeringar vid borttagning av stöd och finbearbetning.
SLA-, SLS- och FDM-material gynnas av polerade enskäriga verktyg med stor spånvinkel som för bort mjuka spån och minskar friktionsvärmen.
Evakuerar tätt stödmaterial vid borttagning av stödställningar och förankringar.
Visa verktygFinbearbetar grova, trappstegsformade utskrivna hål till rätt mått och ytbeskaffenhet.
Visa verktygJämnar ut skiktlinjer och skapar mjuka övergångar på krökta, organiska utskrivna ytor.
Visa verktygLägger till detaljnummer, revisionskoder och vektordetaljer på prototypkomponenter.
Visa verktyg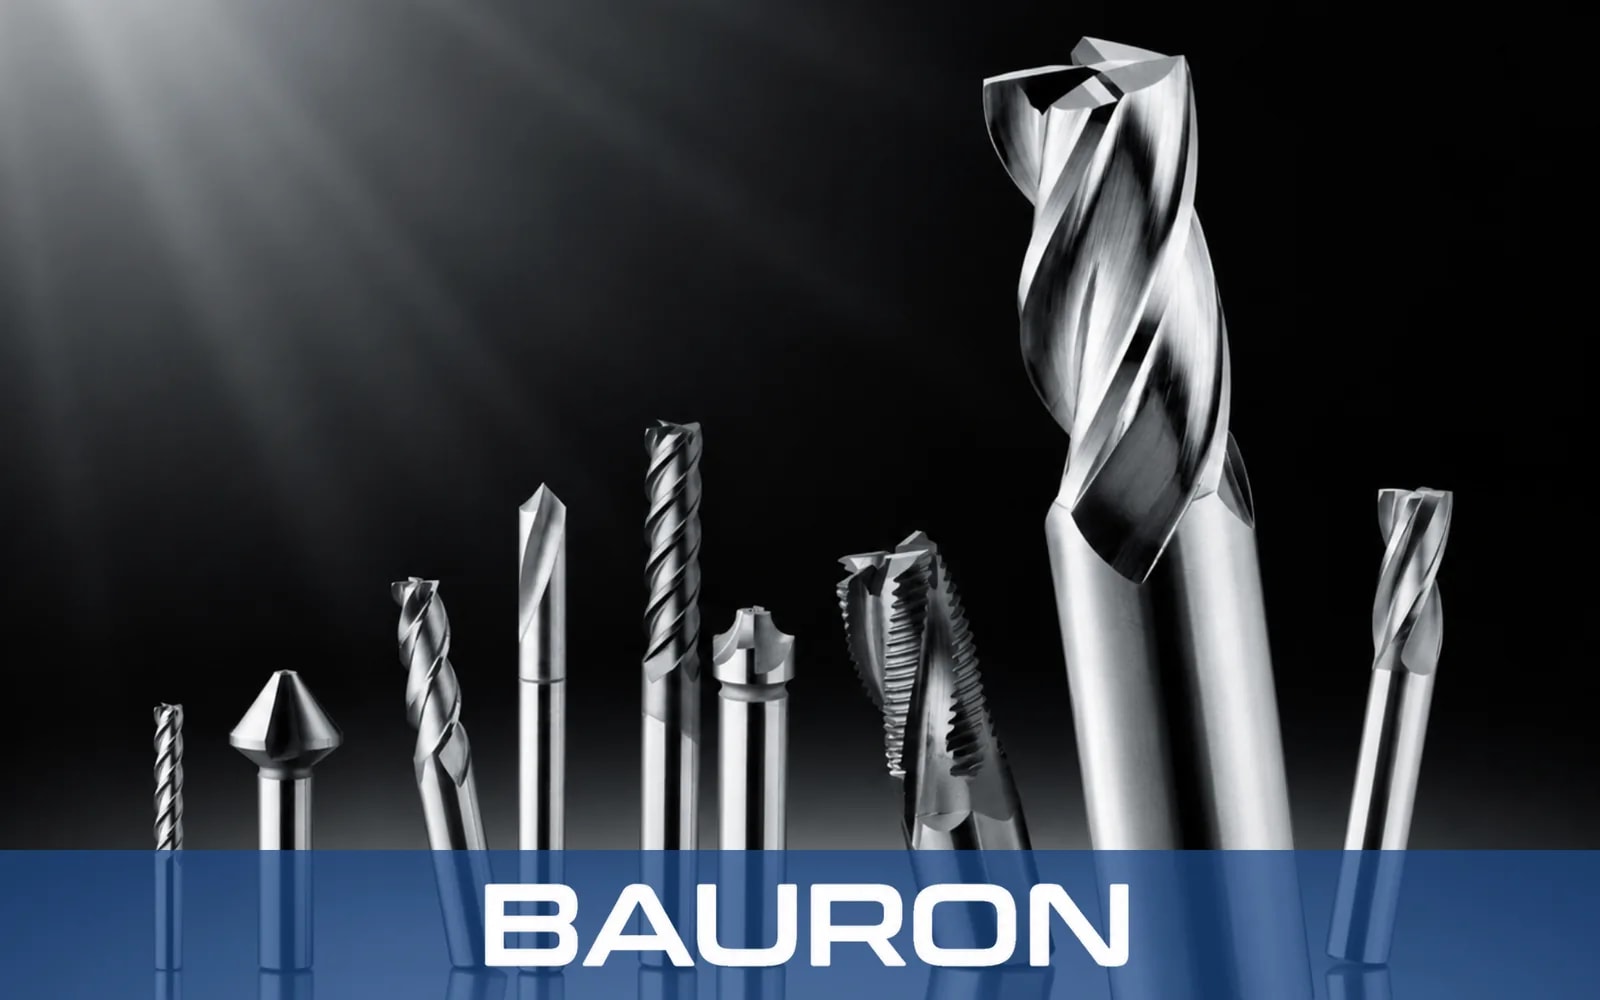
Lämpliga finbearbetningsverktyg kan förvandla grova additiva ytor till slätare, mer funktionella pass- och tätningsytor.
Spånkanalgeometrier för hög matning kan minska efterbearbetningstiden på komplexa utskrivna detaljer när uppspänning och material tillåter det.
Verktyg med full radie kan jämna ut inre övergångar och minska spänningskoncentrerande ojämnheter i ytan.
Ändamålsenligt valda geometrier kan bearbeta både slitande utskrivna metaller och mjukare polymerer och samtidigt begränsa grader och eggbelastning.
Uppnåbar tolerans beror på maskin, uppspänning, detaljens stabilitet, material och operation. CNC-finbearbetning används ofta för att ge utskrivna hål, flänsar och passytor snävare mått än vad den additiva processen klarar på egen hand.
Vanliga material är titan Ti-6Al-4V, rostfritt stål 17-4PH och 316L, Inconel 718, aluminium AlSi10Mg, SLA- och SLS-polymerer samt kolfiberförstärkta filament.
Vassa skäreggar, styva finkorniga hårdmetallsubstrat och friktionsminskande PVD-beläggningar kan skära grova additiva ytskikt renare och minska tendensen att verktyget hugger, när de kombineras med lämpliga skärdata.
Genom vår tillverkning av specialverktyg kan pinnfräsar för borttagning av stöd, brotschar med förlängd räckvidd och radiefräsar för övergångar tas fram utifrån den utskrivna geometrin, åtkomstbegränsningar, material och finbearbetningskrav.
Diskutera fräsar för borttagning av stöd, verktyg för ytfinbearbetning av additiva detaljer eller specialverktyg för efterbearbetning av era utskrivna komponenter. För att matcha en specifik utskriven geometri kan ni begära en offert på specialverktyg.
Specialgeometrier, räckviddskrav och beläggningsalternativ för komplexa utmaningar inom additiv efterbearbetning kan granskas av design- och ingenjörsteamet på Bauron Tools.
Kontakta ingenjör